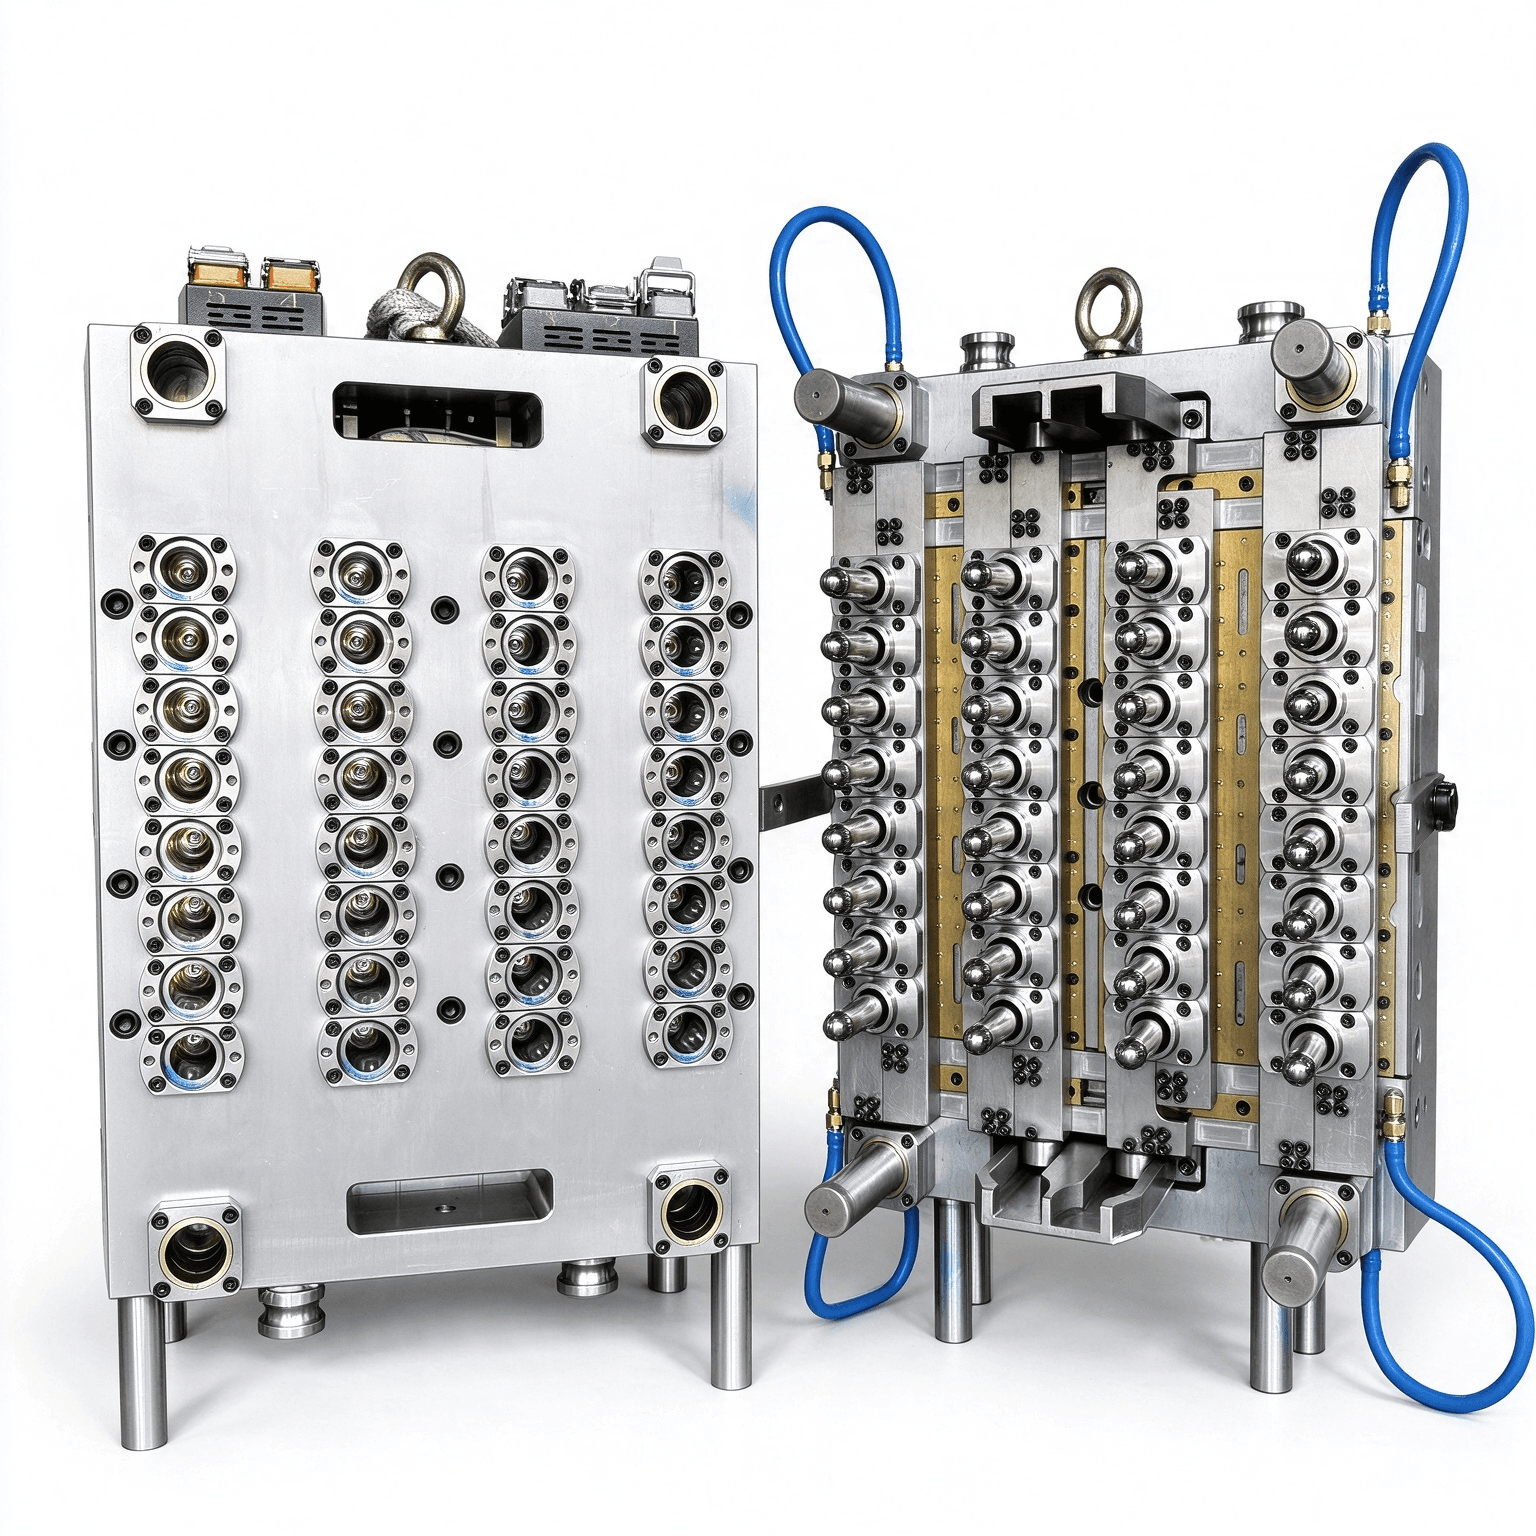
Línea de partición y rebaba en moldes de preformas PET: guía de validación
Defina la aceptación de línea de partición y rebaba en moldes de preformas PET mediante planos, muestras por cavidad y evidencia de FAT.
Leer guía
Defina la aceptación de línea de partición y rebaba en moldes de preformas PET mediante planos, muestras por cavidad y evidencia de FAT.
Leer guía
Defina objetivos de distribución de pared, comprobación de muestras, condiciones de transferencia al estirado-soplado y evidencias de aceptación antes de aprobar un molde de preformas PET.
Leer guía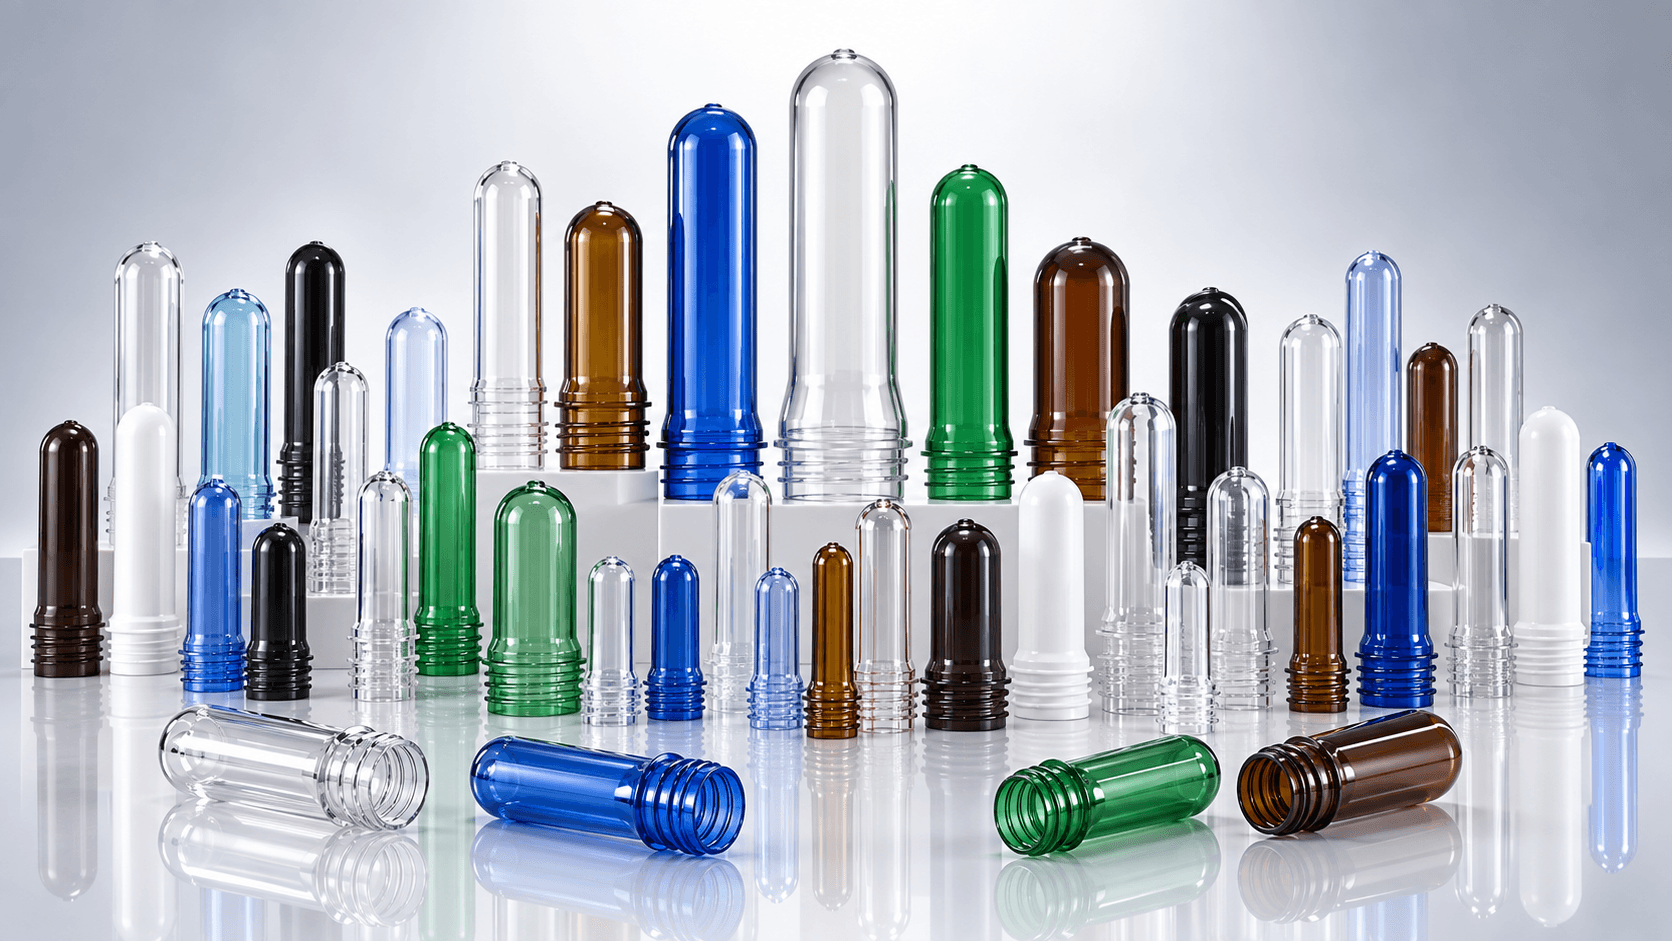
Defina el secado PET, la evidencia de humedad, las pruebas y la entrega antes de aceptar un molde de preformas.
Leer guía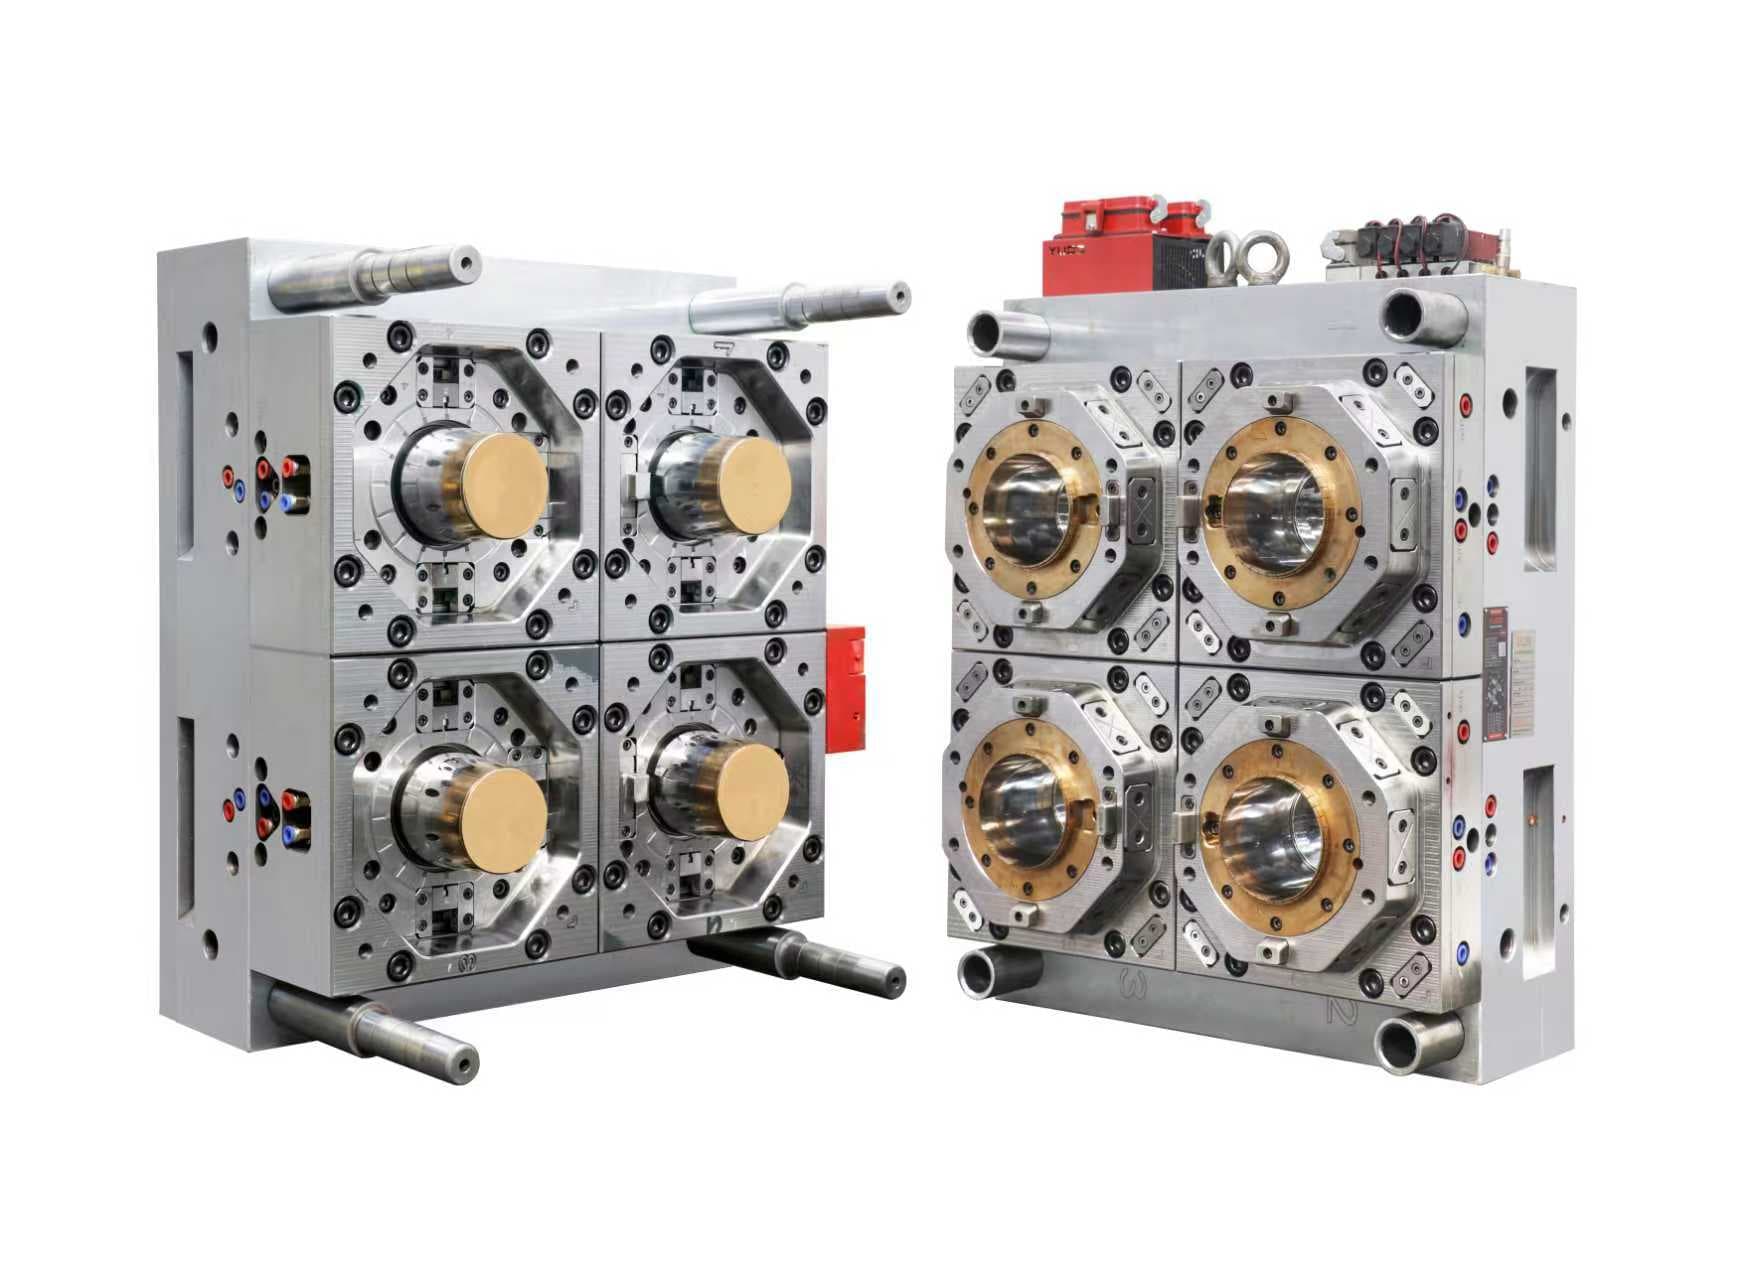
Defina el riesgo de acetaldehído, las condiciones de prueba, el muestreo por cavidad y la evidencia de entrega antes de aceptar un molde de preformas PET.
Leer guía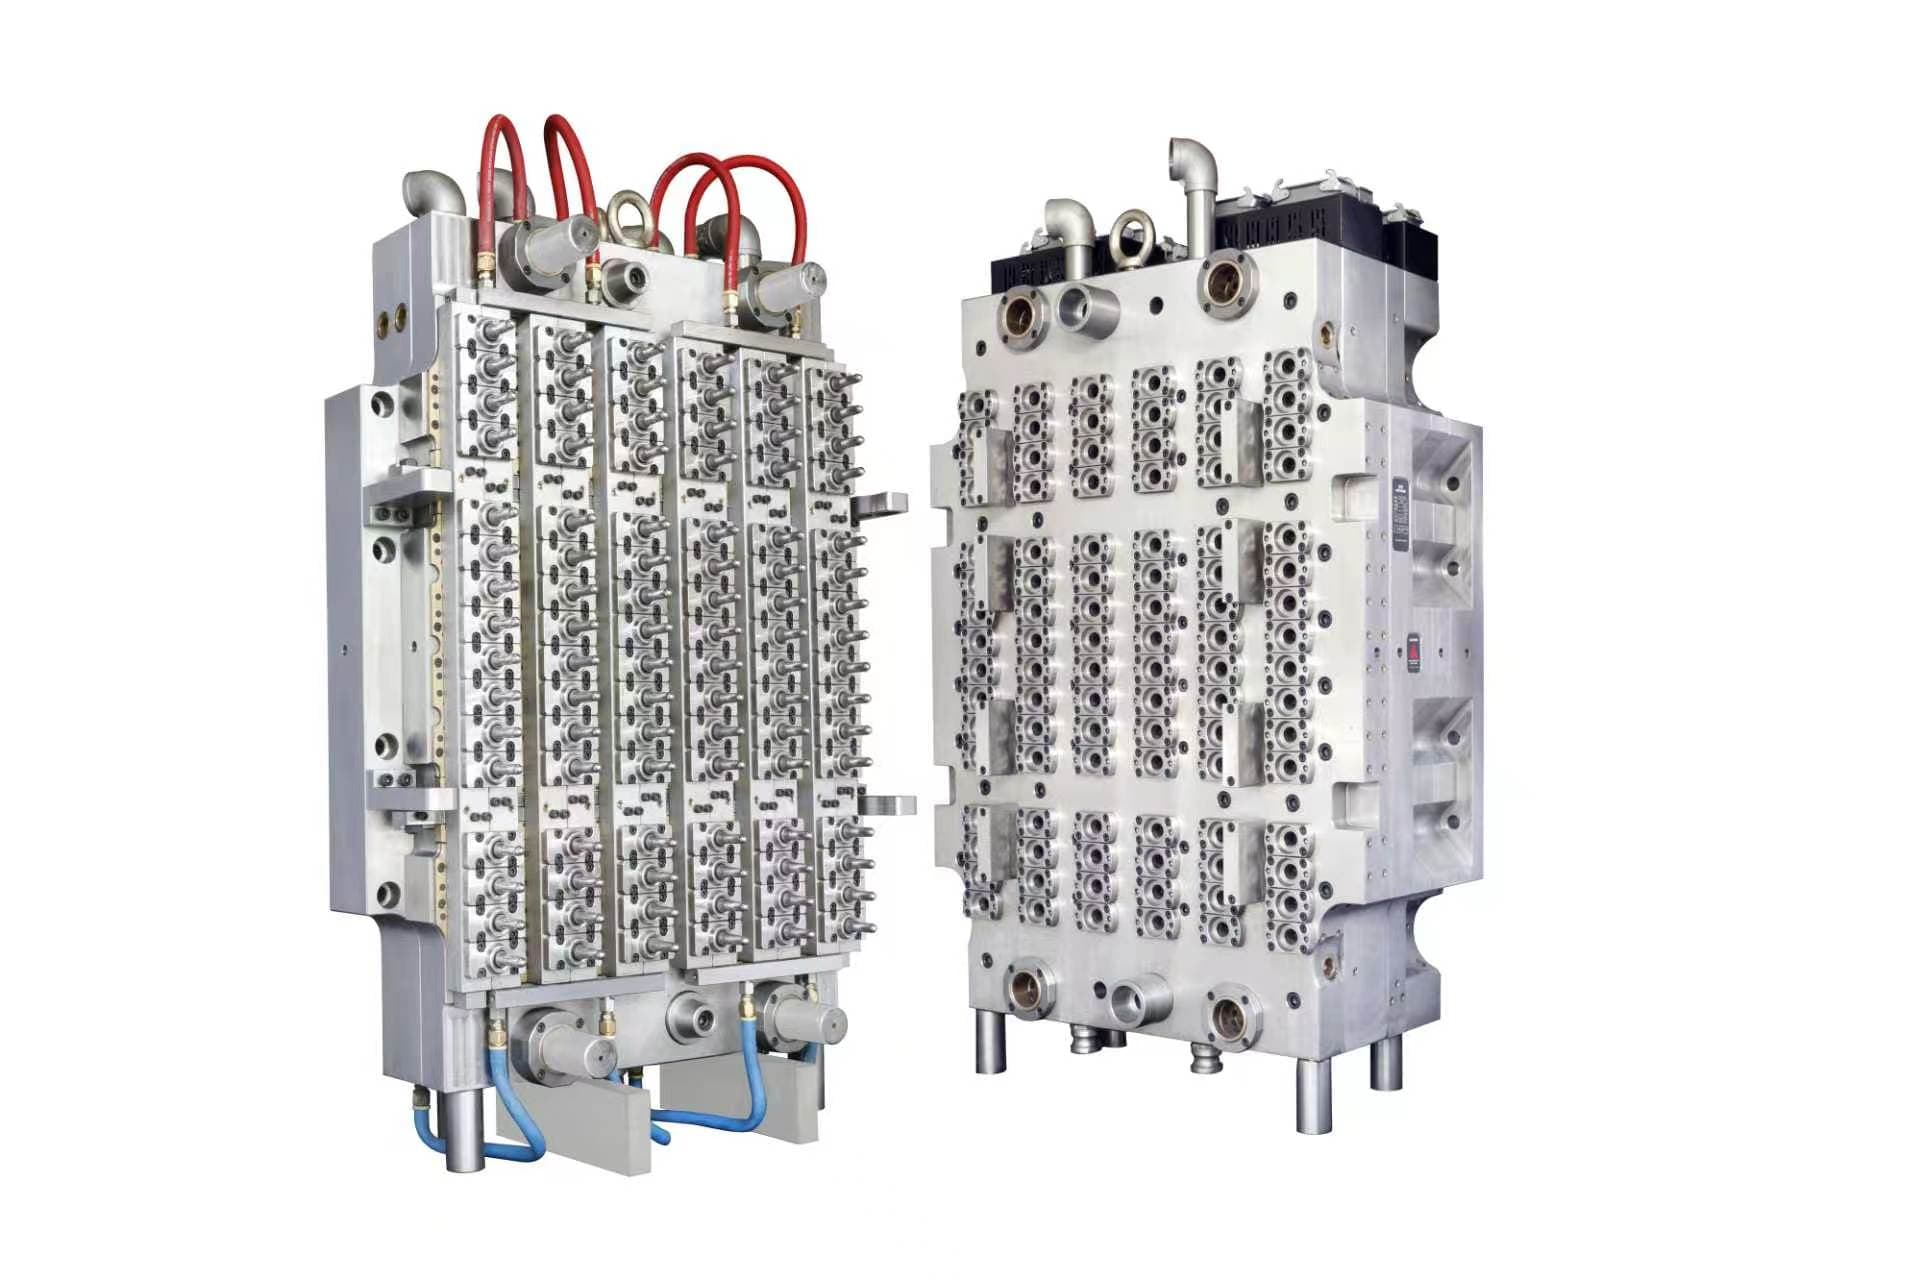
Defina límites de material reciclado PET, trazabilidad, muestreo por cavidad y evidencia de fábrica antes de aceptar un molde de preformas.
Leer guía
Defina estrategia de compuerta, aceptación de líneas de soldadura, muestreo por cavidad y evidencia de prueba antes de aceptar un molde de cubos.
Leer guía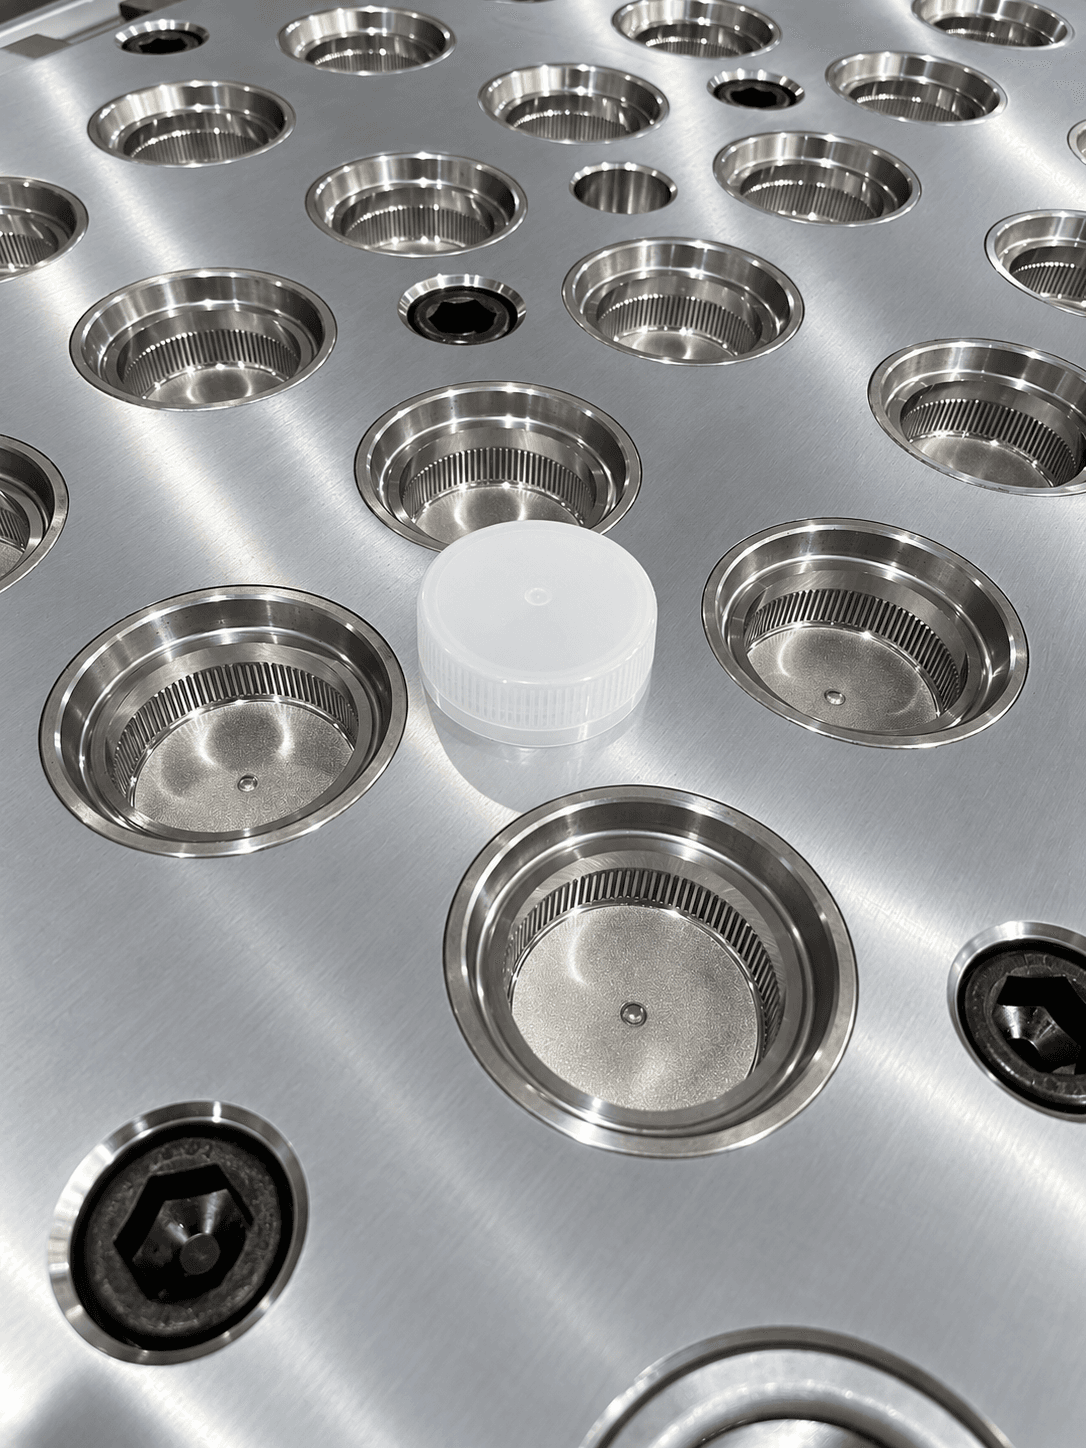
Defina venteo, inspección de quemaduras, trazabilidad por cavidad y evidencia de acciones correctivas antes de aceptar el molde de tapas.
Leer guía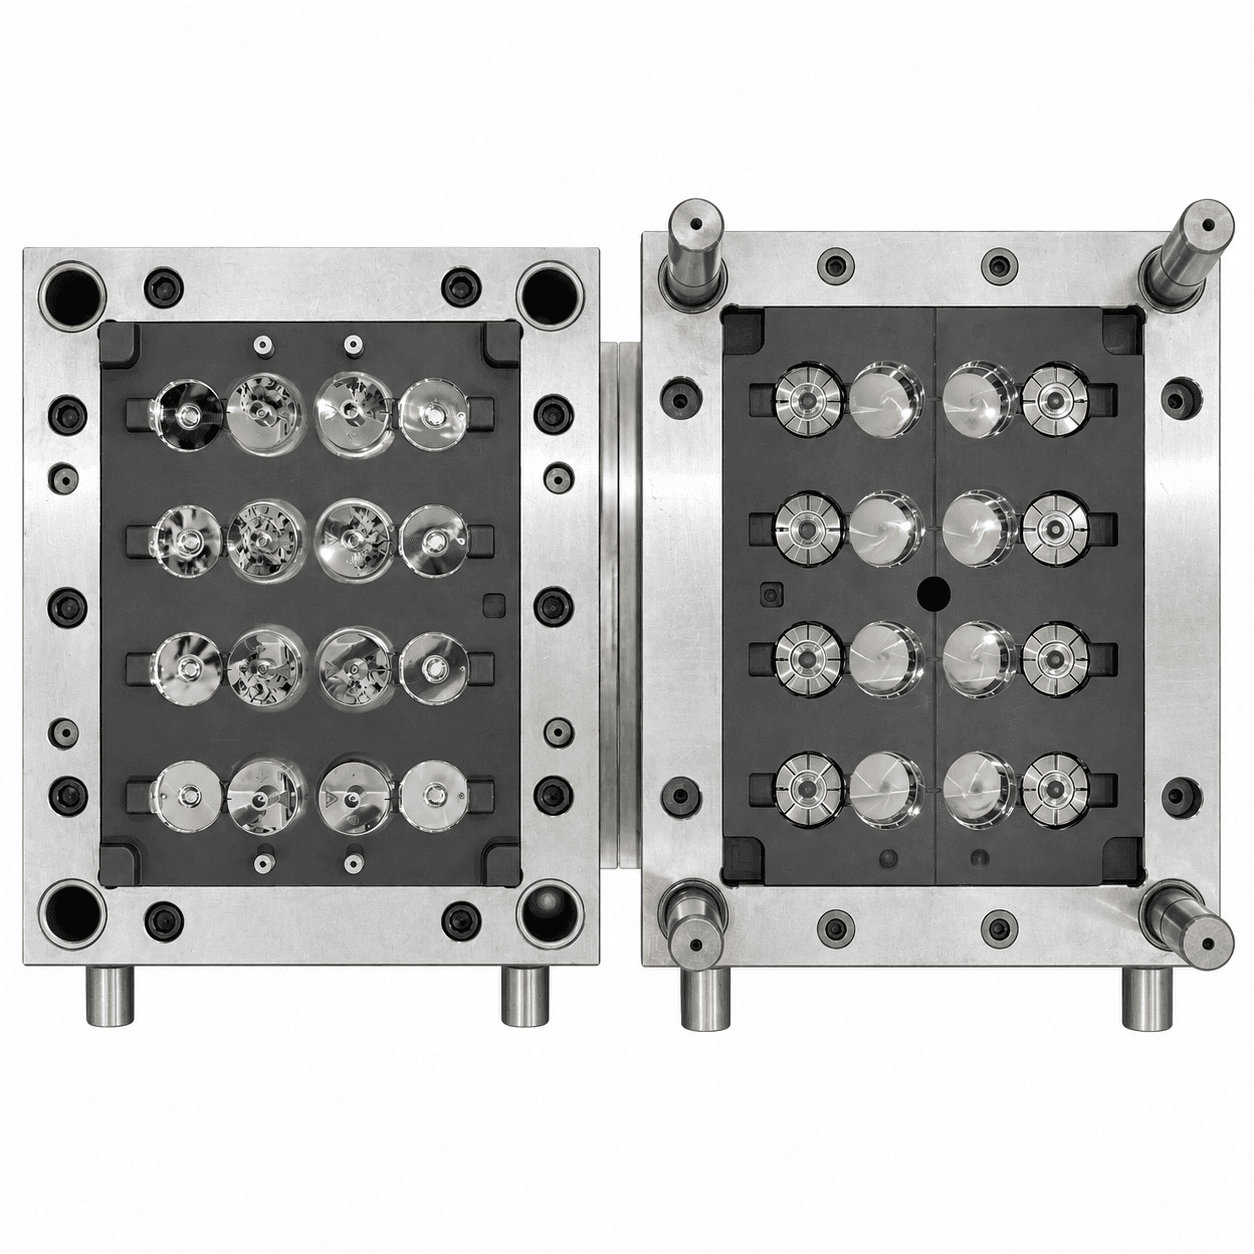
Defina responsables, límites de purga, controles por cavidad y evidencia de reinicio antes de aprobar la producción de un molde de tapas.
Leer guía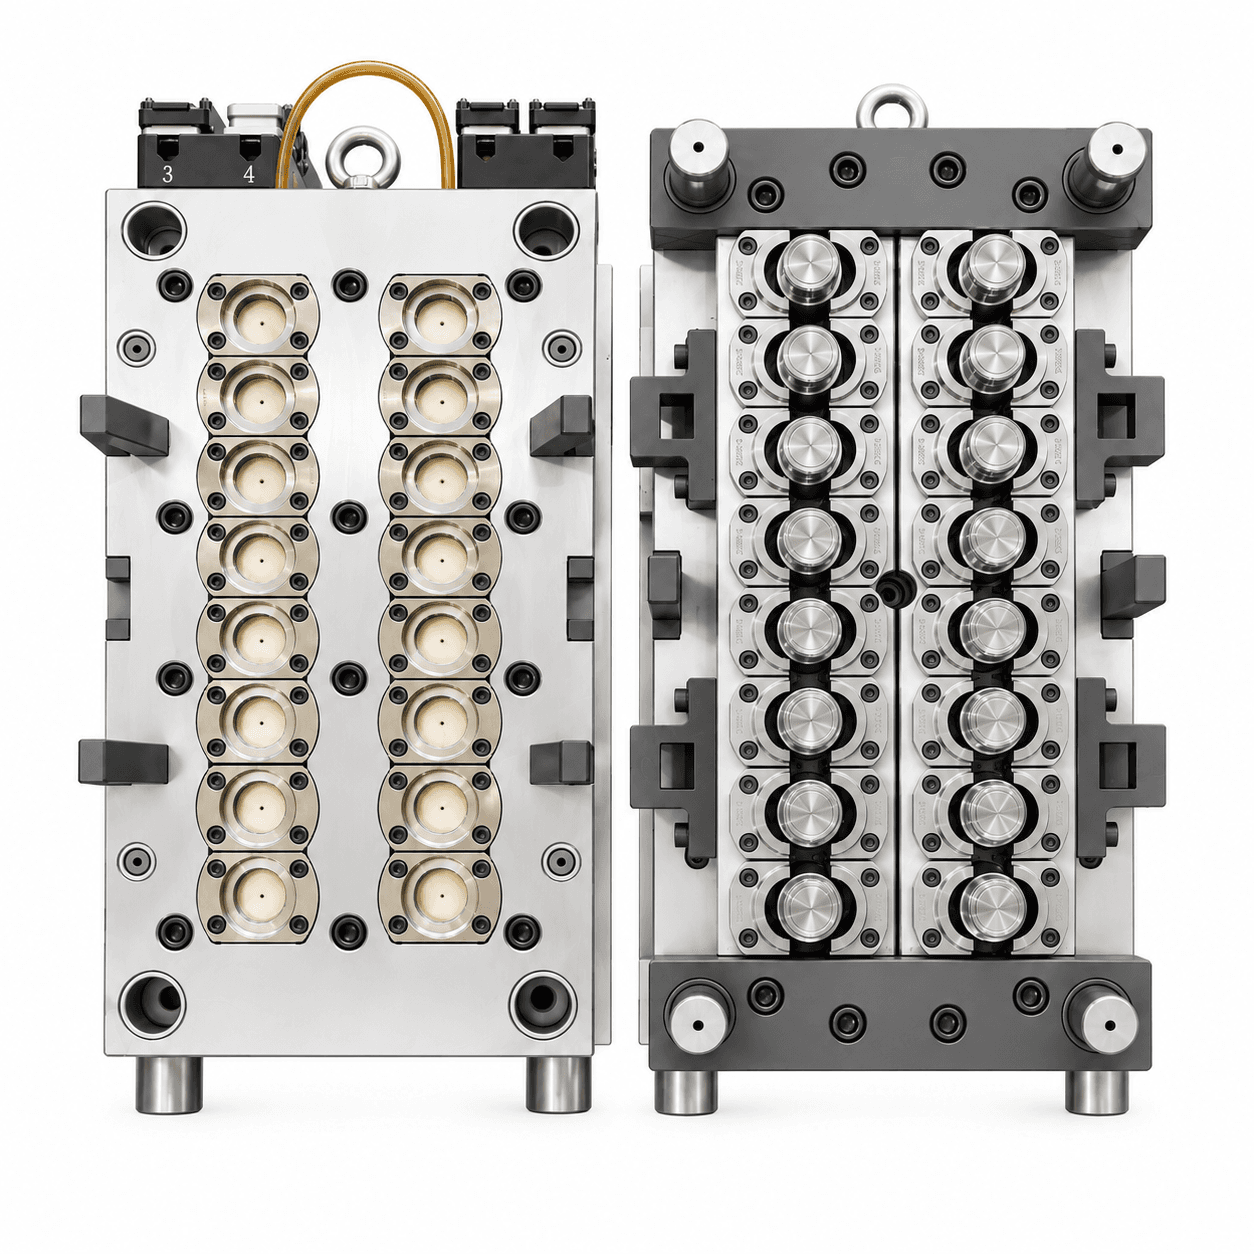
Defina planos de tapa y cuello, condiciones de cerrado, evidencia de retención de torque y límites de prueba de fugas antes de aceptar un molde.
Leer guía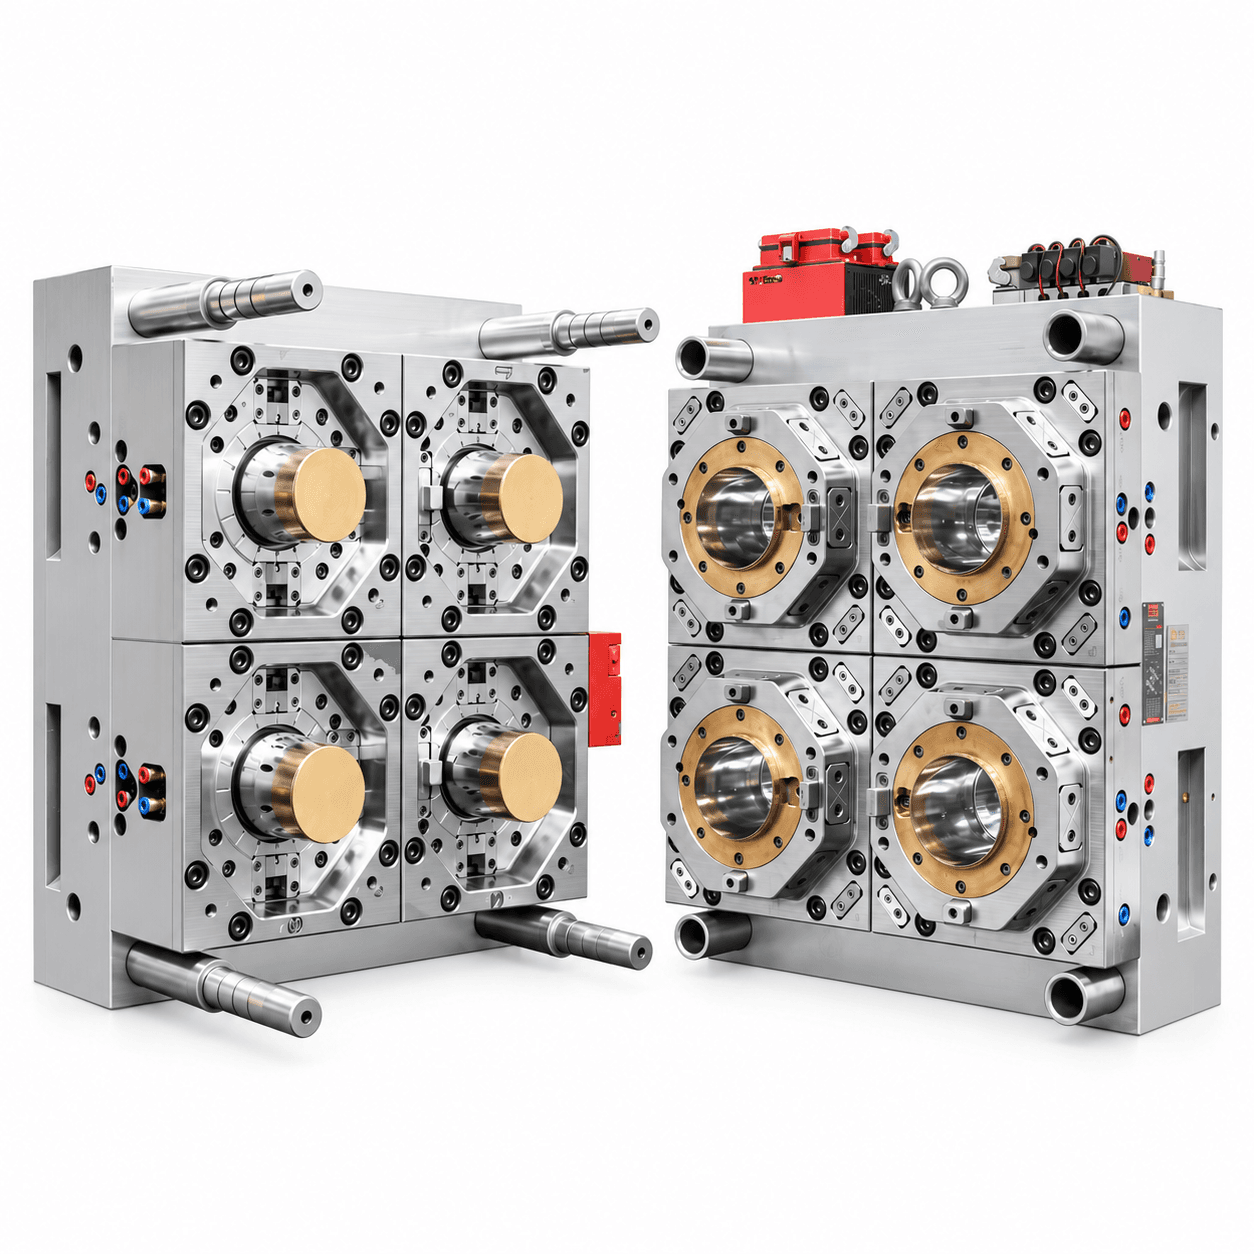
Defina mapa de espesores, dimensiones, deformación y muestreo estable antes de aceptar un molde de cubos plásticos.
Leer guía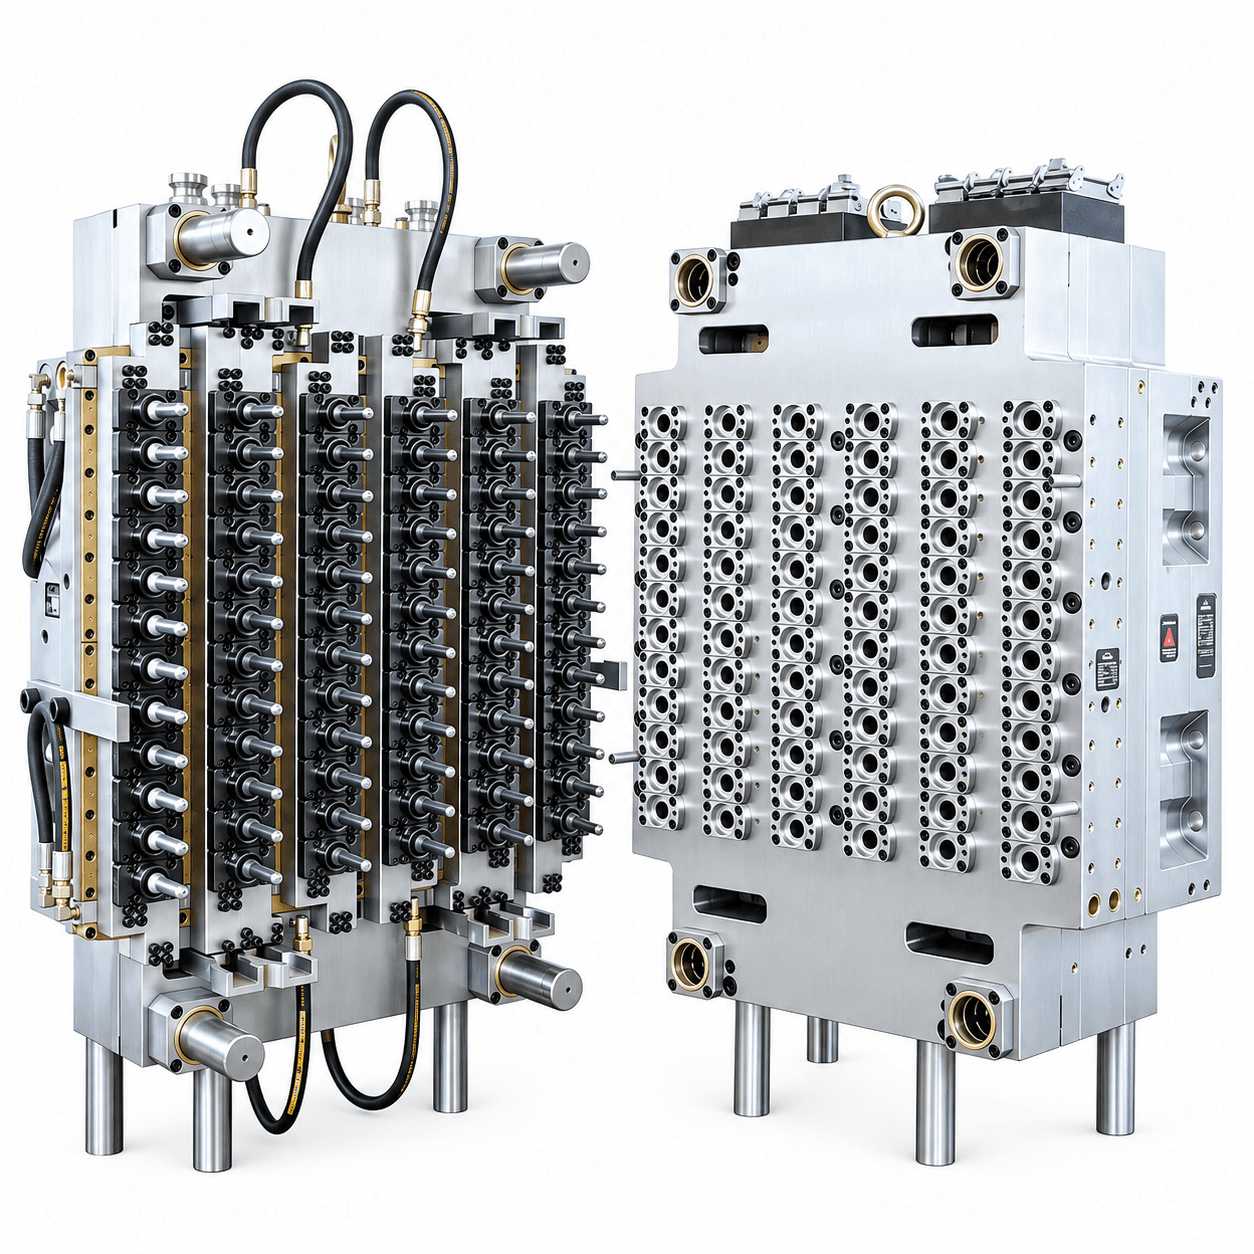
Defina componentes, interfaces, pruebas FAT y reinicio en planta antes de aprobar la conversión de un molde de preformas PET.
Leer guía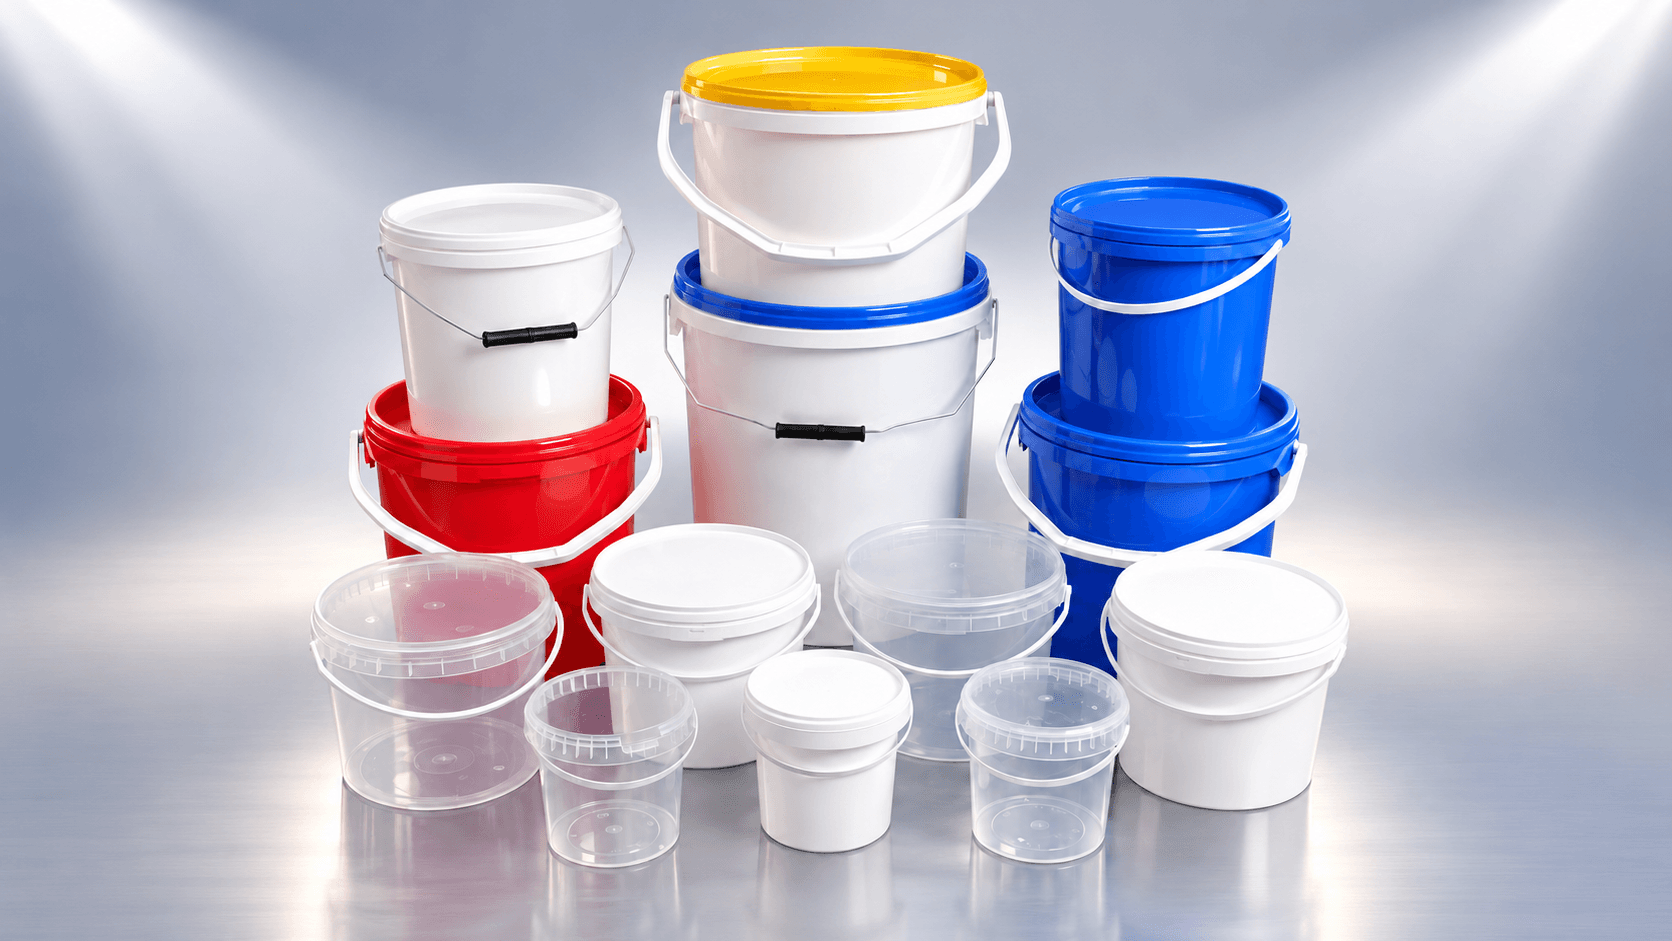
Un asa puede parecer correcta al desmoldar un cubo vacío y fallar después del llenado o de sucesivos traslados. El asa, sus dos puntos de anclaje y la pared forman una sola trayectoria de carga. Que un presupuesto de molde incluya el asa en el plano no demuestra la capacidad de transporte. Antes de congelar el diseño, el comprador debe definir el envase completo, su carga real y el método de ensayo.
Leer guía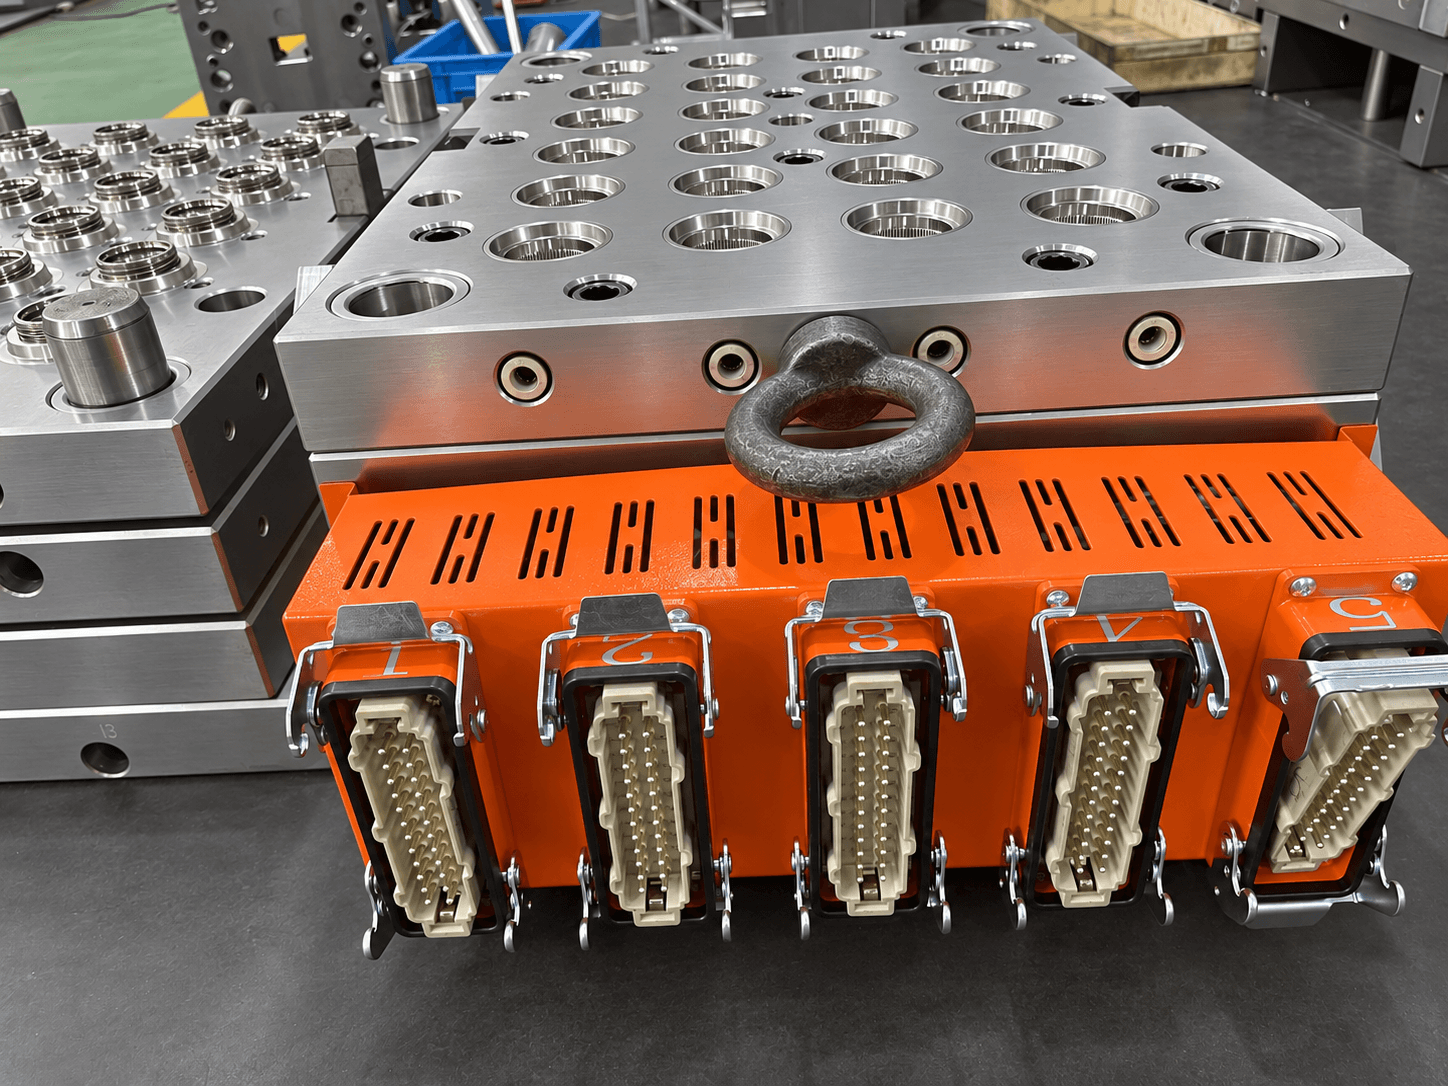
Un molde puede superar una prueba breve en el taller del proveedor y funcionar de otra manera en la planta del cliente porque el agua disponible no es igual. En preformas PET, tapas y cubos, la estabilidad térmica y el rendimiento de los circuitos afectan a las dimensiones, la expulsión y la repetibilidad del ciclo. Una oferta que solo diga «conectar agua» deja sin definir la interfaz principal.
Leer guía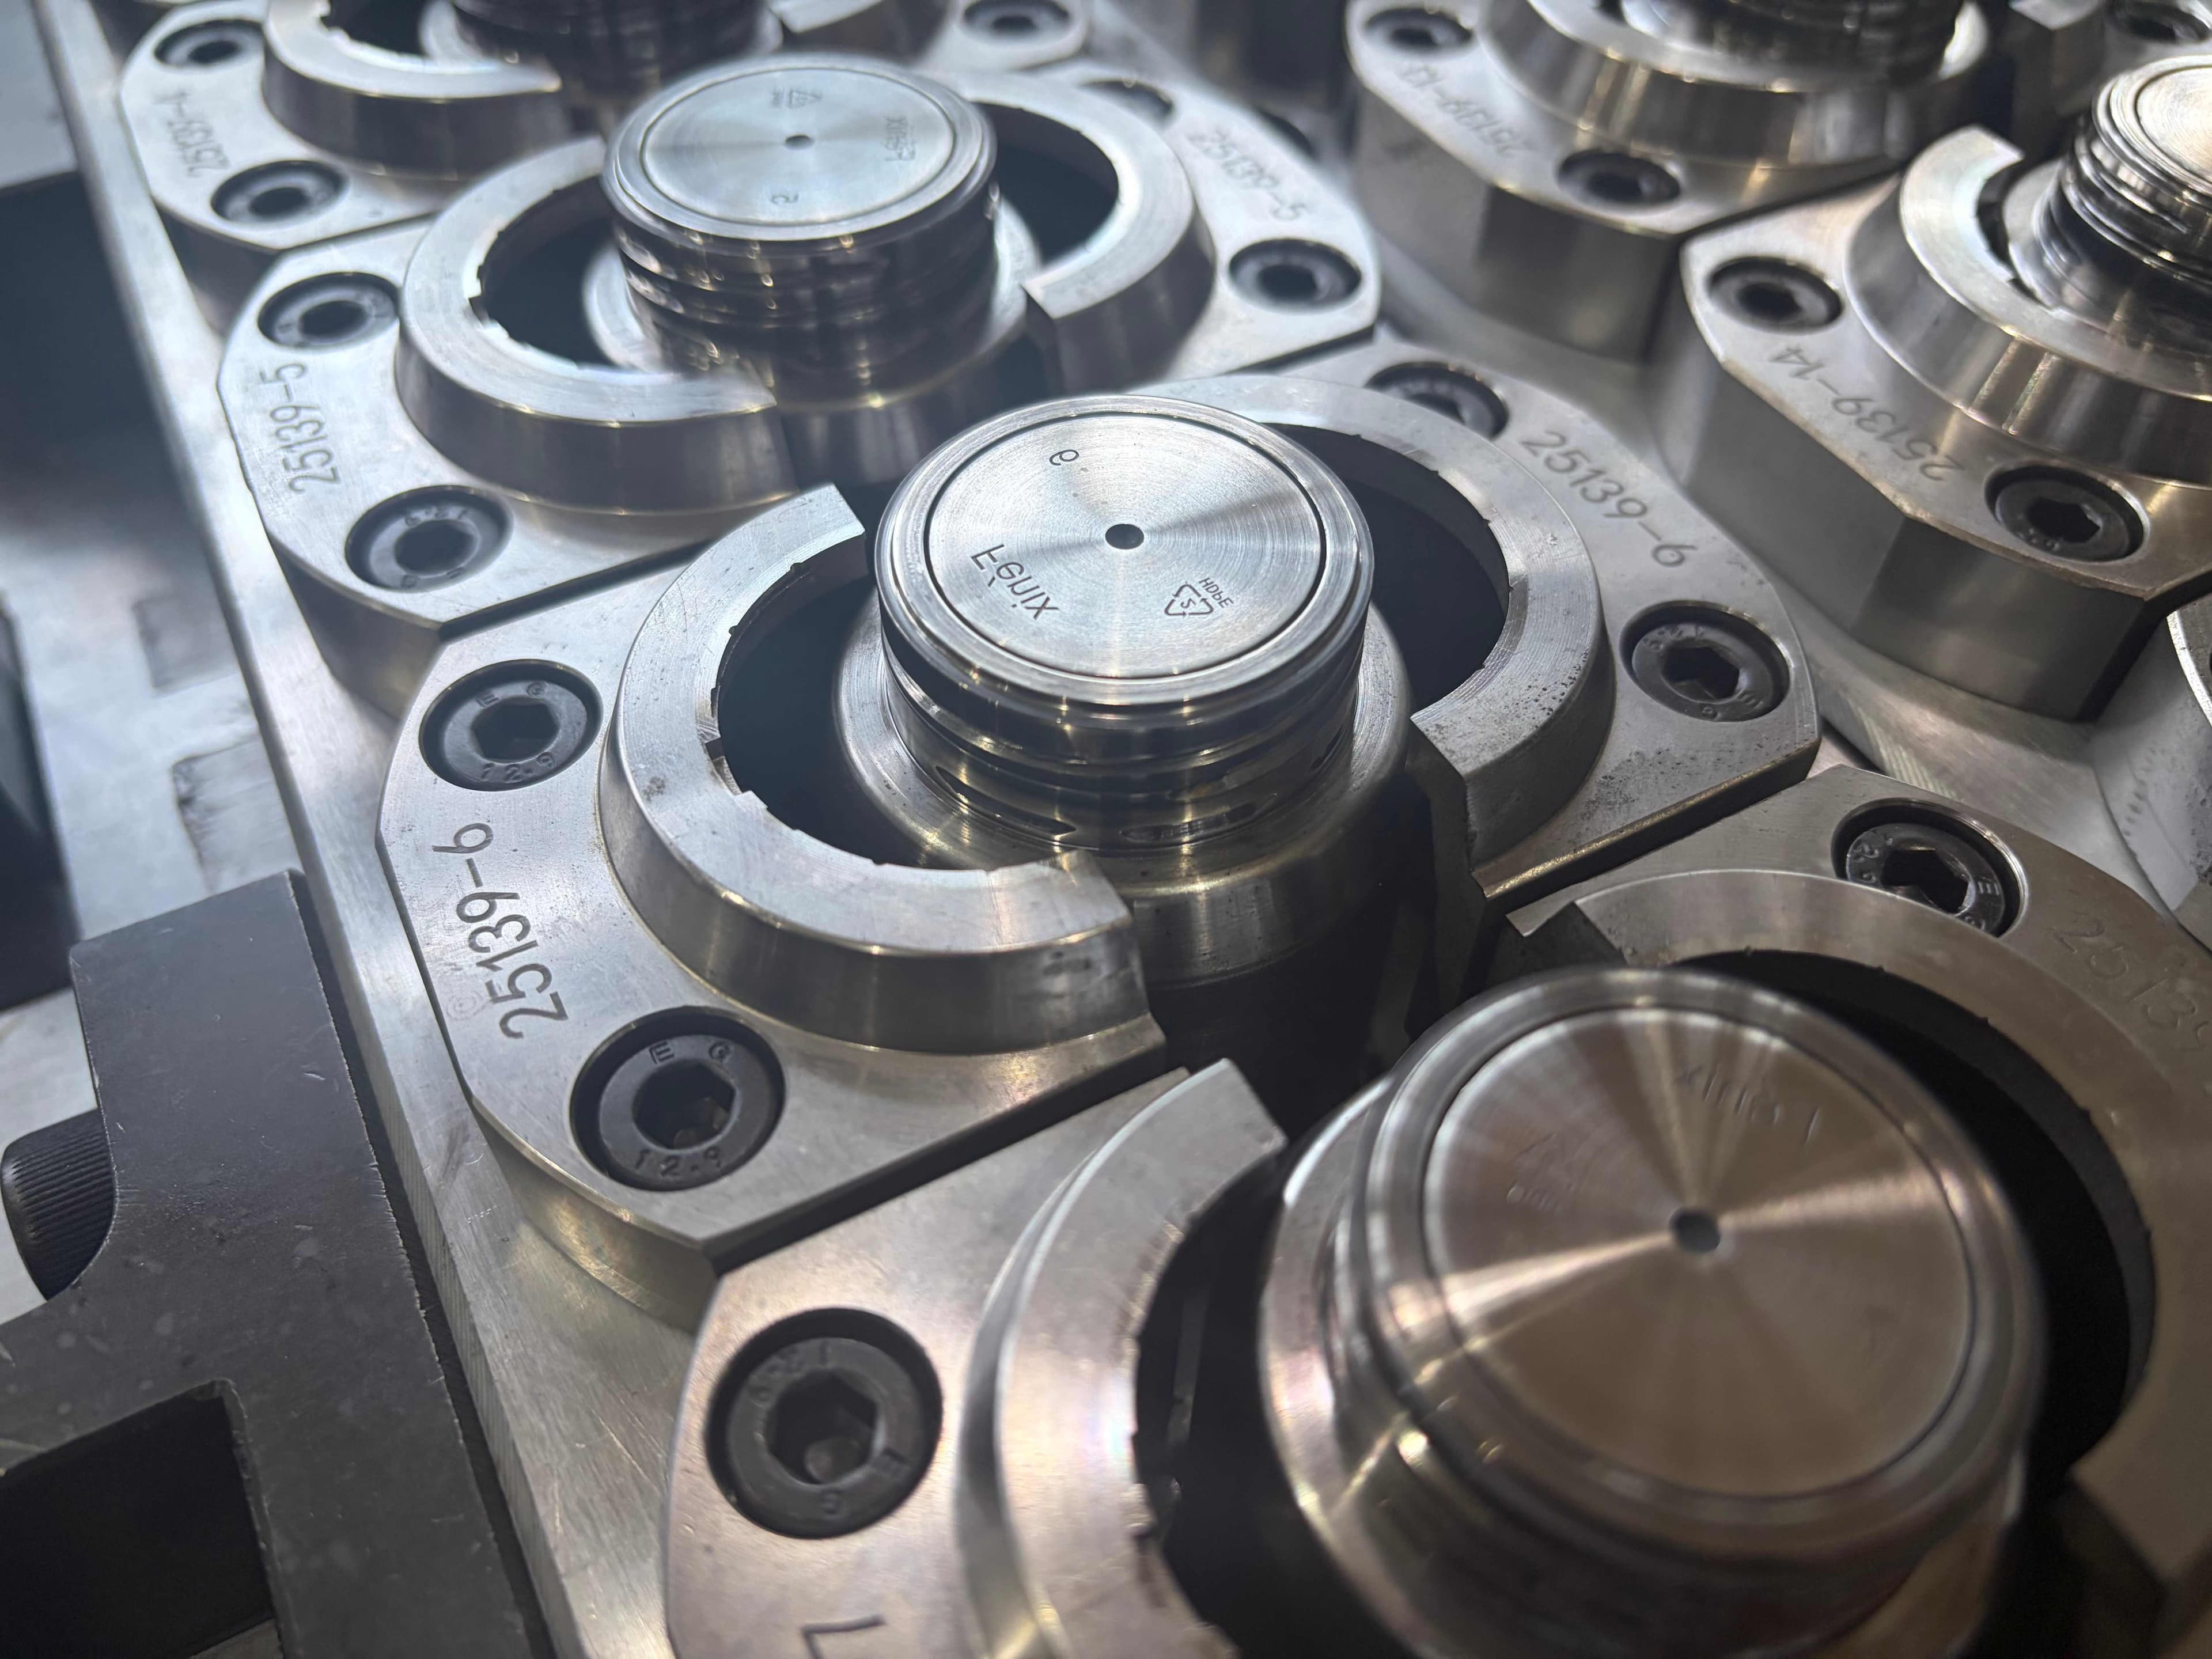
Al comprar un molde de tapas se suele comparar cavidades, ciclo y canal caliente antes de preguntar cómo sale cada tapa. El desmoldeo puede causar rozaduras, deformación de roscas, daño en la banda inviolable o una orientación inestable para la manipulación posterior. Una prueba breve con unas pocas muestras bonitas no demuestra que todas las cavidades se liberen de forma constante en producción.
Leer guía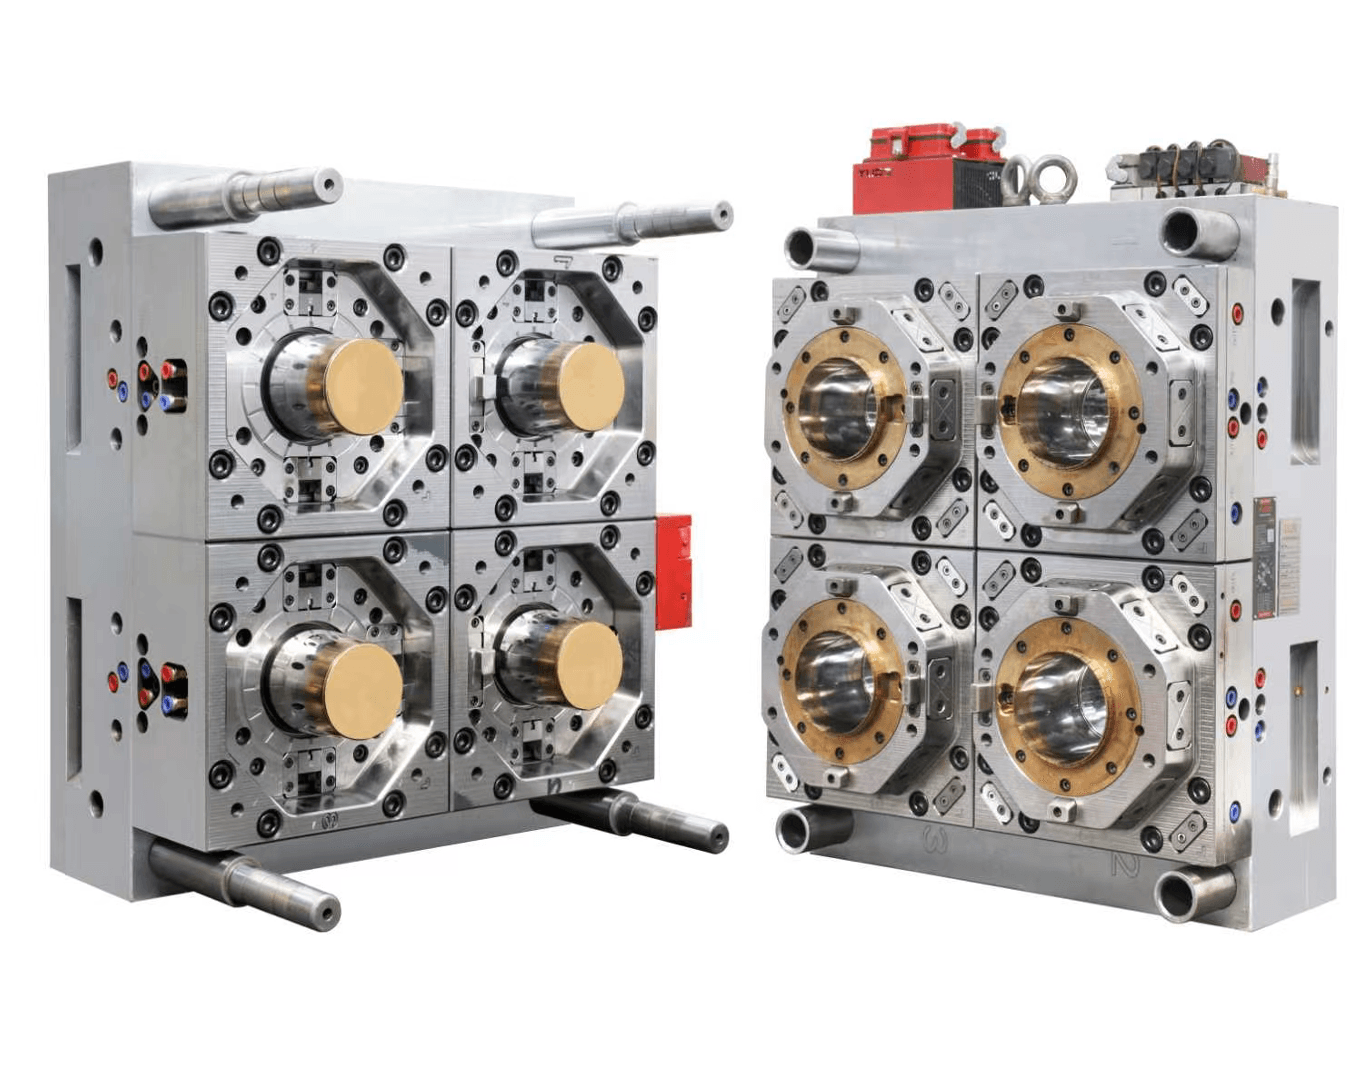
Un cubo puede parecer perfecto al salir de la inyectora y fallar durante la distribución. Quizá la tapa exija demasiada fuerza, el borde pierda estanqueidad después del llenado o la pila se incline cuando los envases estén cargados. No son solo cuestiones del molde: intervienen el molde del cubo, el de la tapa, la resina, el llenado y la manipulación.
Leer guía
El anillo de seguridad no es decorativo. Debe mantenerse unido durante la manipulación, separarse en la primera apertura prevista y funcionar con el cuello de botella y el tapado. Por eso, un proyecto de molde de tapa debe revisarse como sistema de envase antes de fabricar la herramienta, no como un plano aislado.
Leer guía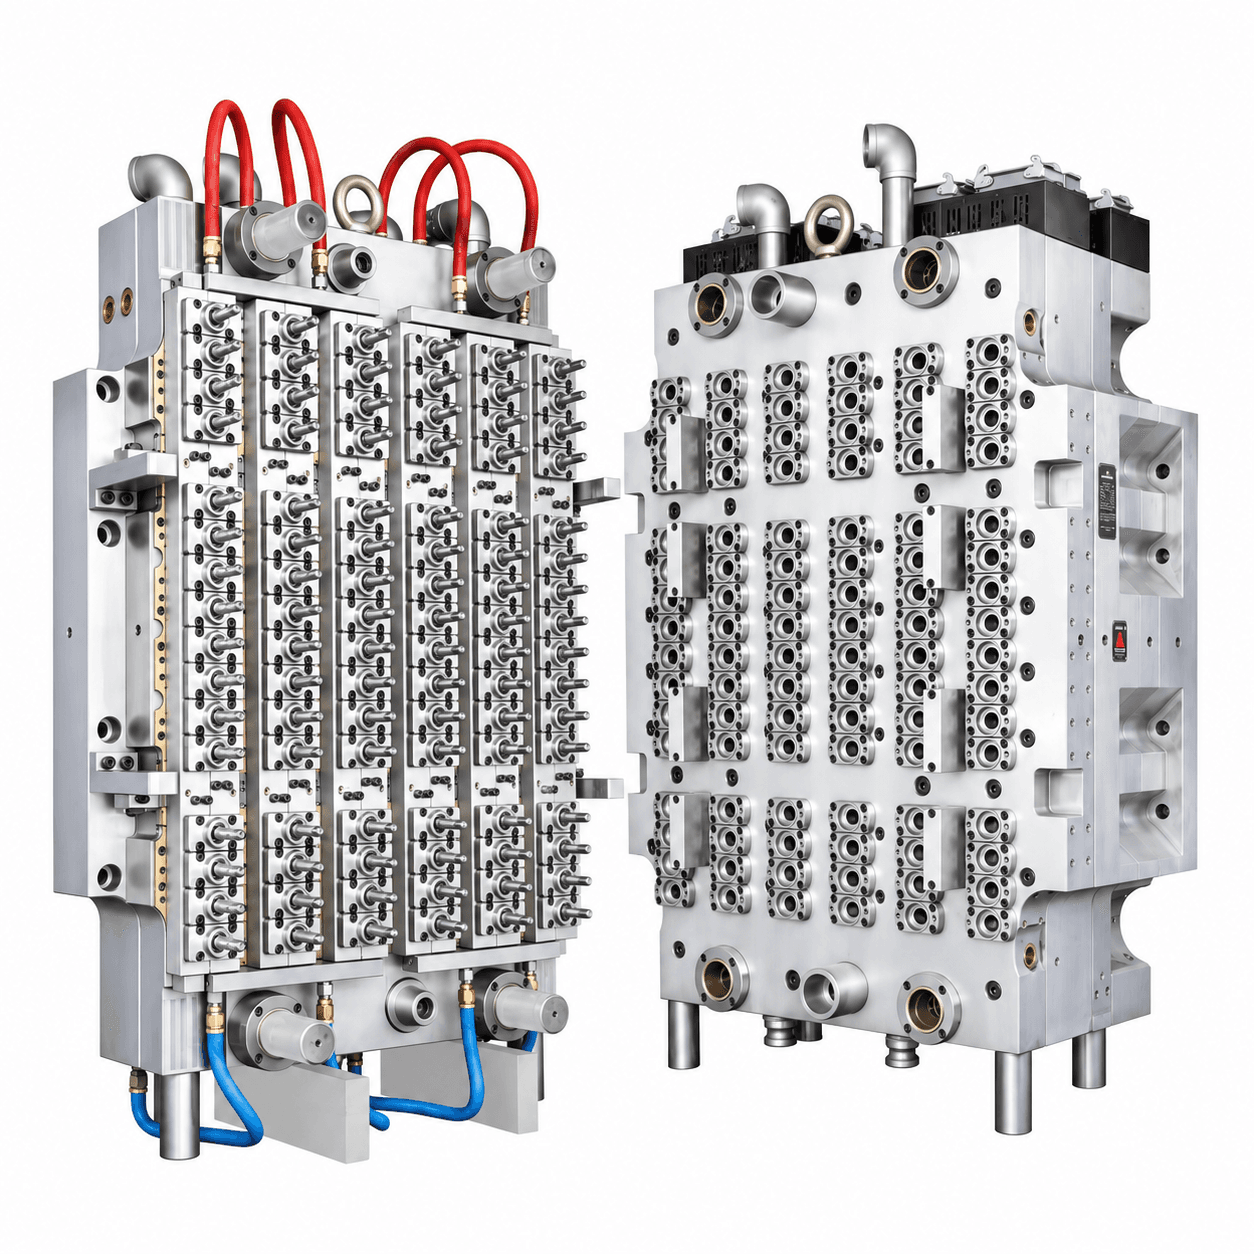
La condición de la compuerta y la evacuación del aire pueden parecer detalles internos de un molde de preformas PET de alta producción. Sin embargo, influyen en la estabilidad de llenado, el aspecto de la compuerta, la calidad de la zona del cuello, la expulsión y los ajustes necesarios para mantener la producción. El comprador no necesita dictar el método de fabricación del proveedor. Sí debe definir la revisión de producto, la resina, las prioridades de aceptación y la evidencia requerida en la prueba de fábrica.
Leer guía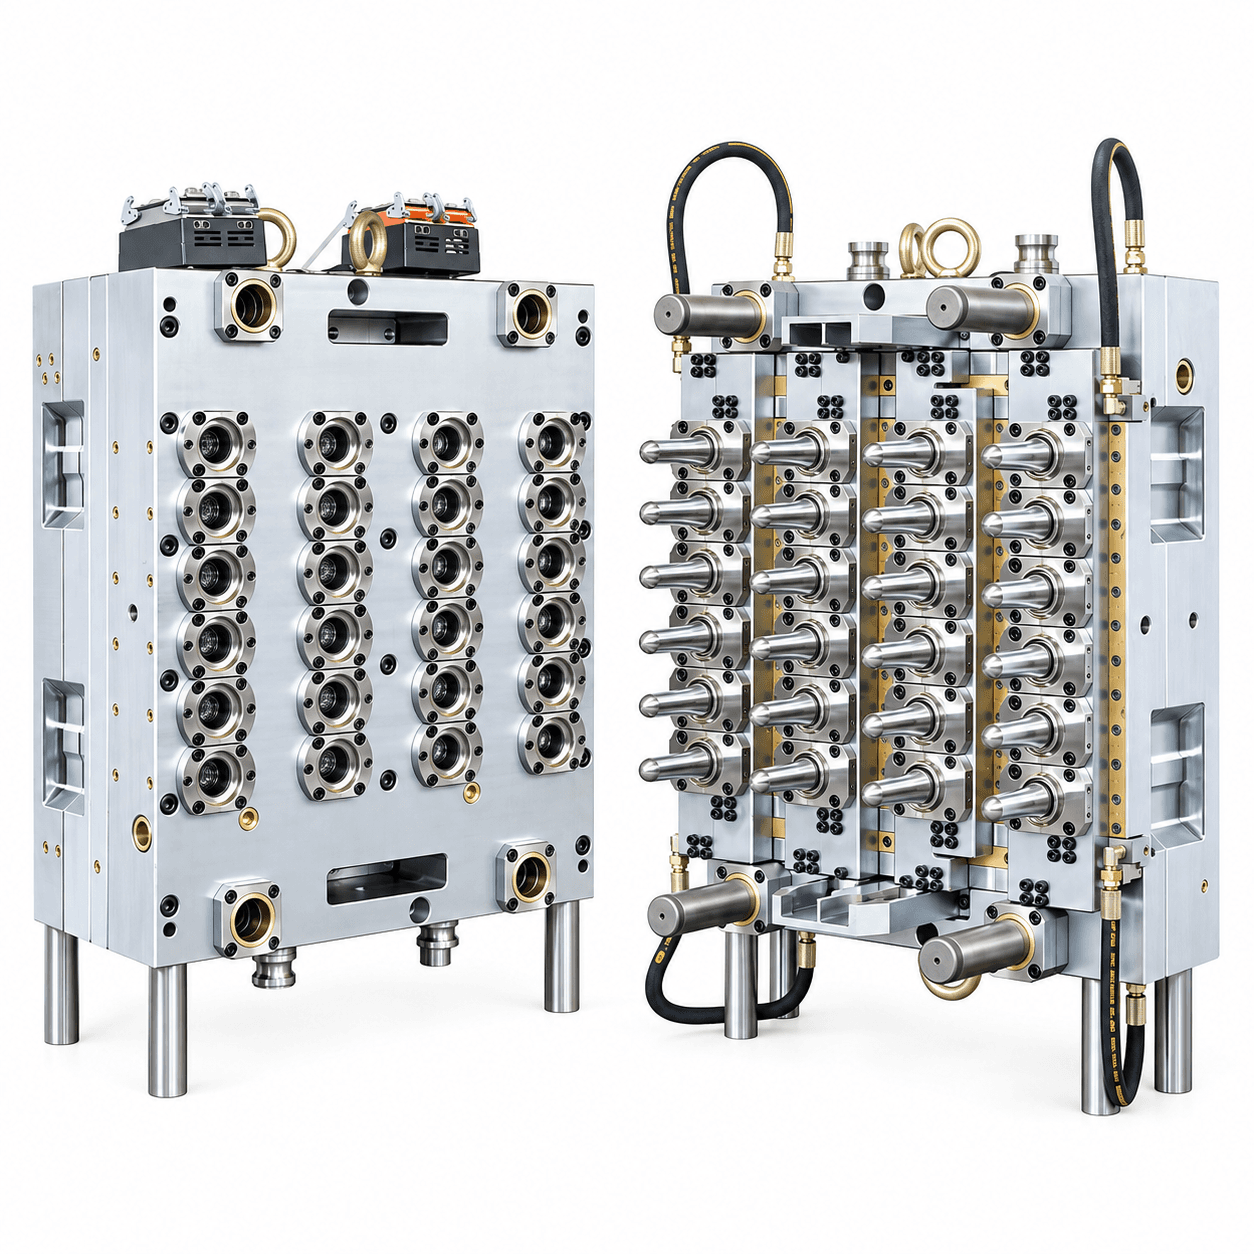
Un molde PET multicavidad puede producir piezas visualmente aceptables y aun así presentar variación entre cavidades. Para el comprador, el equilibrio debe ser una parte documentada de la aceptación en fábrica, no una impresión basada en pocas muestras.
Leer guía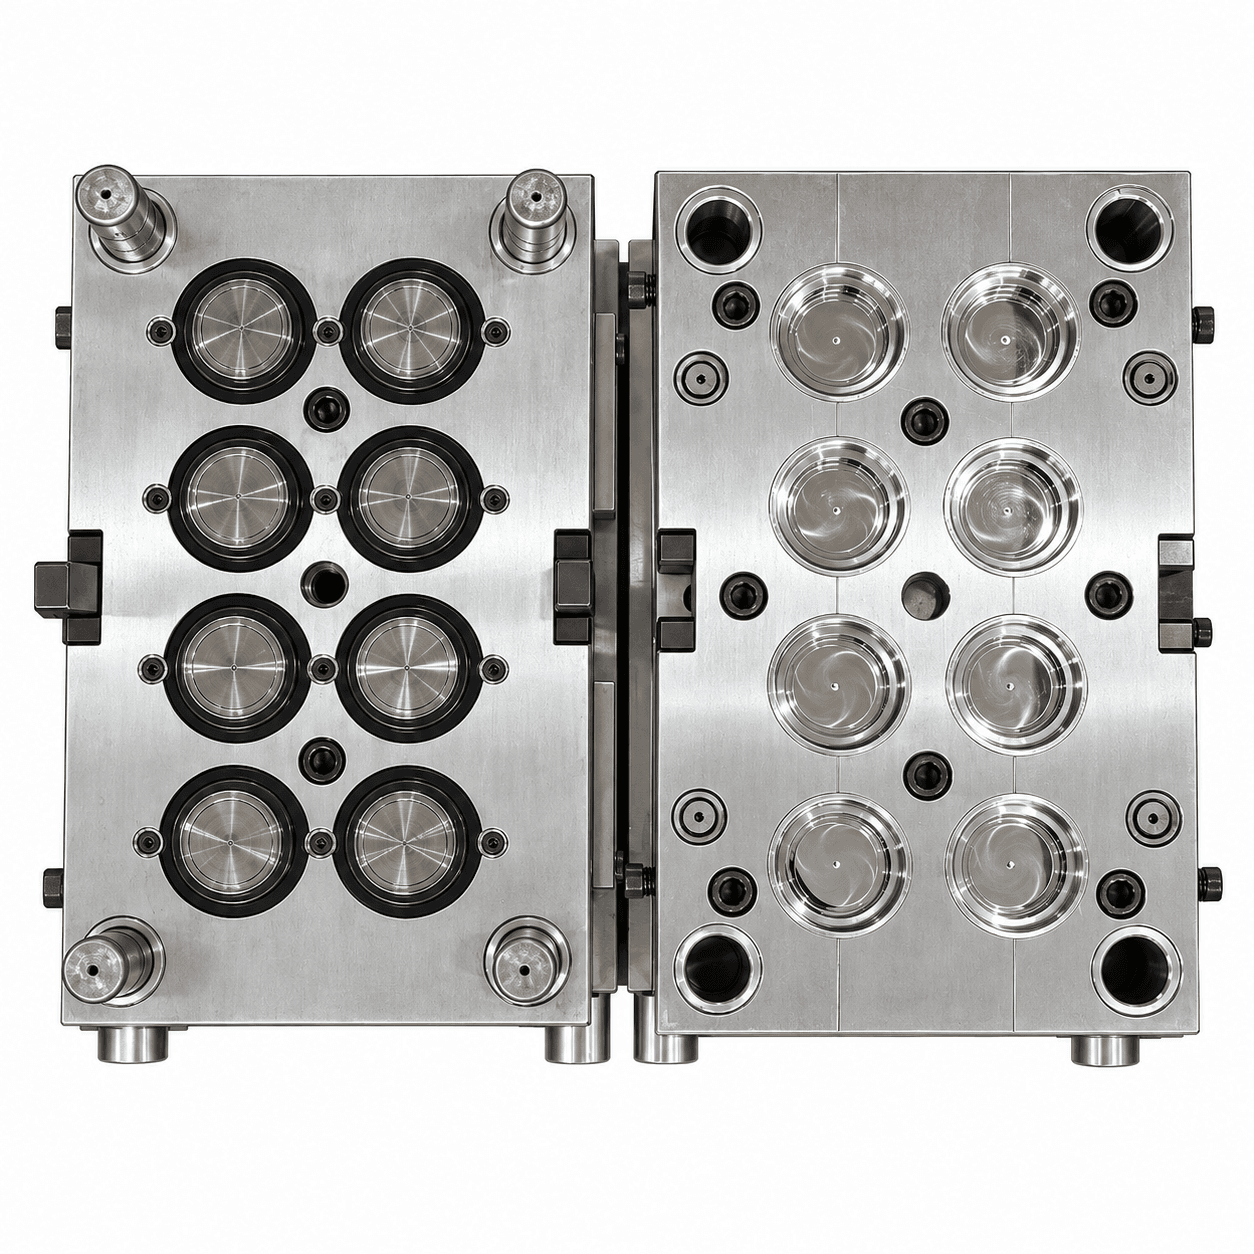
El ciclo más corto cotizado no debe decidir por sí solo. La pregunta es si puede repetirse con la tapa, resina, cavidades, inyectora y agua reales.
Leer guía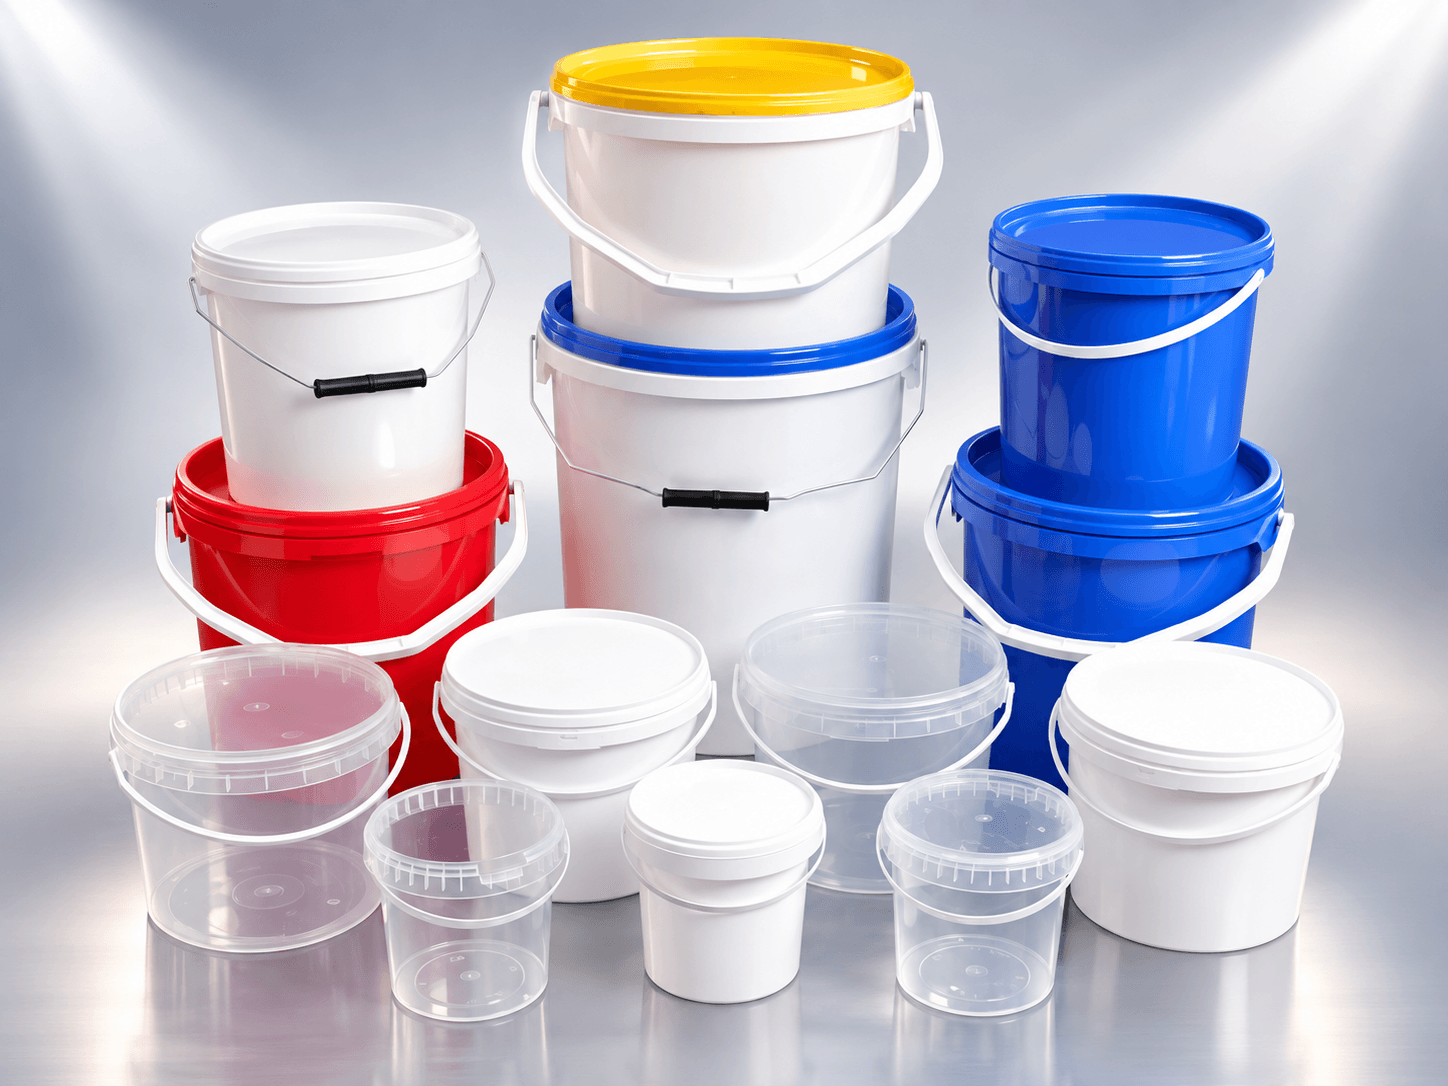
IML puede eliminar una operación posterior de etiquetado, pero no es una decisión solo de etiqueta. Molde, etiqueta, robot, estática, máquina, enfriamiento, extracción e inspección deben funcionar como una célula.
Leer guía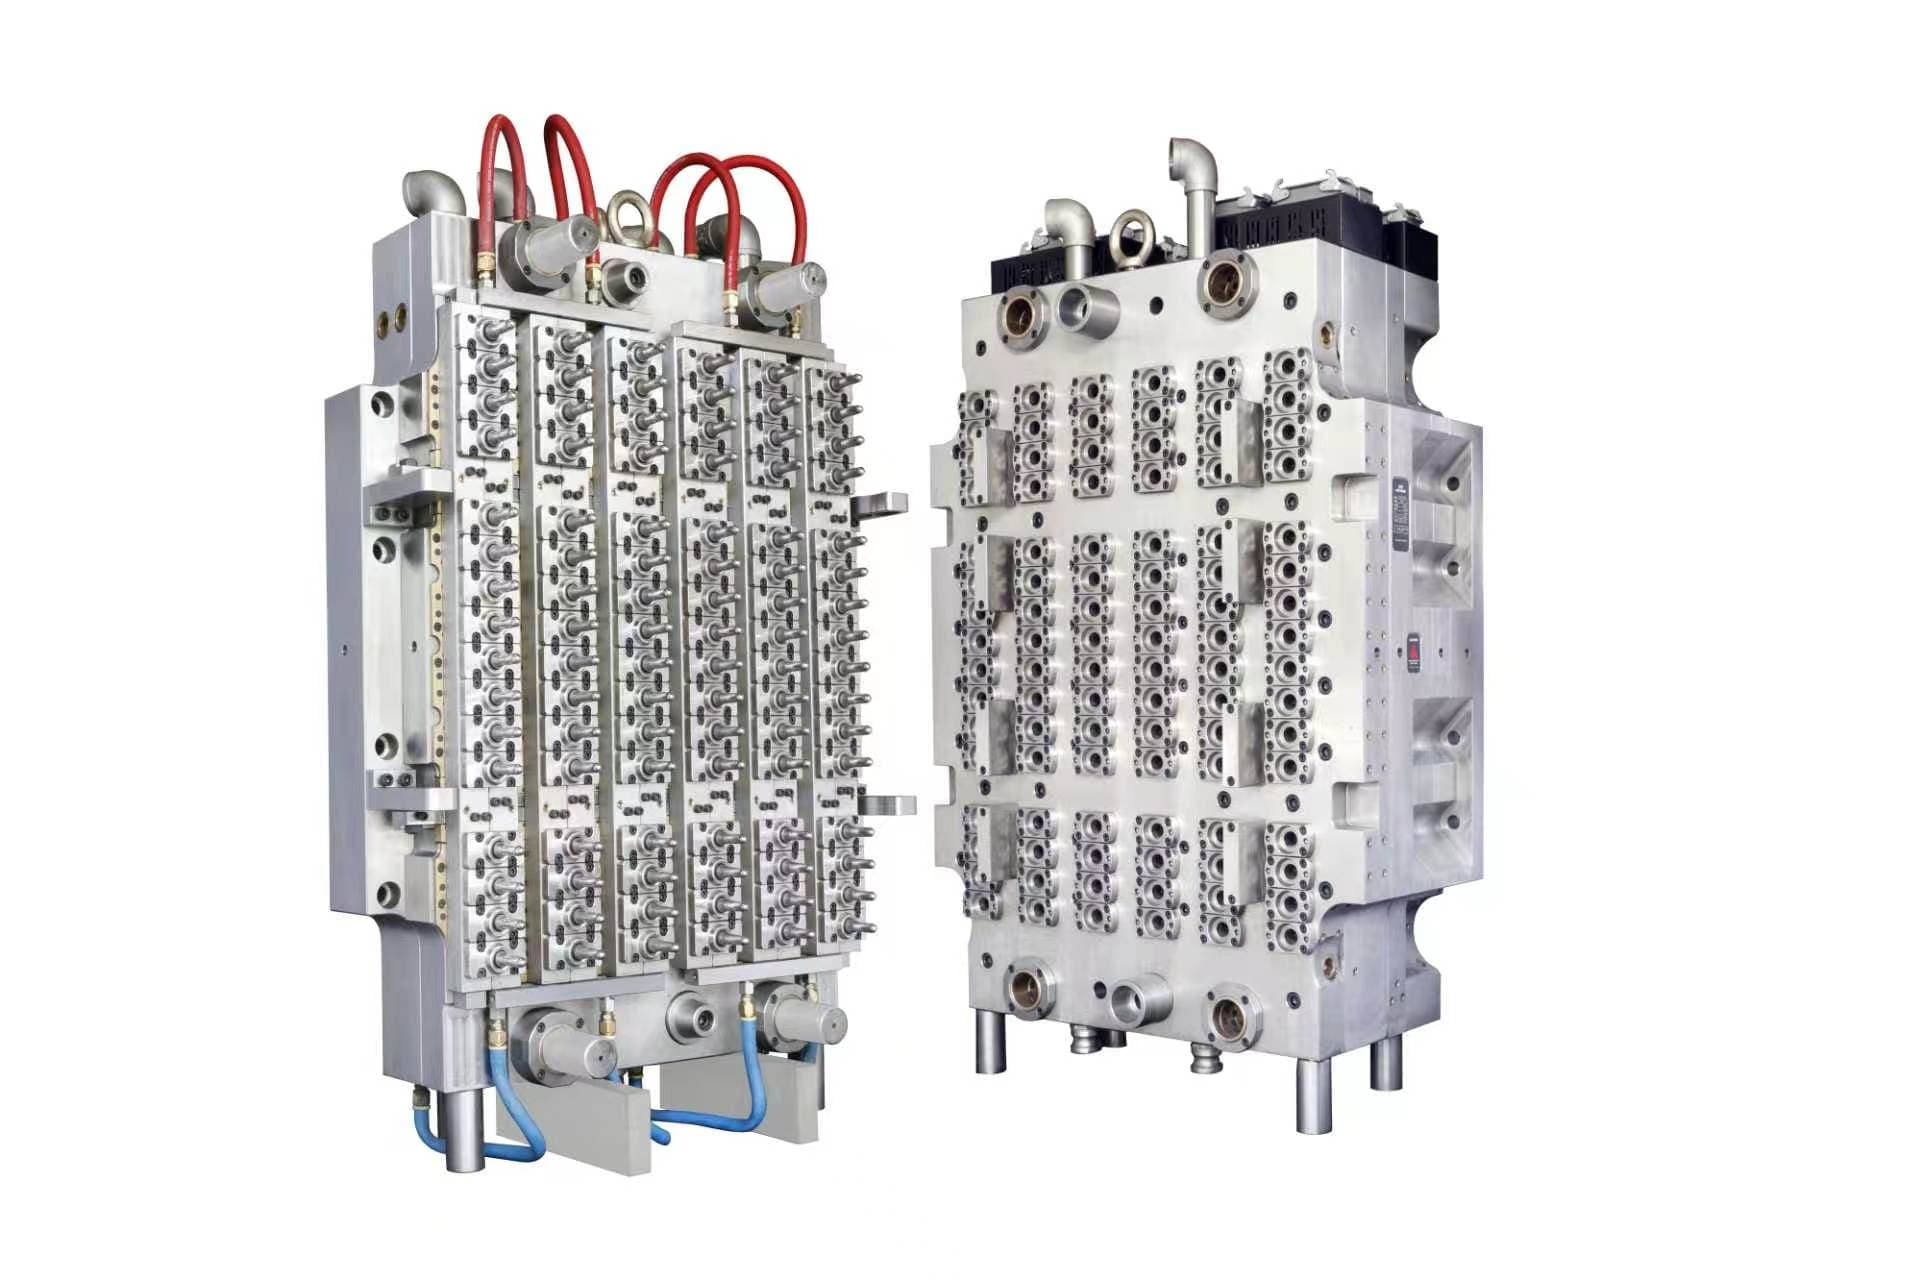
Elegir un acabado de cuello de preforma PET no es una decisión estética. El acabado conecta molde de preforma, diseño de botella, molde de cierre, taponadora, prueba de fugas y proceso de llenado. Una incompatibilidad puede permanecer oculta hasta la fabricación del molde o la puesta en marcha de línea, cuando corregirla es lento y costoso.
Leer guía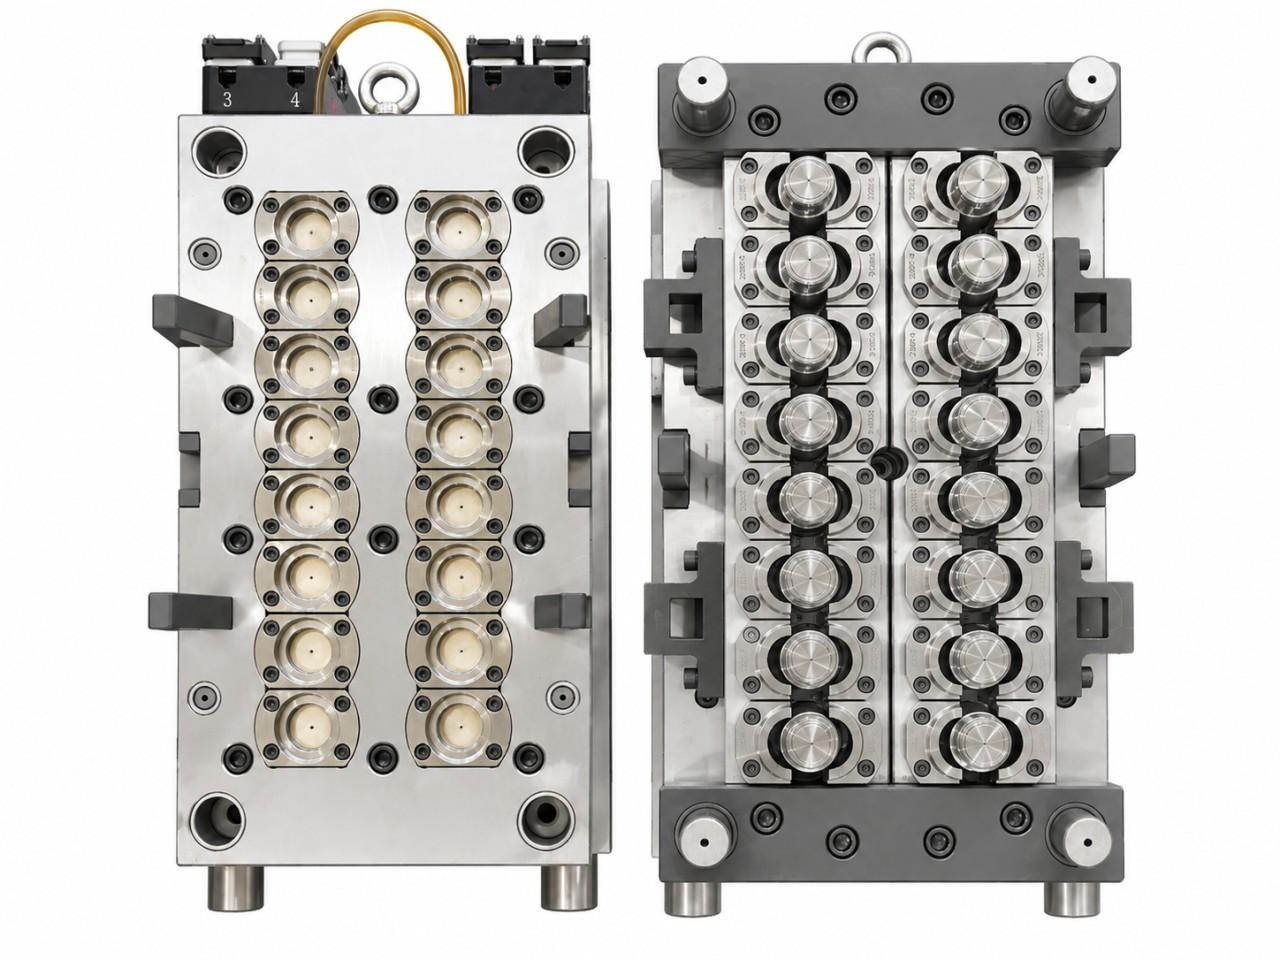
La selección de cavidades de un molde de tapas es una decisión de capacidad, máquina y riesgo. Un molde de 96 cavidades no es automáticamente más económico que uno de 24 o 48 si la inyectora, canal caliente, refrigeración, recursos de mantenimiento o perfil de demanda no pueden respaldarlo.
Leer guía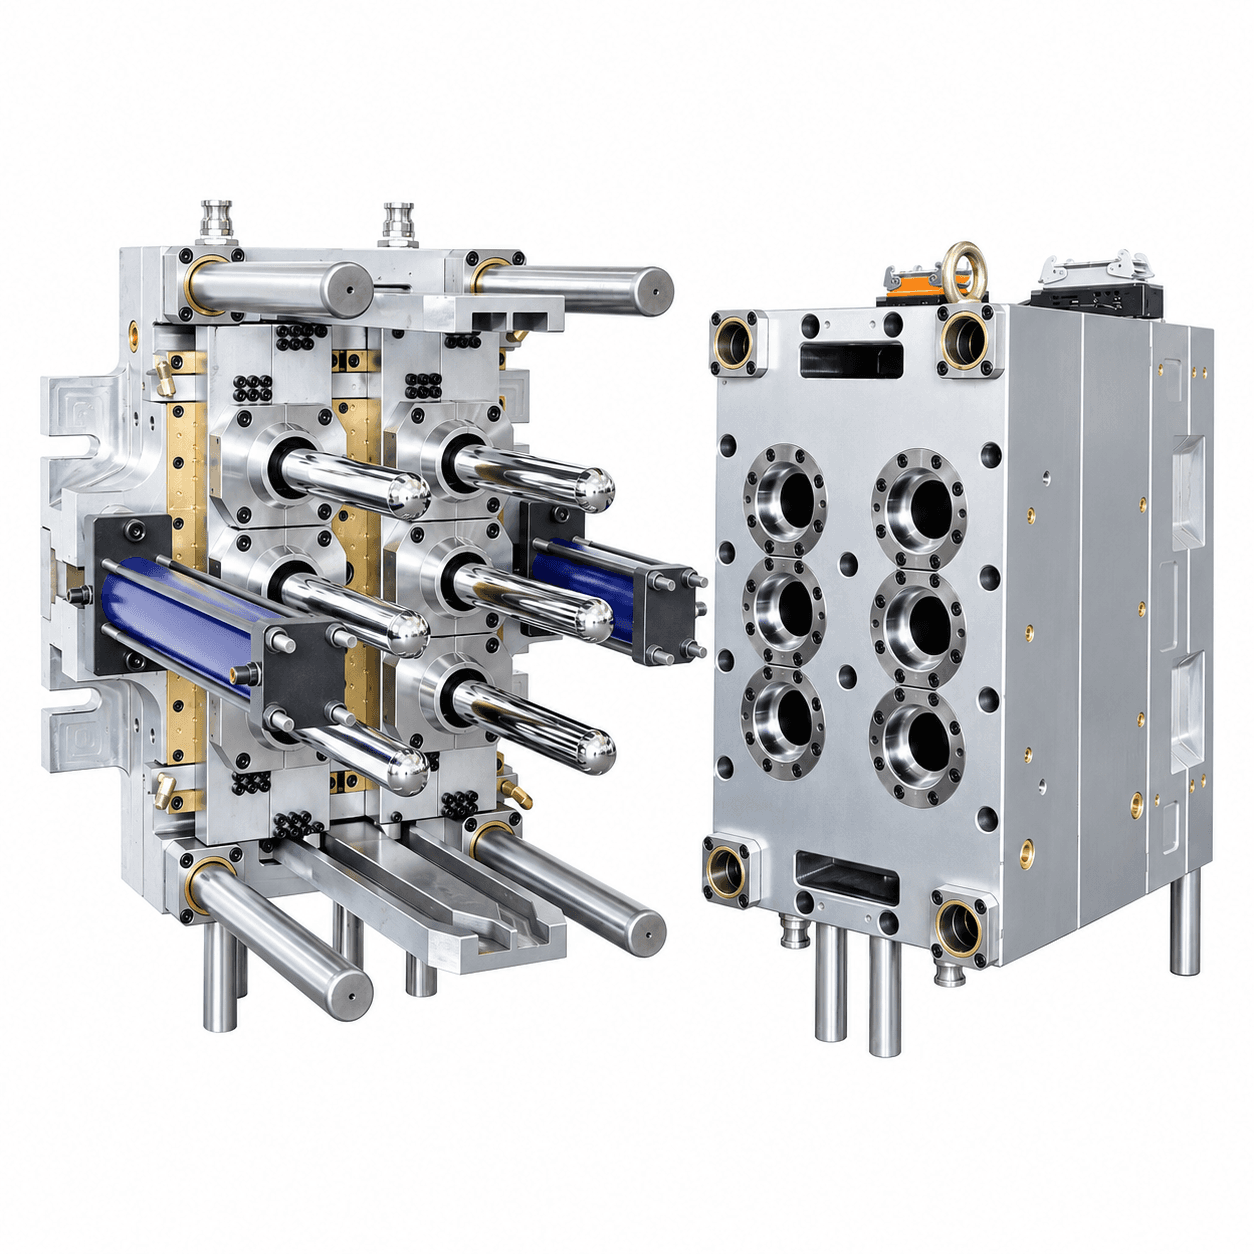
PCO 1881 y PCO 1810 suelen agruparse como acabados de cuello PET para bebidas de 28 mm. Esa abreviatura ayuda en una primera conversación, pero no basta para liberar herramental de preformas o tapas. Las dos familias pueden requerir supuestos diferentes para botella, cierre, taponadora y validación.
Leer guía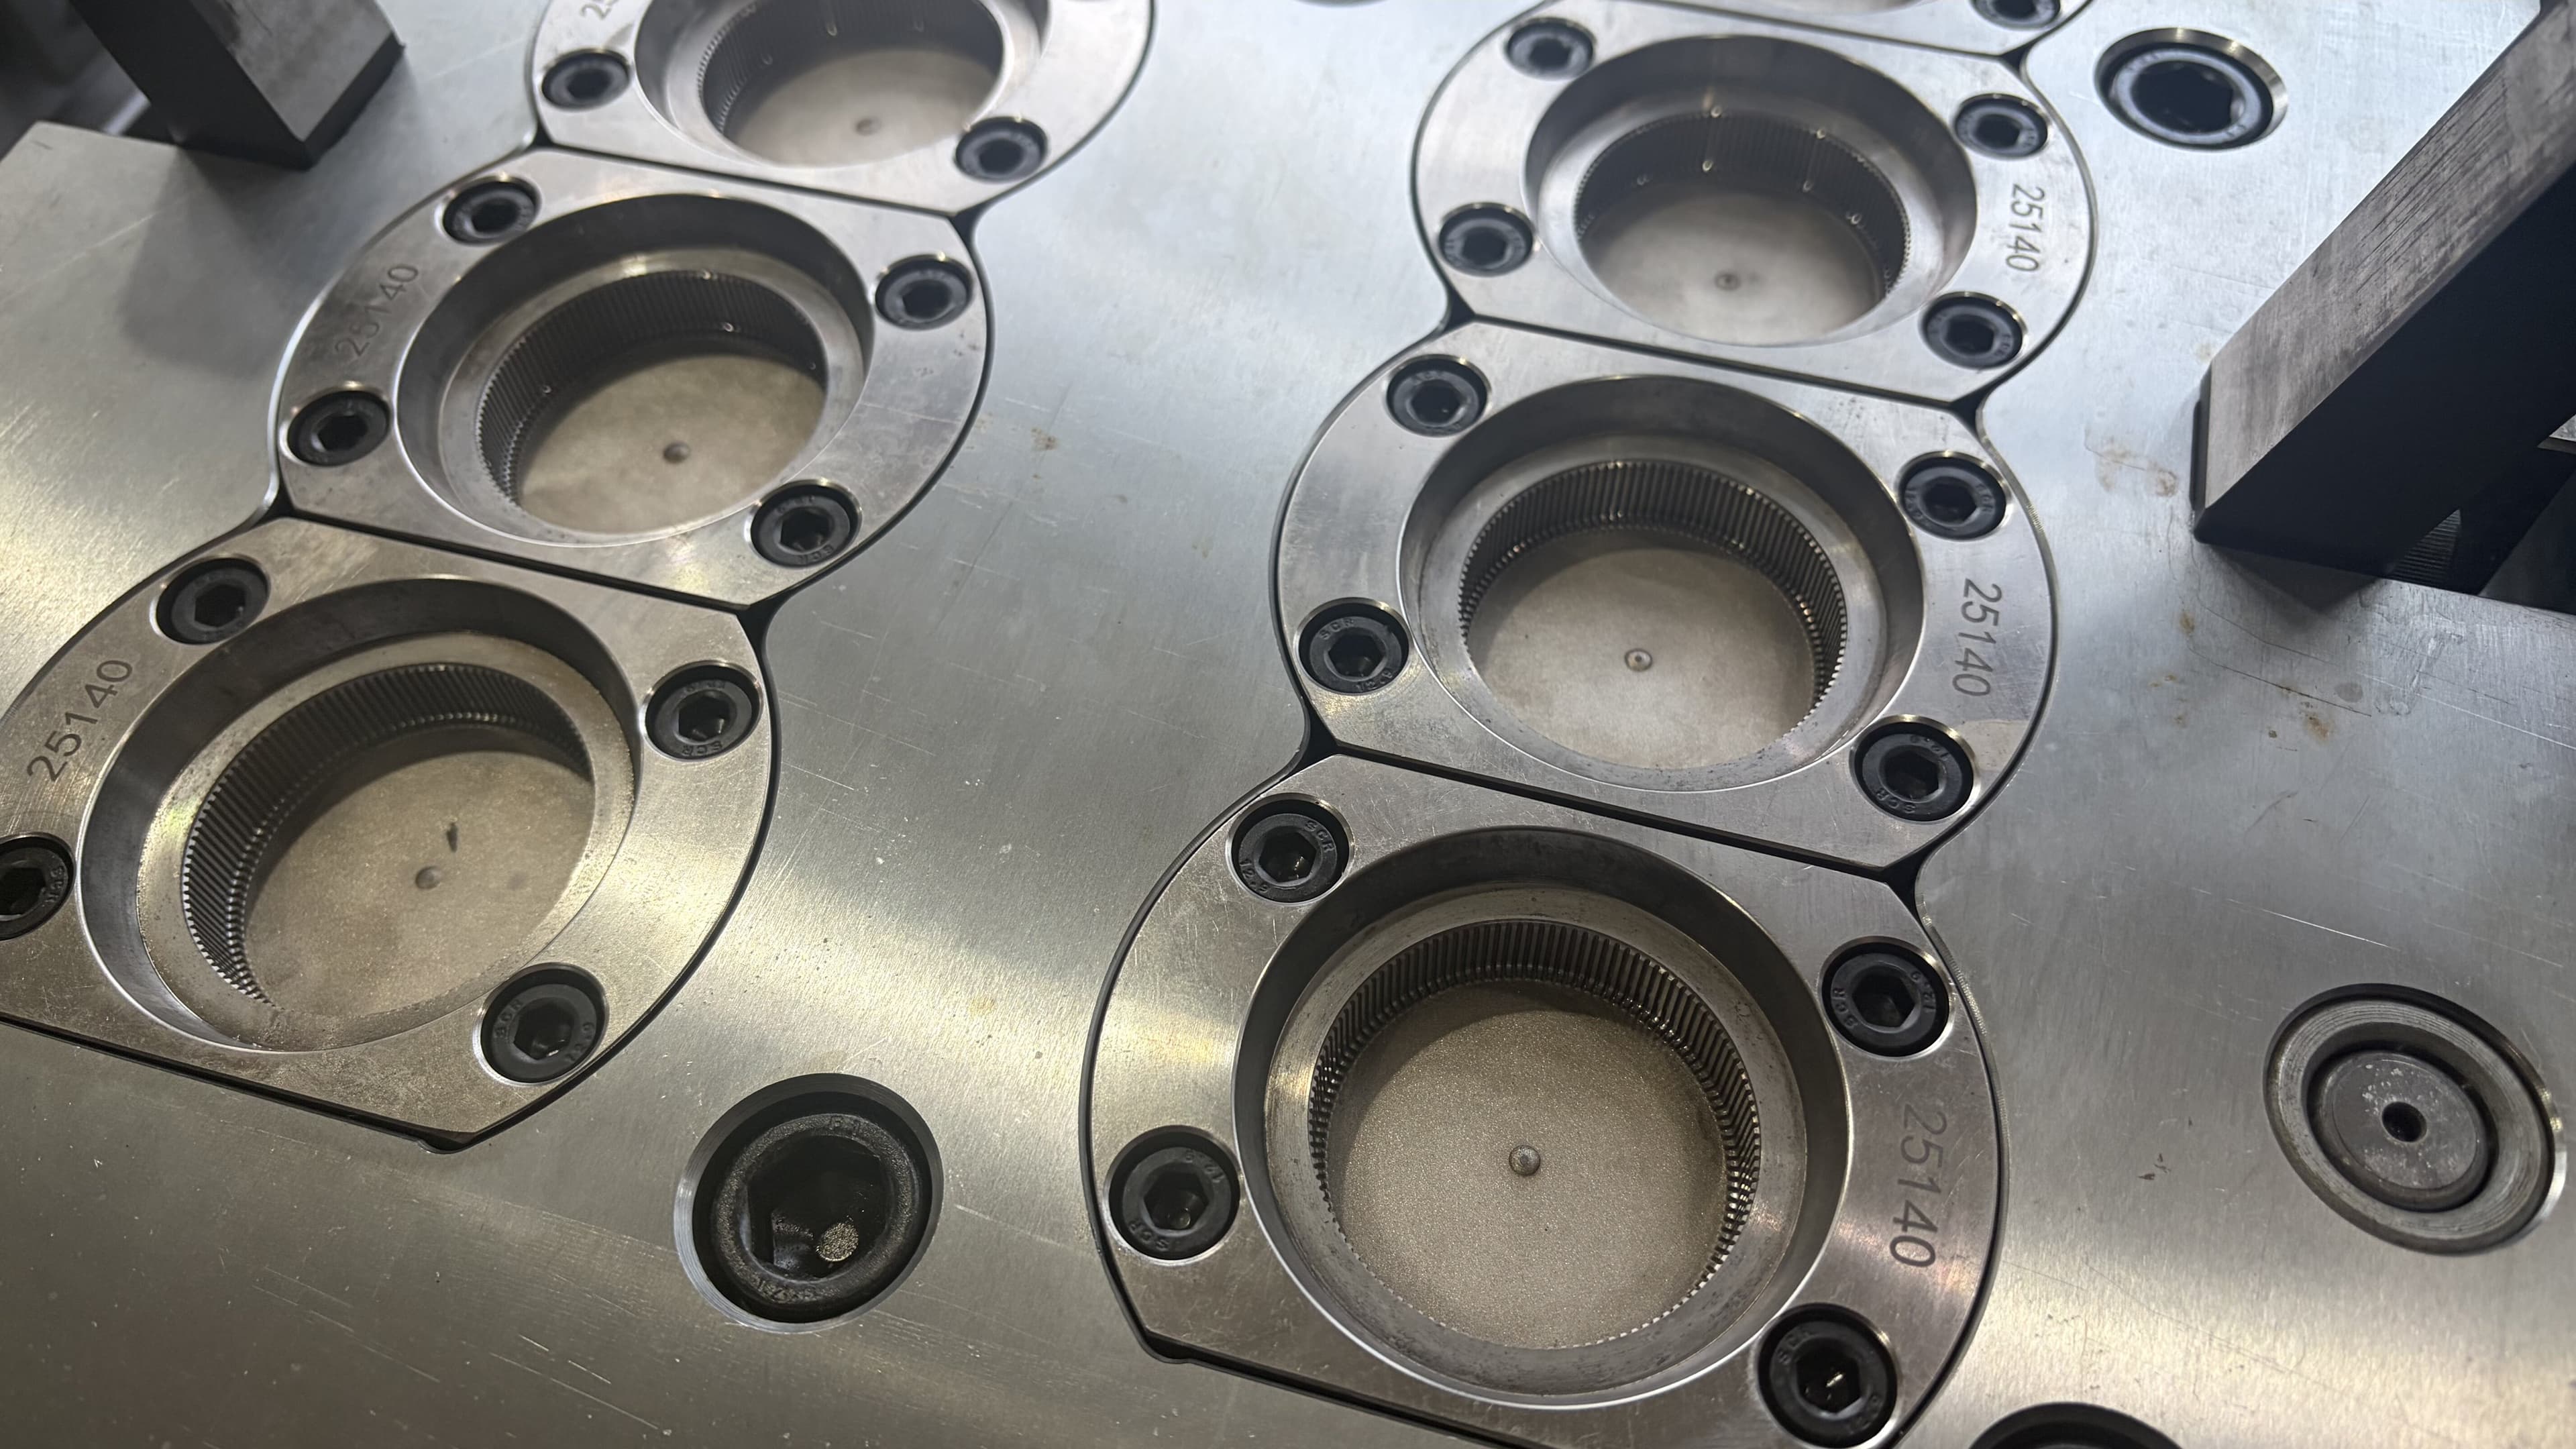
En un molde de tapas de muchas cavidades, el canal caliente es parte del sistema de producción, no un accesorio intercambiable. Afecta equilibrio de masa fundida, condición de compuerta, arranque, cambio de color, mantenimiento, compatibilidad de controlador y riesgo de parada. La mejor elección depende de tapa, resina, disposición de cavidades y soporte local, no solo de la marca.
Leer guía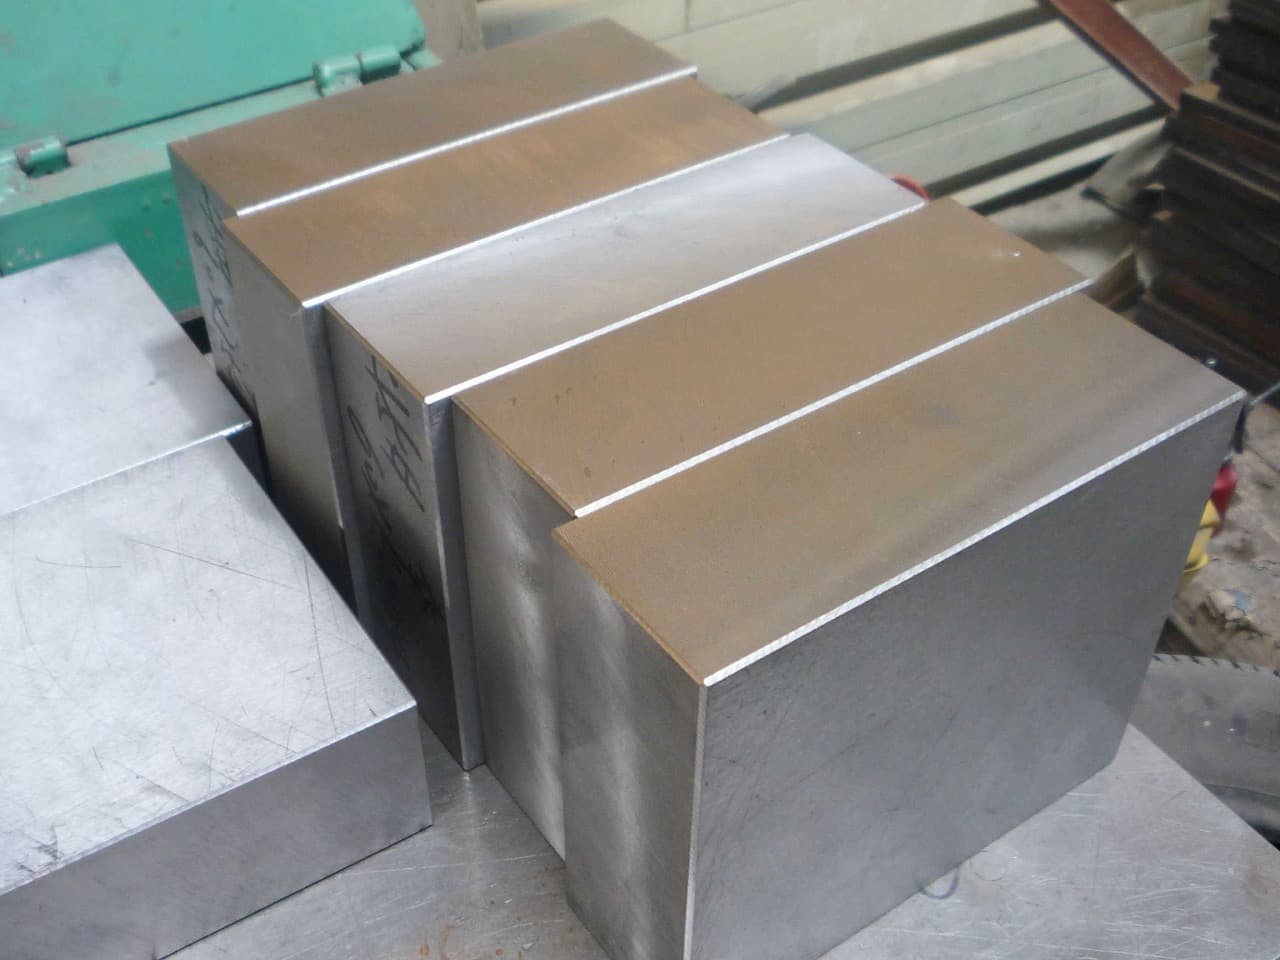
La selección de acero para un molde de inyección no es una competencia por especificar el grado más caro. La elección correcta depende del componente del molde, la resina, la exposición a corrosión, el acabado superficial, el diseño de refrigeración, el uso de producción previsto, el tratamiento térmico y el plan de mantenimiento.
Leer guía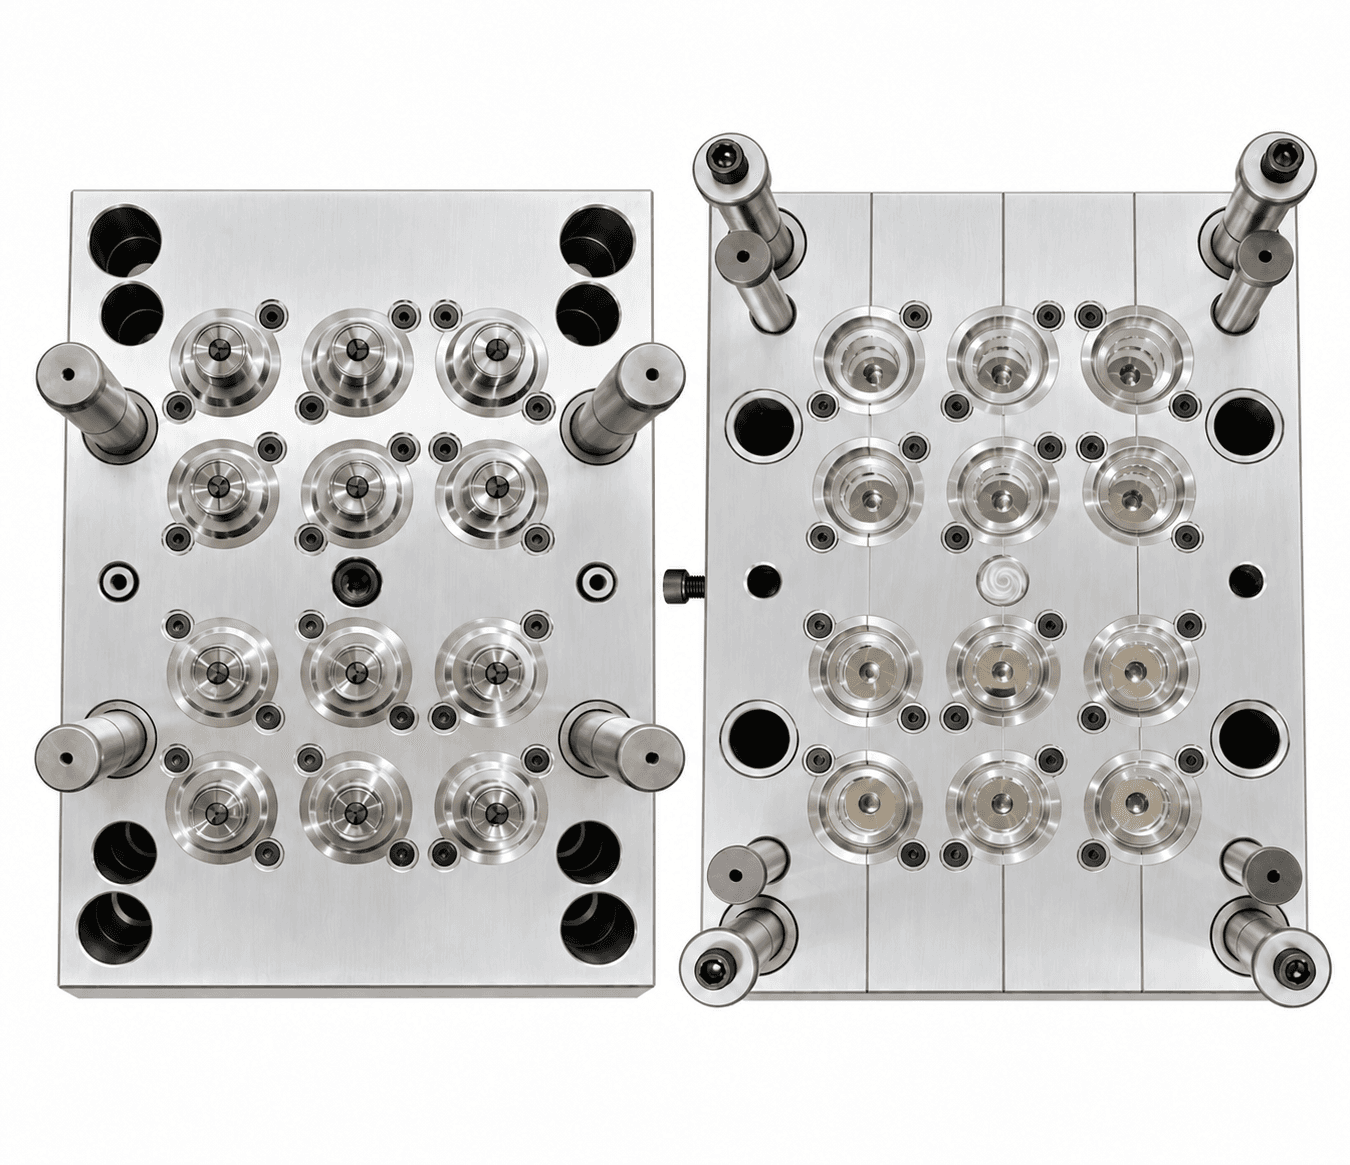
Las tapas y cierres plásticos protegen el producto, conectan el envase con la línea de llenado y determinan parte de la experiencia de uso. La selección correcta comienza con la aplicación y la interfaz de cuello de botella, y continúa con diseño de molde, resina, equipo de tapado, controles de calidad y manipulación posterior.
Leer guía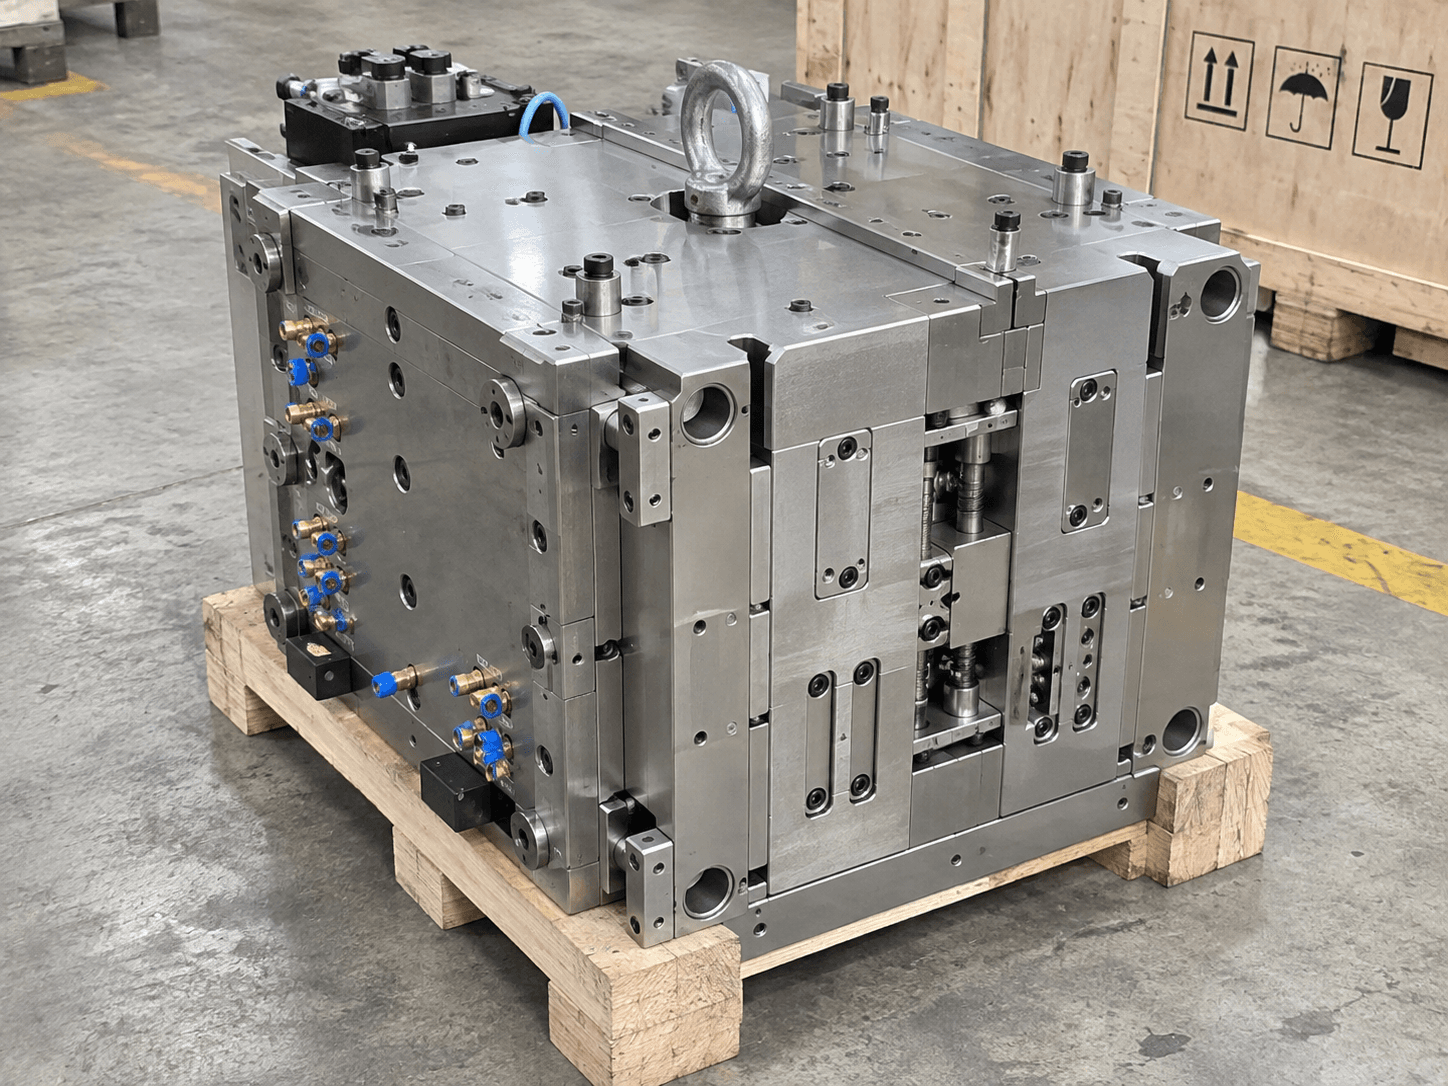
La diferencia entre dos precios de moldes para envases rara vez es solo que un proveedor sea más caro. El alcance puede incluir o excluir ingeniería, aceros, canal caliente, pruebas, calibres, repuestos, embalaje de exportación, preparación de instalación y documentación. Antes de emitir una orden, convierta cada cotización en un alcance técnico y comercial visible.
Leer guía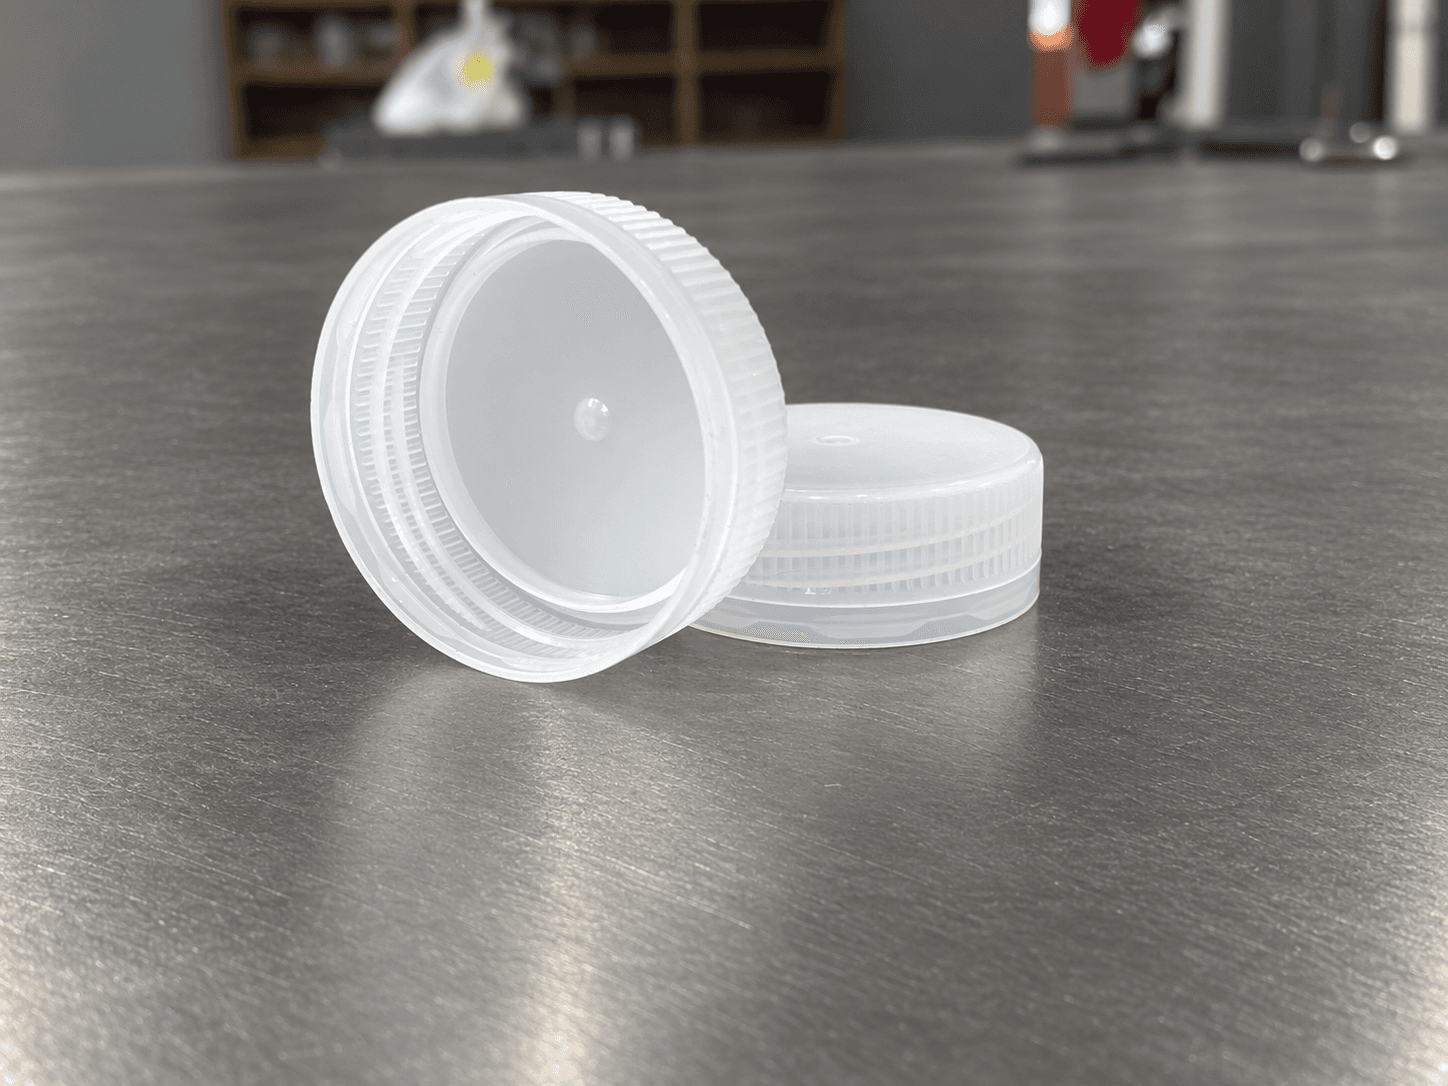
El cuello conecta molde de preformas PET, soplado, molde de tapas, taponadora, llenadora e inspección. Una diferencia pequeña puede aparecer después como fuga, torque inestable o fallo de precinto, cuando cambiar componentes endurecidos ya es costoso.
Leer guía
Una prueba satisfactoria no termina el proyecto. Un molde multicavidad de tapas, preformas o recipientes debe poder mantenerse tras envío, limpieza y paradas; un sello, calentador, sensor, muelle o inserto puede afectar la producción.
Leer guía
Para un molde de tapa, el canal caliente no es un accesorio opcional que se pueda seleccionar una vez finalizado el diseño de la cavidad. Es parte del sistema de entrega de material fundido que influye en el equilibrio de llenado, la apariencia de la puerta, el cambio de color, el procedimiento de arranque y el trabajo necesario para mantener todas las cavidades funcionando de manera consistente. Esto es más importante en los cierres de alto rendimiento para agua, bebidas, atados y con tapa abatible, donde las pequeñas diferencias entre cavidades pueden convertirse en un problema de producción a largo plazo.
Leer guía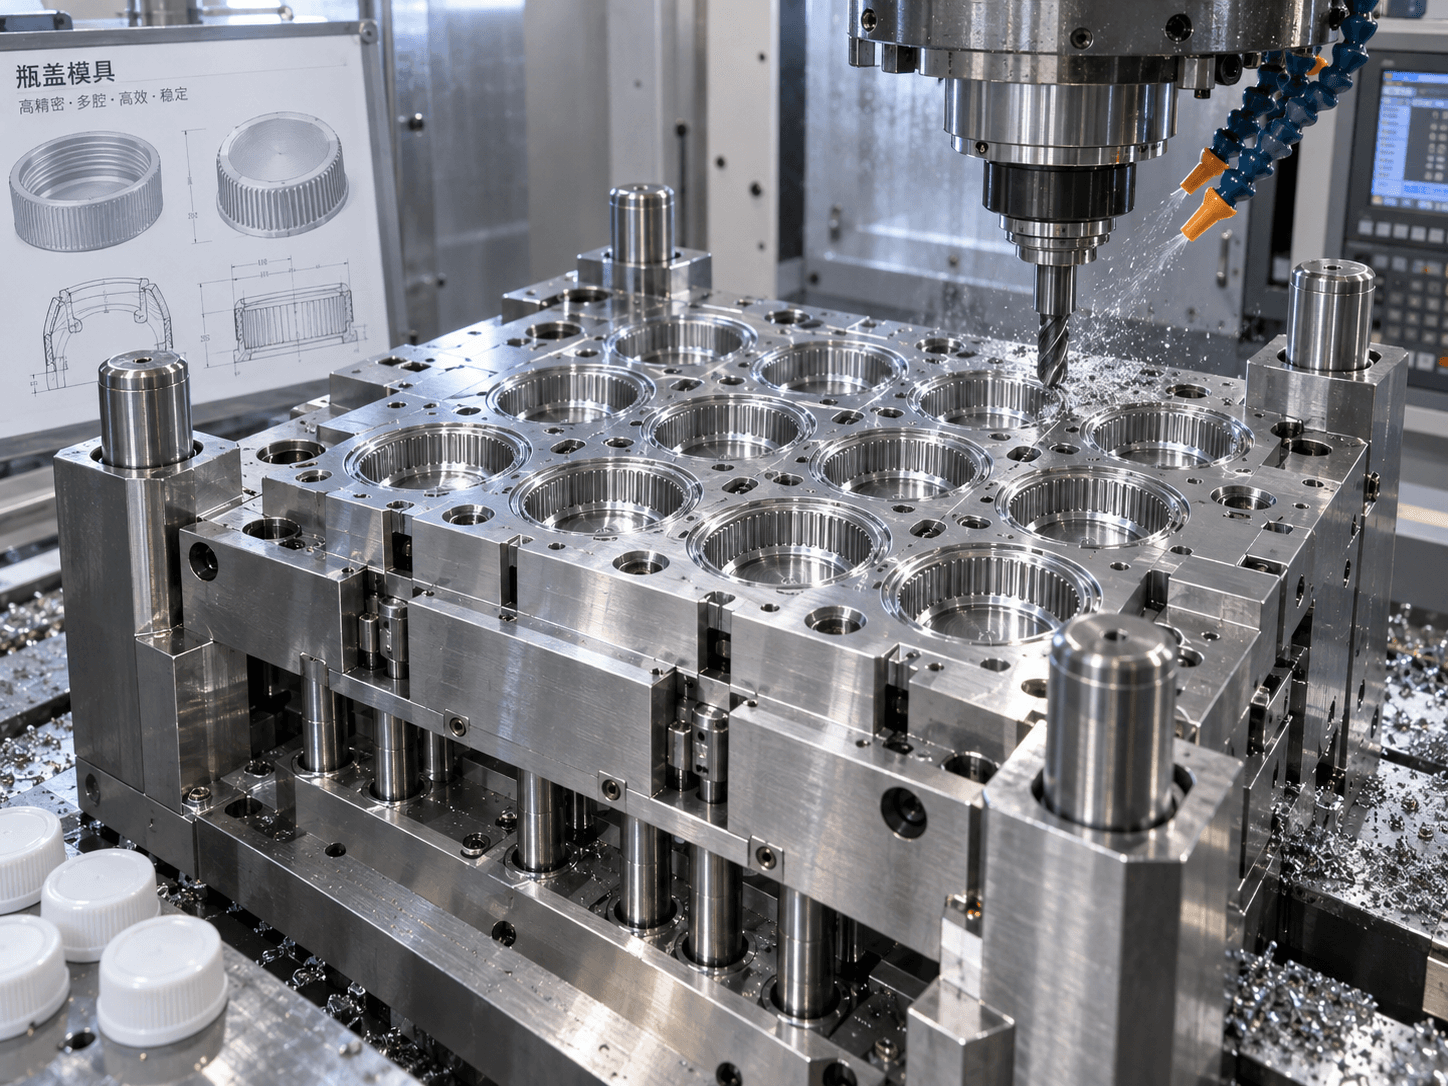
La selección del acero es una de las decisiones más importantes en la cotización de un molde de inyección, pero a menudo se reduce a una línea corta como "cavidad/núcleo S136, base de molde P20". Esa línea es útil sólo cuando está conectada a la pieza, la resina, las condiciones de producción esperadas, los requisitos de acabado y el plan de mantenimiento. Un material de mayor calidad no resuelve automáticamente todos los problemas de moldura, y un grado económico no es automáticamente inadecuado. El objetivo es seleccionar propiedades de materiales que coincidan con el riesgo real.
Leer guía
Un molde de exportación no está completamente listo para la producción cuando sale de fábrica. Está listo cuando el sitio receptor puede instalarlo de manera segura, conectar los servicios públicos necesarios, reproducir una condición operativa acordada y fabricar piezas aceptables con una entrega documentada. Para los moldes de embalaje, esta transición puede involucrar la máquina de inyección, el controlador del canal caliente, el enfriador, el aire comprimido, el robot, el manejo de materiales y las comprobaciones posteriores de tapas, botellas o contenedores.
Leer guía
Elegir un molde de preforma de PET no es simplemente elegir entre 48, 72 o 96 cavidades. Es una decisión del sistema de producción. La herramienta correcta debe realizar una geometría de preforma aprobada, en una máquina de inyección específica, en un ciclo estable, con peso y dimensiones de cuello repetibles. Si se ignora una de esas condiciones, un precio inicial bajo de herramientas puede volverse costoso debido al rechazo de preformas, ciclos lentos, mantenimiento difícil o un desajuste evitable de la máquina.
Leer guía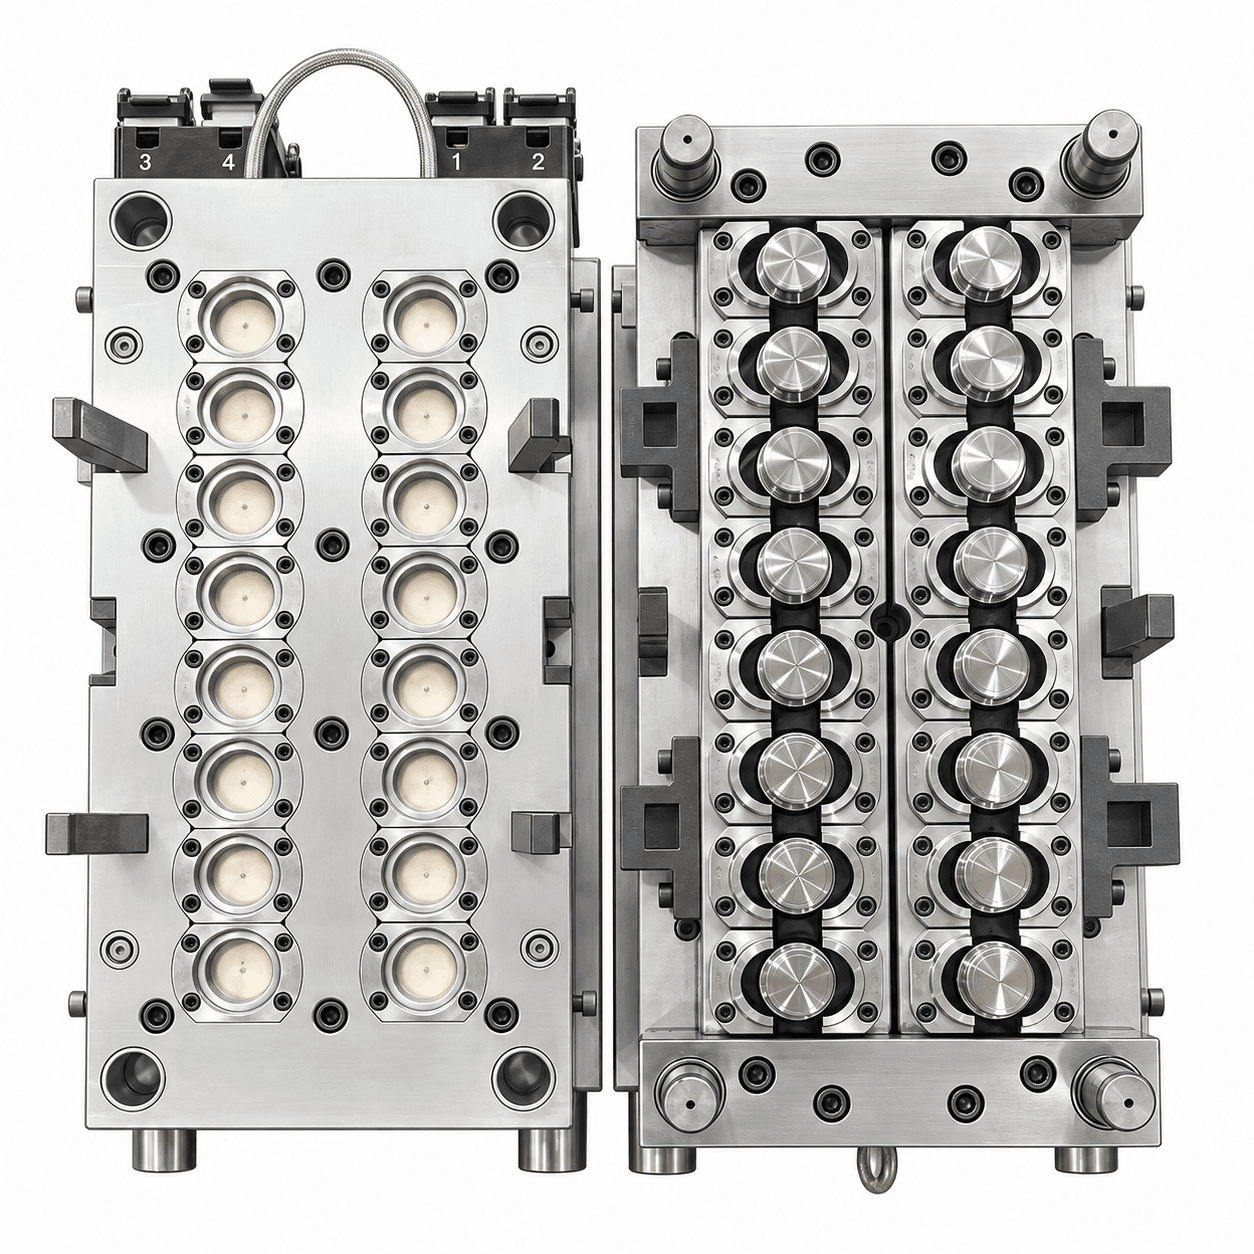
Los cierres atados están cambiando las preguntas que los compradores de envases hacen a los proveedores de moldes. La diferencia visible (una tapa que permanece adherida a la botella después de abrirla) puede parecer simple. En la práctica, afecta la geometría de la tapa, el rendimiento de la bisagra, la compatibilidad del acabado del cuello, la banda de seguridad, el concepto de expulsión, la automatización, la inspección y las pruebas necesarias antes del envío.
Leer guía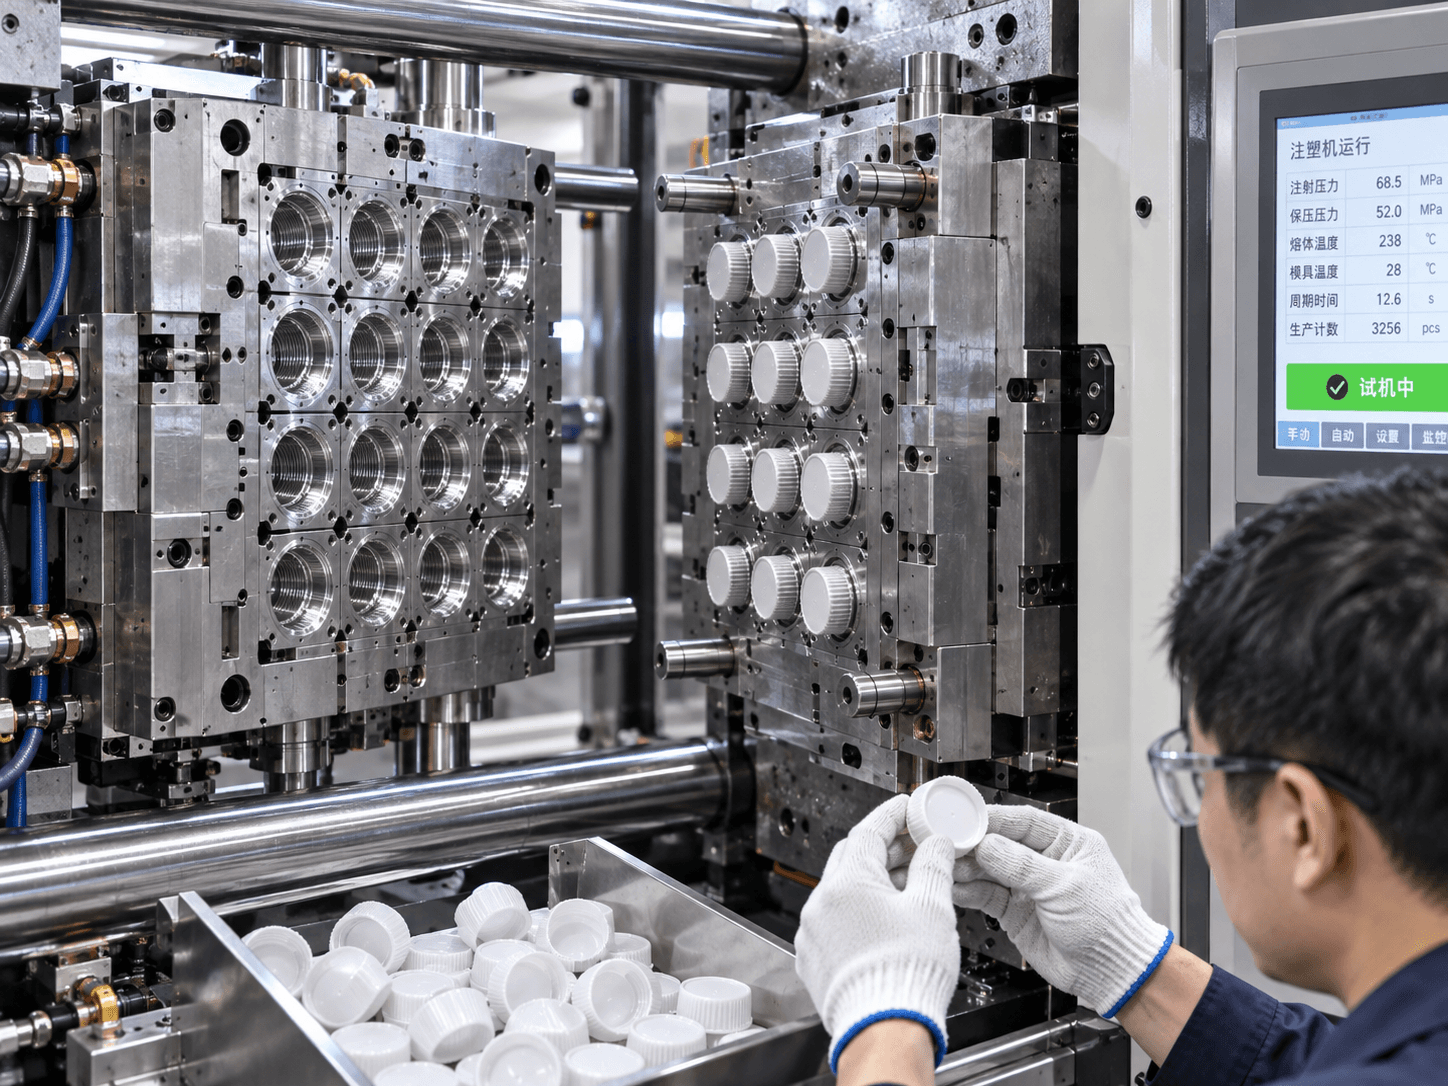
Para cubos de pintura, contenedores de alimentos, embalajes de productos químicos, almacenamiento doméstico y productos agrícolas, un molde de cubo forma parte de un sistema de embalaje más amplio. El cubo terminado debe apilarse, transportarse, sellarse, etiquetarse y sobrevivir a las condiciones de manipulación previstas. Por lo tanto, el molde debe evaluarse más allá de su apariencia externa: la geometría de la pieza, la resina, las interfaces de tapa y manija, el enfriamiento, la expulsión, la automatización, las pruebas de prueba, el acceso para mantenimiento y la entrega de exportación influyen en el costo real de producción.
Leer guía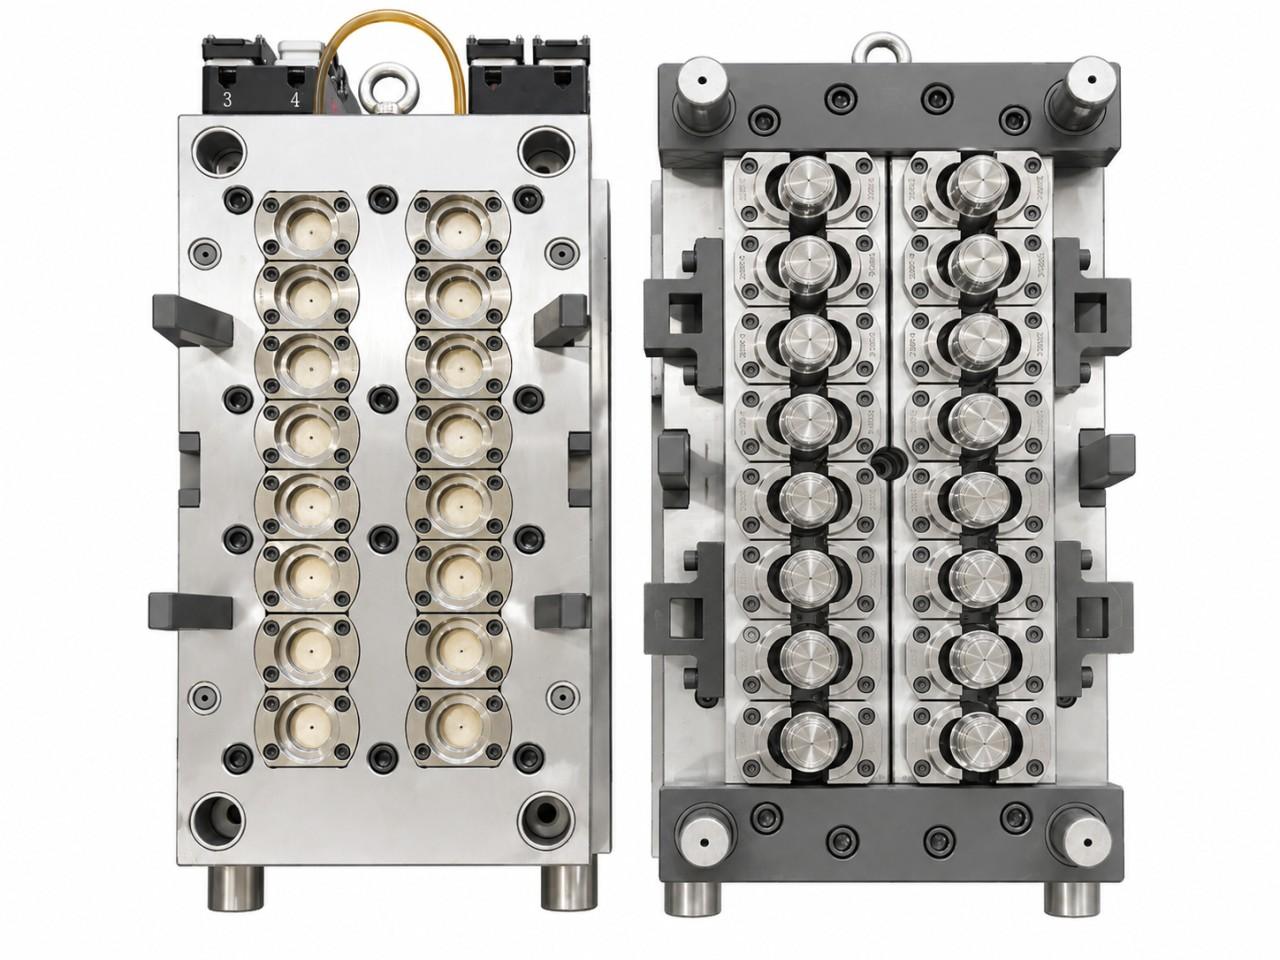
Un pequeño cierre controla el sellado, la protección del producto y la percepción del cliente. Para las tapas de agua, tapas de bebidas, tapas abatibles y tapas de aceite comestible, la mejor decisión sobre el molde comienza con los requisitos funcionales y no solo con la apariencia.
Leer guía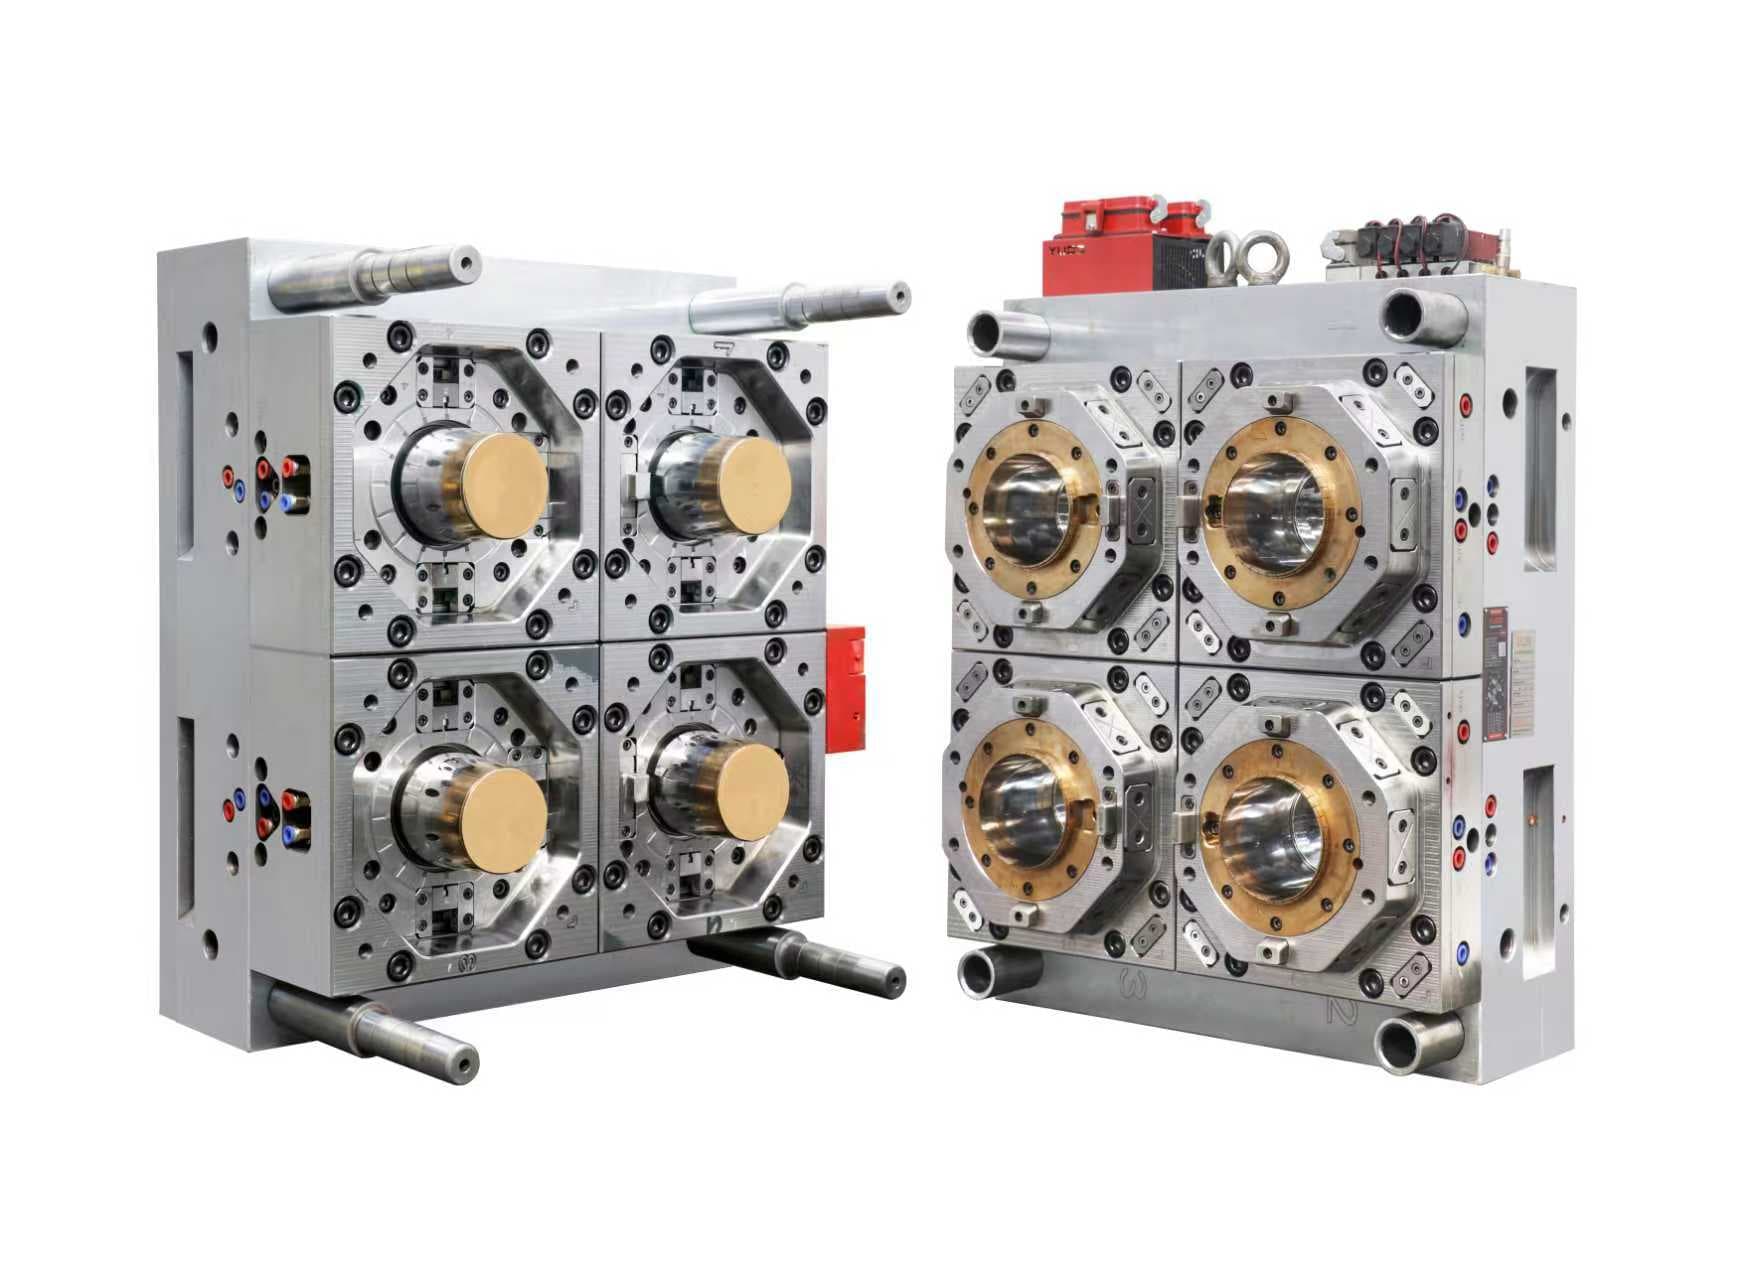
Los proyectos de moldes para cubos y cubetas combinan el diseño del producto, el ajuste de la tapa, los detalles del mango, la resistencia del apilamiento, la decoración y la automatización de la línea. Esta guía explica las decisiones que se deben tomar antes de comenzar con el mecanizado.
Leer guía