
Moldes de tapas plásticas · 10 min de lectura
Publicado: 9 de octubre de 2026
Cambio de Color y Purga en Moldes de Tapas Plásticas: Guía de Control para Compradores
Cambiar color no significa solamente cambiar el masterbatch. Puede quedar material en barril, husillo, boquilla, canal caliente, compuertas y piezas moldeadas. En un molde multicavidad, una ruta que limpia lentamente puede producir vetas, puntos negros o tono irregular cuando el resto ya parece limpio. El comprador debe tratar el cambio de color como un proceso controlado de producción y liberación de calidad.
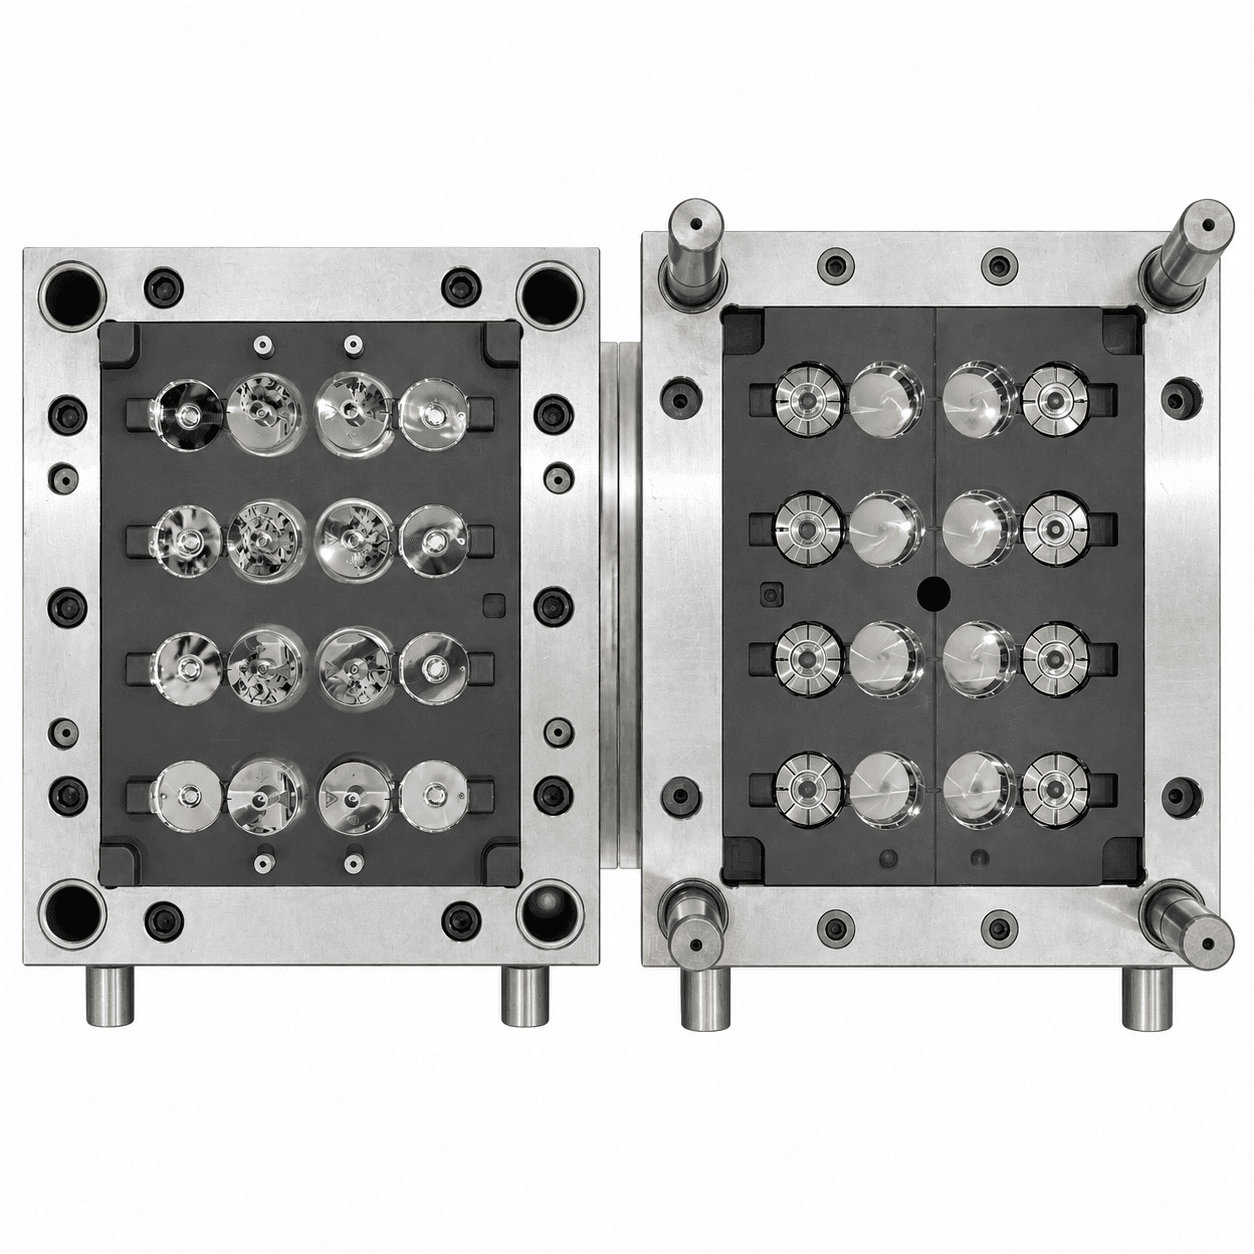
Esta guía indica qué acordar antes de producir, qué registrar durante el cambio y cómo liberar las primeras tapas vendibles. Aplica a cierres de PP y HDPE; el proveedor de resina y el procedimiento de seguridad de planta rigen temperaturas y compuestos de purga.
Defina el límite del cambio antes de producir
Liste resina, masterbatch aprobado, aditivos, regla de contenido reciclado, patrón de color y secuencia de cambio. Confirme si el cambio es de claro a oscuro, transparente a opaco, uso alimentario a no alimentario o entre grados de resina. Cada caso tiene distinto riesgo de contaminación.
Acuerde responsabilidades: el proveedor del molde explica configuración y límites seguros del canal caliente; el transformador controla secado, limpieza de barril, ajustes, purga y capacitación; el comprador define referencia de color, iluminación, autoridad de primera pieza y destino del material de transición.
| Punto de control | Decisión del comprador | Evidencia |
|---|---|---|
| Resina y colorante | Grado, proveedor y referencia aprobados | Lote y registro de color |
| Secuencia | Colores de origen/destino y restricciones | Instrucción liberada |
| Molde y canal caliente | Límites y método seguro | Ajustes y registro del molde |
| Primeras piezas | Cavidades, intervalo y regla de aceptación | Muestras identificadas y registro |
| Material de purga | Segregación y ruta permitida | Cantidad y disposición |
Controle por separado máquina, canal caliente y molde
Un barril limpio no prueba un molde limpio
El barril es sólo parte del camino de fusión. Puede haber residuo en boquilla, colector, puntas, compuertas o zonas de bajo flujo. Siga el método de limpieza aprobado para la resina y los límites documentados de temperatura y presión. No improvise temperatura alta, compuestos agresivos ni desmontaje en máquina: puede dañar sellos, superficies o calentadores.
Registre máquina, revisión, cavidades activas, lotes, ajustes de barril y canal caliente, ciclo y presión de respaldo relevante antes del cambio. Después de purgar, vuelva gradualmente a la ventana aprobada. Una sola tapa limpia no libera el cambio.
Libere por cavidad, no con una mezcla
Tome primeras piezas por cavidad y por secuencia de tiempo o ciclos. Bajo iluminación acordada, revise tono, vetas, contaminación, puntos negros, aspecto de compuerta y brillo. Compare masa y aspecto crítico con la referencia. Una muestra mezclada puede ocultar una cavidad que se limpia después.
Cuando exista botella compatible, mantenga los controles habituales de rosca, sello y evidencia de inviolabilidad. Aprobar el color no reemplaza la validación del envase.
Construya un plan repetible de reinicio y liberación
Establezca un punto de aceptación objetivo
Defina ciclos consecutivos aceptables, cavidades muestreadas y control visual o instrumental antes de iniciar venta. Para colores críticos, use placa aprobada, estándar del cliente o método de medición acordado; una foto de teléfono no es un patrón suficiente.
El registro debe identificar operador, hora de inicio y fin, materiales, ajustes, cantidad purgada y rechazada, observaciones por cavidad, muestras retenidas y aprobador. Si hay diferencia, clasifique primero lote, dispersión, contaminación, balance térmico, temperatura, historial de cizalla o condición de inspección antes de modificar el molde.
Conserve evidencia para mantenimiento
Guarde un registro con la combinación de materiales y pasos adicionales. Un tiempo largo repetido en una cavidad puede indicar un problema de flujo o calor y no debe convertirse en desperdicio invisible. Conserve controladores, historial de mantenimiento y repuestos identificados.
Antes de entrega, solicite manual, límites del canal caliente, diagrama de conexión, ensayo aprobado, mapa de cavidades, secuencia de arranque/parada y acciones que requieren revisión. En planta, pruebe el procedimiento con máquina, resina y color reales.
Conclusión
Un cambio de color fiable depende de un camino de fusión controlado, inspección por cavidad y criterios documentados de reinicio. Esta disciplina reduce desperdicio de transición sin prometer resultados para resinas o colores no probados.
Preguntas frecuentes
¿Un molde puede producir varios colores?
Normalmente sí si resina, masterbatch y ventana de proceso son compatibles. Cada cambio requiere purga y aprobación de primeras piezas.
¿Cuándo termina la purga?
Cuando se cumple la regla acordada de ciclos consecutivos e inspección por cavidad, no cuando una tapa aislada parece limpia.
¿Se pueden reutilizar tapas de transición?
Sólo si las reglas de resina, contacto alimentario, calidad y trazabilidad lo permiten. Segregue y registre antes de decidir.
¿Una prueba de fábrica cubre todos los cambios futuros?
No. Sólo documenta la resina, color, máquina y método ensayados; otros materiales pueden requerir nueva validación.
Hable con un ingeniero de moldes
Planifique un cambio de color controlado: Envíe plano de tapa, resina y masterbatch, frecuencia de cambio, cavidades y datos de inyectora para una revisión práctica.
Solicitar cotización →