
Moldes para tampas plásticas · 10 min de leitura
Publicado: 9 de outubro de 2026
Troca de Cor e Purga em Moldes de Tampas Plásticas: Guia de Controle para Compradores
Trocar cor não é apenas trocar o masterbatch. Material residual pode ficar no cilindro, rosca, bico, canal quente, gates e peças moldadas. Em um molde multicavidade, um caminho que limpa lentamente pode causar estrias, pontos pretos ou tonalidade irregular depois que o restante já parece limpo. O comprador deve tratar a troca de cor como um processo controlado de produção e liberação da qualidade.
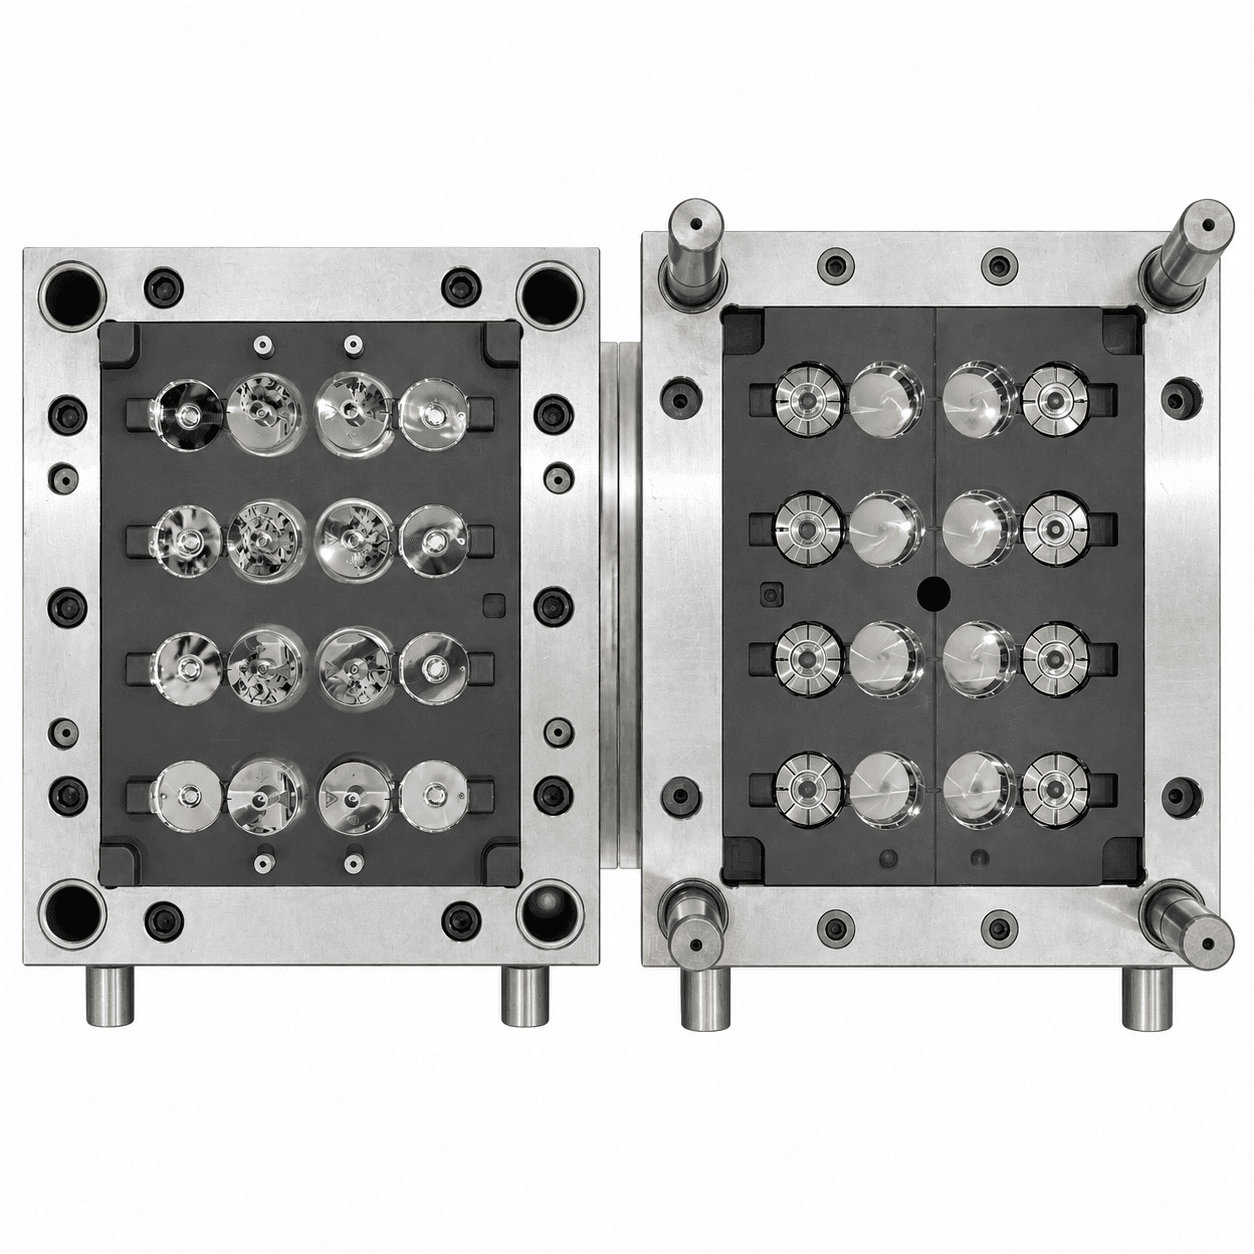
Este guia define o que combinar antes da produção, o que registrar durante a troca e como liberar as primeiras tampas vendáveis. Aplica-se a fechamentos de PP e HDPE; o fornecedor de resina e o procedimento de segurança da fábrica definem temperaturas e compostos de purga específicos.
Defina o limite da troca antes da produção
Liste resina, masterbatch aprovado, aditivos, regra de conteúdo reciclado, padrão de cor e sequência de troca. Confirme se é mudança entre cores claras e escuras, transparente e opaco, aplicação alimentícia e não alimentícia ou entre graus de resina. Cada caso apresenta risco diferente de contaminação e limpeza.
Defina responsabilidades: o fornecedor do molde explica a configuração e os limites seguros do canal quente; o processador controla secagem, limpeza do cilindro, ajustes, purga e treinamento; o comprador define referência de cor, iluminação, autoridade de primeira peça e destino das peças de transição.
| Ponto de controle | Decisão do comprador | Evidência |
|---|---|---|
| Resina e corante | Grau, fornecedor e referência aprovados | Lote e registro de cor |
| Sequência | Cores inicial/final e restrições | Instrução liberada |
| Molde e canal quente | Limites e método seguro | Ajustes e registro do molde |
| Primeiras peças | Cavidades, intervalo e regra | Amostras identificadas e inspeção |
| Refugo de purga | Segregação e rota permitida | Quantidade e destinação |
Controle máquina, canal quente e molde separadamente
Cilindro limpo não significa molde limpo
O cilindro é somente parte do caminho do fundido. Pode haver resíduo no bico, manifold, pontas, gates ou zonas de baixo fluxo. Siga a limpeza aprovada para a resina e os limites documentados de temperatura e pressão. Não improvise temperatura alta, composto agressivo ou desmontagem na máquina: isso pode danificar vedações, superfícies e aquecedores.
Antes da troca, registre máquina, revisão do molde, cavidades ativas, lotes, ajustes do cilindro e canal quente, ciclo e contrapressão relevante. Depois da purga, retorne gradualmente à janela aprovada. Uma única tampa limpa não libera a troca.
Libere por cavidade, não por lote misturado
Colete primeiras peças por cavidade e sequência de tempo ou ciclos. Sob iluminação acordada, avalie tom, estrias, contaminação, pontos pretos, aspecto do gate e brilho. Compare massa e características visuais críticas com a referência. Uma amostra misturada pode esconder uma cavidade que limpa mais tarde.
Com garrafa correspondente disponível, mantenha as verificações de rosca, vedação e lacre. Aprovação de cor não substitui a validação do sistema de embalagem.
Crie um plano repetível de reinício e liberação
Estabeleça um ponto objetivo de aceitação
Defina ciclos consecutivos aceitáveis, cavidades amostradas e verificação visual ou instrumental antes de liberar produção comercial. Para cores críticas, use placa aprovada, padrão do cliente ou método de medição combinado; foto de celular não é padrão suficiente.
O registro deve identificar operador, horário, materiais, ajustes, quantidade purgada e rejeitada, observações por cavidade, amostras retidas e aprovador. Se houver desvio, classifique lote, dispersão, contaminação, equilíbrio térmico, temperatura, histórico de cisalhamento ou condição de inspeção antes de alterar o molde.
Preserve evidência para manutenção
Mantenha um log com a combinação de materiais e passos adicionais. Limpeza repetidamente lenta em uma cavidade pode indicar questão de fluxo ou calor e não deve virar refugo invisível. Guarde registros do controlador, manutenção e identidade das peças de reposição.
Antes da entrega, obtenha manual, limites do canal quente, diagrama de conexão, registro de teste, mapa de cavidades, sequência de partida/parada e ações que exigem revisão. Na fábrica do comprador, prove o procedimento com máquina, resina e cor reais.
Conclusão
Troca de cor confiável depende de caminho de fundido controlado, inspeção por cavidade e critérios documentados de reinício. Essa disciplina reduz refugo de transição sem prometer resultado para resinas ou cores não testadas.
Perguntas frequentes
Um molde pode produzir várias cores?
Normalmente sim, se resina, masterbatch e janela de processo forem compatíveis. Toda troca ainda exige purga e aprovação de primeiras peças.
Quando a purga está concluída?
Quando a regra acordada de ciclos consecutivos e inspeção por cavidade foi atendida, não quando uma tampa isolada parece limpa.
Tampas de transição podem ser reutilizadas?
Somente se as regras de resina, contato com alimentos, qualidade e rastreabilidade permitirem. Segregue e registre antes de definir o destino.
Um teste de fábrica cobre futuras trocas?
Não. Ele documenta apenas resina, cor, máquina e método testados; outros materiais podem exigir nova validação.
Fale com um engenheiro de moldes
Planeje uma troca de cor controlada: Envie desenho da tampa, resina e masterbatch, frequência de troca, cavidades e dados da injetora para uma revisão prática.
Solicitar cotação →