
Moldes de cubos plásticos · 12 min de lectura
Publicado: 3 de octubre de 2026
Ajuste de tapas y validación del apilamiento de cubos plásticos: guía de compra
Un cubo puede parecer perfecto al salir de la inyectora y fallar durante la distribución. Quizá la tapa exija demasiada fuerza, el borde pierda estanqueidad después del llenado o la pila se incline cuando los envases estén cargados. No son solo cuestiones del molde: intervienen el molde del cubo, el de la tapa, la resina, el llenado y la manipulación.
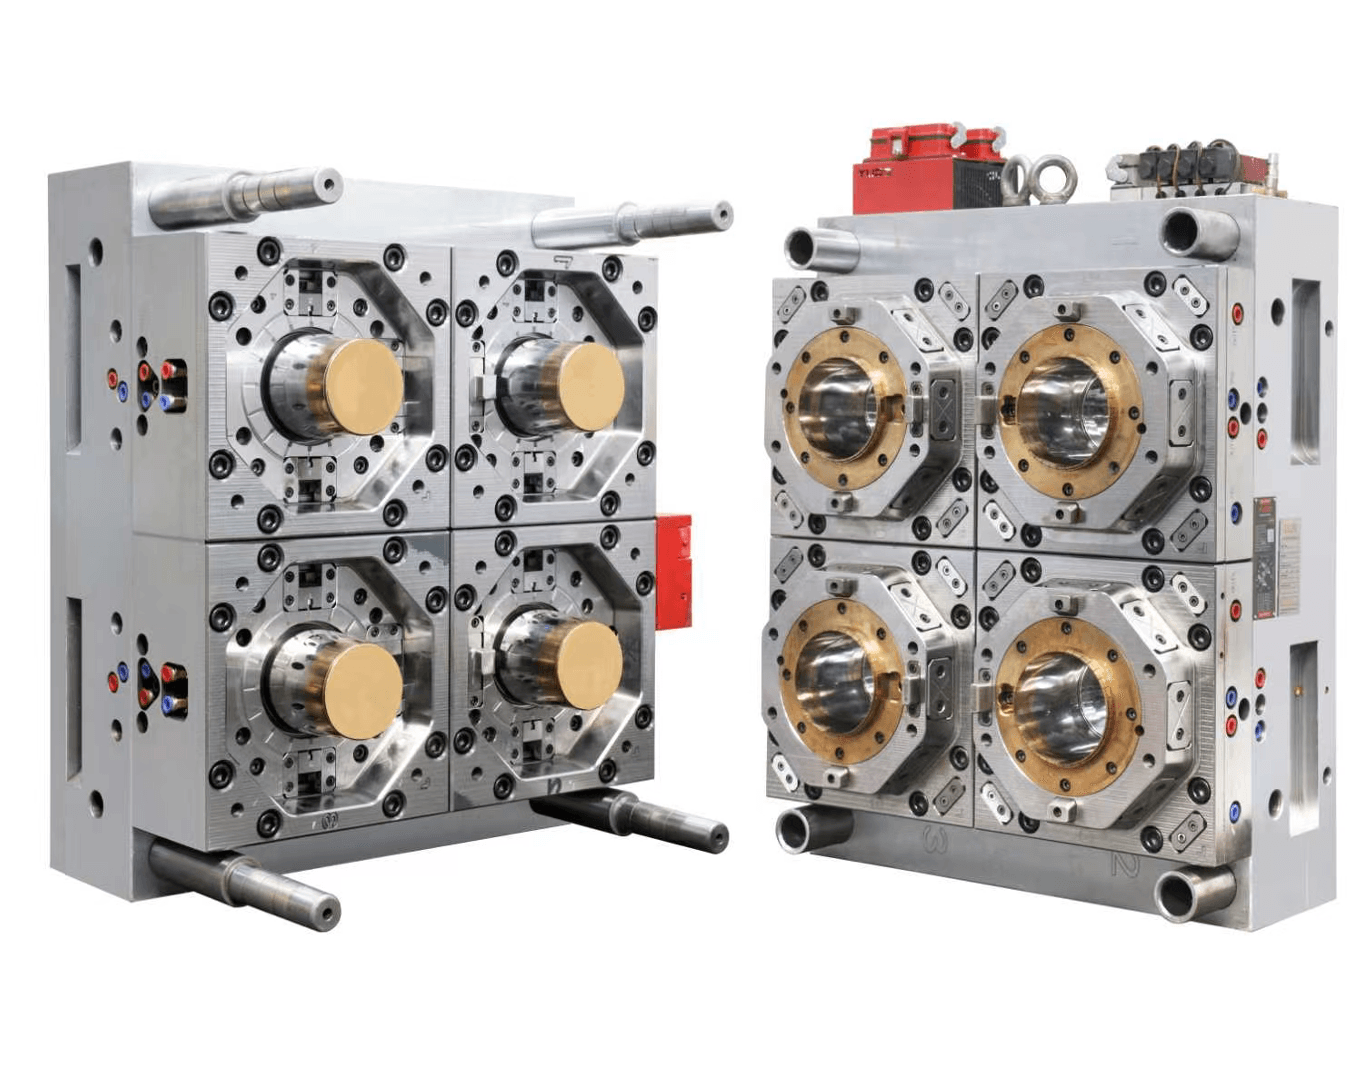
Esta guía convierte el ajuste y el apilamiento en requisitos verificables para la revisión del diseño, la aceptación en fábrica y la puesta en marcha. Se dirige a envases para alimentos, pinturas, productos domésticos y otras aplicaciones no peligrosas. Si el contenido está regulado o es peligroso, obtenga primero los ensayos y certificados específicos aplicables; una prueba genérica del molde no demuestra conformidad legal.
Definir el envase terminado antes de fabricar el molde
El primer documento debe describir el envase lleno, no solo el cubo vacío. Entregue planos aprobados del cubo y la tapa, muestras compatibles si existen, grados de resina, masa nominal de llenado y masa máxima de envío, temperatura de llenado, método de cierre, disposición en palés o estantes, tiempo de almacenamiento y entorno de manipulación. Identifique quién aprueba las especificaciones y los ensayos.
Señale en los planos el borde, el enganche de la tapa, la zona de sellado, el anillo de base y las superficies de apilamiento que deben medirse. Añada los planos y la secuencia de montaje de asas, juntas o elementos inviolables que influyan en el conjunto. Indique si se ensayarán cubos vacíos encajados, cubos llenos y cerrados, o ambos: son situaciones distintas.
| Información del comprador | Decisión respaldada | Evidencia solicitada |
|---|---|---|
| Versiones de planos y muestras de cubo y tapa | Geometría de acoplamiento y control de cambios | Aprobación de planos e identificación de muestras |
| Resina, masa y condiciones de llenado | Configuración de ensayo y respuesta del material | Registro del material y llenado |
| Método y equipo de cierre | Enganche durante la operación real | Método de aplicación y observaciones |
| Altura, duración y ambiente de apilamiento | Ensayo de compresión o almacenamiento pertinente | Plan de ensayo y resultados escritos |
| Inyectora y producción objetivo | Configuración del molde y condiciones de prueba | Interfaz de máquina y registro de prueba |
No copie la fuerza de cierre ni la carga de otra capacidad de cubo. El responsable del envase debe fijar el método y los límites de aceptación para el producto concreto. ASTM D4504 trata prestaciones de cierre, caída y apilamiento de una clase definida de cubos abiertos de polietileno para mercancías no peligrosas; solo sirve como referencia si su alcance coincide. La orientación de ISTA sobre compresión también relaciona la carga con la configuración prevista de la pila. Ninguna ofrece un valor universal de aprobación.
Revisar el borde y la tapa como una misma interfaz
Inspeccionar la geometría de enganche
El borde y la tapa forman una interfaz mecánica. Sus dimensiones y flexibilidad influyen en el cierre, la retención, la apertura y el sellado. Acuerde qué cotas son críticas, cómo se miden y quién autoriza cambios en el diseño de acoplamiento. No apruebe un cubo nuevo con una tapa de serie de una versión anterior sin documentarlo.
Pida al proveedor que explique cómo las cavidades, los núcleos, los insertos, la refrigeración y la expulsión conservan la forma del borde. La deformación o la ovalidad pueden perjudicar el ajuste aunque algunas cotas locales cumplan. Registre orientación y condición de cada muestra: una pieza caliente no es comparable directamente con otra acondicionada.
Examinar el sellado en condiciones de aplicación
Un cierre manual en seco ayuda, pero no basta. Si importa la fuga, defina líquido real o sustituto seguro, nivel, método de cierre, orientación, tiempo de acondicionamiento y forma de observación. El responsable del envase debe aprobar el ensayo de estanqueidad. Una tapa colocada a mano en un cubo vacío puede comportarse de otra manera tras un cierre rápido o un llenado caliente.
Distinga observaciones del utillaje de resultados del envase completo. Ante una fuga, revise versiones del borde y la tapa, defectos locales, aplicación del cierre, material y acondicionamiento antes de atribuir la causa. Conserve muestras conformes y defectuosas identificadas por cavidad o molde cuando sea posible.
Especificar un ensayo de apilamiento acorde con la distribución
Definir qué se apilará realmente
Los cubos vacíos encajados, los envases llenos y cerrados y los palés de producto presentan rutas de carga diferentes. Especifique número de capas, patrón del palé, superficie de apoyo, masa, duración y temperaturas previstas. Logística y calidad del comprador deben escoger entre compresión de laboratorio, observación de una pila real u otro procedimiento.
Antes y después del ensayo documente enganche de la tapa, deformación del borde y base, inclinación, grietas visibles, fugas y, si procede, posibilidad de abrir y volver a cerrar. Fije previamente puntos de medición y límites de aceptación. Una demostración breve no prueba el comportamiento durante un almacenamiento prolongado.
Separar la aceptación del molde de la homologación del envase
Durante la aceptación en fábrica, el proveedor puede fabricar muestras y hacer una comprobación acordada de ajuste o una breve demostración de apilamiento. La homologación de distribución quizá requiera envases llenos, tapas de producción, acondicionamiento y equipos del comprador o de un laboratorio independiente. Establezca responsables, muestras y calendario en la especificación de compra. Lo no ensayado en fábrica queda pendiente; no es un resultado aprobado.
Diseñar el plan de aceptación en fábrica
Antes de la prueba acuerde inyectora, resina, versión de pieza, número de cavidades, observación del ciclo, cantidad de muestras e identificación de cavidad. Compruebe cubos y tapas de toda la disposición del molde, no solo las piezas de mejor aspecto. Si provienen de moldes distintos, registre el molde y la versión de cada pareja.
Registrar dimensiones y función conjuntamente
Un informe útil relaciona las medidas del borde y la tapa con observaciones reales del montaje. Incluya esfuerzo o método de cierre, aspecto, observaciones de sellado si están previstas y cualquier ensayo de apilamiento efectivamente realizado. Fotos y vídeos apoyan el expediente, pero no sustituyen muestras identificadas ni hojas de medición.
Ante un defecto repetible registre cavidades afectadas, condiciones, posible causa, corrección y nueva prueba. Distinga una mejora medida de un ajuste de proceso que solo oculta el problema en una condición particular.
Inspeccionar el alcance completo del molde
Revise conexiones de refrigeración, expulsión, componentes móviles, fugas de agua, interfaces de control y acceso de mantenimiento. Compruebe que la lista de repuestos cubra los elementos de desgaste acordados. Documente interfaces de automatización, etiquetado o extracción que afecten al borde después de expulsar la pieza. Un cubo dañado entonces puede anular un buen diseño de cavidad.
Preparar el envío y la puesta en marcha
Antes de enviar, obtenga planos definitivos aprobados, registros de prueba e inspección, esquemas de conexiones, referencias de repuestos, instrucciones y fotografías del embalaje. Verifique la protección de superficies de moldeado y sellado, puntos de izado marcados y protección anticorrosiva acordada. La planta receptora necesita las mismas versiones e identificaciones de muestras que se usaron en fábrica.
En destino compruebe compatibilidad con la inyectora, calidad y caudal del agua, preparación de resina, extracción y equipo real de cierre. Repita los controles críticos de borde y tapa en condiciones estables de producción. Después ejecute los ensayos asignados a la planta con el llenado y la distribución reales. Registre las diferencias respecto de la prueba en fábrica antes de atribuirlas al molde.
Conclusión
Un envase fiable comienza con una especificación compartida del cubo, la tapa, el llenado y la distribución. Defina mediciones de borde y cierre, un plan de apilamiento pertinente, identificación de cada muestra y pruebas pendientes para la planta. Esa evidencia permite aceptar el molde con criterios justos y diagnosticar problemas después de instalarlo.
Preguntas frecuentes
¿Basta una comprobación de ajuste en fábrica para aprobar todo el envase?
Solo aporta evidencia de las versiones ensayadas bajo las condiciones registradas. Fugas del envase lleno, almacenamiento y transporte requieren las pruebas definidas para la aplicación real.
¿Por qué pueden ajustar mal dos piezas que cumplen sus tolerancias?
Influyen la geometría combinada, su variación, la rigidez del material, el acondicionamiento y el método de cierre. Examine la pareja medida y la condición de ensayo, no únicamente cotas aisladas.
¿Un mayor número de cavidades dificulta el control del ajuste?
Hace más importantes la identificación de cavidades, la uniformidad de refrigeración y la cobertura del muestreo. Lo decisivo es demostrar estabilidad en toda la disposición propuesta.
¿Se debe probar el apilamiento con cubos vacíos o llenos?
Utilice el estado que representa el riesgo logístico. Encajar vacíos y apilar llenos y cerrados son situaciones diferentes; quizá deban probarse ambas.
Hable con un ingeniero de moldes
Solicite una revisión del cubo y la tapa: envíe planos aprobados, resina, masa de llenado, condiciones de apilamiento y datos de la inyectora para preparar un plan práctico de ensayo y utillaje.
Solicitar cotización →