
塑料桶模具 · 12 分钟阅读
上线日期: 2026年10月3日
塑料桶盖配合与堆码验证:采购方实用指南
塑料桶在注塑机旁看起来完好,并不等于它能通过灌装和运输考验。桶盖可能需要过大的扣合力,桶口灌装后可能失去密封,装满的桶堆放时也可能倾斜。这些是包装系统的问题,桶模、盖模、树脂、灌装工艺与搬运条件都会影响结果。
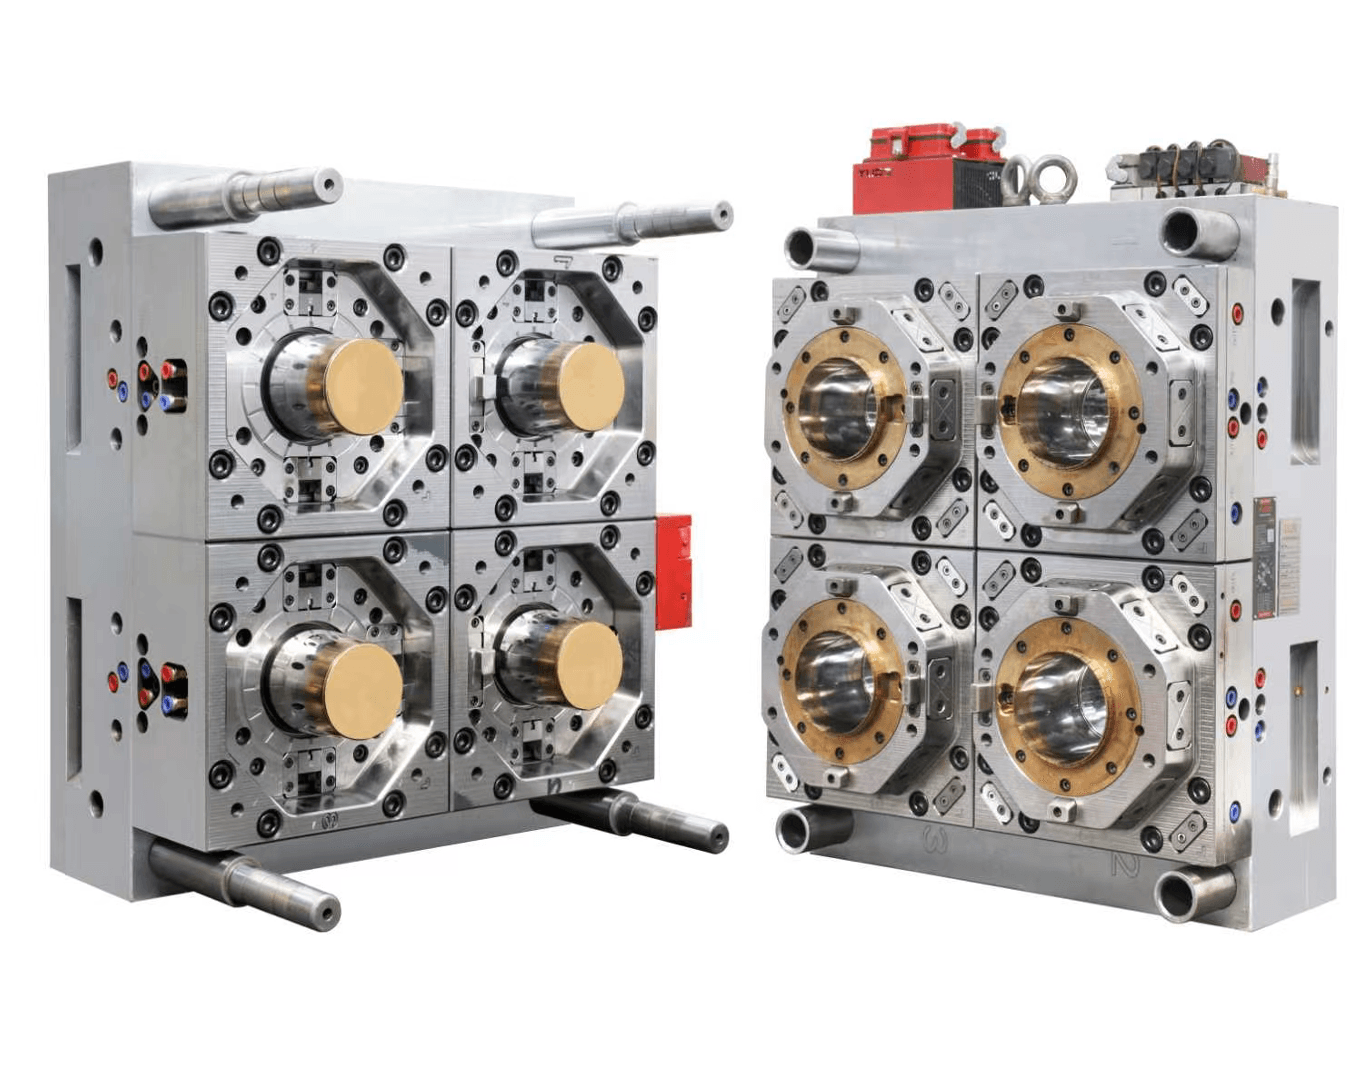
本指南把盖桶配合及堆码转化为模具设计评审、出厂验收和现场调试的明确要求,适用于食品、涂料、日化等非危险品包装。如用于受监管或危险品,须在批准模具前取得该产品适用的试验及认证要求;一般模具试模不能证明法规符合性。
开模前先定义最终包装
首份需求文件应描述装满后的包装,而不只是空桶。提供已批准版本的桶和盖图纸、可用的配合样品、目标树脂牌号、常规灌装量与最大运输重量、灌装温度、封盖方法、托盘或货架摆放方式、预计存放时间和搬运环境。明确谁负责包装规格以及试验放行。
图纸应标明需要测量控制的桶口、盖扣合、密封面、桶底支撑圈和堆码结构。如果提手、密封垫或防拆结构影响包装,也应提供图纸和装配顺序。明确测试空桶套叠、满桶封盖堆码,还是两者都测;它们不是同一项试验。
| 采购方输入 | 支持的决定 | 应索取的证据 |
|---|---|---|
| 桶盖图纸版本及样品 | 配合几何与变更控制 | 图纸批准记录、样品编号 |
| 树脂、灌装重量与条件 | 测试配置及材料响应 | 材料及灌装记录 |
| 封盖方式及设备 | 实际作业中的盖桶扣合 | 操作方法及观察记录 |
| 堆码层数、时间和环境 | 相关压缩或存放试验 | 书面测试方案及结果 |
| 注塑机与产量目标 | 模具配置及试模条件 | 设备接口及试模日志 |
不要直接照搬其他规格桶的扣合力或堆码载荷。包装责任方应为实际产品制定验收方法及限值。ASTM D4504 针对一定范围的非危险品用聚乙烯开口桶描述了封闭、跌落和堆码性能;仅在项目属于其适用范围时才能作为参考。ISTA 的压缩指导同样强调预期堆码配置对载荷的影响。两者都不能为所有桶型提供通用合格值。
将桶口和桶盖作为同一设计接口评审
检查扣合几何
桶口与桶盖构成机械接口,其尺寸和弹性影响扣合、保持力、开启及密封。双方应确定关键图纸尺寸、测量方法,以及谁有权更改配合设计。不能悄悄拿旧版量产盖批准新版桶模。
要求供应商说明型腔、型芯、镶件、冷却及顶出方案如何保持桶口形状。即使少量局部尺寸合格,翘曲或椭圆度仍可能造成配合不良。记录样品方向和测量状态;刚出模的热件不能直接与调温后的样品比较。
在实际封盖条件下检查密封
干态手工扣合检查有用,但范围有限。如果漏液重要,需规定灌装介质或安全替代液、液位、封盖方式、放置方向、调温时间和观察方法。具体泄漏或密封试验应由包装责任方批准。空桶手压能密封的盖,在高速封盖或热灌装后未必有相同表现。
区分模具观察与整个包装的测试结果。若出现渗漏,先检查桶口和盖的图纸版本、局部缺陷、封盖工序、材料与调温状态,再判断原因。条件允许时,保留合格和不合格样品,并标注对应型腔或模具编号。
制定符合实际物流的堆码试验
明确实际堆放对象
空桶套叠、装满封盖的桶和托盘化成品的受力路径不同。规定层数、托盘排布、支撑面、包装重量、存放时间及温度范围。采购方物流和质量团队应判断需要实验室压缩、实际堆放观察或其他程序。
试验前后记录盖扣合情况、桶口和桶底变形、堆垛倾斜、可见开裂、泄漏,以及需要时能否开启或重新封盖。预先写明测点和验收限值。不能把一次短暂演示当作长期储存性能的证明。
区分模具出厂验收与包装验证
供应商可以在工厂验收试模中生产样品,并执行商定的配合检查或短时堆码演示。完整物流验证可能需要灌装后的包装、量产盖、调温条件,以及采购方工厂或独立实验室的设备。采购规格中应明确责任方、样品和时间安排。未在出厂验收执行的试验应标记为待完成,不能记为通过。
设计工厂验收计划
试模前确认注塑机、树脂、制件版本、型腔数量、周期观察、取样数量及型腔识别方法。从整副模具的不同位置检查桶与盖,而非只选外观最好的样品。若两者由不同模具制造,记录每组配合样品的模具和版本。
同时记录尺寸与功能
有用的报告应把桶口及桶盖的尺寸测量与实际装配观察关联起来。记录封盖方式或作用力、外观状态、约定的密封观察,以及确实完成的堆码试验。照片和视频可以辅助记录,但不能替代可追溯样品及测量表。
如果试模出现重复性缺陷,记录涉及的型腔、工况、疑似原因、纠正措施和复测。采购方应分清有测量证据的改善,与只在单一试模条件下掩盖问题的工艺调整。
检查整副模具范围
检查冷却接口、顶出、运动部件、漏水、控制接口及维修空间。确认备件清单覆盖约定的易损件,并记录可能影响出模后桶口搬运的自动化、贴标或取件接口。开模后桶体若被损伤或变形,原本良好的型腔设计也可能失去效果。
准备发运与现场调试
发运前取得最终批准图纸、试模与检验记录、接线接水图、备件信息、操作说明和包装照片。确认密封面及成型面得到保护,吊装点有标识,防锈方式符合约定。收货团队需要与工厂验收相同的版本和样品编号。
在使用工厂核对注塑机适配、水质和流量、树脂准备、取件搬运及实际封盖设备。在稳定生产状态下复查关键桶口和盖尺寸,再用真实灌装与物流配置执行安排在现场的包装试验。记录与工厂验收的差异,而不是直接把差异当成原因不明的模具故障。
结论
可靠的桶包装始于对桶、盖、灌装和物流的共同规格。明确桶口与封盖测量方法,制定相关堆码方案,标识每一份试模样品,并记录哪些包装试验留待现场验证。这些证据为模具验收及安装后的问题诊断提供公平依据。
常见问题
工厂配合检查能批准整个包装吗?
它只能证明所记录条件下、指定版本桶盖的配合情况。满桶漏液、储存和运输性能仍需按实际用途执行规定试验。
为什么两件制品尺寸都在公差内,配合仍可能不良?
配合取决于桶和盖的组合几何及其波动、材料刚性、调温和封盖方式。应检查实测配对件与测试条件,而不能只看单个尺寸。
型腔数越多,盖桶配合越难控制吗?
型腔数增加会使型腔识别、冷却一致性和取样覆盖更加重要。关键是供应商能否证明拟定排布下各型腔制品稳定。
堆码应使用空桶还是满桶测试?
应采用能代表实际物流风险的状态。空桶套叠与满桶封盖堆码不同;若供应链两种情况都存在,可能两者都要测试。
与模具工程师沟通
申请桶盖验证方案:请提供已批准的桶盖图纸、树脂、灌装重量、堆码条件及注塑机资料,以便制定可执行的试验与模具方案。
获取报价 →