
Moldes para baldes plásticos · 12 min de leitura
Publicado: 3 de outubro de 2026
Encaixe da tampa e validação do empilhamento de baldes plásticos: guia do comprador
Um balde pode parecer excelente ao lado da injetora e falhar na distribuição. A tampa pode exigir força excessiva, a borda pode perder a vedação após o enchimento ou a pilha pode inclinar quando os recipientes estiverem cheios. São questões do sistema de embalagem: molde do balde, molde da tampa, resina, enchimento e manuseio influenciam o resultado.
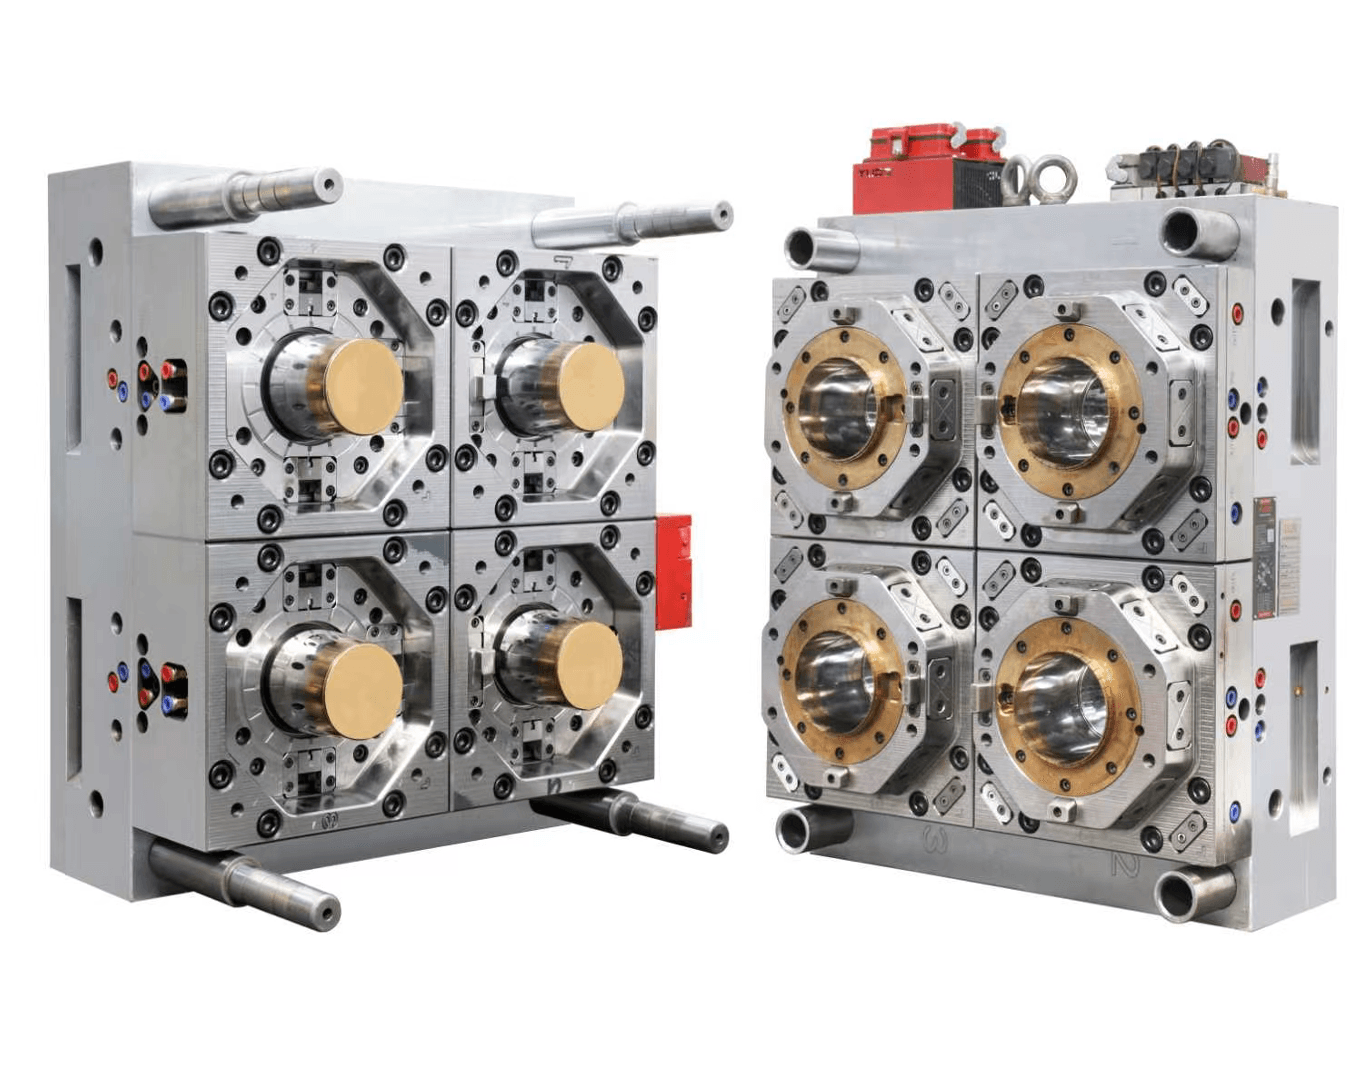
Este guia transforma encaixe e empilhamento em requisitos claros para revisão de projeto, aceitação na fábrica e comissionamento. Aplica-se a embalagens de alimentos, tintas, produtos domésticos e outros itens não perigosos. Para produtos regulamentados ou perigosos, obtenha os requisitos específicos de ensaio e certificação antes de aprovar o ferramental; um teste genérico do molde não comprova conformidade regulatória.
Defina a embalagem final antes do ferramental
O documento inicial deve descrever a embalagem cheia, não apenas o balde vazio. Forneça desenhos aprovados do balde e da tampa, amostras correspondentes quando existirem, graus de resina, massa nominal de enchimento e massa máxima de transporte, temperatura de enchimento, método de fechamento, arranjo em palete ou prateleira, tempo de armazenagem e ambiente de manuseio. Identifique quem responde pela especificação e pela decisão de aprovação.
Marque nos desenhos a borda, o engate da tampa, a área de vedação, o anel da base e as superfícies de empilhamento sujeitas a controle dimensional. Se alça, junta ou lacre interferirem, inclua seus desenhos e sequência de montagem. Esclareça se haverá ensaio de baldes vazios encaixados, baldes cheios e fechados, ou ambos: são condições distintas.
| Informação do comprador | Decisão apoiada | Evidência solicitada |
|---|---|---|
| Revisões e amostras de balde e tampa | Geometria de encaixe e controle de alterações | Aprovação de desenhos e identificação das amostras |
| Resina, massa e condição de enchimento | Configuração do ensaio e resposta do material | Registro do material e enchimento |
| Método e equipamento de fechamento | Engate na operação real | Método de aplicação e observações |
| Altura, duração e ambiente da pilha | Ensaio de compressão ou armazenagem pertinente | Plano escrito e resultados |
| Injetora e meta de produção | Configuração do molde e condições de teste | Interface da máquina e registro de teste |
Não reutilize a força de fechamento ou a carga de empilhamento de outro tamanho de balde. O responsável pela embalagem deve estabelecer o método e os limites de aceitação do produto real. ASTM D4504 aborda fechamento, queda e empilhamento para uma classe definida de baldes abertos de polietileno para produtos não perigosos; só é referência quando seu escopo corresponder ao projeto. A orientação de compressão da ISTA também relaciona carga à configuração prevista da pilha. Nenhuma delas fornece um valor universal de aprovação.
Revise borda e tampa como uma interface conjunta
Inspecione a geometria de engate
Borda e tampa formam uma interface mecânica. Dimensões e flexibilidade determinam engate, retenção, abertura e vedação. Combine quais cotas são críticas, como medi-las e quem autoriza alterações no encaixe. Não aprove um balde novo usando silenciosamente uma tampa de produção de revisão antiga.
Peça ao fornecedor que explique como cavidades, machos, insertos, refrigeração e extração manterão o formato da borda. Empenamento ou ovalização podem causar mau encaixe mesmo com algumas medidas locais conformes. Registre orientação e condição de medição das amostras; peças quentes não são diretamente comparáveis a peças condicionadas.
Examine a vedação nas condições de aplicação
Um teste manual e seco de encaixe ajuda, mas é limitado. Se vazamentos importarem, defina meio de enchimento ou substituto seguro, nível, método de fechamento, orientação, tempo de condicionamento e observação. O responsável pela embalagem deve aprovar o ensaio de vedação. Uma tampa que veda em balde vazio fechado à mão pode se comportar de modo diferente após fechamento rápido ou enchimento quente.
Separe observação do ferramental de resultado da embalagem completa. Se houver vazamento, examine revisões de borda e tampa, defeitos locais, aplicação, material e condicionamento antes de atribuir a causa. Guarde amostras boas e defeituosas com identificação da cavidade ou molde quando possível.
Especifique um ensaio de empilhamento fiel à distribuição
Defina o que será realmente empilhado
Baldes vazios encaixados, recipientes cheios e fechados e paletes de produtos têm caminhos de carga diferentes. Especifique número de camadas, padrão do palete, superfície de apoio, massa, duração e faixa de temperatura. As equipes de logística e qualidade do comprador devem escolher compressão em laboratório, observação de pilha real ou outro procedimento adequado.
Registre antes e depois do teste o engate da tampa, deformação da borda e da base, inclinação, trincas visíveis, vazamentos e, quando relevante, possibilidade de abrir e fechar novamente. Defina pontos de medição e limites antecipadamente. Uma demonstração curta não comprova desempenho em armazenagem longa.
Separe a aceitação do molde da qualificação da embalagem
No teste de aceitação em fábrica, o fornecedor pode produzir amostras e executar verificação de encaixe ou breve demonstração de pilha conforme acordado. A qualificação completa da distribuição pode exigir embalagens cheias, tampas de produção, condicionamento e equipamentos na fábrica do comprador ou laboratório independente. Registre responsáveis, amostras e prazo na especificação de compra. Ensaios não realizados na fábrica ficam pendentes, não aprovados.
Planeje a aceitação na fábrica
Antes do teste, combine injetora, resina, revisão da peça, número de cavidades, observação de ciclo, tamanho da amostra e identificação de cavidade. Inspecione baldes e tampas de toda a disposição do molde, não só as peças mais bonitas. Se forem produzidos em moldes diferentes, registre molde e revisão de cada par ensaiado.
Registre medidas e função em conjunto
Um relatório útil relaciona medições da borda e tampa com a montagem real. Inclua esforço ou método de fechamento, aparência, observações de vedação quando especificadas e ensaio de empilhamento de fato concluído. Fotos e vídeos complementam, mas não substituem amostras identificadas nem planilhas de medição.
Para defeito repetível, registre cavidades afetadas, condições, causa provável, ação corretiva e novo teste. Distinga melhoria medida de ajuste de processo que apenas esconde o sintoma em uma condição.
Inspecione todo o escopo do molde
Verifique conexões de refrigeração, extração, componentes móveis, vazamentos de água, interfaces de controle e acesso de manutenção. Confirme que a lista de peças de reposição inclui os itens de desgaste acordados. Registre interfaces de automação, rotulagem ou retirada que afetem a borda depois da extração. Um balde danificado nessa etapa pode comprometer um bom projeto de cavidade.
Prepare expedição e comissionamento
Antes do envio, obtenha desenhos finais aprovados, registros de teste e inspeção, diagramas de conexão, referências de sobressalentes, instruções e fotos da embalagem. Confirme proteção das superfícies de vedação e moldagem, pontos de içamento marcados e método anticorrosivo acordado. A equipe receptora precisa das mesmas revisões e identificações de amostras usadas na fábrica.
No destino, verifique encaixe na injetora, qualidade e vazão da água, preparo da resina, retirada das peças e equipamento real de aplicação da tampa. Repita controles críticos de borda e tampa em produção estável. Depois faça os ensaios atribuídos ao local com enchimento e distribuição reais. Registre diferenças em relação à aceitação na fábrica antes de tratá-las como falha inexplicada do molde.
Conclusão
Uma embalagem confiável começa por uma especificação comum de balde, tampa, enchimento e distribuição. Defina medidas da borda e fechamento, selecione um plano de empilhamento pertinente, identifique cada amostra e registre os ensaios que ainda cabem ao local de produção. Essa evidência sustenta aceitação justa do molde e diagnóstico após a instalação.
Perguntas frequentes
Um teste de encaixe na fábrica aprova toda a embalagem?
Ele fornece evidência apenas para as revisões e condições documentadas. Vazamento da embalagem cheia, armazenagem e transporte exigem os ensaios previstos para a aplicação real.
Por que duas peças dentro da tolerância podem encaixar mal?
O resultado depende da geometria combinada, variação, rigidez do material, condicionamento e método de aplicação. Analise o par medido e a condição de teste, não só cotas isoladas.
Mais cavidades dificultam controlar o encaixe?
Elas tornam ainda mais importantes identificação de cavidade, uniformidade de refrigeração e cobertura da amostragem. Importa demonstrar estabilidade em toda a configuração proposta.
O empilhamento deve ser testado com baldes vazios ou cheios?
Use a condição que representa o risco logístico. Encaixe de vazios e empilhamento de cheios fechados são situações diferentes; ambas podem ser necessárias.
Fale com um engenheiro de moldes
Solicite uma revisão da validação do balde e tampa: envie desenhos aprovados, resina, massa de enchimento, condições de empilhamento e dados da injetora para um plano prático de ensaio e ferramental.
Solicitar cotação →