
Moldes de tapas plásticas · 11 min de lectura
Publicado: 27 de septiembre de 2026
Molde de tapa atada versus molde de tapa estándar: una guía para el comprador de envases de bebidas
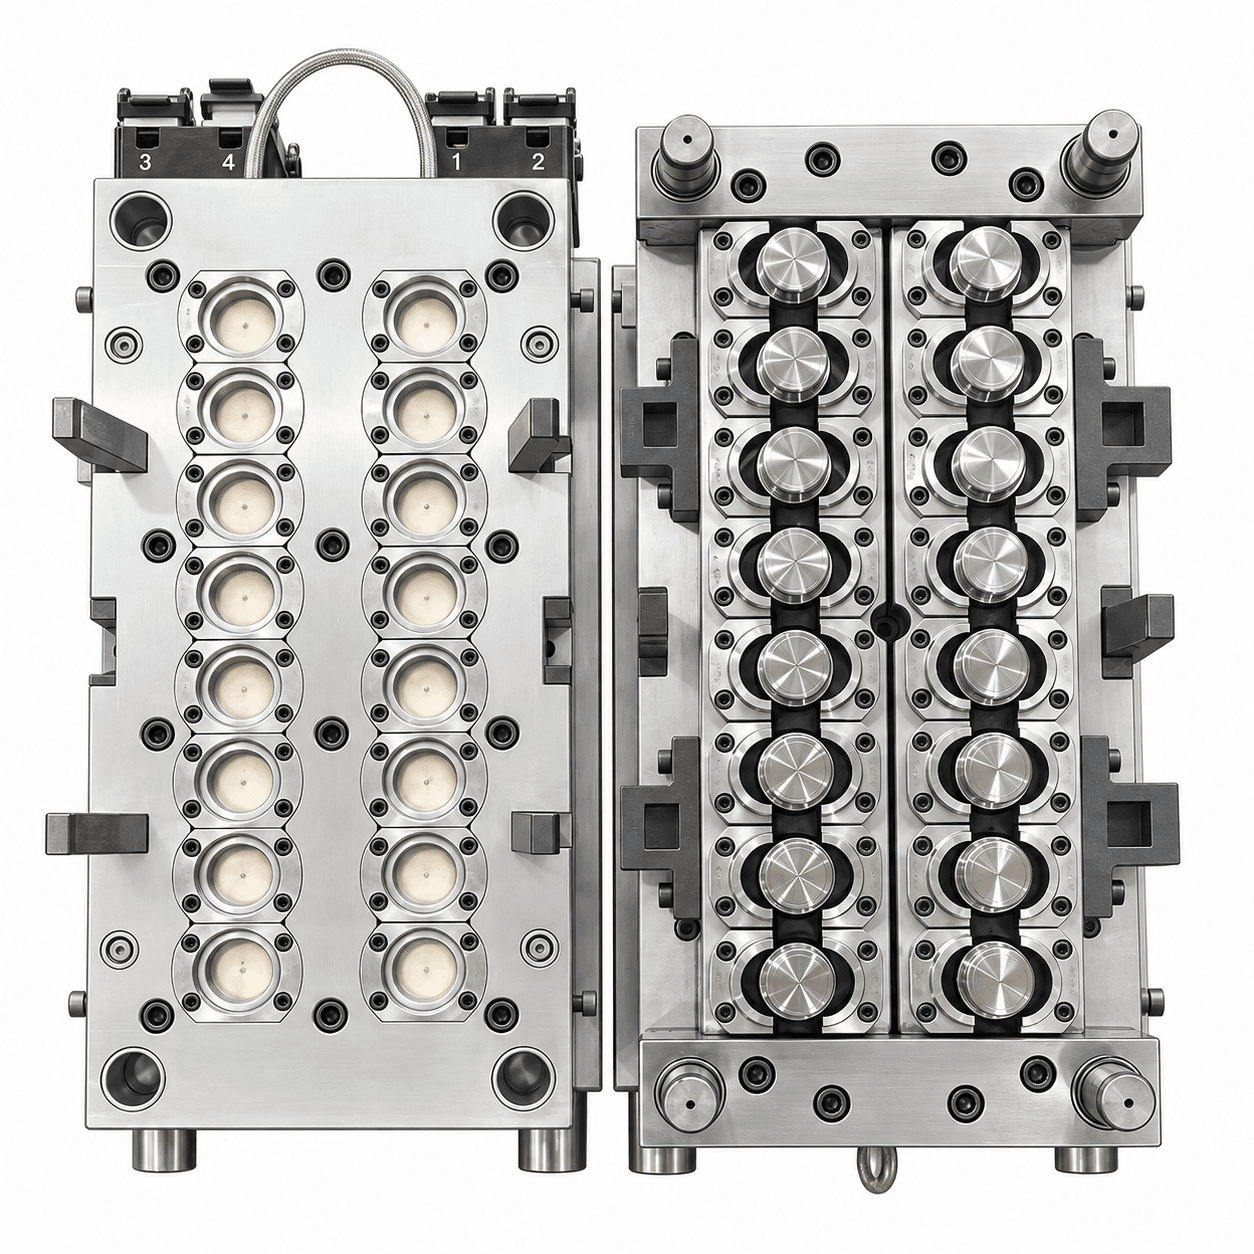
Los cierres atados están cambiando las preguntas que los compradores de envases hacen a los proveedores de moldes. La diferencia visible (una tapa que permanece adherida a la botella después de abrirla) puede parecer simple. En la práctica, afecta la geometría de la tapa, el rendimiento de la bisagra, la compatibilidad del acabado del cuello, la banda de seguridad, el concepto de expulsión, la automatización, la inspección y las pruebas necesarias antes del envío.
- **Título SEO:** Molde de tapa atada versus molde de tapa estándar: Guía del comprador para envases de bebidas
- **Meta descripción:** Compare moldes para tapas de bebidas estándar y atados. Conozca lo que los compradores deben definir en cuanto a diseño de tapa, compatibilidad de cuello, cavidades, IML, pruebas, automatización y aceptación.
- **URL slug:** `molde-de-tapa-tethered-vs-molde-de-tapa-estándar`
- **Palabra clave principal:** molde de tapa atada
- **Palabras clave secundarias:** molde para tapas de bebidas, proveedor de moldes para tapas de plástico, molde para tapas atadas de 38 mm, selección de moldes para tapas, prueba de fábrica de moldes para cierres
- **Intención de búsqueda:** Investigación comercial/comparación de soluciones
Los cierres atados están cambiando las preguntas que los compradores de envases hacen a los proveedores de moldes. La diferencia visible (una tapa que permanece adherida a la botella después de abrirla) puede parecer simple. En la práctica, afecta la geometría de la tapa, el rendimiento de la bisagra, la compatibilidad del acabado del cuello, la banda de seguridad, el concepto de expulsión, la automatización, la inspección y las pruebas necesarias antes del envío.
Esta guía está dirigida a compradores que evalúan un nuevo molde de tapa de plástico para agua, bebidas carbonatadas, aceite comestible u otros programas de envasado. Explica en qué se diferencian los moldes de tapas atadas de los moldes de tapas convencionales, qué información debe incluirse en una solicitud de cotización y cómo juzgar si un proveedor comprende el sistema de cierre completo en lugar de solo el acero del molde.
Primero, define el proyecto correctamente.
Un proveedor de moldes necesita más que “molde de tapa de 28 mm” o “molde de tapa atado de 38 mm”. El producto debe estar definido por un dibujo de tapa controlado y la interfaz del cuello de botella. Lo ideal es que el comprador proporcione un dibujo aprobado del cuello de la botella, una muestra de tapa existente o datos en 3D, especificaciones de resina, plan de color, resultado esperado y aplicación de embalaje.
Para un cierre de bebida, identifique:
La normativa y reglas de mercado aplicables a un cierre dependen del destino, tipo de producto y sistema de envasado. Un proveedor de moldes no debe hacer afirmaciones de cumplimiento sin las especificaciones aplicables del comprador. El papel práctico del proveedor es fabricar la geometría de tapa acordada de manera consistente y respaldar un plan de prueba que verifique las comprobaciones funcionales solicitadas.
- acabado del cuello, rosca, superficie de sellado y detalles del anillo de transferencia;
- diámetro exterior de la tapa, altura, secciones de pared, nervaduras y moleteados;
- diseño de la banda a prueba de manipulaciones y estado del puente;
- geometría de la correa/bisagra, dirección de apertura y comportamiento requerido de la tapa retenida;
- concepto de sellado sin revestimiento o con revestimiento;
- resina, masterbatch de color y cualquier restricción de contenido reciclado;
- ventana de par de limitación, par de apertura, requisitos de fuga o carbonatación, cuando corresponda;
- volumen anual, recuento de cavidades planificado, máquina de inyección y equipos de corte, plegado, ensamblaje o inspección por visión posteriores.
¿Qué cambia cuando se ata la gorra?
La bisagra es un elemento funcional, no una decoración.
En un tapón de rosca estándar, el molde debe crear una rosca, un sello y una banda de seguridad consistentes. En un cierre atado, la bisagra o elemento de retención añade un requisito mecánico de uso repetido. Su distribución de espesor, ubicación de la puerta, orientación, tensión del moldeo y enfriamiento pueden afectar la forma en que la tapa se abre y permanece unida.
La tapa debe evaluarse en la secuencia prevista: moldeado, posible corte o plegado, tapado, apertura y cierre. Una muestra de prueba fotografiada sobre una mesa no puede demostrar todas estas condiciones. Pregunte cómo evaluará el proveedor la acción de la atadura y qué tapones o componentes de botella proporcionados por el cliente se necesitan para una prueba significativa.
La compatibilidad del cuello se vuelve aún más importante
El cierre está diseñado alrededor de un acabado de cuello particular. Si el cuello de la botella, la rosca de la tapa o la banda de seguridad cambian, el comportamiento de la tapa retenida también puede cambiar. Comparta el dibujo del cuello controlado al principio e identifique qué versión de los datos de gorra y cuello controla la orden de compra. Si el comprador tiene un diseñador de tapas, un proveedor de botellas y un fabricante de moldes independientes, nombre el contacto técnico responsable de cada interfaz.
La cadena de proceso puede ser más larga
Dependiendo del diseño del cierre, una tapa atada terminada puede requerir moldeo además de una operación posterior controlada. La cotización debe dejar claro qué hay dentro del alcance del molde y qué se supone que sucederá en la celda de producción de tapas del cliente. Esto evita un malentendido común: un molde puede producir un componente de tapa correctamente, mientras que la función de sujeción final aún depende de una operación separada de corte, plegado, ensamblaje o tapado.
Los moldes de tapas estándar todavía se adaptan a muchos programas
Los moldes para tapas convencionales siguen siendo apropiados cuando el diseño de embalaje aprobado utiliza un cierre convencional y sus requisitos del mercado no exigen una característica atada. Pueden ser herramientas de múltiples cavidades altamente eficientes cuando el diseño de la tapa, el canal caliente, el enfriamiento y la automatización combinan correctamente. La decisión no debe enmarcarse como “nuevo versus viejo”. Es una decisión que se ajusta a los requisitos. Una herramienta de tapa estándar puede ser más simple en geometría y manejo posterior; Puede ser necesaria una herramienta para sujetar la tapa cuando la retención después de la apertura sea parte del diseño de embalaje aprobado. En cualquier caso, los compradores deben evaluar el ajuste operativo total: calidad de la tapa, coincidencia del cuello, estabilidad del ciclo, riesgo de desperdicio, mantenimiento, automatización y soporte técnico disponible.
Cómo seleccionar el número de cavidades y el concepto de canal caliente
Los moldes para tapas a menudo se especifican con un alto número de cavidades porque las tapas individuales son livianas y los requisitos de producción pueden ser grandes. Sin embargo, un alto número de cavidades hace que el equilibrio, la uniformidad de la refrigeración, el mantenimiento y la compatibilidad de la máquina sean más importantes. El comprador debe proporcionar los buenos límites por hora esperados y los datos disponibles de la máquina de inyección. El proveedor debe explicar la disposición de la cavidad propuesta, el sistema de canal caliente, el controlador, el enfoque de entrada, la envoltura del molde, los requisitos de sujeción y los supuestos de enfriamiento.
Cómo suena una discusión creíble sobre el tiempo del ciclo
No comienza con un solo número. Identifica el peso de la tapa, el grado de resina, el número de cavidades, la capacidad de la máquina, la condición de enfriamiento esperada, la automatización y la base de prueba. Un proveedor puede proporcionar un rango estimado para la planificación, pero la aceptación final debe estar relacionada con las condiciones de prueba acordadas. Las secciones delgadas, las áreas de bisagra, los cambios de color y el manejo posterior al molde pueden influir en lo que es repetible en una celda de producción real.
Enfriamiento y equilibrio de la cavidad
El enfriamiento afecta más que el tiempo del ciclo. El enfriamiento desigual puede contribuir a la variación en la contracción, las dimensiones de la rosca, el rendimiento de la bisagra y la sensación de la tapa. Durante las pruebas de fábrica, registre las condiciones de proceso razonables y compare muestras entre cavidades. Para moldes con muchas cavidades, utilice identificadores de cavidades o un mapa de muestreo para poder rastrear un problema hasta una ubicación en lugar de describirlo vagamente como un "problema de calidad".
Lista de verificación de RFQ para un proveedor de moldes para tapas
Incluya estos insumos en una solicitud de cotización:
- Datos 2D/3D de la tapa aprobada y número de revisión.
- Dibujo del cuello de la botella y muestra de botella o cuello correspondiente, cuando esté disponible.
- Tipo de resina, masterbatch aprobado y si se requiere documentación sobre contacto con alimentos del proveedor de resina.
- Limitar el peso objetivo y la variación permitida según el plan de calidad del comprador.
- Recuento de cavidades, rendimiento requerido y especificaciones de la máquina de inyección.
- Preferencia de canal caliente/controlador, estándar eléctrico y expectativas de repuestos.
- Detalles de cualquier sistema de corte, plegado, ensamblaje, revestimiento, compresión o visión fuera del molde.
- Pruebas de muestra requeridas: dimensiones, ajuste de la tapa, torsión, fuga, apertura/cierre y retención de la correa, según corresponda.
- Expectativas de soporte de aceptación de fábrica, inspección de envío, embalaje de exportación y puesta en marcha.
Esta lista de verificación está intencionalmente detallada. Hace que las interfaces ocultas sean visibles antes de que comience el programa de herramientas.
Pruebas de fábrica para tapas convencionales y atadas
Las pruebas de fábrica deben basarse en el alcance, el material y las condiciones de moldeo acordados. Por lo general, vale la pena planificar las siguientes comprobaciones:
- identificación del molde, recuento de cavidades y verificación de componentes clave;
- función de ciclo seco, apertura/cierre y estabilidad de expulsión;
- calentamiento por canal caliente, control de temperatura y equilibrio del llenado de cavidades;
- flujo del circuito de refrigeración, control de fugas e identificación de conectores;
- un ciclo de producción continuo de duración suficiente para observar un funcionamiento estable;
- peso de la tapa, apariencia, rebabas, condición de la puerta y calidad de la rosca;
- controles dimensionales de los elementos controlados;
- prueba de ajuste y torsión del tapón con el cuello de botella correspondiente, si está suministrado;
- condición del puente de banda antisabotaje y comportamiento de separación;
- para observaciones de cierres atados, apertura, retención, nuevo cierre y uso repetido utilizando el contexto de botella/tapón previsto;
- un informe que contiene las condiciones del proceso, identificación de muestras, problemas encontrados y acciones correctivas acordadas.
No utilice una cifra de par genérica no verificada como límite de aceptación universal. La disposición aplicable de tapa, cuello, revestimiento/sello y el plan de validación del cliente determinan las comprobaciones apropiadas. La pregunta útil es: "¿Puede esta muestra demostrar la función aprobada en las condiciones que utilizaremos?"
Inspección del envío y documentos de entrega.
Antes del envío, confirme que el molde esté protegido contra la corrosión, que los circuitos de agua estén drenados o manipulados según el método de conservación acordado, que los componentes eléctricos estén protegidos, que los puntos de elevación estén marcados y que el molde esté sujeto dentro de una caja adecuada. Fotografíe el molde, los accesorios, los repuestos y el embalaje interno antes de cerrar la caja.
El paquete de entrega debe incluir la información que la fábrica receptora necesita para la preparación de la instalación: esquema del molde, circuito de agua y diagramas de conectores, documentación del controlador o canal caliente, informe de prueba, registro de inspección de muestra, lista de repuestos, guía de mantenimiento y lista de empaque. Si un proyecto de tapa atada incluye equipos posteriores al molde suministrados por un tercero, documente las interfaces y los límites de responsabilidad.
Preguntas prácticas sobre abastecimiento que revelan la capacidad del proveedor
Haga estas preguntas durante la revisión técnica:
- ¿Qué revisiones de los dibujos de tapa y cuello controlan el diseño?
- ¿Qué función tiene la bisagra o traba propuesta una vez moldeado el casquete?
- ¿Qué aspectos se comprobarán en la prueba de moldes y cuáles requieren la línea de taponado del cliente?
- ¿Cómo se identifican y comparan las muestras de cavidades?
- ¿Qué condiciones de la máquina y de los servicios públicos se utilizaron para obtener la producción estimada?
- ¿Qué consumibles y piezas de desgaste deberían almacenarse antes del inicio de la producción?
- ¿Qué pruebas se presentarán en la inspección del envío?
Las respuestas deben ser específicas para su cierre. Tenga cuidado cuando todos los proyectos reciban la misma respuesta, especialmente si se trata de un diseño de correa especial o un nuevo cuello de botella.
Preguntas frecuentes
¿Qué es un molde de tapa atada?
Es un molde de inyección diseñado para producir un componente de cierre con una característica de tapa retenida, como una bisagra o una correa. La función final de la tapa retenida también puede depender del cuello de botella aprobado y de cualquier operación posterior al molde en la celda de producción de tapas.
¿Puede un molde de tapa estándar hacer una tapa atada?
Sólo si la geometría de la tapa y la ruta del proceso fueron diseñadas para ese propósito. No se puede suponer que una herramienta convencional cree un cierre funcional cambiando el nombre del producto. Revise el plano de la tapa aprobado, la interfaz del cuello y el proceso posterior con el proveedor.
¿Qué se debe probar antes de enviar un molde para tapas?
Planifique el movimiento del molde, el canal caliente y la función de enfriamiento, los ciclos estables, la apariencia y dimensiones de la tapa, el ajuste de la tapa al cuello y cualquier verificación específica del producto, como el comportamiento de la banda de manipulación, el torque, el rendimiento de fugas o la retención de la correa. Acuerde el método de aceptación de antemano.
¿Debo enviar la muestra del cuello o la tapa de la botella al proveedor del molde?
Sí, cuando sea posible. Un dibujo controlado es esencial y las muestras físicas ayudan al proveedor a preparar una prueba de fábrica más significativa y reducir las suposiciones de interfaz.
Hable con un ingeniero de moldes
¿Necesita una revisión práctica de un proyecto de bebida, aceite comestible o tapa atada? Solicite el catálogo de productos y la revisión técnica. Envíe el dibujo de la tapa, los datos del cuello de botella, la producción objetivo y la información de la máquina de inyección; SHUNYOU identificará las preguntas sobre moldes y celdas de producción a resolver antes de la cotización.
Solicitar cotización →