
Формы для пластиковых крышек · 11 мин чтения
Дата публикации: 27 сентября 2026 г.
Форма для привязной крышки против стандартной формы для крышки: Руководство покупателя по упаковке напитков
– Слаг URL-адреса: `tethered-cap-mold-vs-standard-cap-mold – Основное ключевое слово: форма для привязанной крышки.
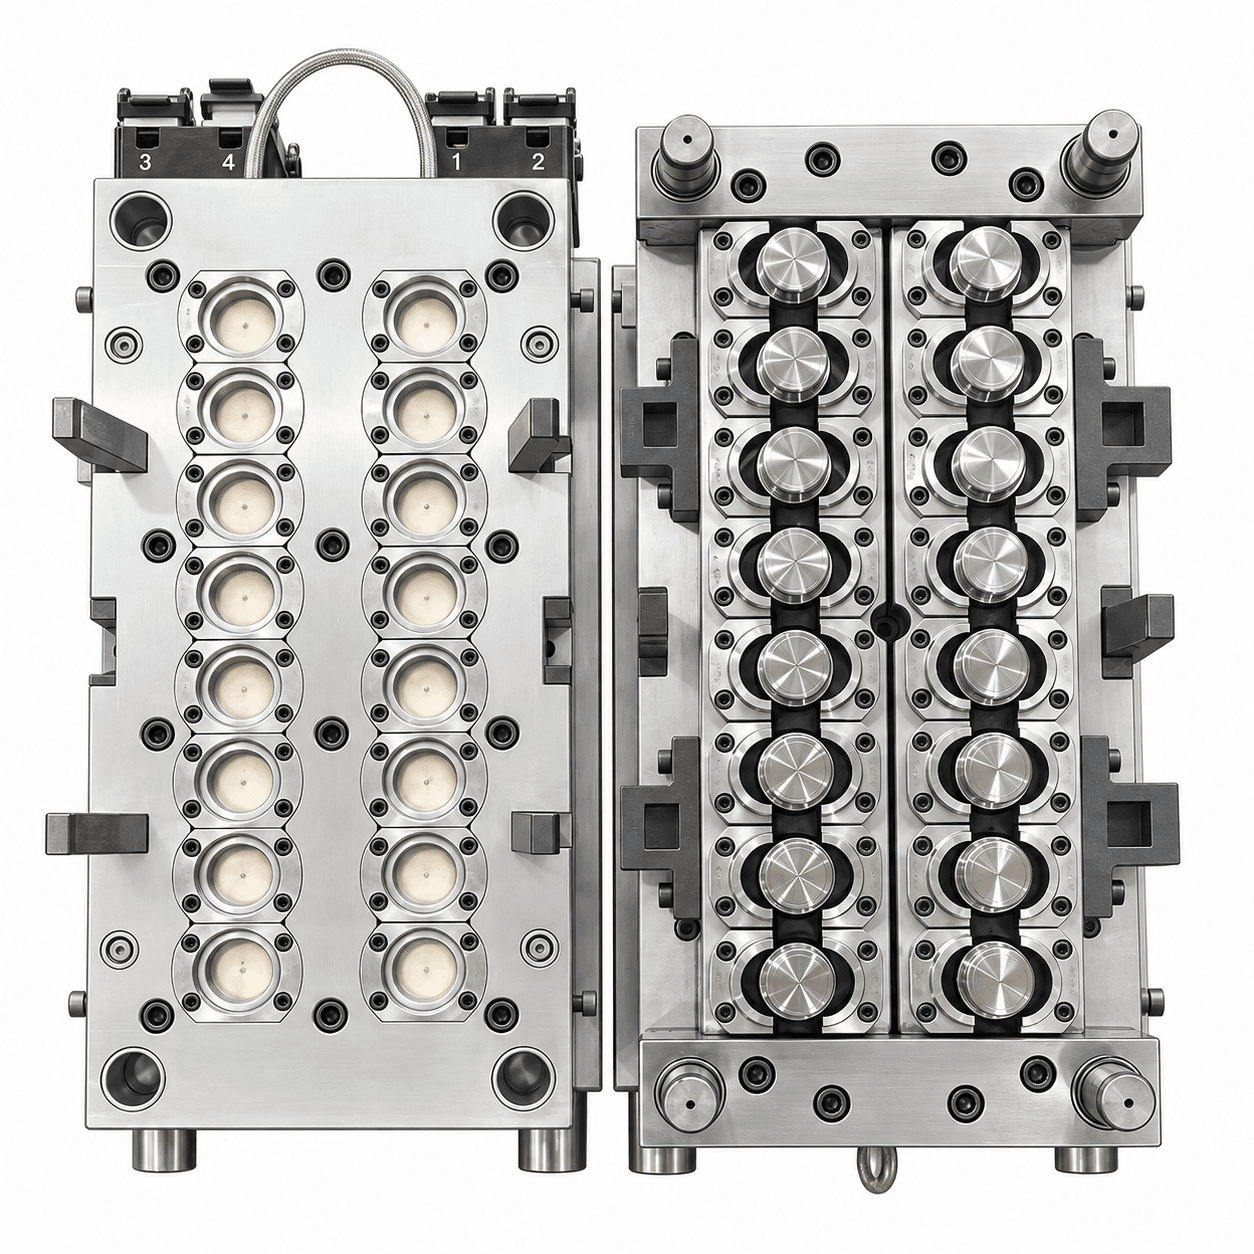
– Слаг URL-адреса: `tethered-cap-mold-vs-standard-cap-mold – Основное ключевое слово: форма для привязанной крышки.
– Цель поиска: коммерческое расследование/сравнение решений.
- **SEO-заголовок:** Форма для привязной крышки и стандартная форма для крышки: руководство для покупателя по упаковке напитков
- **Мета-описание:** Сравните формы для привязанных и стандартных крышек для напитков. Узнайте, что покупатели должны определить в отношении дизайна кепки, совместимости горловины, полостей, IML, испытаний, автоматизации и приемки.
- **Второстепенные ключевые слова:** формы для крышек для напитков, поставщик форм для пластиковых крышек, форма для привязанных крышек диаметром 38 мм, выбор формы для крышек, заводские испытания укупорочной формы.
Привязные затворы меняют вопросы, которые покупатели упаковки задают поставщику пресс-форм. Видимая разница — крышка, которая остается прикрепленной к бутылке после открытия — может показаться простой. На практике это влияет на геометрию крышки, характеристики шарниров, совместимость отделки горловины, тамперную ленту, концепцию выброса, автоматизацию, проверку и испытания, необходимые перед отправкой.
Это руководство предназначено для покупателей, оценивающих новую форму для пластиковых крышек для воды, газированных напитков, пищевого масла или других упаковочных программ. В нем объясняется, чем формы для привязанных крышек отличаются от обычных форм для крышек, какую информацию следует включать в запрос предложений и как определить, понимает ли поставщик всю систему укупоривания, а не только сталь формы.
Сначала правильно определите проект
Поставщику пресс-формы требуется нечто большее, чем «форма для крышки 28 мм» или «форма для привязанной крышки 38 мм». Продукт должен определяться контролируемым чертежом крышки и интерфейсом «узких мест». В идеале покупатель предоставляет утвержденный чертеж горлышка бутылки, существующий образец крышки или трехмерные данные, спецификацию смолы, цветовую схему, ожидаемую производительность и применение упаковки.
Для укупорки напитка укажите:
Нормы и рыночные правила, применимые к укупорочному средству, зависят от пункта назначения, типа продукта и системы упаковки. Поставщик пресс-форм не должен предъявлять претензии о соответствии без применимой спецификации покупателя. Практическая роль поставщика заключается в последовательном производстве колпачков согласованной геометрии и поддержке плана испытаний, проверяющего запрошенные функциональные проверки.
- отделка шейки, резьба, уплотнительная площадка и детали передаточного кольца;
- наружный диаметр, высота крышки, сечения стенок, ребра и накатки;
- конструкция браслета защиты от взлома и состояние моста;
- геометрия троса/петли, направление открытия и требуемое поведение удерживаемой крышки;
- концепция уплотнения без вкладыша или на основе вкладыша;
- смола, красящая маточная смесь и любые ограничения по содержанию вторичного сырья;
- окно крутящего момента при перекрытии, крутящий момент при открытии, требования к утечкам или карбонизации, где это применимо;
- годовой объем, запланированное количество ячеек, литьевая машина и последующее оборудование для продольной резки, складывания, сборки или визуального контроля.
Что меняется, когда кепка привязана?
Петля — это функциональный элемент, а не украшение.
В стандартной завинчивающейся крышке форма должна иметь равномерную резьбу, уплотнение и тамперную ленту. В привязной застежке шарнир или удерживающий элемент добавляют механические требования к многократному использованию. Распределение толщины, расположение ворот, ориентация, напряжение при формовании и охлаждение могут влиять на то, как крышка открывается и остается прикрепленной.
Крышку необходимо оценивать в заданной последовательности: формование, возможное разрезание или складывание, укупоривание, открытие и закрытие. Пробный образец, сфотографированный на столе, не может продемонстрировать все эти условия. Спросите, как поставщик оценит действие привязи и какие закупоренные компоненты или компоненты бутылок, поставляемые клиентом, необходимы для значимого испытания.
Совместимость с шеей становится еще более важной
Застежка спроектирована вокруг определенной отделки шеи. Если изменится горлышко бутылки, резьба крышки или тамперная лента, поведение удерживаемой крышки также может измениться. Поделитесь с самого начала контролируемым чертежом горлышка и определите, какая версия данных о колпачке и горлышке контролирует заказ на поставку. Если у покупателя есть отдельный дизайнер крышек, поставщик бутылок и изготовитель форм, назовите ответственного технического специалиста по каждому интерфейсу.
Цепочка процессов может быть длиннее
В зависимости от конструкции крышки готовая привязанная крышка может потребовать формования и контролируемой последующей операции. В предложении должно быть ясно указано, что входит в комплект пресс-формы и что предполагается делать в цехе по производству крышек клиента. Это предотвращает распространенное недоразумение: пресс-форма может правильно изготовить компонент крышки, в то время как окончательная функция крепления по-прежнему зависит от отдельной операции резки, складывания, сборки или укупорки.
Стандартные формы для крышек по-прежнему подходят для многих программ.
Традиционные формы для крышек остаются уместными, если в одобренной конструкции упаковки используется традиционная крышка и ее рыночные требования не требуют наличия привязной функции. Они могут быть высокоэффективными инструментами с несколькими полостями, если правильно подобраны конструкция крышки, горячеканальный канал, охлаждение и автоматизация. Решение не должно формулироваться как «новое против старого». Это решение, соответствующее требованиям. Стандартный инструмент для колпачков может быть проще по геометрии и дальнейшему обращению; инструмент для привязывания крышки может потребоваться, если удержание крышки после открытия является частью утвержденной конструкции упаковки. В любом случае покупатели должны оценить общую работоспособность: качество крышки, соответствие горловины, стабильность цикла, риск брака, техническое обслуживание, автоматизацию и доступную техническую поддержку.
Как выбрать количество полостей и концепцию горячеканальных каналов
Формы для крышек часто используются с большим количеством ячеек, поскольку отдельные крышки легкие, а требования к производительности могут быть высокими. Однако большое количество полостей делает баланс, равномерность охлаждения, техническое обслуживание и совместимость машин более важными. Покупатель должен предоставить ожидаемое количество колпачков в час и имеющиеся данные литьевой машины. Поставщик должен объяснить предлагаемую компоновку полости, систему горячеканальных каналов, контроллер, литниковый подход, оболочку пресс-формы, требования к зажимам и предположения по охлаждению.
Как звучит заслуживающая доверия дискуссия о времени цикла
Он не начинается с одной цифры. Он определяет вес колпачка, марку смолы, количество полостей, возможности машины, ожидаемые условия охлаждения, автоматизацию и основу для испытаний. Поставщик может предоставить приблизительный диапазон для планирования, но окончательная приемка должна быть связана с согласованными условиями испытаний. Тонкие срезы, области шарниров, изменение цвета и обработка после формования могут влиять на повторяемость в реальной производственной ячейке.
Охлаждение и баланс полости
Охлаждение влияет не только на время цикла. Неравномерное охлаждение может способствовать изменению усадки, размеров резьбы, характеристик шарниров и ощущения крышки. Во время заводских испытаний записывайте приемлемые условия процесса и сравнивайте образцы из разных полостей. Для форм с большим количеством полостей используйте идентификаторы полостей или карту отбора проб, чтобы можно было отследить проблему до ее местоположения, а не расплывчато описывать как «проблему качества».
Контрольный список запросов предложений для поставщика пресс-форм для крышек
Включите следующие данные в запрос цен:
- Утвержденные данные крышки 2D/3D и номер версии.
- Чертеж горлышка бутылки и соответствующий образец бутылки или горлышка, если таковой имеется.
- Тип смолы, одобренная маточная смесь и требуется ли от поставщика смолы документация о контакте с пищевыми продуктами.
- Максимальный целевой вес и допустимые отклонения в соответствии с планом качества покупателя.
- Количество полостей, требуемая производительность и характеристики литьевой машины.
- Предпочтения в отношении горячеканальных каналов/контроллеров, электрические стандарты и ожидания в отношении запасных частей.
- Детали любой системы резки, складывания, сборки, облицовки, сжатия или обзора вне формы.
- Обязательные выборочные испытания: размеры, посадка крышки, крутящий момент, утечка, открытие/закрытие и удержание троса, если применимо.
- Заводская приемка, проверка отгрузки, экспортная упаковка и ввод в эксплуатацию.
Этот контрольный список намеренно детализирован. Это делает скрытые интерфейсы видимыми до запуска расписания инструментов.
Заводские испытания обычных и привязанных кепок
Заводские испытания должны основываться на согласованном объеме, материале и условиях формования. Обычно стоит запланировать следующие проверки:
- идентичность пресс-формы, подсчет полостей и проверка ключевых компонентов;
- функция сухого цикла, стабильность открытия/закрытия и выброса;
- нагрев горячеканальных каналов, контроль температуры и баланс заполнения полостей;
- проверка расхода контура охлаждения, проверка герметичности и идентификация разъемов;
- непрерывный производственный цикл, достаточный для обеспечения стабильной работы;
- вес колпачка, внешний вид, засветка, состояние литника и качество резьбы;
- проверка размеров контролируемых элементов;
- испытание крышки на посадку и момент затяжки с использованием соответствующего горлышка бутылки, если оно поставляется;
- состояние тамперного моста и поведение при разделении;
- для наблюдения за привязными крышками, открытием, удержанием, повторным закрытием и повторным использованием с использованием предполагаемого контекста бутылки/укупорки;
- отчет, содержащий условия процесса, идентификацию образцов, обнаруженные проблемы и согласованные корректирующие действия.
Не используйте непроверенный общий показатель крутящего момента в качестве универсального приемлемого предела. Соответствующие проверки определяются применимой крышкой, горловиной, вкладышем/уплотнением и планом проверки заказчиком. Полезный вопрос: «Может ли этот образец продемонстрировать одобренную функцию в условиях, которые мы будем использовать?»
Проверка отгрузки и приемо-передаточные документы
Перед отправкой убедитесь, что форма защищена от коррозии, водяные контуры слиты или обработаны в соответствии с согласованным методом консервации, электрические компоненты защищены, точки подъема отмечены, а форма удерживается внутри подходящего ящика. Сфотографируйте форму, аксессуары, запасные части и внутреннюю упаковку до того, как ящик будет закрыт.
Пакет для передачи должен включать информацию, необходимую заводу-получателю для подготовки к установке: схему пресс-формы, схемы водяного контура и разъемов, документацию по контроллеру или горячеканальному каналу, отчет об испытаниях, протокол выборочного контроля, список запасных частей, руководство по техническому обслуживанию и упаковочный лист. Если проект привязанной крышки включает в себя послеформованное оборудование, поставляемое другой стороной, задокументируйте интерфейсы и границы ответственности.
Практические вопросы по поиску поставщиков, раскрывающие возможности поставщика
Задайте эти вопросы во время технической проверки:
- Какие изменения в чертежах кепки и горловины контролируют дизайн?
- Какую функцию выполняет предлагаемая петля или трос после отливки колпака?
- Какие аспекты будут проверяться при испытании пресс-формы, а какие требуют линии укупорки заказчика?
- Как идентифицируются и сравниваются образцы полостей?
- Какие машины и условия эксплуатации использовались для получения расчетной производительности?
- Какие расходные и изнашиваемые детали необходимо иметь на складе перед запуском производства?
- Какие доказательства будут предоставлены при проверке груза?
Ответы должны быть конкретными для вашего закрытия. Будьте осторожны, когда каждый проект получает один и тот же ответ, особенно в отношении особой конструкции троса или нового горлышка бутылки.
Частые вопросы
Что такое форма для привязанной кепки?
Это литьевая форма, предназначенная для изготовления укупорочного компонента с удерживающей крышкой, например петли или троса. Окончательная функция удержания крышки также может зависеть от утвержденного горлышка бутылки и любых операций после формования в цехе по производству крышек.
Можно ли из стандартной формы для кепки изготовить кепку на привязи?
Только если геометрия крышки и технологический маршрут были разработаны для этой цели. Нельзя предположить, что обычный инструмент создаст функциональную привязную застежку путем изменения названия продукта. Ознакомьтесь с утвержденным чертежом крышки, интерфейсом горловины и последующим процессом с поставщиком.
Что необходимо проверить перед отправкой формы для крышки?
Спланируйте движение пресс-формы, функцию горячего канала и охлаждения, стабильные циклы, внешний вид и размеры крышки, прилегание крышки к горлышку и любые проверки, относящиеся к конкретному продукту, такие как поведение тамперной ленты, крутящий момент, характеристики утечки или удержание троса. Заранее согласуйте способ приемки.
Нужно ли отправлять образец горлышка бутылки или крышки поставщику пресс-формы?
Да, когда это возможно. Контролируемый чертеж имеет важное значение, а физические образцы помогают поставщику подготовить более содержательные заводские испытания и уменьшить предположения о интерфейсе.
Свяжитесь с инженером по пресс-формам
Нужен практический обзор проекта по производству напитков, пищевого масла или привязанной крышки? Попросите каталог продукции и технический обзор. Отправьте чертеж крышки, данные о узких местах, целевую производительность и информацию об литьевой машине; SHUNYOU определит вопросы, связанные с пресс-формой и производственными ячейками, которые необходимо решить перед составлением предложения.
Получить предложение →