
Moldes de tapas plásticas · 9 min de lectura
Publicado: 8 de octubre de 2026
Retención de torque y fugas en moldes para tapas plásticas: guía FAT para compradores
Una tapa puede verse limpia y desmoldear bien, pero fallar como parte del envase. La fuga, el torque de apertura y el torque retenido dependen de la tapa, el cuello compatible, el diseño de sellado, la resina, el equipo de cerrado y las condiciones de ensayo. Un proveedor de moldes no puede certificar una línea de llenado desconocida con una prueba de tapa aislada. Un FAT útil crea evidencia trazable de la tapa moldeada y asigna claramente los ensayos posteriores del sistema de envase.
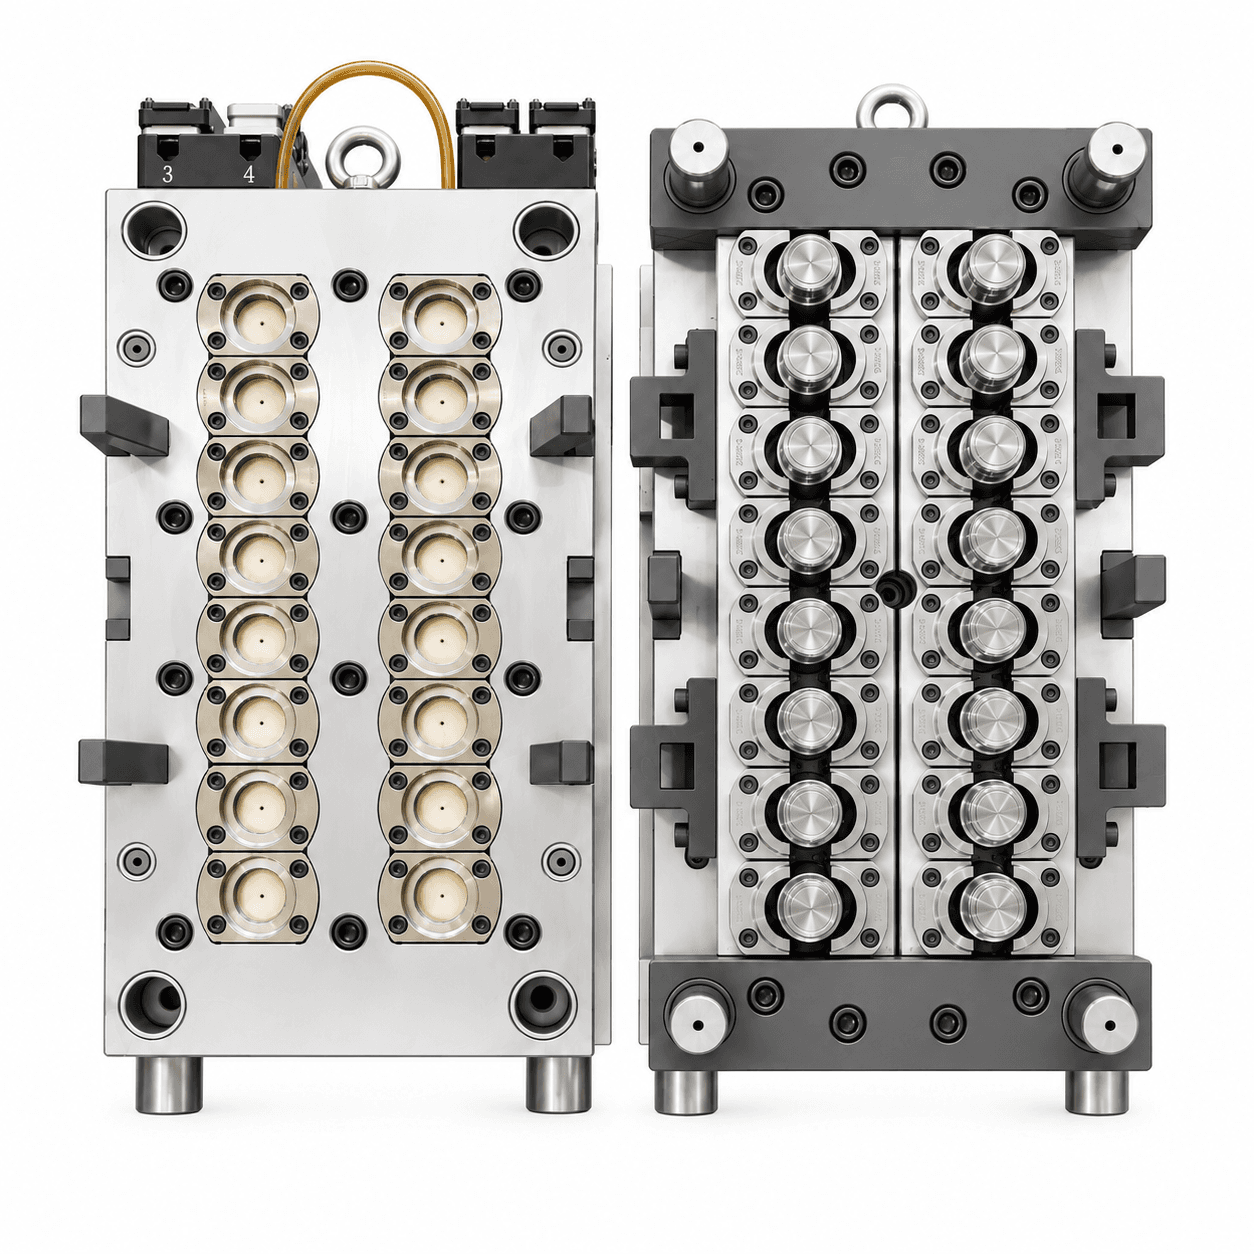
Esta guía define la transición entre la aceptación del molde y la cualificación tapa-botella. Aplica a cierres roscados para bebidas, agua, aceite comestible y productos domésticos; los envases especiales o regulados necesitan protocolos aprobados propios.
Empiece con la interfaz completa de cierre
Use planos controlados por revisión de la tapa, del cuello de botella compatible y de cada elemento funcional: rosca, superficie de sellado, tapón o liner, banda de seguridad, puentes y ventilación. Registre resina, colorante, masa de tapa, máquina, cavidades, producción objetivo, método de cerrado y ambiente del producto. No solicite un valor genérico de fuga sin definir la botella y el procedimiento de cierre correspondientes.
El comprador debe distinguir los términos. El torque de aplicación se usa al cerrar; el de apertura se mide al abrir; el retenido se mide después de un tiempo y condición definidos. Están relacionados, pero no son intercambiables. ASTM identifica D2063/D2063M para retención de torque en sistemas de cierres de rosca continua y D3474 para calibración y uso de medidores de torque; use la edición vigente adquirida y el protocolo del producto, no límites genéricos copiados.
| Entrada del comprador | Decisión FAT | Evidencia conservada |
|---|---|---|
| Planos de tapa y cuello | Interfaces y revisión funcional | Lista de planos controlados |
| Resina, color y masa | Comparación de pieza moldeada | Registro de material y muestras |
| Cabezal y método de cerrado | Alcance de prueba del envase | Ajustes y IDs de botella |
| Protocolo de torque y fuga | Tiempo, temperatura y muestra | Plan de prueba aprobado |
| Cavidades y objetivo de producción | Muestreo representativo | Resultados por cavidad |
Separe la calidad del molde del desempeño del envase
Confirme la tapa antes de cerrarla
Durante la prueba del molde, inspeccione cada cavidad identificada por masa, definición de rosca, elementos de sellado, puentes de banda de seguridad, rebaba, corto, hundimiento y daño de expulsión. Conserve los IDs de muestra y condiciones. Un promedio puede ocultar una cavidad con rosca o sello inconsistente; informe resultados individuales o una agrupación acordada.
Use el cuello de botella real compatible
Una tapa puede roscar bien en una botella no productiva y comportarse distinto en el cuello real. Para toda prueba funcional, use botellas con plano controlado o representativas de producción, identifique su origen y registre el equipo de cerrado. Distinga variación de botella y tapa. Si no hay botella compatible en FAT, declare torque y fuga como tareas abiertas de cualificación en sitio.
Construya un plan de torque y fugas
Acuerde cantidad de muestras, cavidades, torque de aplicación, velocidad, fuerza descendente cuando corresponda, tiempo de acondicionamiento, orientación, temperatura, líquido o presión de prueba, intervalo y autoridad de aceptación. Una revisión visual justo después del cerrado no demuestra retención. El torque cambia con tiempo y ambiente; cada dato debe incluir su instante definido.
Para fugas, especifique orientación, nivel de llenado, aplicación del cierre, duración y método de observación. Una prueba de banco con agua puede servir para cribado, pero quizá no represente producto, ciclos térmicos o transporte. No afirme compatibilidad química, vida útil ni conformidad reglamentaria si el ensayo de aplicación no lo cubre.
Ejecute un FAT trazable
Estabilice y etiquete las muestras
Registre revisión del molde, cavidades activas, lote de resina y colorante, máquina, ajustes de canal caliente o refrigeración, ciclo y método de extracción. Excluya arranque según el plan. Marque tapas por cavidad y hora; identifique también botellas y paquetes. Muestree ciclos estables consecutivos para que un ajuste aislado no parezca producción normal.
Mida y comunique la secuencia completa
Registre el torque aplicado con el medidor identificado y mida torque de apertura o retenido en el intervalo acordado. Anote medidor y calibración, operador, botella, cavidad, condición y resultado. Vincule cada fuga al mismo ID de paquete. Entregue datos brutos, no solo promedio. Ante falla, conserve muestras y separe geometría de tapa, estado de molde, cuello, cerrado y método antes de cambiar acero o proceso.
Defina lo que queda para el sitio del comprador
El FAT puede demostrar repetibilidad bajo material y equipo registrados y una prueba de paquete documentada. No cubre automáticamente llenadora, cerradora, bebida o aceite, distribución, almacenamiento ni requisitos legales del comprador. Incluya estos ensayos como temas abiertos con responsable, protocolo, fecha y criterio.
Antes de envío solicite registros por cavidad, planos aprobados, ajustes, datos de torque y fuga, registros de instrumentos, vídeo de prueba, repuestos y fotos de embalaje. En puesta en marcha, repita controles tras estabilizar máquina y cerradora. Compare resina, proveedor de botella, cerradora y tiempo de ensayo contra FAT antes de concluir que hace falta modificar el molde.
Conclusión
La retención de torque y la fuga son resultados del sistema de envase, pero el FAT del molde es donde empieza la evidencia disciplinada. Defina la interfaz tapa-cuello, muestree por cavidad, documente cerrado y medición, y separe evidencia de fábrica de la cualificación real del producto.
Preguntas frecuentes
¿Basta una prueba de tapa sola para aprobar fugas?
No. La fuga requiere cuello compatible, aplicación controlada y método acordado. Una tapa sola verifica rasgos moldeados, no el sellado del envase.
¿El torque aplicado es igual al retenido?
No. El aplicado se establece al cerrar; el retenido se mide tras condición y tiempo definidos. El informe debe identificarlos por separado.
¿Por qué identificar la cavidad en resultados de torque?
Una rosca, sello o banda de una única cavidad puede causar la desviación. La trazabilidad permite corregir la causa real.
¿Puede el FAT sustituir ensayos con el producto real?
No. El FAT fija una línea base documentada. Producto, cerradora, almacenamiento y distribución del comprador requieren validación propia.
Hable con un ingeniero de moldes
Planifique un FAT de torque y fugas: Envíe planos de tapa y cuello, resina, cavidades, método de cerrado, condiciones de producto y prioridades de aceptación para preparar un plan práctico.
Solicitar cotización →