
Moldes de tapas plásticas · 10 min de lectura
Publicado: 29 de septiembre de 2026
Guía de selección de cavidades para moldes de tapas: de 8 a 96 cavidades
La selección de cavidades de un molde de tapas es una decisión de capacidad, máquina y riesgo. Un molde de 96 cavidades no es automáticamente más económico que uno de 24 o 48 si la inyectora, canal caliente, refrigeración, recursos de mantenimiento o perfil de demanda no pueden respaldarlo.
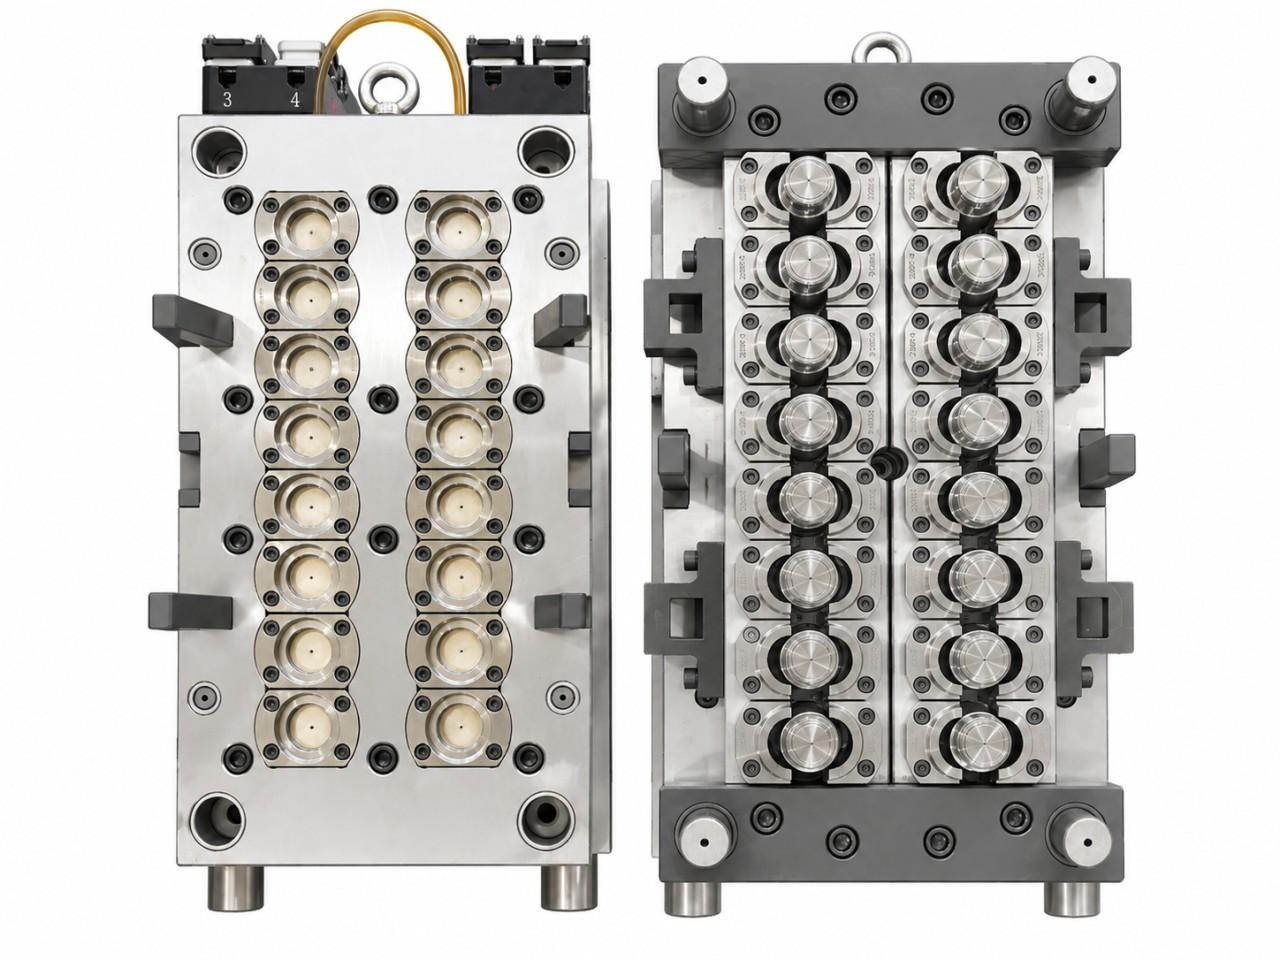
Esta guía compara opciones comunes de 8, 16, 24, 32, 48, 64, 72 y 96 cavidades. No prescribe tiempos de ciclo ni cifras de salida universales: deben confirmarse para la tapa, resina, molde y celda reales.
Empiece con piezas buenas requeridas, no con el mayor número de cavidades
Calcule la demanda anual con tapas vendibles, horas operativas previstas, merma anticipada, mantenimiento planificado y disponibilidad de línea. Después compare cavidades viables con capacidad de disparo, fuerza de cierre, dimensiones de placas, disposición de boquilla y servicios de la máquina.
La ecuación de salida relevante es sencilla: las piezas vendibles por hora dependen de cavidades, tiempo de ciclo sostenido y rendimiento. Lo difícil es demostrar que los tres permanecen estables después de instalación. Pida a los proveedores que indiquen sus supuestos, en lugar de comparar una cifra de ciclo optimista de una prueba corta.
Matriz de selección de cavidades
| Cavidades | Contexto típico | Implicación de tamaño de máquina | Dirección de capacidad | Dirección de inversión |
|---|---|---|---|---|
| 8 | desarrollo, menor demanda regional o cierre especializado | puede ser compacta | baja | baja |
| 16 | demanda creciente con mantenimiento manejable | moderada | moderada | moderada |
| 24 | programas establecidos que buscan equilibrio | moderada a mayor | media | media |
| 32 | producción continua donde importa integrar celda | mayor | media-alta | media-alta |
| 48 | agua, bebidas o cierres estándar de gran volumen | mayor, requiere servicios estables | alta | alta |
| 64 | programa maduro de alta salida | celda de alta capacidad | alta | alta |
| 72 | plan de alta cavitación específico de aplicación | celda de alta capacidad | alta | alta |
| 96 | programa sostenido de gran volumen con fuerte control | celda de producción principal | muy alta | muy alta |
Esto es un marco de decisión, no una tabla de dimensionamiento de máquina. Fuerza de cierre, volumen de inyección, plastificación, paso de boquilla y carga de refrigeración reales son específicos de cada tapa.
Tiempo de ciclo: compare producción estable, no un solo número
El tiempo de ciclo depende de espesor de pared, resina, compuerta, refrigeración, expulsión, automatización, temperatura de molde, disciplina de línea y equilibrio de cavidades. Más cavidades pueden distribuir un tiempo fijo entre más piezas, pero también hacen más importantes equilibrio y mantenimiento.
Solicite condiciones de prueba detrás de cualquier ciclo cotizado: tipo de resina, modelo de máquina, configuración de canal caliente, temperatura de molde, número de muestras y evidencia de muestras tomadas en toda la disposición. Si un resultado no puede explicarse, no debe usarse con confianza en un modelo financiero.
Tamaño de máquina y compatibilidad de celda
Antes de elegir 48 cavidades o más, confirme más que tonelaje de cierre. La máquina debe acomodar envolvente de molde, patrón de placas, unidad de inyección, carga eléctrica de canal caliente, conexiones de refrigeración, expulsión y espacio de automatización. Un molde de tapas puede necesitar coordinación con cortadora de banda, visión, transportador, aplicación de liner o embalaje.
La preparación de instalación debe documentar voltaje, interfaces de controlador, calidad y caudal de agua, aire cuando se utilice, puntos de elevación, requisitos de seguridad y responsabilidades de arranque. Estos detalles reducen retrasos evitables tras envío.
Capacidad de producción y mantenimiento
Una mayor cavitación aumenta salida potencial, pero también el número de componentes de cavidad, macho, compuerta y refrigeración que requieren mantenimiento trazable. Solicite mapa de cavidades, lista de repuestos críticos, referencias de desgaste e instrucciones para aislar o reparar un componente cuando el diseño lo permita.
Para programas de alta cavitación, revise mantenimiento preventivo antes de comprar. Incluye comprobaciones de circuitos de agua, inspección de compuerta, registros de resistencias y termopares, condición de guías y alineación, y paquete documentado de repuestos.
Coste de inversión: considere toda la celda
La inversión incluye más que el molde. Una solución de más cavidades puede requerir inyectora mayor, refrigeración más fuerte, canal caliente y controlador más complejos, equipo de manipulación, capacidad de inspección, repuestos y soporte técnico. La decisión correcta compara practicidad operativa durante el ciclo de vida con perfil de demanda, no solo precio inicial del molde.
Prueba de fábrica e inspección de envío
Para cada propuesta, defina evidencia de aceptación antes de fabricar. Una prueba significativa registra operación de molde, muestras identificadas, peso y apariencia de tapa, comprobaciones funcionales relevantes y puntos abiertos. La inspección de envío debe cubrir condición de molde, repuestos, etiquetas de cableado y agua, preservación de exportación, documentos y cierre de caja.
Preguntas frecuentes
¿96 cavidades es siempre la opción de menor coste unitario?
No. Puede ofrecer alta salida, pero solo cuando demanda, capacidad de máquina, servicios, mantenimiento y control de proceso justifican complejidad adicional.
¿Cómo debe usarse el tiempo de ciclo al comparar cotizaciones?
Utilice el tiempo indicado solo con sus supuestos y evidencia de validación. Compare salida vendible sostenida, no una afirmación aislada de prueba.
¿Qué información se necesita para recomendar cavidades?
Proporcione plano de tapa, resina, demanda anual, horas operativas, datos de inyectora, equipo posterior y restricciones de producción.
Hable con un ingeniero de moldes
Solicite una propuesta de cavidades: envíe plano de tapa, producción anual objetivo y datos de inyectora para una comparación práctica de 8 a 96 cavidades.
Solicitar cotización →