
塑料瓶盖模具 · 10 分钟阅读
上线日期: 2026年9月29日
瓶盖模具腔数选择指南:8 至 96 腔
瓶盖模具的腔数选择同时关系到产能、设备、维护和投资风险。96 腔并不一定优于 24 腔或 48 腔;若注塑机、热流道、冷却、公用工程或维护能力无法支撑,高腔数的理论产能并不会转化为稳定的合格品产能。
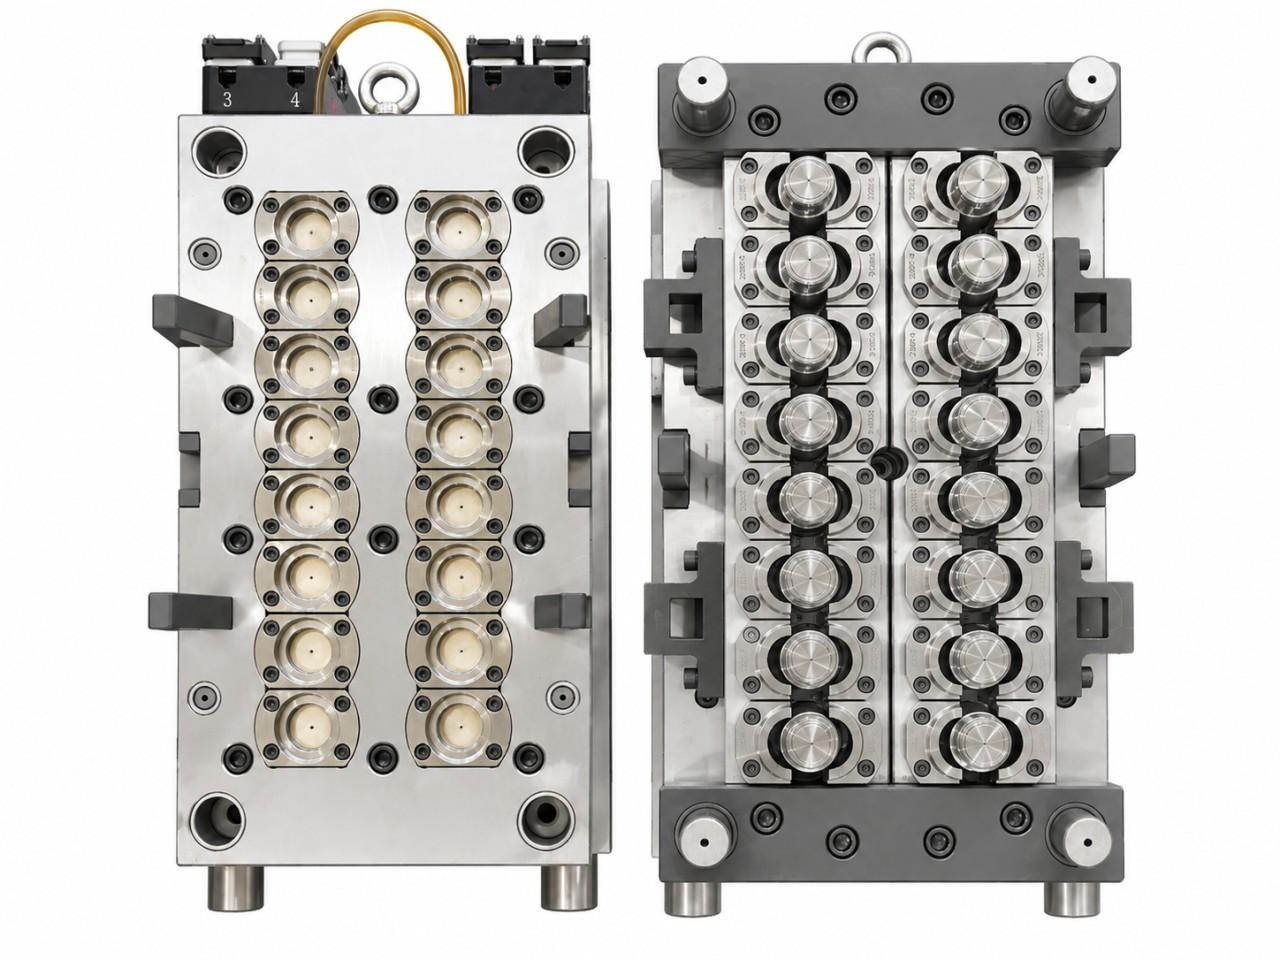
本文比较 8、16、24、32、48、64、72 和 96 腔的常见决策逻辑。周期时间和产能必须针对实际瓶盖、树脂、模具和生产单元确认,不能用一组通用数字替代。
先从合格品需求开始,而不是从最大腔数开始
年需求应按可销售瓶盖、计划运行时间、预计废品、停机维护和产线可用率计算。再将可行腔数与注塑机射胶量、锁模力、模板尺寸、喷嘴布局和公用工程进行比对。
产能的计算逻辑很简单:每小时合格品取决于腔数、可持续周期和良率。难点在于证明三者能在安装后长期保持稳定。供应商应说明计算假设,而不是仅展示短暂试模时的乐观周期。
8 至 96 腔的选择框架
8 腔常用于开发、专用盖型或区域需求;16 腔适合需求增长且维护范围可控的项目;24 腔和 32 腔可在稳定产能与设备投入之间取得平衡;48 腔常用于持续生产的水盖、饮料盖或通用盖项目;64、72 和 96 腔则需要成熟的大批量需求及更高能力的生产单元。
腔数不能直接推导所需锁模力。实际方案还要确认瓶盖重量、树脂、流道、射胶量、腔距、模具外形、冷却负荷和自动化空间。
周期时间:比较稳定生产,而不是单个数字
周期受瓶盖壁厚、树脂、浇口、冷却、脱模、取件、模温和各腔平衡影响。高腔数可以把固定时间分摊到更多产品上,但也会提高熔体平衡、冷却一致性和维护的影响。
任何报价中的周期时间都应说明试模条件:树脂、注塑机型号、热流道设置、模温、样品数量以及是否从多个腔位取样。如不能解释这些条件,就不应直接用于投资模型。
注塑机与生产单元匹配
选择 48 腔以上方案时,除锁模力外,还要确认模板孔距、模具外形、注射单元、热流道电气负荷、冷却接头、顶出需求和自动化位置。瓶盖项目还可能与切环机、视觉检测、输送、内垫或包装系统配合。
安装准备文件应明确电压、控制器接口、水质与流量、气源、吊装点、安全要求和启动责任。这些资料能减少模具到厂后的无效等待。
产能、维护与备件
更高腔数提升潜在产出,也增加型腔、型芯、浇口与冷却部件的数量。采购方应要求腔位图、关键备件清单、易损件编号和维护说明。对于高腔数项目,应在下单前就确认冷却回路检查、浇口检查、加热与热电偶记录、导向件状态和防锈停机流程。
投资成本应按整套生产单元比较
投资不仅是模具价格。高腔数方案可能要求更大的注塑机、更强冷却、更复杂的热流道与控制器、取件设备、检测能力和备件支持。应将全生命周期的可运行性与真实需求比较,而不是只看初始模具报价。
工厂试模与出货验收
每个腔数方案都应在制造前约定验收证据。有效的试模应记录模具运行、带腔号样品、瓶盖重量与外观、功能检查和待关闭问题。出货验收应检查模具状态、备件、水电标识、文件、防锈和木箱封箱。
常见问题
96 腔一定是单位成本最低的方案吗?
不一定。只有需求、设备、公用工程、维护能力和工艺控制都匹配时,高腔数才可能形成经济优势。
比较报价时应如何使用周期时间?
应连同试模条件和验证证据使用,比较可持续的合格品产出,而不是单次试模的数字。
推荐腔数需要哪些资料?
提供瓶盖图纸、树脂、年需求、运行时间、注塑机资料、下游设备和生产限制。
与模具工程师沟通
申请腔数建议: 请发送瓶盖图纸、年产能目标和注塑机资料,获取 8 至 96 腔的实用比较方案。
获取报价 →