
Moldes para tampas plásticas · 10 min de leitura
Publicado: 29 de setembro de 2026
Guia de seleção de cavidades para moldes de tampas: 8 a 96 cavidades
A seleção de cavidades de um molde de tampas é uma decisão de capacidade, máquina e risco. Um molde de 96 cavidades não é automaticamente mais econômico que um molde de 24 ou 48 cavidades se a máquina de injeção, canal quente, refrigeração, recursos de manutenção ou perfil de demanda não puderem sustentá-lo.
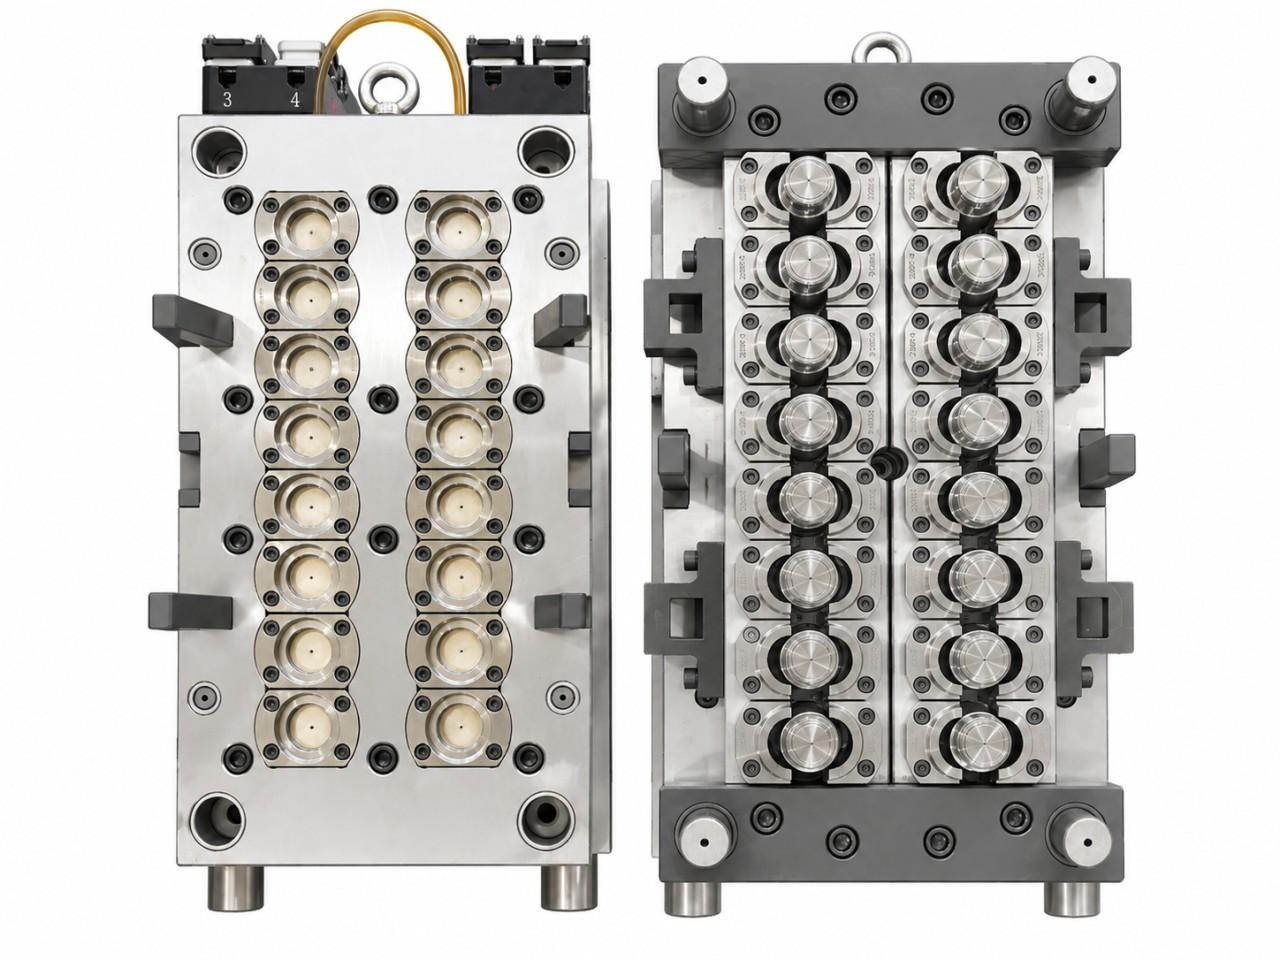
Este guia compara opções comuns de 8, 16, 24, 32, 48, 64, 72 e 96 cavidades. Não prescreve tempos de ciclo ou números de produção universais; eles devem ser confirmados para tampa, resina, molde e célula reais.
Comece com peças boas necessárias, não com o maior número de cavidades
Calcule a demanda anual a partir de tampas vendáveis, horas planejadas, refugo antecipado, manutenção e disponibilidade da linha. Em seguida, compare cavidades viáveis com capacidade de injeção, força de fechamento, dimensões de placas, disposição de bico e utilidades da máquina.
A equação de produção é simples: peças vendáveis por hora dependem de cavidades, ciclo sustentado e rendimento. A dificuldade é provar que os três permanecem estáveis após a instalação. Peça aos fornecedores que declarem suas premissas, em vez de comparar uma cifra otimista de ciclo de um teste curto.
Matriz de seleção de cavidades
| Cavidades | Contexto típico | Implicação do tamanho da máquina | Direção de capacidade | Direção de investimento |
|---|---|---|---|---|
| 8 | desenvolvimento, menor demanda regional ou fechamento especializado | máquina compacta possível | menor | menor |
| 16 | demanda crescente com manutenção administrável | moderada | moderada | moderado |
| 24 | programas estabelecidos buscando saída equilibrada | moderada a maior | média | médio |
| 32 | produção contínua com integração de célula importante | maior | média-alta | médio-alto |
| 48 | água, bebidas ou tampas de commodity em alto volume | maior, exige utilidades estáveis | alta | alto |
| 64 | programa maduro de alta saída | célula de alta capacidade | alta | alto |
| 72 | plano de alta cavitação específico da aplicação | célula de alta capacidade | alta | alto |
| 96 | programa de grande volume sustentado com forte controle | célula de produção principal | muito alta | muito alto |
Isto é uma estrutura de decisão, não uma tabela de dimensionamento de máquina. Força de fechamento, volume de injeção, plastificação, passo de bico e carga de refrigeração reais são específicos de cada tampa.
Tempo de ciclo: compare produção estável, não um único número
O ciclo é afetado por espessura de parede, resina, desenho do ponto, refrigeração, extração, automação, temperatura do molde, disciplina da linha e equilíbrio das cavidades. Alta cavitação pode distribuir tempo fixo por mais peças, mas também torna equilíbrio e manutenção mais importantes.
Peça condições de teste por trás de qualquer tempo cotado: tipo de resina, modelo de máquina, configuração de canal quente, temperatura do molde, número de amostras e evidência de que as amostras foram retiradas em todo o layout. Se um resultado não pode ser explicado, não pode ser usado com confiança em um modelo financeiro.
Tamanho da máquina e compatibilidade da célula
Antes de escolher 48 cavidades ou mais, confirme mais que a tonelagem. A máquina deve acomodar envelope do molde, padrão de placas, unidade de injeção, carga elétrica do canal quente, conexões de refrigeração, extração e espaço de automação. Um molde de tampas pode também precisar coordenar cortadora, visão, transportador, aplicação de liner ou embalagem.
A preparação de instalação deve documentar tensão, interfaces do controlador, qualidade e vazão de água, ar onde usado, pontos de elevação, requisitos de segurança e responsabilidades de partida. Esses detalhes reduzem atrasos evitáveis após o embarque.
Capacidade de produção e manutenção
Mais cavidades aumentam a produção potencial, mas também o número de componentes de cavidade, núcleo, ponto e refrigeração que precisam de manutenção rastreável. Peça mapa de cavidades, lista de sobressalentes críticos, referências de desgaste e instruções para isolar ou fazer manutenção de um componente quando o desenho permitir.
Para programas de alta cavitação, reveja manutenção preventiva antes da compra. Inclui verificações de circuito de água, inspeção de ponto, registros de resistência e termopar, condição de guias e alinhamento, além de pacote documentado de sobressalentes.
Custo de investimento: considere a célula inteira
O investimento inclui mais que o molde. Uma solução de maior cavitação pode exigir máquina maior, refrigeração mais forte, canal quente e controlador mais sofisticados, equipamento de manuseio, capacidade de inspeção, sobressalentes e suporte técnico. A decisão correta compara praticidade operacional do ciclo de vida com o perfil de demanda, em vez de focar apenas no preço inicial do molde.
Teste de fábrica e inspeção de embarque
Para cada proposta de cavidades, defina evidência de aceitação antes de fabricar. Um teste significativo registra operação do molde, amostras identificadas, peso e aparência de tampas, verificações funcionais relevantes e pontos em aberto. A inspeção de embarque deve cobrir condição do molde, sobressalentes, etiquetas de fiação e água, preservação de exportação, documentos e fechamento da caixa.
Perguntas frequentes
96 cavidades é sempre a escolha de menor custo unitário?
Não. Pode oferecer alta saída, mas somente quando demanda, capacidade de máquina, utilidades, manutenção e controle de processo justificam a complexidade adicional.
Como o ciclo deve ser usado ao comparar cotações?
Use o ciclo declarado apenas com suas premissas e evidência de validação. Compare saída vendável sustentada, não uma afirmação isolada de teste.
Que informação é necessária para uma recomendação de cavidades?
Forneça desenho da tampa, resina, demanda anual, horas operacionais, dados da máquina de injeção, equipamento posterior e restrições de produção.
Fale com um engenheiro de moldes
Solicite uma proposta de cavidades: envie desenho da tampa, meta anual e dados da máquina de injeção para uma comparação prática de 8 a 96 cavidades.
Solicitar cotação →