
Moldes de preformas PET · 11 min de lectura
Publicado: 30 de septiembre de 2026
Equilibrio de cavidades en moldes de preformas PET: guía de FAT y muestreo
Un molde PET multicavidad puede producir piezas visualmente aceptables y aun así presentar variación entre cavidades. Para el comprador, el equilibrio debe ser una parte documentada de la aceptación en fábrica, no una impresión basada en pocas muestras.
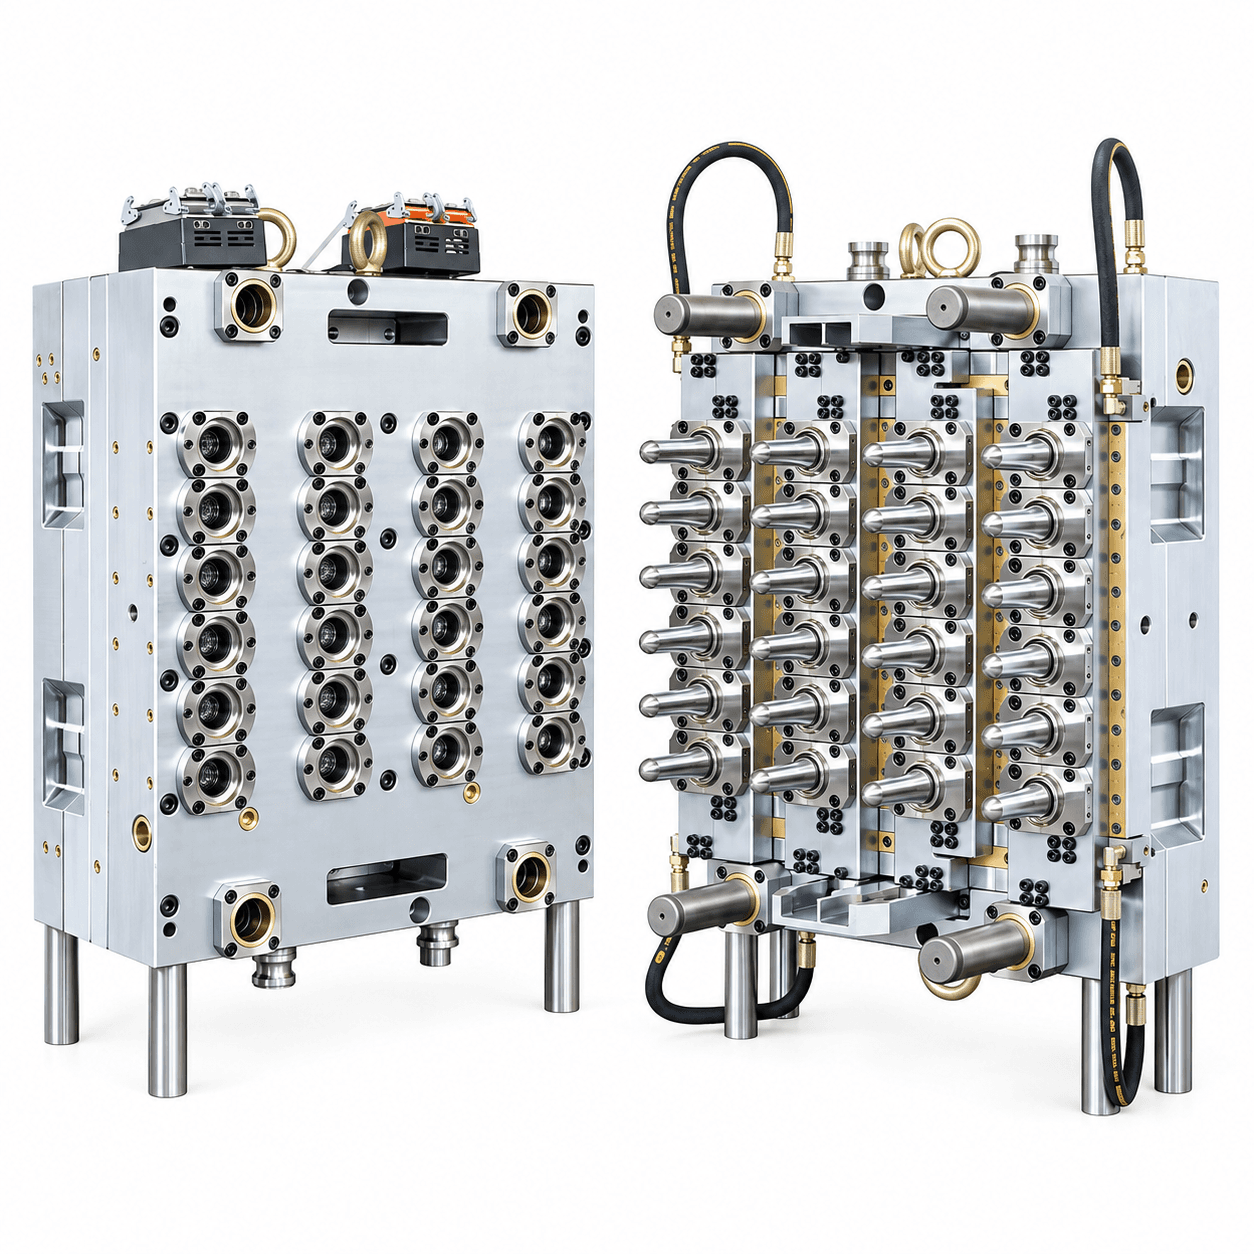
Qué significa el equilibrio de cavidades
Es la consistencia de llenado y resultado entre cavidades bajo una condición de proceso registrada. Se observa mediante peso, compuerta, dimensiones de cuello, distribución de pared y apariencia. No depende solo del canal caliente: máquina, resina, secado, agua, proceso, ventilación y manipulación también influyen.
Por qué importa después del envío
Una variación pequeña puede aparecer luego en soplado, peso de botella, ajuste de tapa o rechazo. La aceptación debe centrarse en las características críticas del envase terminado.
Defina el FAT antes de la prueba
Registre la revisión de preforma, resina, cuello, peso, cavidades, máquina y verificaciones. Si se necesita una prueba con botella o tapa, prepare muestras y útiles con anticipación.
| Entrada del comprador | Propósito |
|---|---|
| Plano y datos de cuello | Revisión y referencia de medición |
| Resina y secado | Condición trazable |
| Identificación de cavidad | Vincular datos a cada cavidad |
| Método de muestreo | Evitar elegir solo buenas piezas |
Plan de muestreo útil
Identifique cada muestra
Solicite números de cavidad o trazabilidad equivalente y anote condiciones, lote de resina, fecha y secuencia. Sin identificación no se puede saber si una causa es local o sistémica.
Cubra toda la distribución
Tome muestras de distintas zonas. Los cortos son útiles para diagnóstico, pero no sustituyen la aceptación de preformas completas.
Qué registrar durante el FAT
- Máquina, proceso y preparación de resina
- Ciclo estable observado, no una garantía en la planta del comprador
- Agua, identificación de muestra, mediciones acordadas y aspecto
- Compuerta, cuello, expulsión y puntos abiertos
Interfaces que afectan el resultado
Canal caliente y control térmico
Confirme zonas, cableado, controlador, calentadores, termopares y referencias de repuestos.
Enfriamiento y movimiento
Revise etiquetas y esquema de agua, fugas visibles, apertura, cierre, expulsión y seguridad. La uniformidad de enfriamiento afecta ciclo y repetibilidad.
Manipulación
Registre cómo se trataron las preformas para separar marcas posteriores de defectos del molde.
Envío e instalación
Antes de enviar, compruebe preservación, conexiones etiquetadas, puntos de izaje, repuestos, planos, registros y fotos de embalaje. En destino, repita la disciplina para servicios, controlador, agua, interfaces y trazabilidad.
Preguntas frecuentes
¿El FAT equilibrado garantiza el mismo resultado en nuestra planta?
No. Es evidencia bajo condiciones registradas; resina, máquina, agua y operación cambian el resultado.
¿Debe medirse cada cavidad?
Acuerde el método antes; los proyectos críticos requieren más cobertura y trazabilidad.
¿El peso es suficiente?
No. Revise también cuello, compuerta, apariencia, pared y ajuste funcional.
Hable con un ingeniero de moldes
Solicite una revisión FAT para preformas PET: envíe plano, resina, cavidades, datos de máquina y prioridades de aceptación.
Solicitar cotización →