
Moldes de tapas plásticas · 9 min de lectura
Publicado: 29 de septiembre de 2026
Mejores sistemas de canal caliente para moldes de tapas de alta cavitación: comparación para compradores
En un molde de tapas de muchas cavidades, el canal caliente es parte del sistema de producción, no un accesorio intercambiable. Afecta equilibrio de masa fundida, condición de compuerta, arranque, cambio de color, mantenimiento, compatibilidad de controlador y riesgo de parada. La mejor elección depende de tapa, resina, disposición de cavidades y soporte local, no solo de la marca.
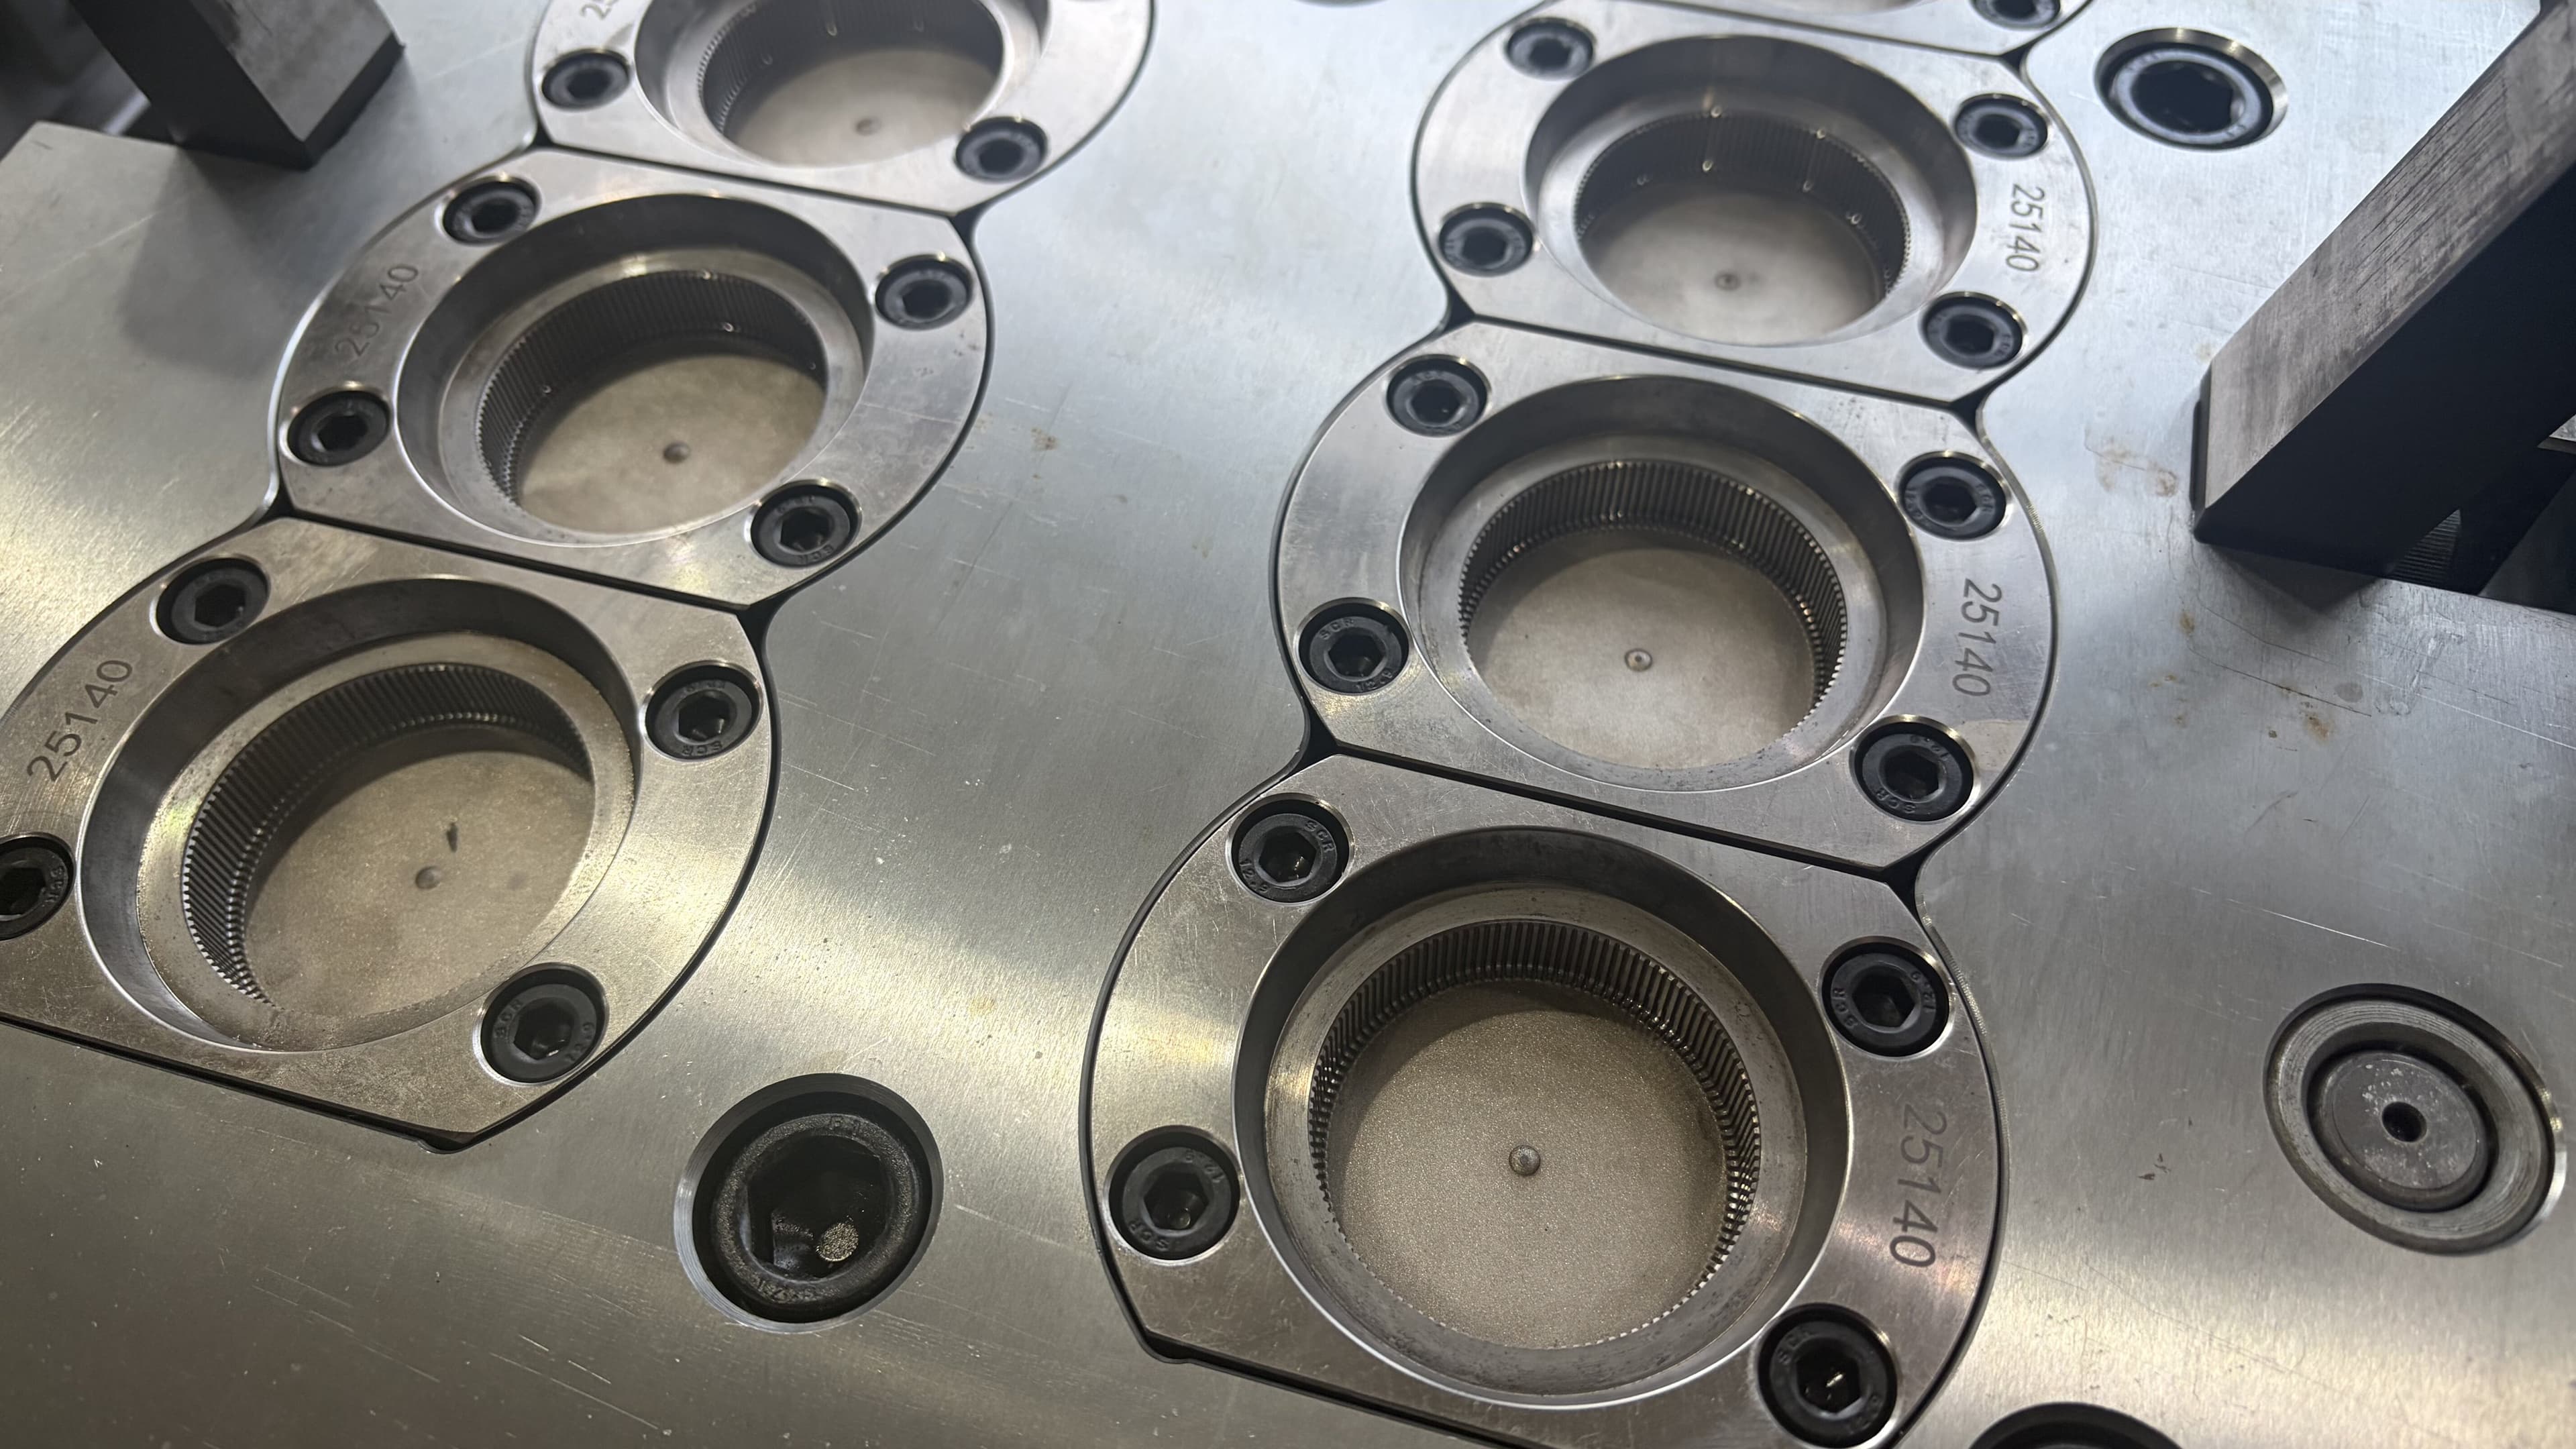
Esta guía trata SURE, MODO, YUDO, Husky, Mold-Masters y Mastip como marcas que los compradores pueden incluir en un RFQ de moldeo por inyección. No las clasifica universalmente ni afirma que cada familia de producto sea adecuada para cada tapa.
Lo que necesitan los moldes de tapas de alta cavitación
Los cierres de PP o HDPE de alta cavitación normalmente priorizan llenado equilibrado, temperatura de compuerta estable, peso de tapa repetible, cambio rápido, mantenimiento accesible e interfaces eléctricas documentadas. La revisión también debe incluir paso de boquillas, disposición de colector, estilo de compuerta, zonas de temperatura, controlador, cableado, componentes de repuesto y ruta de soporte.
Mold-Masters y Husky ofrecen familias de sistemas orientadas a cierres; YUDO, Mastip, SURE y MODO también pueden considerarse cuando su configuración disponible de boquilla, colector, controlador y soporte se adapta al proyecto. La información de marca es solo un punto de partida: la especificación final debe suministrarse y validarse para el molde, resina y celda reales.
Marco de comparación de marcas
| Marca | Enfoque de revisión del comprador |
|---|---|
| SURE | alcance de boquilla/colector, compatibilidad de controlador, identificación de repuestos y ruta de servicio local |
| MODO | configuración disponible para molde de tapas, paso de boquilla, propuesta de control térmico y documentación de mantenimiento |
| YUDO | selección de boquilla/colector, paquete de controlador y soporte técnico local |
| Husky | compatibilidad con sistema propuesto de producción de cierres, alcance de canal caliente y modelo de soporte |
| Mold-Masters | configuración de tapas y cierres, interfaz de controlador, servicio local y repuestos |
| Mastip | propuesta de boquilla/colector, paquete de control térmico, accesibilidad de servicio y repuestos |
La tabla es un marco de abastecimiento, no una clasificación de rendimiento. Gama de productos y servicio disponible cambian por región y proyecto.
Preguntas que importan más que la placa de marca
Estilo de compuerta y geometría de tapa
La compuerta debe funcionar con apariencia, área funcional y ventana de proceso del cierre. Revise vestigio, acceso de refrigeración, sensibilidad de resina y peso de tapa. Una compuerta que parece aceptable en una prueba corta puede requerir otro enfoque para producción sostenida.
Equilibrio de masa fundida y consistencia de cavidades
Pregunte cómo se equilibran colector y boquillas para resina, peso de disparo y disposición de cavidades. La prueba de fábrica debe incluir muestras de cavidades identificadas y documentar comprobaciones de peso o apariencia acordadas en el plan de aceptación.
Controlador, cableado e instalación
Confirme voltaje, tipo de enchufe, número de zonas, disposición de termopares y resistencias, responsabilidad del controlador y enfoque de diagnóstico. Estos detalles deben figurar en documentación del molde y verificarse antes del envío.
Mantenimiento y repuestos
Solicite una lista recomendada de repuestos, referencias de pieza, procedimientos de servicio y ruta de plazo de entrega. La producción de muchas cavidades es sensible a una resistencia, termopar, componente de boquilla o conector no disponible.
Evite un RFQ basado solo en marca
«Usar marca X» no es un alcance técnico completo. Un RFQ útil indica plano de tapa, resina, número de cavidades, plan de producción, máquina de inyección, requisitos de controlador, concepto de compuerta preferido, limitaciones de servicio local y evidencia de aceptación. Así, proveedor de canal caliente y fabricante del molde pueden coordinar una configuración que se adapte al conjunto completo.
Prueba de fábrica e inspección de envío
Acuerde evidencia antes de fabricar: operación documentada de calentamiento y refrigeración, muestras de cavidades, comprobaciones de compuerta y apariencia, comunicación con controlador cuando corresponda y lista de puntos abiertos. En el envío, verifique etiquetas, conexiones eléctricas, repuestos incluidos, manuales, protección y fotos de embalaje.
Preguntas frecuentes
¿Qué marca de canal caliente es mejor para un molde de tapas de 96 cavidades?
No hay respuesta universal. Compare configuración disponible para su tapa, resina, paso de cavidad, máquina, región de servicio y plan de mantenimiento.
¿Puede un molde de tapas usar cualquier controlador de canal caliente?
Solo si resistencias, termopares, voltaje, conectores y disposición de zonas son compatibles. Confirme el sistema como un paquete.
¿Qué debe probarse en fábrica?
Revise calentamiento estable, muestras equilibradas, calidad de compuerta, registros operativos y comprobaciones funcionales acordadas bajo condiciones de prueba documentadas.
Hable con un ingeniero de moldes
Solicite una revisión de canal caliente: envíe plano de tapa, resina, número de cavidades y datos de máquina de inyección para una propuesta centrada en configuración.
Solicitar cotización →