
Moldes de tapas plásticas · 11 min de lectura
Publicado: 28 de septiembre de 2026
Cómo elegir un sistema de canal caliente para moldes de tapas de plástico
Para un molde de tapa, el canal caliente no es un accesorio opcional que se pueda seleccionar una vez finalizado el diseño de la cavidad. Es parte del sistema de entrega de material fundido que influye en el equilibrio de llenado, la apariencia de la puerta, el cambio de color, el procedimiento de arranque y el trabajo necesario para mantener todas las cavidades funcionando de manera consistente. Esto es más importante en los cierres de alto rendimiento para agua, bebidas, atados y con tapa abatible, donde las pequeñas diferencias entre cavidades pueden convertirse en un problema de producción a largo plazo.
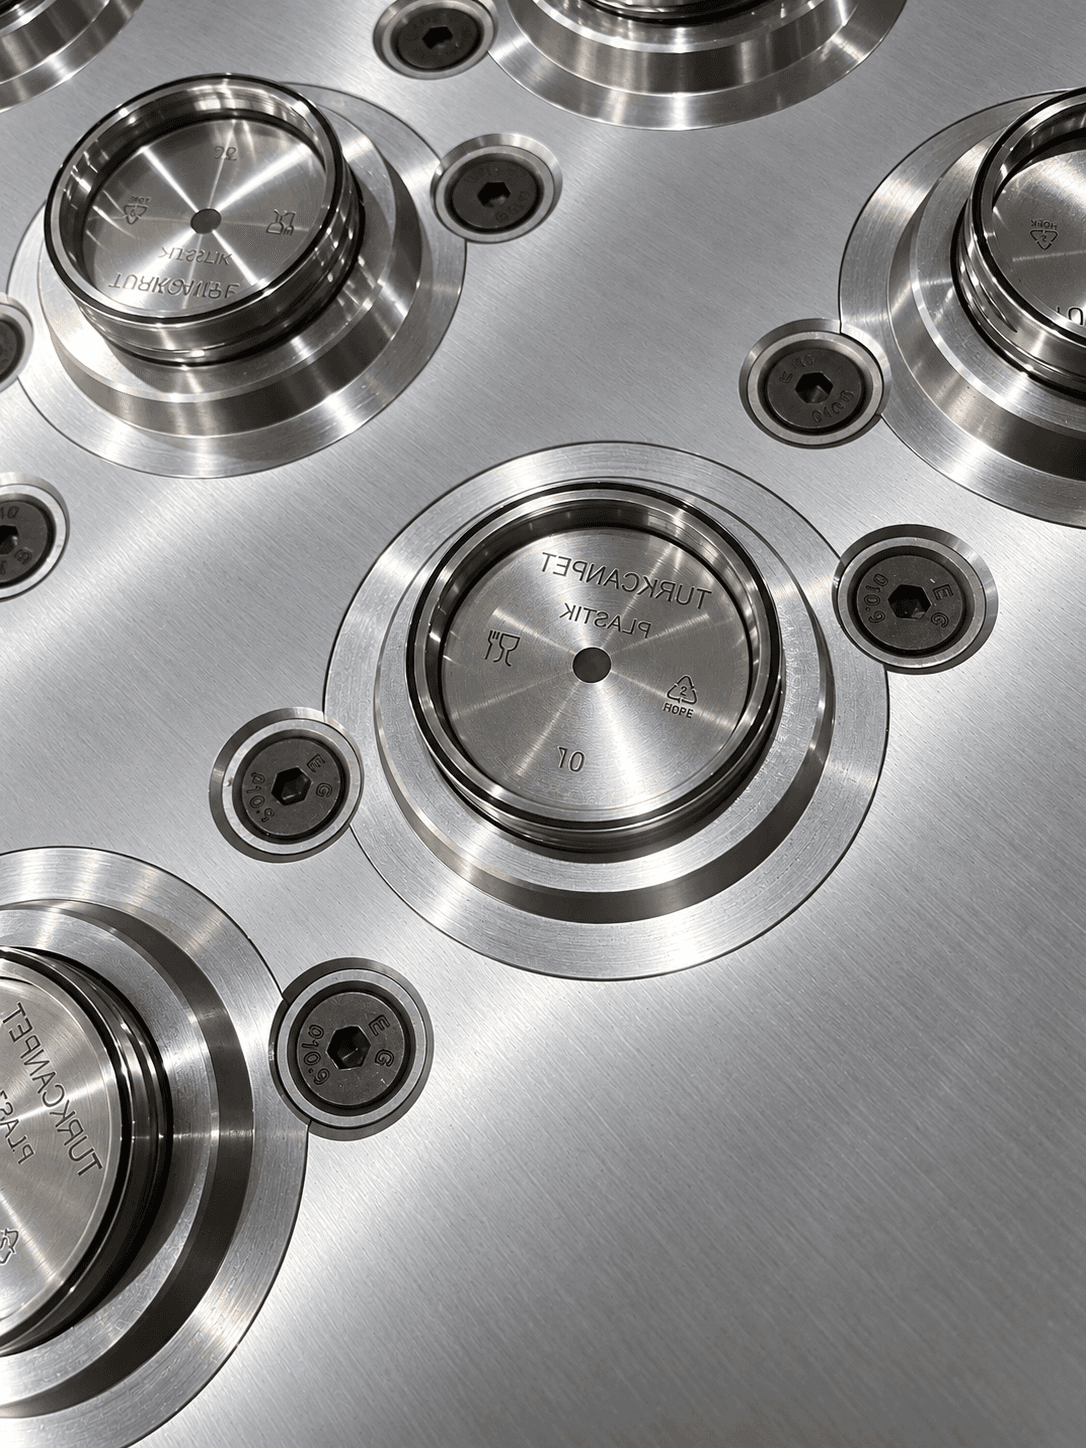
La forma más útil de seleccionar un sistema es comenzar con la tapa terminada y la celda de producción, en lugar de una marca preferida. El comprador debe definir el dibujo de la tapa, el grado de resina, el número de cavidades, la producción objetivo, la ubicación de la puerta, la expectativa de cambio de color, el controlador disponible, la interfaz de la boquilla de la máquina y la capacidad de mantenimiento del sitio. Luego, el fabricante del molde puede adaptar el colector, el concepto de boquilla, las zonas de calentamiento y los detalles de la compuerta a una aplicación real.
Comience con los requisitos de tapa, resina y puerta.
El dibujo de la gorra establece algo más que la forma exterior. Los detalles de la rosca, la superficie de sellado, la banda de seguridad, las bisagras, las transiciones de la pared y las zonas cosméticas afectan dónde puede ingresar el material a la cavidad y qué tan visible puede ser la marca de la puerta. Para una tapa de pared delgada, un cambio de compuerta aparentemente pequeño puede afectar la presión de llenado, las líneas de soldadura, los vestigios de la compuerta y la repetibilidad del peso de la pieza.
La información sobre la resina debe ser específica. El PP y el HDPE tienen diferentes ventanas de procesamiento, comportamiento de contracción y características de cambio de color. Un objetivo de contenido reciclado, una formulación de alto deslizamiento o un masterbatch especificado por el cliente pueden introducir más variables. Es mejor describir la resina de producción real y las alternativas que se pueden utilizar que aprobar un rango de temperatura genérico en una solicitud de cotización.
Abrir compuerta o compuerta de válvula
Una boquilla abierta puede ser adecuada cuando una compuerta pequeña y controlada es aceptable y la aplicación se beneficia de una configuración más simple. La compuerta de válvula puede proporcionar más control en aplicaciones donde la apariencia de la compuerta, el llenado secuencial o el cierre de material son críticos, pero agrega componentes, conexiones y requisitos de mantenimiento. Ninguna opción es universalmente mejor. La decisión debe registrarse con el motivo, la condición esperada de la puerta y el plan de servicio.
Evaluar el equilibrio como un sistema, no como una característica de dibujo
Un colector equilibrado está destinado a dar a cada cavidad una trayectoria de fusión comparable, pero la simetría mecánica por sí sola no demuestra un moldeo estable. El rendimiento del calentador, la detección de temperatura, el asiento de las boquillas, las dimensiones de la compuerta, la influencia del enfriamiento y las condiciones del lado de la máquina afectan lo que sucede en la producción. Durante una prueba de fábrica, los compradores deben solicitar muestras de múltiples cavidades, no solo una muestra grupal seleccionada de las mejores posiciones.
La evidencia útil de la prueba incluye la resina y el color utilizados, los puntos de ajuste del controlador, el tiempo de remojo en calor, las condiciones del ciclo, los pesos de las muestras cuando sea relevante, controles visuales y un registro de cualquier cavidad ajustada durante la prueba. Esto no convierte una prueba en garantía de todas las condiciones futuras; Crea una base clara para la preparación de la instalación y la posterior resolución de problemas.
Confirme las interfaces del controlador y la máquina antes del envío
Un canal caliente sólo es utilizable si está conectado a la celda de producción del cliente. Antes de que se libere la fabricación, confirme el voltaje, la disposición de enchufes y tomas, el número de zonas, el tipo de termopar, la interfaz de alarma, la disponibilidad del controlador y la geometría de las boquillas de la máquina. Si se incluyen compuertas de válvula, aclare la interfaz neumática o hidráulica y quién suministra el equipo relacionado.
Esta revisión debe incluir los detalles prácticos que son fáciles de pasar por alto: enrutamiento de cables, etiquetado claro de zonas, acceso de elevación, conexiones de agua, calentadores o sensores de repuesto, y si el cliente puede obtener soporte técnico local para el sistema elegido. Cuando un cliente tenga una lista de marcas aprobadas, regístrela en la especificación del molde en lugar de depender de una referencia informal por correo electrónico.
Hacer visibles los requisitos de mantenimiento en la cotización
El mantenimiento del canal caliente debe planificarse como parte de la propiedad de la herramienta. Pregunte cómo se accede a las puntas de las boquillas, calentadores, termopares y sellos; qué repuestos se recomiendan; y qué acciones se requieren después de una parada prolongada, un cambio de resina o una sospecha de desequilibrio en la compuerta. Un manual claro es más valioso que una declaración amplia de que el sistema es “fácil de mantener”.
Para cambios de color, el proceso debe proteger el molde así como la calidad del producto. La unidad de plastificación del lado de la máquina y el canal caliente deben limpiarse según el procedimiento acordado para la resina y el material de lavado. El equipo no debe improvisar temperaturas ni pasos de desmontaje en la máquina. Los registros del controlador, los registros de mantenimiento y las piezas de repuesto etiquetadas acortan el tiempo necesario para identificar una zona fallida más adelante.
Qué comprobar durante las pruebas de fábrica y la inspección del envío
Las pruebas de fábrica deben mostrar el sistema completo del molde: apertura y cierre, respuesta de calentamiento, enfriamiento, expulsión, ciclos automáticos y muestras de más de una cavidad. Para proyectos de tapas, agregue las comprobaciones funcionales relevantes, como el estado de la rosca, el detalle de la banda de manipulación, la acción de la bisagra o el ajuste con el cuello de botella aprobado. Si la resina o botella del cliente previsto no está disponible en la prueba, registre esa limitación en lugar de dar a entender que la prueba la cubrió.
Antes del envío, los compradores deben recibir las especificaciones del molde acordadas, el plano eléctrico o la lista de zonas, información de la interfaz del controlador, registro de prueba, identificación de la muestra, lista de piezas de repuesto y fotografías del embalaje. La inspección del envío también es el momento adecuado para verificar que los cables calefactores, enchufes, manuales y accesorios descritos en la cotización estén físicamente incluidos.
Preguntas frecuentes
¿Siempre es necesario un canal caliente para un molde de tapa de plástico?
No. La decisión depende de la pieza, la resina, el objetivo de producción, el requisito de puerta, la tolerancia al desperdicio y los recursos de mantenimiento. Un canal caliente puede mejorar la eficiencia del material y la automatización, pero añade costos y requiere un plan operativo adecuado.
¿Se puede instalar cualquier marca de canal caliente en un molde de tapa existente?
No automáticamente. Se deben revisar el espacio del colector, la disposición de las boquillas, los detalles de la compuerta, las zonas eléctricas, el controlador, la interfaz de la máquina y la disposición de soporte antes de aceptar una modernización.
¿Qué debe enviar un comprador para una propuesta de canal caliente?
Envíe el dibujo o la muestra de la tapa, la información de la resina y el color, el objetivo de la cavidad, los detalles de la máquina de producción, las expectativas de entrada, las marcas preferidas, si corresponde, la producción anual esperada y la información del controlador disponible.
Hable con un ingeniero de moldes
Ubicación de CTA a mitad del artículo: después de "Confirmar las interfaces del controlador y la máquina antes del envío". Utilice "Solicite el catálogo de productos" con: "Comparta su plano de tapa y su objetivo de producción para una revisión práctica de la configuración del molde y del canal caliente".
Solicitar cotización →