
Moldes para tampas plásticas · 11 min de leitura
Publicado: 28 de setembro de 2026
Como escolher um sistema de câmara quente para moldes de tampas plásticas
Para um molde de tampa, a câmara quente não é um acessório opcional que pode ser selecionado após a conclusão do layout da cavidade. Faz parte do sistema de distribuição do material fundido que influencia o equilíbrio do enchimento, a aparência do portão, a mudança de cor, o procedimento de inicialização e o trabalho necessário para manter todas as cavidades funcionando de forma consistente. Isso é mais importante em tampas de alto rendimento para água, bebidas, amarradas e flip-top, onde pequenas diferenças entre cavidades podem se tornar um problema de produção no longo prazo.
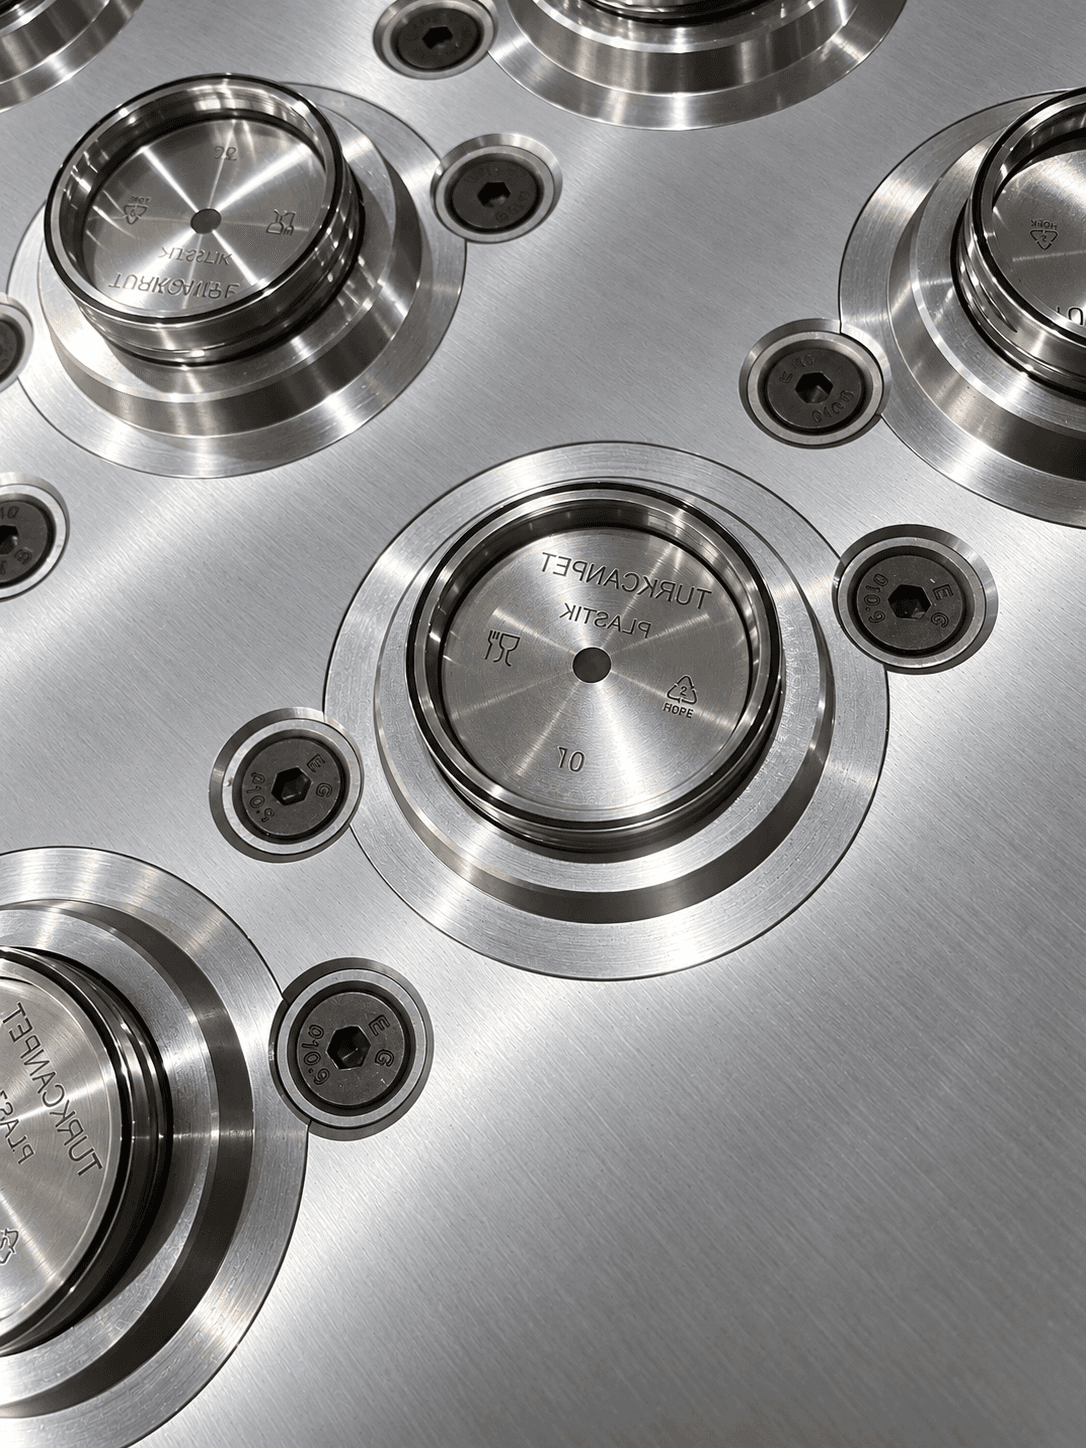
A maneira mais útil de selecionar um sistema é começar com a tampa acabada e a célula de produção, em vez de uma marca preferida. O comprador deve definir o desenho da tampa, o grau da resina, a contagem de cavidades, a saída alvo, a localização da porta, a expectativa de mudança de cor, o controlador disponível, a interface do bico da máquina e a capacidade de manutenção do local. O fabricante do molde pode então combinar o coletor, o conceito do bico, as zonas de aquecimento e os detalhes da porta com uma aplicação real.
Comece com os requisitos de tampa, resina e portão
O desenho da tampa estabelece mais do que a forma externa. Detalhe da rosca, área de vedação, faixa de violação, dobradiça, transições de parede e zonas estéticas afetam onde o material pode entrar na cavidade e quão visível a marca da porta pode ser. Para uma tampa de parede fina, uma mudança aparentemente pequena na comporta pode afetar a pressão de enchimento, as linhas de solda, o vestígio da comporta e a repetibilidade do peso da peça.
As informações sobre a resina devem ser específicas. PP e HDPE possuem diferentes janelas de processamento, comportamento de encolhimento e características de mudança de cor. Uma meta de conteúdo reciclado, uma formulação de alto deslizamento ou um masterbatch especificado pelo cliente podem introduzir outras variáveis. É melhor descrever a resina de produção real e as alternativas que podem ser utilizadas do que aprovar uma faixa genérica de temperatura em uma RFQ.
Comporta aberta ou valvulada
Um bocal aberto pode ser adequado quando uma comporta pequena e controlada for aceitável e a aplicação se beneficiar de uma configuração mais simples. O disparo de válvula pode fornecer mais controle em aplicações onde a aparência da comporta, o enchimento sequencial ou o fechamento do material são críticos, mas acrescenta componentes, conexões e requisitos de manutenção. Nenhuma das opções é universalmente melhor. A decisão deve ser registrada com o motivo, a condição esperada do portão e o plano de serviço.
Avalie o equilíbrio como um sistema, não como um recurso de desenho
Um coletor balanceado destina-se a dar a cada cavidade um caminho de fusão comparável, mas a simetria mecânica por si só não prova uma moldagem estável. O desempenho do aquecedor, a detecção de temperatura, o assentamento do bico, as dimensões da comporta, a influência do resfriamento e as condições do lado da máquina afetam o que acontece na produção. Durante um teste de fábrica, os compradores devem solicitar amostras de múltiplas cavidades, não apenas uma amostra de grupo selecionada nas melhores posições.
Evidências úteis do teste incluem a resina e a cor utilizadas, pontos de ajuste do controlador, tempo de absorção de calor, condições do ciclo, pesos das amostras quando relevante, verificações visuais e um registro de quaisquer cavidades ajustadas durante o teste. Isto não transforma uma provação numa garantia de todas as condições futuras; ele cria uma linha de base clara para a preparação da instalação e posterior solução de problemas.
Confirme o controlador e as interfaces da máquina antes do envio
Uma câmara quente só é utilizável se estiver conectada à célula de produção do cliente. Antes do lançamento da fabricação, confirme a tensão, a disposição do plugue e do soquete, o número de zonas, o tipo de termopar, a interface de alarme, a disponibilidade do controlador e a geometria do bico da máquina. Se os bicos valvulados estiverem incluídos, esclareça a interface pneumática ou hidráulica e quem fornece o equipamento relacionado.
Esta revisão deve incluir os detalhes práticos que são fáceis de ignorar: encaminhamento de cabos, identificação clara das zonas, acesso por elevador, ligações de água, aquecedores ou sensores sobressalentes e se o cliente pode obter suporte técnico local para o sistema escolhido. Quando um cliente tiver uma lista de marcas aprovadas, registre-a nas especificações do molde em vez de confiar em uma referência informal por e-mail.
Torne os requisitos de manutenção visíveis na cotação
A manutenção da câmara quente deve ser planejada como parte da propriedade da ferramenta. Pergunte como os bicos de injeção, aquecedores, termopares e vedações são acessados; quais peças de reposição são recomendadas; e quais ações são necessárias após um longo desligamento, uma troca de resina ou uma suspeita de desequilíbrio da comporta. Um manual claro é mais valioso do que uma declaração ampla de que o sistema é “fácil de manter”.
Para alterações de cor, o processo deve proteger o molde e também a qualidade do produto. A unidade de plastificação do lado da máquina e a câmara quente devem ser limpas com um procedimento acordado para a resina e o material de purga. A equipe não deve improvisar temperaturas ou etapas de desmontagem da máquina. Os registros do controlador, os registros de manutenção e as peças sobressalentes etiquetadas reduzem o tempo necessário para identificar posteriormente uma zona com falha.
O que verificar durante os testes de fábrica e inspeção de remessa
Os testes de fábrica deverão mostrar o sistema completo do molde: abertura e fechamento, resposta de aquecimento, resfriamento, ejeção, ciclagem automática e amostras de mais de uma cavidade. Para projetos de tampas, adicione as verificações funcionais relevantes, como condição da rosca, detalhes da faixa de violação, ação da dobradiça ou ajuste ao gargalo aprovado. Se a resina ou frasco do cliente pretendido não estiver disponível no teste, registre essa limitação em vez de sugerir que o teste a cobriu.
Antes do envio, os compradores devem receber a especificação acordada do molde, o desenho elétrico ou a lista de zonas, as informações da interface do controlador, o registro do teste, a identificação da amostra, a lista de peças sobressalentes e as fotografias da embalagem. A inspeção da remessa também é o momento certo para verificar se os cabos de aquecimento, plugues, manuais e acessórios descritos na cotação estão fisicamente incluídos.
Perguntas frequentes
Uma câmara quente é sempre necessária para um molde de tampa plástica?
Não. A decisão depende da peça, resina, meta de produção, exigência de gate, tolerância a desperdícios e recursos de manutenção. Uma câmara quente pode melhorar a eficiência do material e a automação, mas acrescenta custos e requer um plano operacional adequado.
Qualquer marca de câmara quente pode ser instalada em um molde de tampa existente?
Não automaticamente. O espaço do manifold, o layout dos bicos, os detalhes da comporta, as zonas elétricas, o controlador, a interface da máquina e o arranjo de suporte devem ser revisados antes que um retrofit seja aceito.
O que um comprador deve enviar para uma proposta de hot runner?
Envie o desenho ou amostra da tampa, informações sobre resina e cor, alvo de cavidade, detalhes da máquina de produção, expectativa de entrada, marcas preferidas, se houver, produção anual esperada e informações do controlador disponível.
Fale com um engenheiro de moldes
Posicionamento do CTA no meio do artigo: após “Confirme o controlador e as interfaces da máquina antes do envio”. Use “Solicitar Catálogo de Produtos” com: “Compartilhe seu desenho de tampa e meta de produção para uma revisão prática da configuração da câmara quente e do molde.”
Solicitar cotação →