
Формы для пластиковых крышек · 11 мин чтения
Дата публикации: 28 сентября 2026 г.
Как выбрать горячеканальную систему для форм для пластиковых крышек
Для формы для крышки горячеканальный канал не является дополнительным аксессуаром, который можно выбрать после завершения компоновки полости. Это часть системы подачи расплава, которая влияет на баланс заполнения, внешний вид литника, изменение цвета, процедуру запуска и работу, необходимую для поддержания стабильной работы всех полостей. Это особенно важно для высокопроизводительных укупорочных средств для воды, напитков, привязных и откидных крышек, где небольшие различия между полостями могут стать производственной проблемой в долгосрочной перспективе.
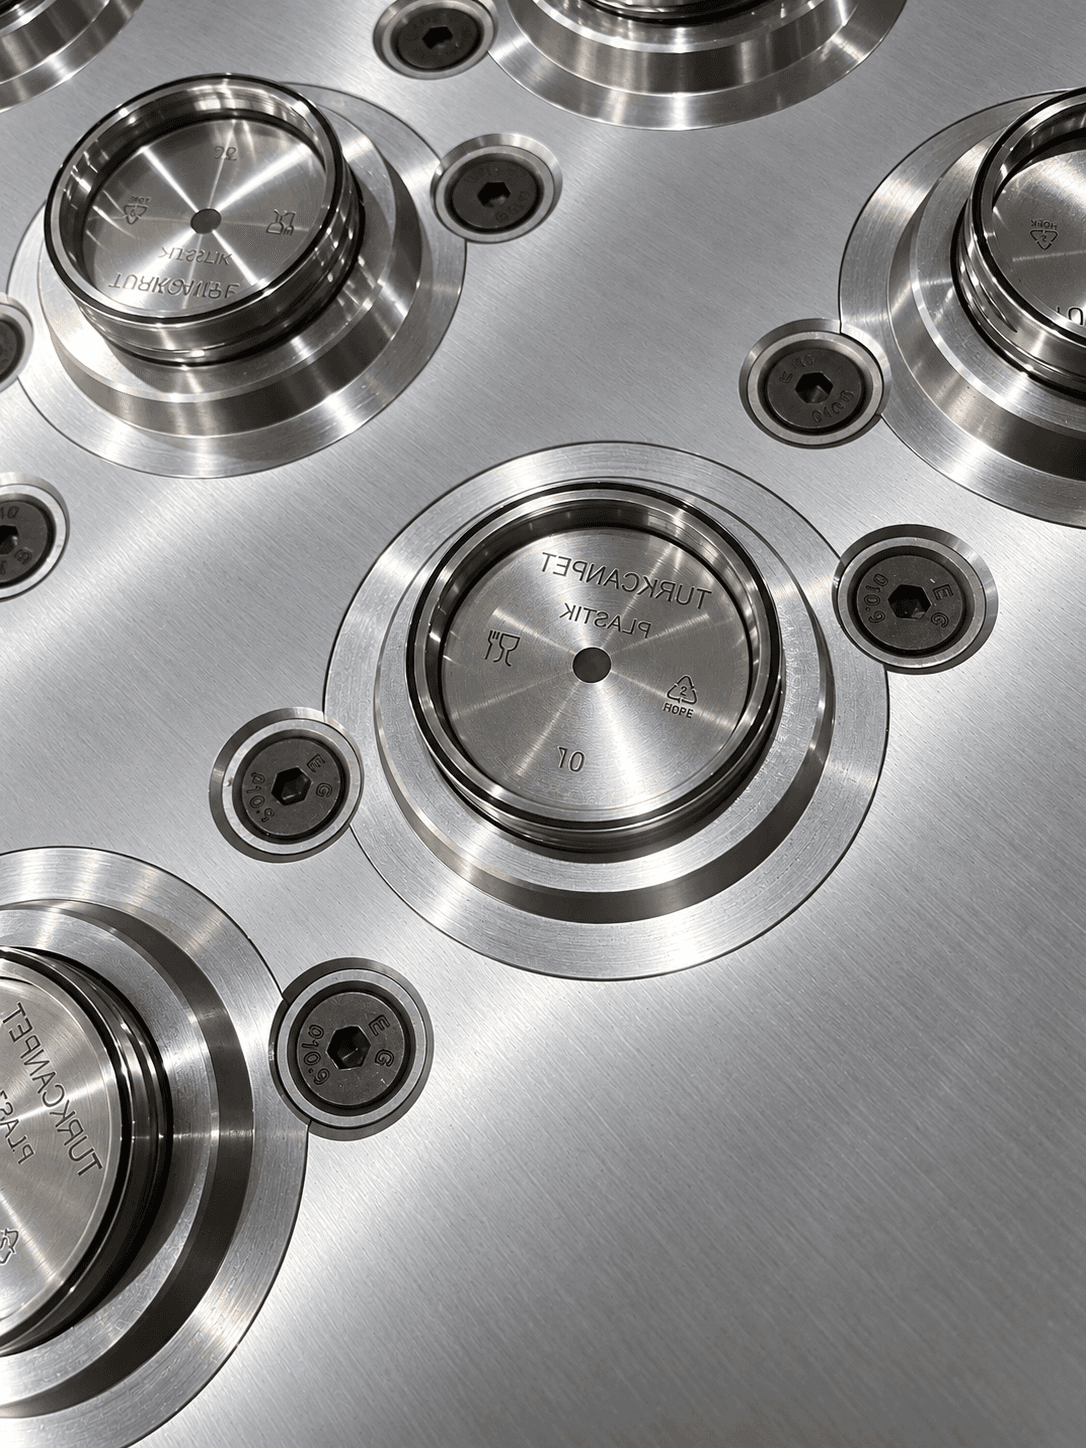
Самый полезный способ выбора системы — начать с готовой крышки и производственной ячейки, а не с предпочтительной торговой марки. Покупатель должен определить чертеж крышки, марку смолы, количество полостей, целевую производительность, расположение литника, ожидаемое изменение цвета, доступный контроллер, интерфейс сопла машины и возможности обслуживания на месте. Затем изготовитель пресс-форм может подобрать коллектор, концепцию сопла, зоны нагрева и детали литника в соответствии с реальным применением.
Начните с требований к крышке, смоле и воротам
Рисунок кепки определяет не только внешнюю форму. Детали резьбы, уплотняющая площадка, тамперная лента, петли, переходы между стенками и косметические зоны влияют на то, где материал может попасть в полость и насколько видимой может быть метка ворот. Для тонкостенной крышки кажущееся небольшое изменение литника может повлиять на давление наполнения, линии сварки, остатки литника и повторяемость веса детали.
Информация о смоле должна быть конкретной. ПП и ПЭВП имеют разные окна обработки, характеристики усадки и изменения цвета. Целевой показатель содержания вторичного сырья, рецептура с высоким содержанием скольжения или маточная смесь, указанная клиентом, могут привести к появлению дополнительных переменных. Лучше описать фактическую производственную смолу и альтернативы, которые могут быть использованы, чем утверждать общий температурный диапазон в запросе цен.
Открыть ворота или затвор клапана
Открытое сопло может подойти там, где допустим небольшой управляемый затвор, а приложение выигрывает от более простой конфигурации. Затвор клапана может обеспечить больший контроль в тех случаях, когда внешний вид затвора, последовательное заполнение или перекрытие материала имеют решающее значение, но при этом возникают дополнительные требования к компонентам, соединениям и техническому обслуживанию. Ни один из вариантов не является в целом лучшим. Решение должно быть записано с указанием причины, ожидаемого состояния ворот и плана обслуживания.
Оценивайте баланс как систему, а не особенность чертежа
Сбалансированный коллектор предназначен для обеспечения сопоставимого пути расплавления в каждой полости, но сама по себе механическая симметрия не обеспечивает стабильного формования. Производительность нагревателя, измерение температуры, посадка сопла, размеры литника, влияние охлаждения и условия на стороне машины — все это влияет на то, что происходит на производстве. Во время заводских испытаний покупатели должны запрашивать образцы из нескольких полостей, а не только групповой образец, выбранный из лучших позиций.
Полезные данные испытаний включают использованную смолу и цвет, заданные значения контроллера, время выдержки при нагревании, условия цикла, вес образцов, где это необходимо, визуальные проверки и запись любых полостей, отрегулированных во время испытания. Это не превращает одно испытание в гарантию всех будущих условий; он создает четкую основу для подготовки к установке и последующего устранения неполадок.
Подтвердите интерфейсы контроллера и машины перед отправкой
Горячеканальный канал пригоден к использованию только тогда, когда он подключен к производственной ячейке клиента. Перед выпуском продукции подтвердите напряжение, расположение вилок и розеток, количество зон, тип термопары, интерфейс сигнализации, наличие контроллера и геометрию сопла машины. Если в комплект поставки входят затворы, уточните пневматический или гидравлический интерфейс и поставщика соответствующего оборудования.
Этот обзор должен включать практические детали, которые легко упустить из виду: прокладку кабелей, четкую маркировку зон, доступ к подъемным устройствам, подключения к воде, запасные нагреватели или датчики, а также возможность получения клиентом местной технической поддержки для выбранной системы. Если у клиента есть утвержденный список брендов, запишите его в спецификации пресс-формы, а не полагайтесь на неофициальную ссылку по электронной почте.
Сделайте требования к техническому обслуживанию видимыми в предложении
Техническое обслуживание горячеканальных систем должно планироваться как часть владения инструментом. Спросите, как осуществляется доступ к наконечникам сопел, нагревателям, термопарам и уплотнениям; какие запчасти рекомендуются; и какие действия необходимы после длительного простоя, замены смолы или подозрения на дисбаланс затвора. Ясное руководство более ценно, чем широкое заявление о том, что систему «просто поддерживать».
При изменении цвета процесс должен защищать как плесень, так и качество продукции. Узел пластификации со стороны машины и горячеканальный канал должны быть очищены согласно согласованной процедуре для смолы и промывочного материала. Команда не должна импровизировать с температурой или этапами разборки машины. Записи контроллера, журналы технического обслуживания и маркированные запасные части сокращают время, необходимое для последующего выявления неисправной зоны.
Что проверять во время заводских испытаний и проверки отгрузки
Заводские испытания должны показать всю систему пресс-формы: открытие и закрытие, реакцию на нагрев, охлаждение, выталкивание, автоматическую циклическую работу и образцы из более чем одной полости. Для проектов крышек добавьте соответствующие функциональные проверки, такие как состояние резьбы, детали тамперной ленты, действие шарнира или соответствие утвержденному горлышку бутылки. Если смола или флакон, предназначенный для предполагаемого клиента, не доступны во время испытания, запишите это ограничение, а не подразумевайте, что испытание его охватывает.
Перед отправкой покупатели должны получить согласованную спецификацию пресс-формы, электрический чертеж или список зон, информацию о интерфейсе контроллера, протокол испытаний, идентификацию образца, список запасных частей и фотографии упаковки. Проверка отгрузки также является подходящим моментом для проверки наличия нагревательных кабелей, вилок, руководств и аксессуаров, описанных в предложении.
Частые вопросы
Всегда ли необходим горячеканальный канал для формы пластиковой крышки?
Нет. Решение зависит от детали, смолы, целевой производительности, требований к воротам, допуска к отходам и ресурсов на техническое обслуживание. Горячий канал может повысить эффективность использования материалов и автоматизацию, но он увеличивает затраты и требует соответствующего плана эксплуатации.
Можно ли установить горячеканальную систему любой марки на существующую форму для крышки?
Не автоматически. Пространство коллектора, расположение сопел, детали ворот, электрические зоны, контроллер, интерфейс машины и расположение опор должны быть проверены до принятия модернизации.
Что должен отправить покупатель в качестве предложения для горячего предложения?
Отправьте чертеж или образец крышки, информацию о смоле и цвете, цель полости, детали производственного оборудования, ожидаемые характеристики ворот, предпочтительные бренды, если таковые имеются, ожидаемый годовой объем производства и доступную информацию о контроллере.
Свяжитесь с инженером по пресс-формам
Размещение призыва к действию в середине статьи: после «Подтвердите контроллер и машинные интерфейсы перед отправкой». Используйте «Запросить каталог продукции» с: «Поделитесь чертежом крышки и производственным заданием для практического обзора конфигурации горячеканальных каналов и пресс-формы».
Получить предложение →