
Moldes de preformas PET · 8 min de lectura
Publicado: 29 de septiembre de 2026
28mm PCO 1881 vs PCO 1810: comparación completa para proyectos de botellas PET
PCO 1881 y PCO 1810 suelen agruparse como acabados de cuello PET para bebidas de 28 mm. Esa abreviatura ayuda en una primera conversación, pero no basta para liberar herramental de preformas o tapas. Las dos familias pueden requerir supuestos diferentes para botella, cierre, taponadora y validación.
La respuesta breve
Ningún acabado es universalmente «mejor». PCO 1881 se asocia normalmente con un enfoque de acabado más corto y ligero, mientras que PCO 1810 sigue utilizándose ampliamente en programas establecidos de botellas y cierres. La elección correcta depende de la especificación aprobada del envase y de la compatibilidad de toda la cadena de producción.
Compare el sistema completo de envase
| Punto de decisión | Por qué importa |
|---|---|
| Plano de cuello aprobado | controla roscas, sellado, anillo de soporte y tolerancias |
| Plano de cierre | confirma enganche de rosca, liner o sello y banda de evidencia |
| Equipo de tapado | determina piezas de cambio, par y compatibilidad de manipulación |
| Aplicación del producto | define presión, llenado y requisitos de distribución |
| Base instalada existente | puede favorecer continuidad con sistemas actuales de botella y tapa |
| Objetivo de material y peso | debe validarse sin comprometer rendimiento |
El diámetro nominal de 28 mm por sí solo no establece ninguno de estos puntos.
Por qué el cambio de acabado afecta al herramental
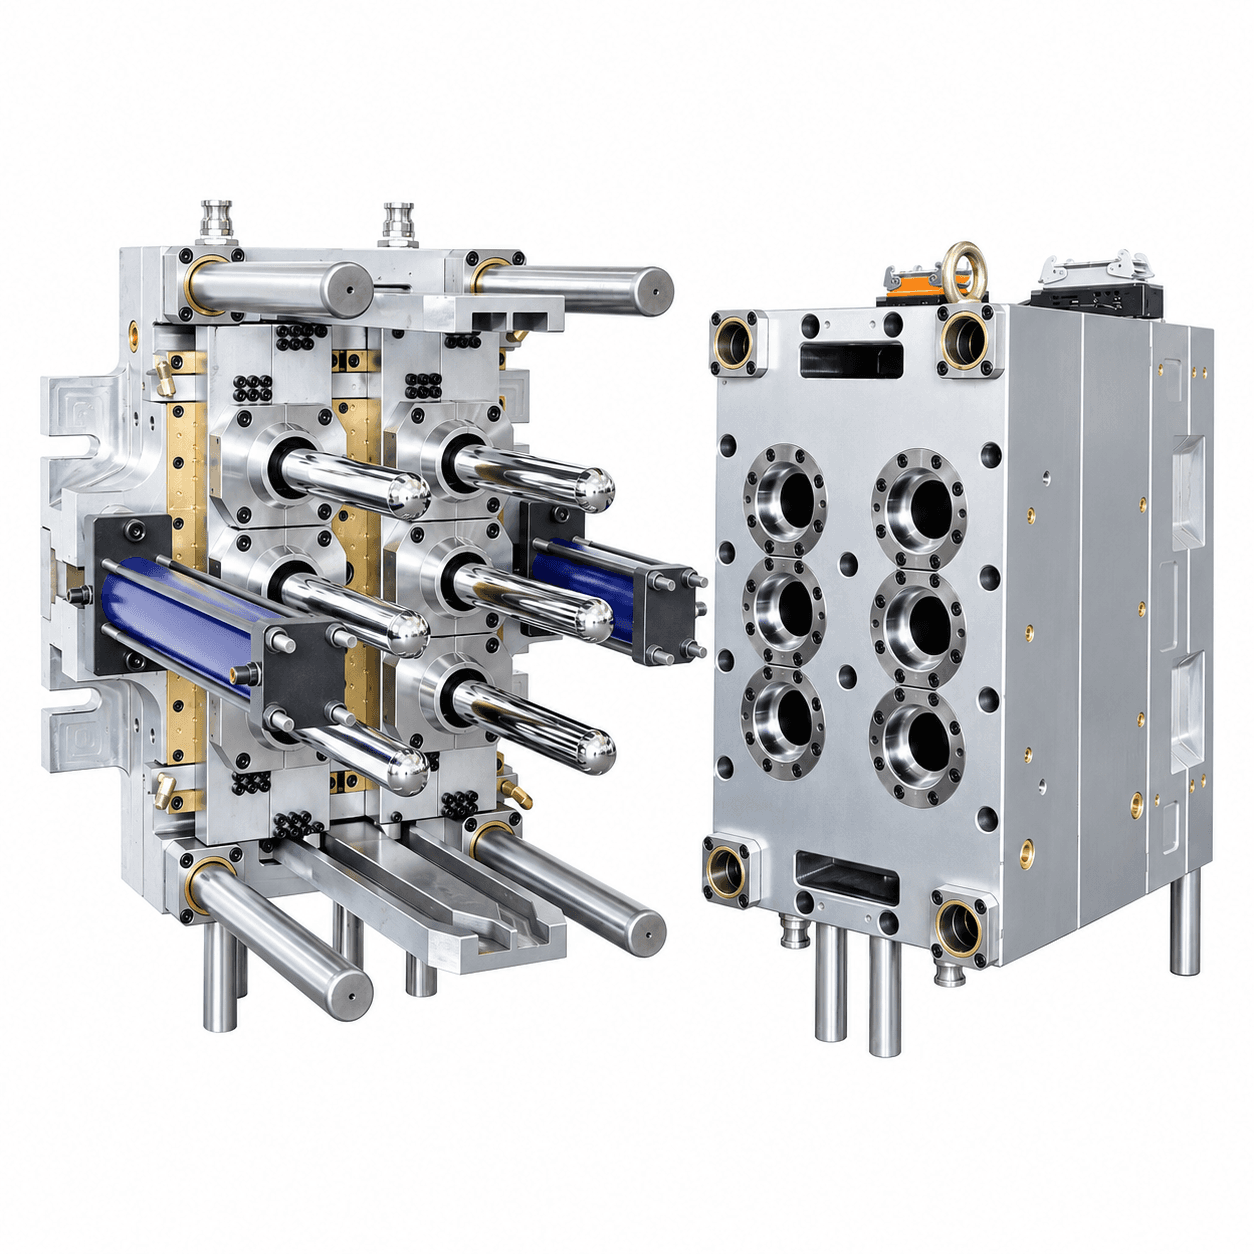
En un molde de preformas PET, los anillos de cuello y componentes de macho reproducen la geometría del acabado. En un molde de tapas, cavidad y macho forman el cierre correspondiente. Un cambio de acabado puede afectar planos de componentes, refrigeración alrededor del cuello, calibres de inspección, piezas de cambio de taponadora y especificaciones de control de calidad.
Un programa no debe asumir que una herramienta PCO 1810 existente puede producir simplemente PCO 1881, o al revés. El fabricante del molde debe revisar el diseño real de insertos y determinar si una conversión es técnicamente adecuada.
La reducción de peso requiere validación
Reducir material de acabado puede ser comercialmente atractivo, pero no es un objetivo aislado. Botella y tapa deben cumplir el requisito funcional acordado bajo condiciones reales de llenado, tapado, transporte y apertura. La validación puede involucrar al fabricante de botella, proveedor de cierres, llenador y propietario de marca.
Para abastecer un molde, evite exigir el acabado «más ligero» de forma universal. Solicite una propuesta que siga el plano aprobado del envase e identifique los supuestos de resina, peso de preforma, cierre, proceso y pruebas.
Qué confirmar antes de pedir un molde
- Controle una revisión actual de plano para cuello y otra para cierre.
- Identifique producto, condición de llenado y requisito de rendimiento.
- Confirme compatibilidad de taponadora y equipo de inspección.
- Comparta máquina de inyección, peso de preforma y producción objetivo.
- Acuerde muestras y mediciones de prueba de fábrica antes de liberar diseño.
- Planifique la entrega de envío e instalación, incluidos componentes de cuello de repuesto y documentación.
Evidencia de prueba de fábrica
Una prueba de fábrica debe mostrar más que una preforma atractiva. Solicite muestras identificadas de varias cavidades, comprobaciones de dimensiones de cuello, registros de peso, evaluación visual y, cuando esté disponible, una comprobación funcional con el cierre coincidente. El informe debe indicar resina de prueba y condiciones relevantes de máquina.
Preguntas frecuentes
¿Puede la misma tapa servir para PCO 1881 y PCO 1810?
No debe suponerse. Confirme con los planos aprobados de cierre y cuello, y valide el ajuste en la aplicación de envase prevista.
¿Un acabado más corto implica automáticamente una botella mejor?
No. Puede apoyar reducción de material, pero el sistema completo botella-cierre debe satisfacer los requisitos funcionales acordados.
¿Qué debe recibir un proveedor de herramental?
Proporcione planos controlados de cuello y cierre, resina, aplicación de producto, peso de preforma, requisito de producción e información de máquina.
Hable con un ingeniero de moldes
Solicite una revisión de compatibilidad 28 mm: envíe planos de botella, preforma y cierre para una revisión práctica antes del herramental.
Solicitar cotización →