
Moldes de preformas PET · 9 min de lectura
Publicado: 16 de octubre de 2026
Línea de partición y rebaba en moldes de preformas PET: guía de validación
La rebaba en una preforma PET puede afectar apariencia, transporte y soplado. En lugar de pedir solamente “sin rebaba”, el comprador debe acordar límites de plano, muestreo, inspección y la respuesta a una diferencia entre cavidades.
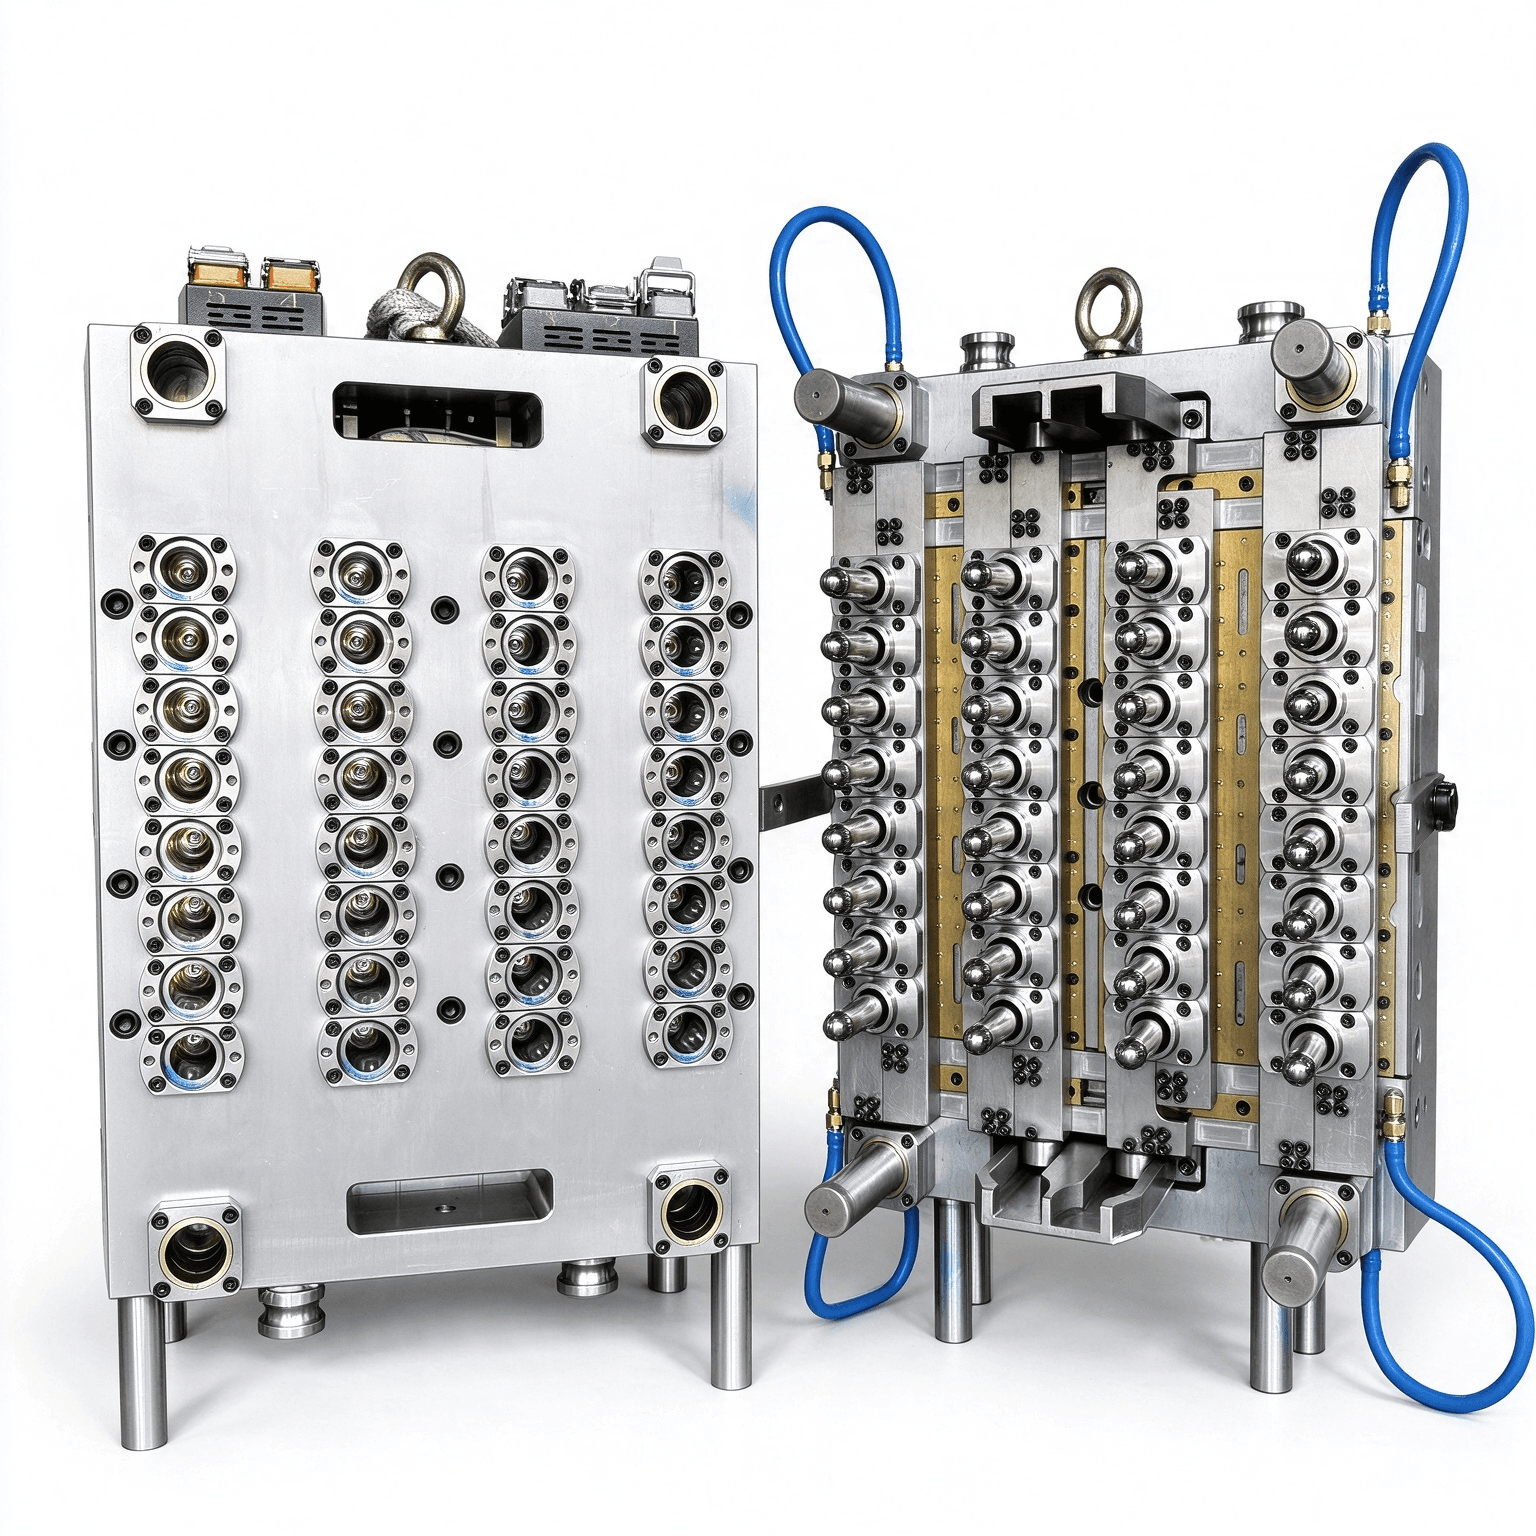
Defina el límite de aceptación antes de la prueba
Con el plano aprobado, identifique cuello, anillo de soporte, cuerpo y zona de compuerta. Aclare dónde una marca de partición es aceptable y cómo se acondicionarán, iluminarán y medirán las muestras.
| Punto | Definir antes del FAT | Evidencia |
|---|---|---|
| Plano | Revisión y zonas críticas | Plano controlado |
| Muestras | Cavidades y cantidad | Juego identificado |
| Proceso | Resina, secado, presión y ciclo | Hoja de prueba estable |
| Inspección | Método visual y dimensional | Registro y fotos |
| Acción | Responsable y condición de repetición | Lista de acciones |
Muestree cada cavidad con un proceso estable
Diferencie una cavidad de un cambio de proceso
Conserve el número de cavidad y no modifique varios parámetros antes de registrar la condición. Una anomalía local puede relacionarse con ajuste, inserto o venteo; un patrón general puede relacionarse con presión, temperatura o material.
Revise la zona funcional completa
Inspeccione rosca, anillo, cuerpo y transición de compuerta. Una rebaba pequeña puede afectar el cierre o la manipulación. Registre instrumento y resultado para toda dimensión crítica cercana a la partición.
Convierta excepciones en acciones trazables
El proveedor debe indicar causa probable, ajuste y muestras de repetición. El comprador decide si la marca permanece dentro del límite aprobado. Guarde evidencia antes y después en el informe FAT para la puesta en marcha.
Preguntas frecuentes
¿Toda línea de partición es un defecto?
No. Una marca controlada puede ser normal; importa el plano, la aplicación y la función.
¿Por qué identificar la cavidad?
Permite saber si el problema es local o común y hace trazable la corrección.
¿Más fuerza de cierre elimina siempre la rebaba?
No. También pueden intervenir ajuste, desgaste, presión, temperatura, material o venteo.
¿Debe revisarse en la planta receptora?
Sí. El FAT es la línea base; compare las primeras muestras de instalación con ese registro.
¿Qué se entrega?
Planos, mapa de cavidades, parámetros estables, muestras, inspecciones, fotos y resultado de repetición.
Hable con un ingeniero de moldes
Solicite una revisión de línea de partición: envíe plano de preforma, PET, cavidades, límite de calidad y datos de inyectora.
Solicitar cotización →