
Moldes de preformas PET · 10 min de lectura
Publicado: 1 de octubre de 2026
Ventilación y Calidad de Compuerta en Moldes de Preformas PET
La condición de la compuerta y la evacuación del aire pueden parecer detalles internos de un molde de preformas PET de alta producción. Sin embargo, influyen en la estabilidad de llenado, el aspecto de la compuerta, la calidad de la zona del cuello, la expulsión y los ajustes necesarios para mantener la producción. El comprador no necesita dictar el método de fabricación del proveedor. Sí debe definir la revisión de producto, la resina, las prioridades de aceptación y la evidencia requerida en la prueba de fábrica.
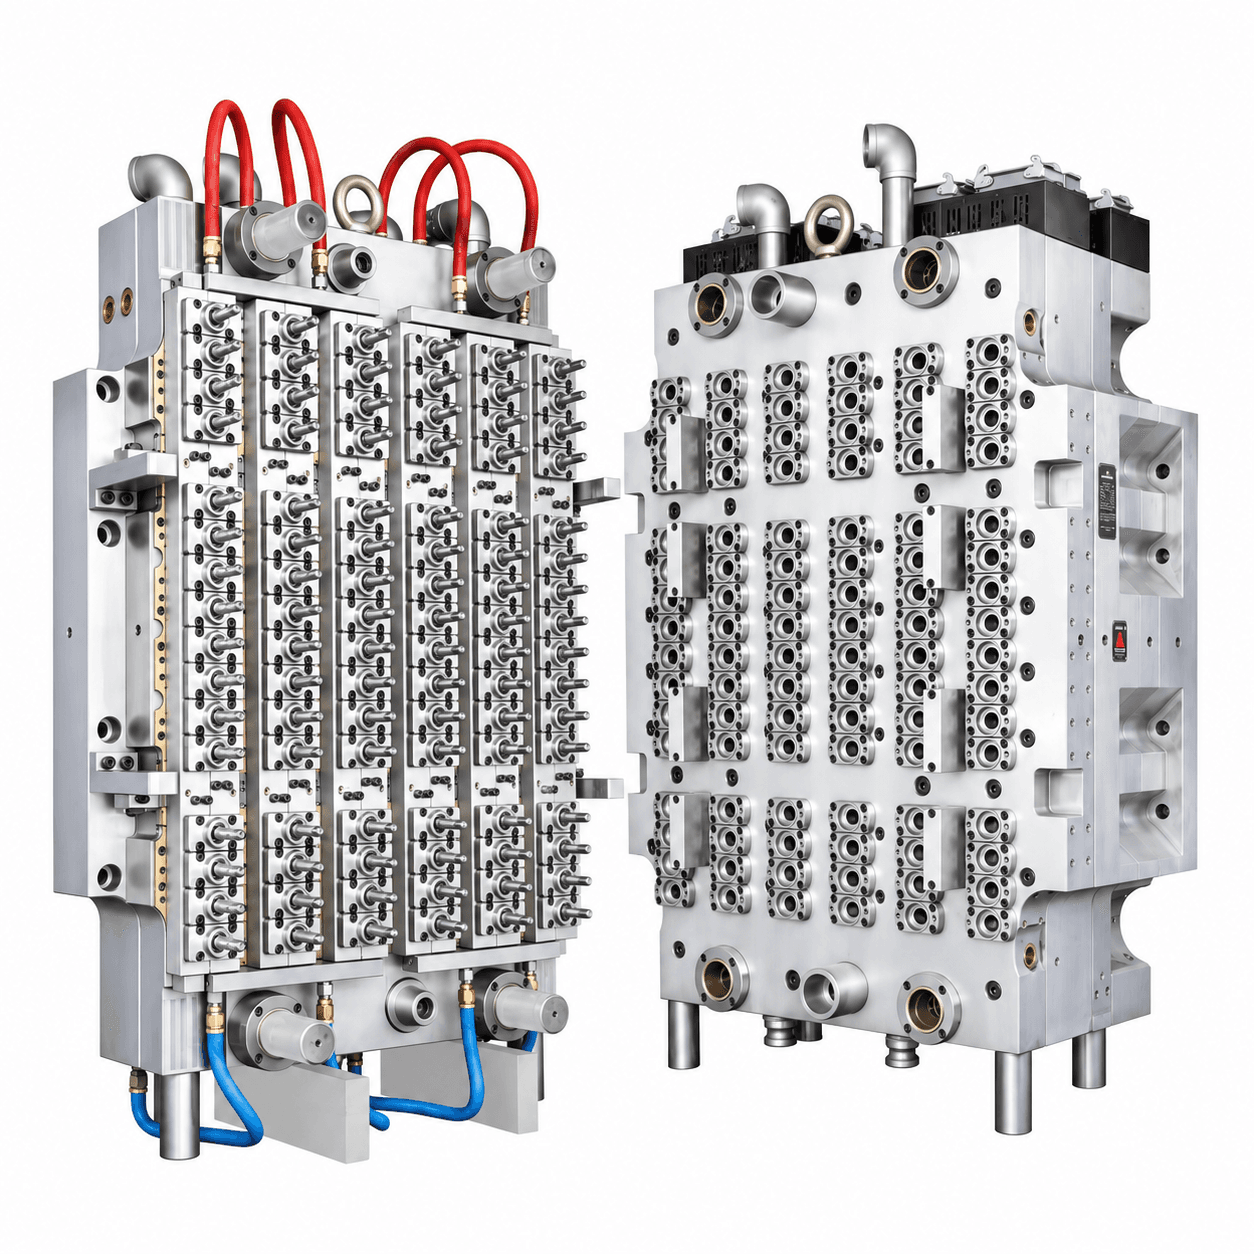
Esta guía convierte ventilación y calidad de compuerta en puntos prácticos de revisión de diseño y FAT para moldes PET multicavidad. Una muestra atractiva o un vídeo corto no prueban por sí solos el rendimiento de producción a largo plazo.
Por qué revisar juntos ventilación y compuerta
Durante la inyección, el aire desplazado debe salir por una ruta controlada mientras el fundido llega al llenado previsto. En la compuerta, el sistema de canal caliente, su geometría, la refrigeración y el ajuste del proceso influyen en el resultado final. También intervienen la preparación de resina, el estado del fundido, el perfil de inyección, el cierre, el agua de refrigeración, la alineación y el mantenimiento.
Un problema visual cerca de la compuerta no debe atribuirse de inmediato a una sola pieza. Puede ser una cuestión de proceso, material, ventilación, refrigeración, manipulación o cavidad local. El control serio separa observaciones de suposiciones.
Riesgos que el comprador debe reconocer
- Un llenado incompleto o aspecto inestable puede exigir revisar proceso y evacuación de aire.
- Una compuerta inconsistente entre cavidades complica inspección y evaluación de soplado.
- Las marcas de extracción o manipulación pueden confundirse con defectos del molde.
- Una prueba con resina o servicios sin documentar no se puede comparar con la puesta en marcha del cliente.
Defina las entradas antes de liberar el diseño
La mejor exigencia no es “sin defectos”, sino un paquete trazable de información de producto y prueba. Entregue el plano aprobado de la preforma, referencia del cuello, peso objetivo, grado PET, condición de color si corresponde, número de cavidades e información de la inyectora. Identifique dimensiones críticas y verificaciones posteriores relevantes para el programa de botella.
| Entrada del comprador | Por qué importa |
|---|---|
| Plano aprobado de preforma y cuello | Fija revisión y referencia de inspección |
| Resina y preparación esperada | Hace trazable la condición de prueba |
| Cavidades y objetivo de producción | Define muestreo y alcance de revisión |
| Interfaz de máquina y controlador | Ayuda a comprobar la instalación |
| Prioridades de compuerta y aspecto | Centra la inspección en lo relevante |
No copie una tolerancia de compuerta o ciclo de otro proyecto. Una propuesta fiable explica qué se inspecciona, cómo se identifica cada muestra y en qué condiciones vale la evidencia.
Revise el diseño sin sobreespecificarlo
Solicite la información correcta de compuerta
En la revisión de diseño, pida identificar el concepto de compuerta, zonas relevantes del canal caliente, interfaz del controlador, método de numeración de cavidades y acceso de servicio previsto. No se trata de exigir planos propietarios, sino de comprender las interfaces de producción y mantenimiento después de la entrega.
En una herramienta de alta cavitación, confirme cómo se vinculan los resultados de muestra con cada cavidad. Si aparece una duda en la prueba, la trazabilidad distingue una condición local de una respuesta general del proceso.
Considere la ventilación como una función mantenible
La ventilación debe revisarse junto con la línea de partición, el ajuste de insertos, el acceso de limpieza y la inspección rutinaria. Una vía de ventilación que funciona sólo en el primer ensayo pero no puede verificarse en planta crea incertidumbre. Pregunte por limpieza, zonas de atención y registro de ajustes de diseño o prueba.
La respuesta debe ser práctica. No conviene exigir una dimensión universal de ventilación: la geometría, resina, superficie y ventana de proceso determinan el detalle correcto.
Organice una prueba de fábrica útil
Acuerde el plan FAT antes de la prueba. Debe identificar máquina, material, condición de proceso, secuencia de muestras, trazabilidad de cavidades e ítems de inspección. El objetivo es evidencia repetible, no prometer que toda planta receptora operará con el mismo ajuste.
Evalúe una corrida estable, no sólo piezas de arranque
Las muestras de arranque, ajuste o estudio de cortos deben etiquetarse por separado. En la corrida estable acordada, registre ciclo observado, condición de material disponible, información relevante del controlador, condición de conexiones de refrigeración y observaciones visuales. Si hay un problema, documente acción correctiva o limitación en vez de seleccionar sólo piezas atractivas.
Muestree la distribución de cavidades
La cantidad depende del riesgo y del acuerdo, pero debe cubrir la disposición del molde. Use el plano y método acordados para peso, compuerta, cuello, aspecto e interfaces funcionales necesarias. Si se dispone de botella y tapa compatibles, documente esa comprobación por separado de las observaciones propias del molde.
Prepare envío y puesta en marcha
Antes del envío, confirme identificación de conexiones de agua, electricidad y controlador, protección de superficies expuestas, puntos de izaje claros y entrega de manuales, referencias de repuestos y registro de prueba. Las fotos previas al embalaje deben mostrar el estado real.
En la planta receptora, reconecte las interfaces documentadas, confirme servicios y compatibilidad del controlador, y repita la disciplina de muestreo bajo condiciones locales. Secado de resina, respuesta de máquina, agua, manipulación y operación forman parte del resultado de producción.
Preguntas frecuentes
¿Una buena compuerta en FAT garantiza el resultado en sitio?
No. Es evidencia bajo la condición de fábrica registrada. Preparación de resina, parámetros de máquina, servicios y operación del cliente pueden cambiar el resultado. FAT proporciona una base técnica trazable compartida.
¿Debe revisarse cada cavidad?
La profundidad se acuerda según riesgo, número de cavidades y prioridades. Una cobertura amplia y una identificación clara son especialmente útiles cuando el desempeño posterior de la botella es sensible.
¿La ventilación es sólo responsabilidad del proveedor?
El proveedor es responsable de la solución de molde; el comprador debe proporcionar entradas correctas de producto, resina y aceptación, y mantener la inspección y limpieza acordadas. La estabilidad depende del conjunto molde, máquina, material y proceso.
Hable con un ingeniero de moldes
Solicite una revisión de compuerta y ventilación PET: Envíe el plano de preforma, resina, datos de cuello, cavidades objetivo y datos de inyectora para una revisión práctica.
Solicitar cotización →