
Moldes para preformas PET · 10 min de leitura
Publicado: 1 de outubro de 2026
Ventilação e Qualidade de Ponto de Injeção em Moldes de Preformas PET
A condição do ponto de injeção e a saída de ar parecem detalhes internos de um molde de preformas PET de alta produção. Na prática, influenciam a estabilidade de enchimento, a aparência do ponto, a qualidade da região do gargalo, a extração e os ajustes de processo necessários para manter a produção. O comprador não precisa prescrever o método do fornecedor. Precisa definir a revisão do produto, a resina, as prioridades de aceitação e as evidências do teste de fábrica.
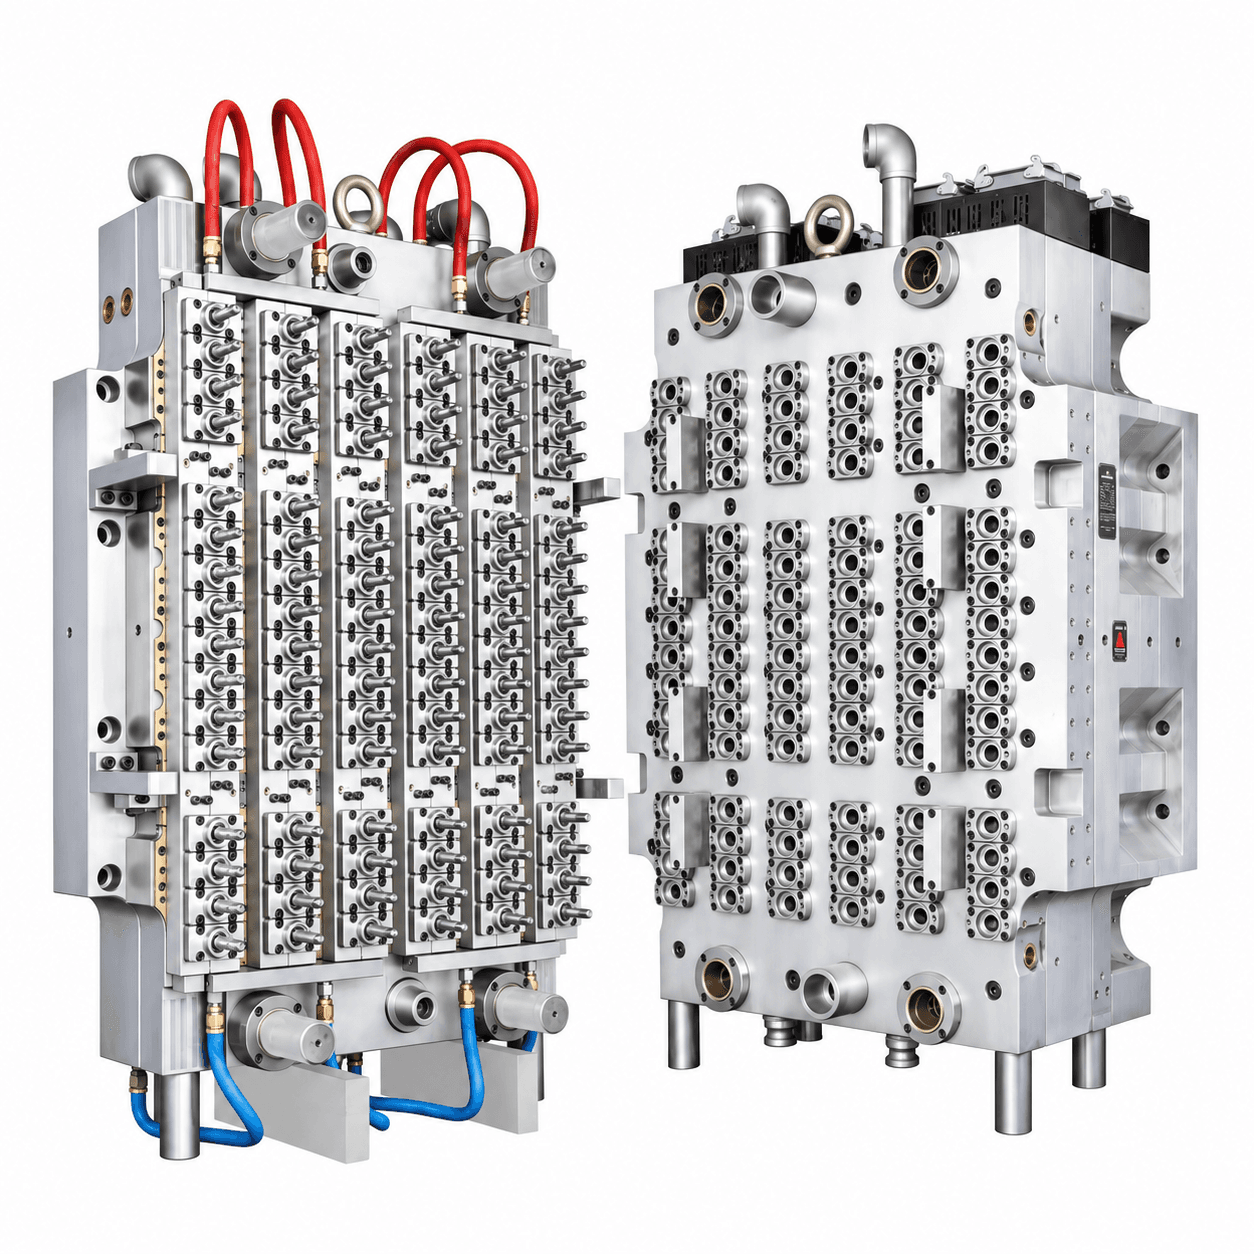
Este guia transforma ventilação e qualidade do ponto em itens práticos de revisão de projeto e FAT para moldes PET multicavidade. Uma amostra bonita ou um vídeo curto não comprovam sozinhos o desempenho em produção contínua.
Por que analisar ventilação e ponto juntos
Durante a injeção, o ar deslocado precisa sair por um caminho controlado enquanto o fundido atinge o enchimento previsto. No ponto, canal quente, geometria, refrigeração e ajuste do processo influenciam o resultado. Preparação da resina, condição do fundido, perfil de injeção, fechamento, água de refrigeração, alinhamento e manutenção também podem alterar o que se observa.
Uma marca perto do ponto não deve ser atribuída imediatamente a um único componente. Pode estar ligada a processo, material, ventilação, refrigeração, manuseio ou cavidade local. Controle de projeto separa observações de hipóteses.
Riscos que o comprador deve reconhecer
- Enchimento incompleto ou aparência instável pode exigir revisão do processo e da evacuação de ar.
- Variação do ponto entre cavidades dificulta inspeção e avaliação posterior de sopro.
- Marcas de extração ou coleta podem ser confundidas com defeitos do molde.
- Um teste com resina ou utilidades não documentadas não é comparável à instalação no cliente.
Defina as entradas antes de liberar o projeto
O melhor requisito não é “sem defeitos”, mas um conjunto rastreável de dados do produto e do teste. Forneça desenho aprovado da preforma, referência de gargalo, peso-alvo, grau de PET, condição de cor quando aplicável, número de cavidades e dados da injetora. Identifique dimensões críticas e verificações posteriores relevantes para o programa de garrafas.
| Entrada do comprador | Por que importa |
|---|---|
| Desenho aprovado da preforma e do gargalo | Fixa revisão e referência de inspeção |
| Resina e preparação esperada | Torna a condição do teste rastreável |
| Cavidades e objetivo de produção | Define amostragem e escopo |
| Interface de máquina e controlador | Ajuda a confirmar a instalação |
| Prioridades de ponto e aparência | Foca a inspeção no que importa |
Não copie tolerância de ponto ou ciclo de outro projeto. Uma proposta confiável informa o que será inspecionado, como as amostras serão identificadas e em quais condições a evidência se aplica.
Revise o projeto sem especificar em excesso
Peça as informações corretas do ponto
Na revisão, solicite o conceito de ponto, zonas relevantes de canal quente, interface do controlador, método de identificação das cavidades e acesso de manutenção planejado. Não é necessário exigir desenhos proprietários; o objetivo é entender interfaces de produção e manutenção após a entrega.
Em ferramenta de alta cavitação, confirme como os resultados de amostra serão associados à cavidade. Se surgir uma dúvida no teste, a rastreabilidade diferencia uma condição local de uma resposta geral do processo.
Trate a ventilação como recurso de manutenção
A ventilação deve ser analisada com linha de partição, ajuste de insertos, acesso para limpeza e inspeção de rotina. Um caminho que funciona no primeiro teste, mas não pode ser verificado ou mantido na fábrica, gera incerteza. Pergunte sobre limpeza normal, áreas de atenção e registro de ajustes de projeto ou teste.
Não é adequado exigir uma dimensão universal de ventilação. Geometria, resina, acabamento e janela de processo definem o detalhe correto.
Organize um teste de fábrica que gere evidências
Combine o plano FAT antes do ensaio. Ele deve identificar máquina, material, condição de processo, sequência de amostras, rastreabilidade por cavidade e itens de inspeção. O objetivo é evidência repetível, não a promessa de que toda planta operará na mesma regulagem.
Avalie uma corrida estável
Amostras de partida, ajuste ou estudo de curto devem ser identificadas separadamente. Na corrida estável acordada, registre ciclo observado, condição de material disponível, dados relevantes do controlador, condição das conexões de refrigeração e observações visuais. Se houver problema, registre ação corretiva ou limitação, em vez de separar apenas peças atraentes.
Faça amostragem na disposição das cavidades
A quantidade depende de risco e acordo, mas deve cobrir a disposição do molde. Use desenho e método acordados para peso, ponto, gargalo, aparência e interfaces funcionais exigidas. Se houver garrafa e tampa compatíveis, documente esta verificação separadamente das observações do molde.
Prepare envio e comissionamento
Antes do envio, confirme identificação de conexões de água, elétrica e controlador, proteção de superfícies, pontos de içamento e entrega de manuais, referências de peças e registro do teste. Fotos antes da embalagem devem mostrar a condição real.
Na fábrica receptora, reconecte as interfaces documentadas, confirme utilidades e compatibilidade do controlador e repita a amostragem sob condições locais. Secagem da resina, resposta da máquina, água, manuseio e operação fazem parte do resultado.
Perguntas frequentes
Boa aparência no FAT garante o resultado no cliente?
Não. É evidência na condição de fábrica registrada. Preparação de resina, parâmetros de máquina, utilidades e operação no cliente podem alterar o resultado. O FAT cria uma base técnica rastreável comum.
Cada cavidade deve ser verificada?
A profundidade da inspeção deve ser acordada conforme risco, cavidades e prioridades. Cobertura ampla e identificação clara são valiosas quando o desempenho posterior da garrafa é sensível.
Ventilação é responsabilidade apenas do fornecedor?
O fornecedor responde pela solução do molde; o comprador deve fornecer dados corretos de produto, resina e aceitação e manter a inspeção e limpeza combinadas. A estabilidade depende de molde, máquina, material e processo.
Fale com um engenheiro de moldes
Solicite uma revisão de ponto e ventilação PET: Envie desenho da preforma, resina, dados do gargalo, cavidades desejadas e dados da injetora para uma revisão prática.
Solicitar cotação →