
Moldes de cubos plásticos · 9 min de lectura
Publicado: 7 de octubre de 2026
Espesor de pared y deformación en moldes de cubos plásticos: guía FAT
Un cubo puede salir aparentemente redondo del molde y deformarse al enfriarse, apilarse o llenarse. Una zona fina puede presentar llenado incompleto o menor resistencia; una zona gruesa enfría de forma distinta al resto. La aceptación no consiste en ver una muestra bonita. Se necesitan plano aprobado, método de medición y pruebas de proceso estable de todas las cavidades. Esta guía se centra en pared y forma, como complemento de las pruebas de ajuste de tapa y resistencia del asa.
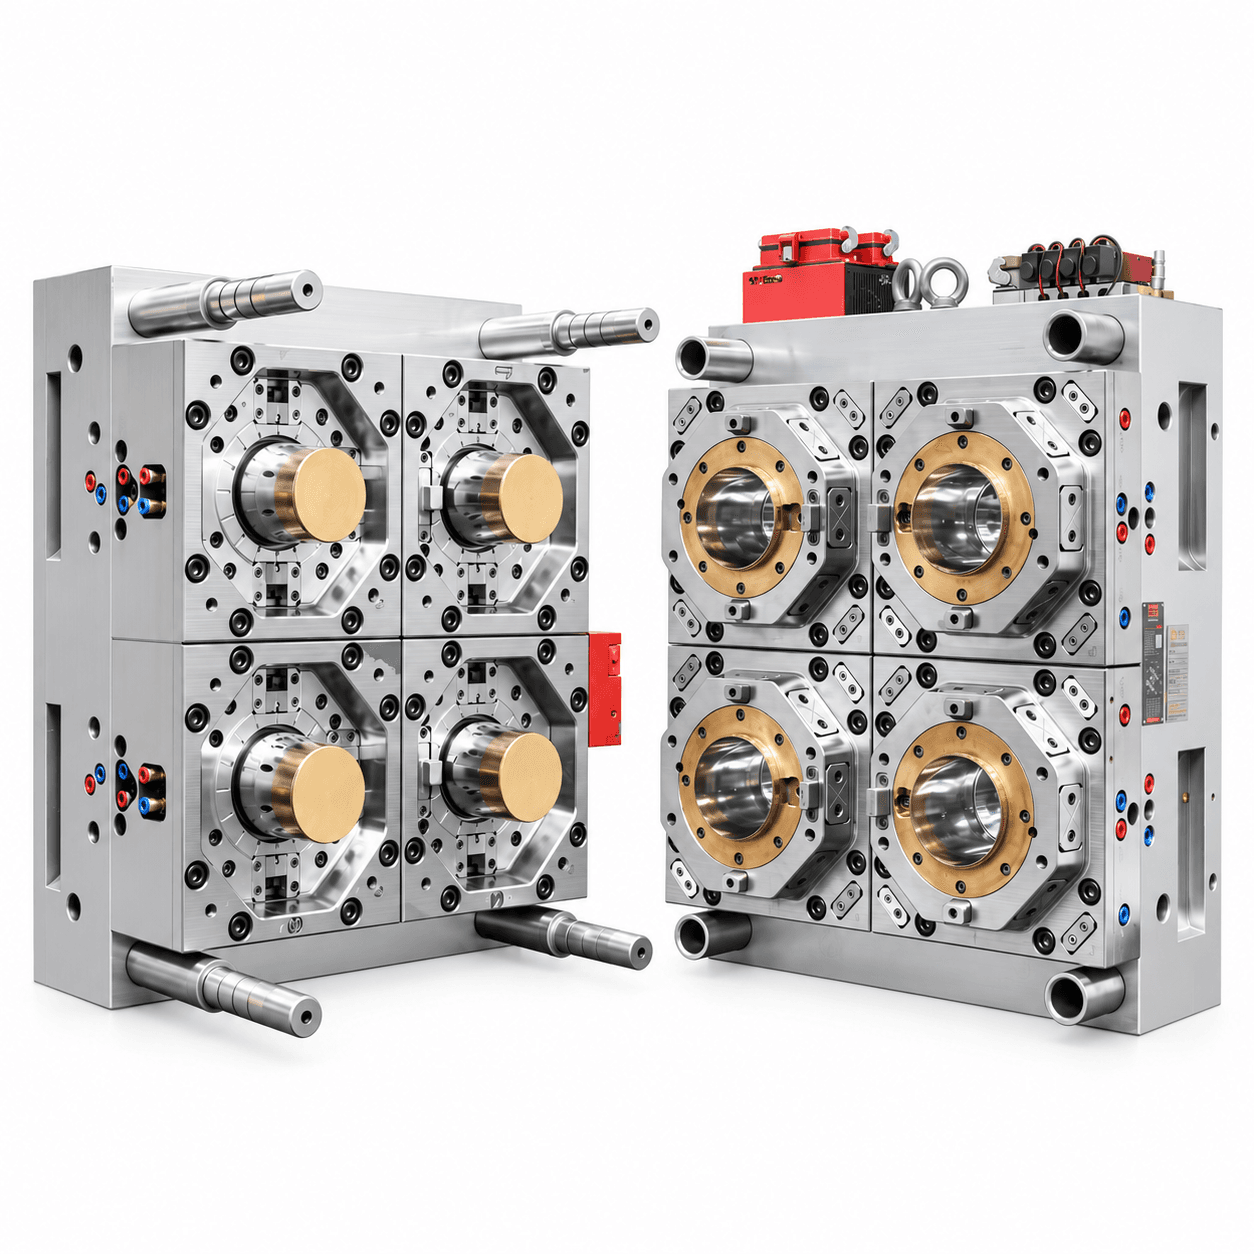
Defina la pieza y las referencias de medición
Entregue planos controlados de cubo, base, borde, elementos de apilado y uniones de asa. Indique resina, colorante, capacidad nominal, masa objetivo, máquina, cavidades, condiciones de llenado y refrigeración. Marque revisiones y superficies de referencia. Un cubo apoyado sobre una mesa irregular puede parecer deformado; acuerde útil y puntos de apoyo antes del muestreo.
Señale posiciones críticas: borde, pared lateral superior e inferior, compuerta, esquinas de base, nervios y transiciones de orejetas. Defina alturas y ángulos para que todos midan el mismo punto. No copie un espesor universal: depende del tamaño, resina, llenado, apilado y diseño aprobado. Incluya tolerancias, método y autoridad de aceptación en el plano del comprador.
| Dato controlado por el comprador | Decisión de inspección | Evidencia conservada |
|---|---|---|
| Planos aprobados de cubo y detalles | Referencias, dimensiones y tolerancias | Plan de inspección revisado |
| Resina y colorante | Comparación de contracción y proceso | Identificación del material y ensayo |
| Máquina, cavidades y producción | Prueba FAT representativa | Muestras identificadas y ajustes |
| Condiciones de llenado y apilado | Límite de cualificación funcional | Plan de prueba y envases completos |
| Refrigeración y extracción | Momento de expulsión y medida | Registro de agua, extracción y acondicionamiento |
Revise la distribución de pared antes de mecanizar
Relacione geometría, flujo y compactación
Examine la transición entre pared amplia y borde, base, nervios y orejetas más gruesos. Cambios bruscos alteran llenado y enfriamiento; una zona demasiado fina puede requerir más presión o quedar incompleta. Pida explicar posición de compuerta, recorrido del material, vía de compactación y variación alrededor del perímetro. La simulación orienta, pero no sustituye medidas del molde y la resina reales.
Examine refrigeración y expulsión juntas
La refrigeración y contracción desiguales son causas conocidas de deformación. Revise circuitos próximos a base, pared y borde, y posibles puntos calientes en insertos. Expulsar demasiado pronto permite deformación fuera del molde; enfriar más tiempo afecta producción. Trate refrigeración, apoyo, pinzas de extracción y ciclo como una decisión de producción conjunta.
Defina controles de forma acordes al uso
Acuerde medición de planitud de base, redondez u ovalidad, verticalidad, geometría del borde y detalles de anidamiento. Indique si se mide inmediatamente después de expulsar, tras un acondicionamiento definido o en ambos momentos. El plástico sigue enfriándose fuera del molde; hora y apoyo acompañan a cada medida. Una fotografía sobre una mesa no sustituye un perfil medido.
Si hay tapa, utilice la versión aprobada y el cierre acordado para una comprobación funcional; deje sellado detallado y carga de apilado para la cualificación del envase. Conserve igualmente la versión aprobada del asa para las pruebas cargadas posteriores. Así el FAT dimensional no pretende certificar el envase lleno.
Organice un FAT trazable
Estabilice antes de muestrear
Registre lotes de resina y colorante, máquina, revisión de molde, cavidades activas, ciclo, agua y extracción. Defina estabilización y excluya las piezas de arranque de la aceptación. Identifique cada cubo guardado por cavidad y momento. Tome varios ciclos consecutivos para observar deriva dimensional, no solo la aprobación de una pieza.
Mida espesor y forma de modo constante
Use calibre de espesores, sección cortada u otro método aprobado en los puntos del mapa. Registre instrumento, calibración, orientación, operario y estado de la muestra. Con los mismos códigos mida masa, pared, base, borde y defectos visibles como hundimientos, llenado corto y deformación. Informe por cavidad: una media aceptable puede ocultar una cavidad anómala.
Ante un fallo conserve identificación y ajustes. Distinga geometría de herramienta de resina, compactación, refrigeración, expulsión o manipulación antes de modificar acero. Acuerde corrección y repita la medición original. Ajustar el proceso para aprobar una sola pieza no demuestra estabilidad productiva.
Distinga FAT y cualificación del envase en planta
En FAT el proveedor demuestra dimensiones y aspecto repetibles bajo condiciones documentadas. Transporte de cubos llenos, almacenamiento prolongado, vibración, apilado real y sellado pueden requerir la planta del comprador. Regístrelos como pruebas pendientes con responsables y criterios; no los declare aprobados por el aspecto del cubo vacío.
Antes de enviar solicite planos, mapa de espesores, resultados brutos por cavidad, montaje de medición, muestras, conexiones de agua, vídeo, incidencias y repuestos. Proteja borde y base. En la planta compare máquina, agua, resina y extracción con FAT y repita mediciones tras estabilizar. Cambiar acondicionamiento o apoyo también puede alterar la deformación medida sin modificar el molde.
Conclusión
Acepte espesor y deformación con puntos, referencias, acondicionamiento y resultados por cavidad definidos. Revise flujo, refrigeración y expulsión antes de mecanizar y pruebe el molde real en régimen estable. Separe FAT dimensional del rendimiento del envase lleno.
Preguntas frecuentes
¿Basta una lectura de espesor?
No. Use el mapa aprobado en borde, pared, base y detalles críticos, con cavidad y orientación. Una lectura no muestra variación circular ni entre cavidades.
¿Cuándo se mide la deformación?
Cuando lo establezca el método del comprador. Medir al expulsar y tras acondicionar responde preguntas distintas; registre ambos si es necesario.
¿Más enfriamiento siempre corrige un cubo deformado?
No. Pueden contribuir geometría, resina, compactación, equilibrio térmico, expulsión y extracción. Diagnostique antes de aceptar un ciclo más largo.
¿El FAT de un cubo vacío aprueba apilado y sellado?
No. Solo confirma condiciones de moldeo y medidas registradas. El envase lleno requiere ensayos específicos de aplicación.
Hable con un ingeniero de moldes
Consulte el FAT de pared y forma: Envíe plano del cubo, resina, requisitos de llenado y apilado, datos de la máquina y producción prevista para definir mapa y plan de aceptación.
Solicitar cotización →