
Moldes para baldes plásticos · 9 min de leitura
Publicado: 7 de outubro de 2026
Espessura e empenamento em moldes de baldes plásticos: guia FAT
Um balde pode parecer redondo ao sair do molde e deformar após esfriar, empilhar ou encher. Áreas finas podem apresentar enchimento incompleto ou baixa resistência; regiões grossas resfriam de forma diferente da parede principal. Aceitação não significa apenas encontrar uma amostra bonita. O comprador precisa de desenho aprovado, método de medição e evidência de processo estável entre cavidades. Este guia trata da parede e da forma, complementando estudos de encaixe da tampa e resistência da alça.
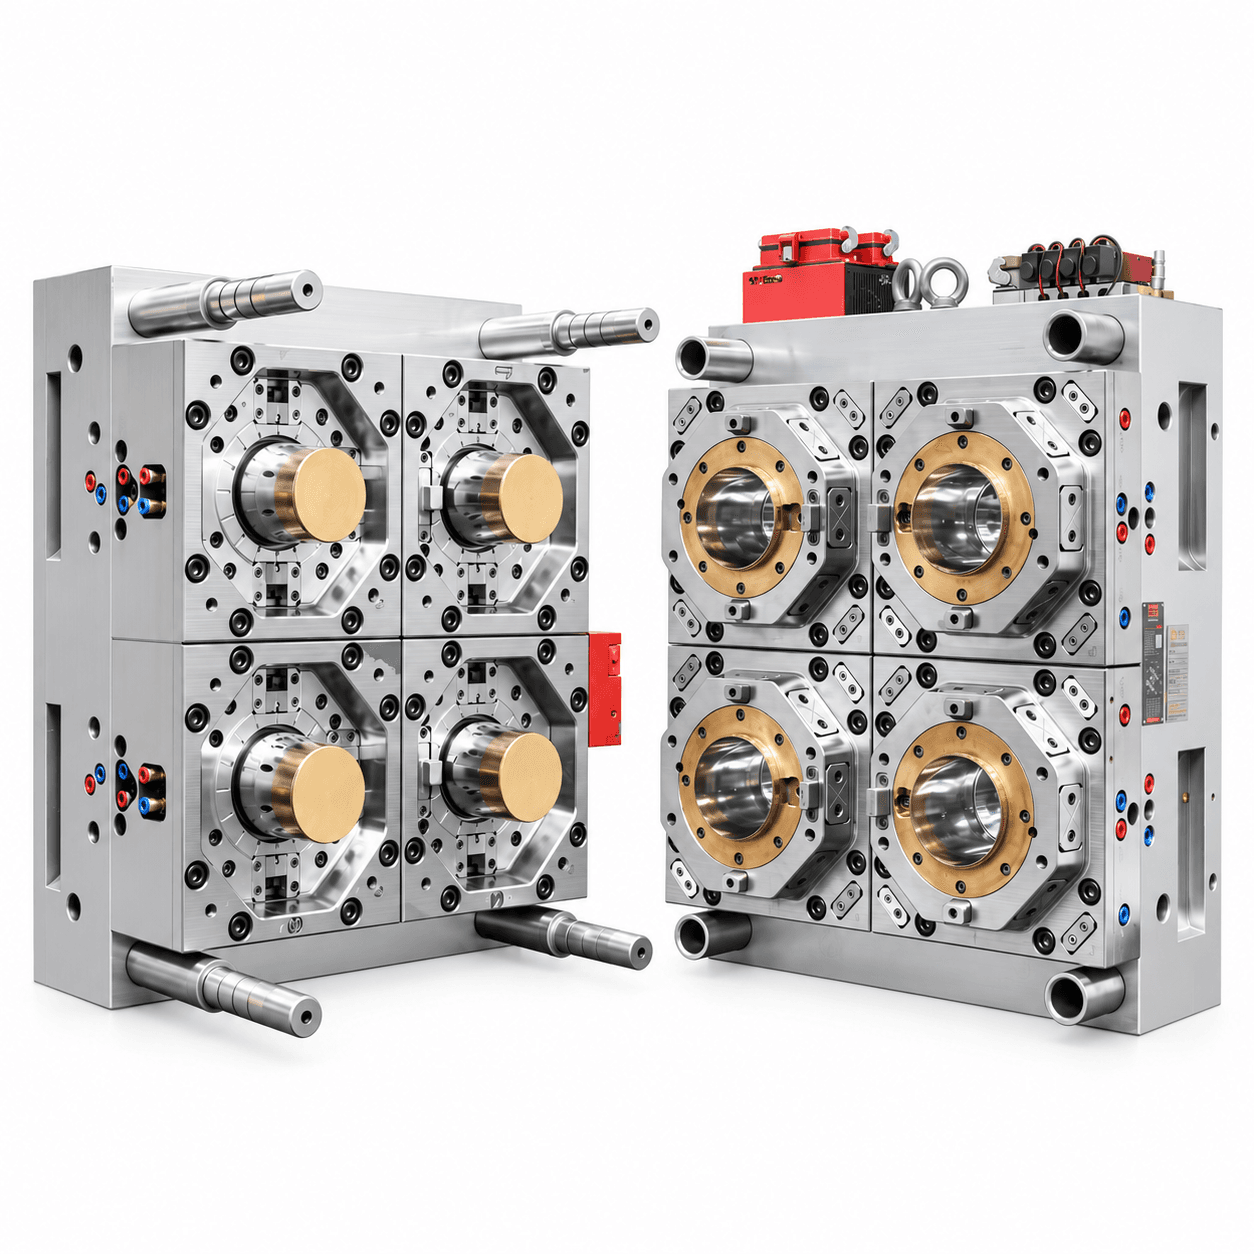
Defina a peça e as referências de medição
Forneça desenhos controlados do balde, base, borda, recursos de empilhamento e fixação da alça. Indique resina, corante, capacidade, massa desejada, máquina, cavidades, enchimento e refrigeração. Marque revisões e superfícies de referência. Um balde apoiado em mesa irregular pode parecer empenado; combine dispositivo e apoios antes de amostrar.
Marque pontos de espessura na borda, parede superior e inferior, ponto de injeção, cantos da base, nervuras e transição das orelhas. Defina altura e ângulo para todos medirem o mesmo local. Não adote espessura universal: a meta depende de tamanho, resina, enchimento, empilhamento e projeto aprovado. Inclua tolerâncias, método e aprovação no desenho do comprador.
| Entrada controlada pelo comprador | Decisão de inspeção | Evidência guardada |
|---|---|---|
| Desenhos aprovados do balde e detalhes | Referências, dimensões e tolerâncias | Plano de inspeção revisado |
| Resina e corante | Comparação de contração e processo | Identificação de material e ensaio |
| Máquina, cavidades e produção | FAT representativo | Amostras por cavidade e parâmetros |
| Enchimento e empilhamento | Limite da qualificação funcional | Plano de teste e embalagens completas |
| Refrigeração e retirada | Momento de ejeção e medição | Registros de água, retirada e condicionamento |
Examine a distribuição da parede antes de usinar
Relacione geometria, fluxo e recalque
Analise transições da parede ampla para borda, base, nervuras e orelhas mais grossas. Variações bruscas afetam enchimento e resfriamento; uma seção muito fina pode exigir mais pressão ou não preencher. Peça explicação de posição do ponto de injeção, comprimento de fluxo, percurso de recalque e variação ao redor do balde. Simulação ajuda, mas não substitui medidas da ferramenta e resina reais.
Examine refrigeração e ejeção em conjunto
Refrigeração e contração desiguais são causas conhecidas de empenamento. Revise circuitos junto da base, parede e borda e possíveis pontos quentes nos insertos. Ejeção prematura permite deformação fora do molde; resfriamento maior pode reduzir produção. Avalie refrigeração, apoio, garras de retirada e ciclo como uma única decisão.
Defina verificações de forma para o uso real
Combine planicidade da base, circularidade ou ovalização, verticalidade, borda e elementos de encaixe. Declare se a medição ocorre logo após a ejeção, depois de condicionamento definido ou em ambos. O plástico continua esfriando; tempo e apoio devem acompanhar cada resultado. Fotografia de um balde na bancada não substitui perfil medido.
Se houver tampa, use a versão aprovada e o fechamento combinado em verificação funcional; deixe vedação detalhada e carga de empilhamento para qualificação separada da embalagem. Mantenha também a versão aprovada da alça para testes de carga futuros. O FAT dimensional não certifica sozinho o pacote cheio.
Faça um FAT rastreável
Estabilize antes de coletar
Registre lotes de resina e corante, máquina, revisão do molde, cavidades ativas, ciclo, água e retirada. Defina estabilização e exclua peças de partida da aceitação. Identifique cada amostra por cavidade e hora. Colete mais de um ciclo consecutivo para observar deriva dimensional, não apenas uma peça aprovada.
Meça espessura e forma de modo consistente
Use medidor, corte ou outro método aprovado nos pontos mapeados. Registre instrumento, calibração, orientação, operador e condição da amostra. Com os mesmos códigos, meça massa, parede, base, borda e defeitos como rebaixo, falta de enchimento e deformação. Informe resultados por cavidade; a média pode esconder uma cavidade ruim.
Se falhar, guarde código e ajustes. Diferencie geometria da ferramenta de resina, recalque, refrigeração, ejeção ou manuseio antes de cortar aço. Combine correção e repita a medição inicial. Ajustar o processo para aprovar uma amostra não demonstra produção estável.
Separe FAT da qualificação da embalagem no destino
No FAT o fornecedor demonstra dimensões e aparência repetíveis nas condições documentadas. Transporte de baldes cheios, armazenamento, vibração, empilhamento real e vedação podem precisar da fábrica do comprador. Registre testes pendentes com responsáveis e critérios; não os aprove pela aparência do balde vazio.
Antes do embarque peça desenhos, mapa de espessuras, dados brutos por cavidade, dispositivo, amostras, mapa de água, vídeo, pendências e insertos reserva. Proteja borda e base. No destino compare máquina, água, resina e retirada com FAT e repita medidas após estabilizar. Tempo de condicionamento ou apoio diferente pode alterar empenamento aparente sem mudar o molde.
Conclusão
Aceite espessura e empenamento com pontos, referências, condicionamento e dados por cavidade definidos. Examine fluxo, refrigeração e ejeção antes de usinar e teste o molde real em regime estável. Separe FAT dimensional do desempenho da embalagem cheia.
Perguntas frequentes
Uma leitura de espessura basta?
Não. Siga o mapa aprovado em borda, parede, base e detalhes, com cavidade e orientação. Um ponto não mostra variação ao redor do balde.
Quando medir o empenamento?
No momento especificado pelo comprador. Medir logo após a ejeção e depois do condicionamento responde perguntas diferentes; registre ambos quando necessário.
Resfriar mais sempre corrige a deformação?
Não. Geometria, resina, recalque, equilíbrio térmico, ejeção e retirada podem contribuir. Diagnostique antes de aceitar ciclo maior.
O FAT do balde vazio aprova empilhamento e vedação?
Não. Confirma somente condições de moldagem e dimensões registradas. A embalagem cheia requer testes próprios da aplicação.
Fale com um engenheiro de moldes
Converse sobre FAT de parede e forma: Envie desenho do balde, resina, requisitos de enchimento e empilhamento, dados da injetora e produção desejada para elaborar mapa e plano de aceitação.
Solicitar cotação →