
Moldes de preformas PET · 9 min de lectura
Publicado: 29 de septiembre de 2026
Guía de tamaños de acabado de cuello PET: 28mm PCO 1881, PCO 1810 y más
Elegir un acabado de cuello de preforma PET no es una decisión estética. El acabado conecta molde de preforma, diseño de botella, molde de cierre, taponadora, prueba de fugas y proceso de llenado. Una incompatibilidad puede permanecer oculta hasta la fabricación del molde o la puesta en marcha de línea, cuando corregirla es lento y costoso.
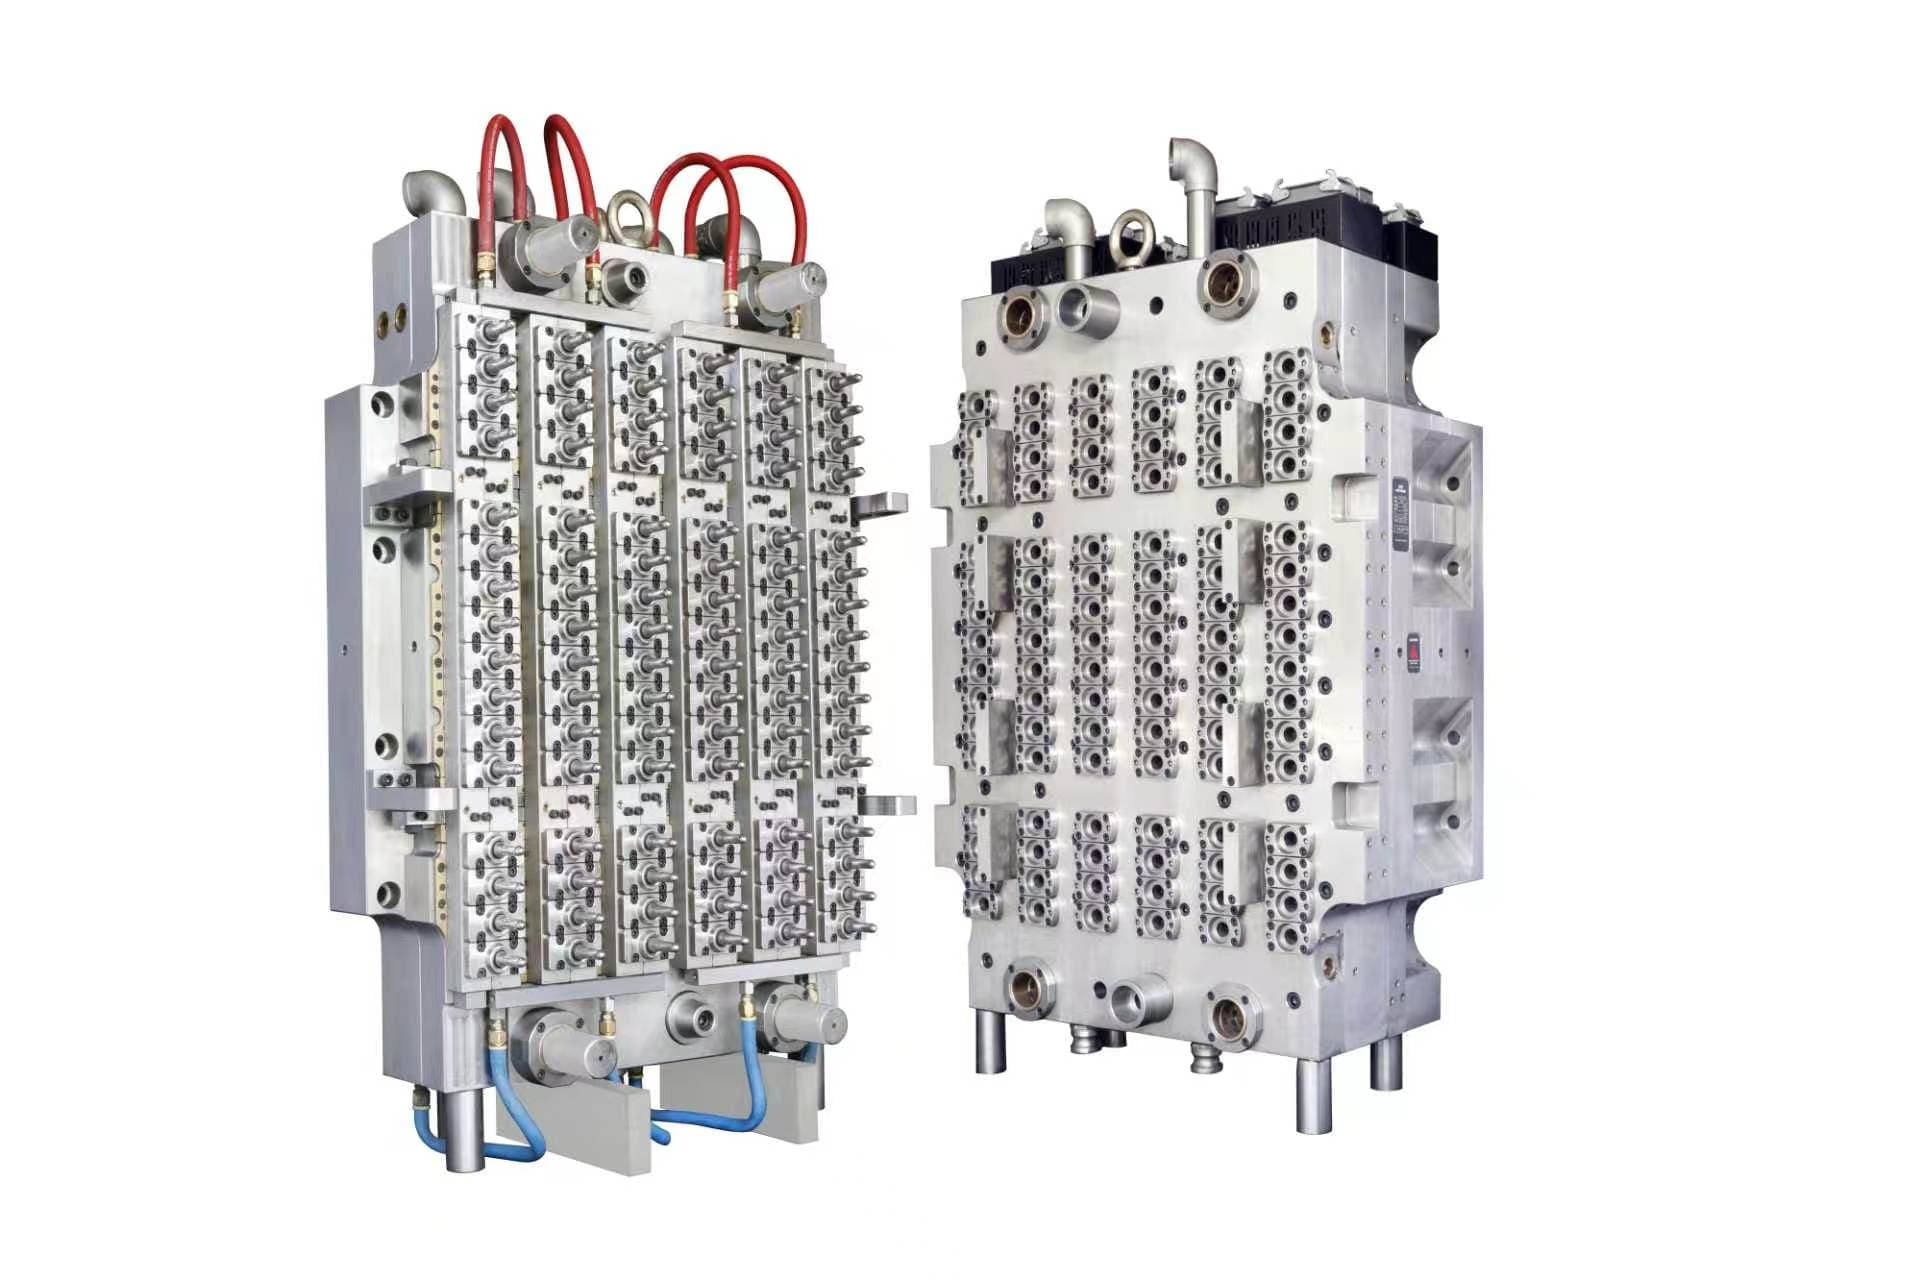
Esta guía explica cómo los compradores de envases deben evaluar acabados de cuello PET, con atención especial a las aplicaciones comunes de 28mm PCO 1881 y PCO 1810. Es una referencia práctica, no sustituye los planos aprobados de cuello y cierre utilizados para herramental.
Qué define un acabado de cuello PET
Un acabado de cuello es la geometría definida en la parte superior de una preforma o botella. Normalmente incluye perfil de rosca, anillo de soporte, superficie de sellado, interfaz de evidencia de manipulación, altura, diámetros exteriores y tolerancias. Debe considerarse con el cierre correspondiente, no como una característica aislada de botella.
Para un RFQ de herramental, solicite el plano bidimensional aprobado e indique tapa prevista, resina, aplicación de llenado y equipo de tapado. Una petición verbal de «preforma de 28mm» no es suficientemente precisa: varios acabados de 28mm pueden tener detalles diferentes de rosca, anillo de soporte e interfaz de tapa.
28mm PCO 1881 y PCO 1810: diferencia práctica
PCO 1881 y PCO 1810 son familias de acabados de cuello para bebidas de 28mm ampliamente reconocidas. Nunca deben tratarse como intercambiables solo porque su diámetro nominal sea igual.
PCO 1881 se asocia normalmente a un diseño de acabado más corto y ligero que PCO 1810. En un programa establecido de botella y cierre, esto puede apoyar reducción de material a gran volumen. PCO 1810 sigue siendo común en muchos sistemas instalados y puede elegirse cuando la compatibilidad de cierre, taponadora y línea existente determina la decisión.
La comparación correcta es operativa, no promocional:
- ¿Tiene el comprador un diseño aprobado de botella y tapa?
- ¿Qué acabado admite el herramental de la taponadora?
- ¿Está validado el acabado para presión, producto y proceso de llenado previstos?
- ¿Trabajan proveedor de cierre, soplador de botella y llenador con la misma revisión?
- ¿Se planea transición a un acabado nuevo y quién asume la validación de línea?
No utilice un diseño de tapa antiguo en un acabado de cuello nuevo sin confirmación dimensional y funcional. El enganche de rosca, compresión de sellado y comportamiento de banda dependen de la interfaz completa.
Dimensiones importantes antes del herramental
El equipo de diseño debe controlar la revisión aprobada. El fabricante del molde la usa para definir anillos de cuello, insertos de macho, refrigeración, ventilación y referencias de inspección. Revise normalmente:
- diámetro y perfil nominal de rosca;
- inicio, paso y avance de rosca;
- geometría de superficie de sellado;
- dimensiones de anillo de soporte y esquema de referencias;
- característica de retención de banda de evidencia;
- altura de cuello e interfaz de anillo de transferencia;
- peso del acabado y distribución de material admisible;
- tolerancias críticas y método de medición.
La palabra «estándar» no elimina esta revisión. Las familias publicadas pueden tener variantes, modificaciones específicas del cliente o revisiones de plano distintas.
Relacione el acabado con la aplicación de producto
Agua sin gas, bebidas carbonatadas, zumos, aceite comestible y productos domésticos imponen exigencias diferentes. Las bebidas carbonatadas requieren un sistema de envase validado para presión; el hot-fill puede necesitar consideraciones distintas; los cierres de aceite pueden implicar vertedor, banda y par. El molde de preforma debe diseñarse para la aplicación aprobada, no para una imagen genérica de botella.
En cada proyecto, registre grado de resina, peso de preforma, volumen de botella, ruta de soplado, tipo de cierre, condición de llenado y producción anual. Esto proporciona una base defendible para propuesta de cavidades, configuración de canal caliente y distribución de refrigeración.
Implicaciones para el molde de preformas
El acabado se forma mediante componentes de alta precisión. Los anillos de cuello y detalles de macho deben reproducir la geometría exigida de forma consistente en todas las cavidades. En una herramienta multicavidad, pregunte cómo se comprobarán dimensiones de cuello cavidad a cavidad durante la prueba de fábrica.
La prueba debe incluir muestras de múltiples cavidades identificadas, no una sola muestra buena. Revise condición de rosca, apariencia de zona de sellado, dimensiones de cuello, peso de preforma y calidad de compuerta bajo condiciones documentadas. Si hay cierres correspondientes disponibles, una comprobación funcional tapa-cuello aporta evidencia más útil que solo la inspección visual.
Antes de envío, confirme numeración de componentes de cuello, paquete de repuestos, marcas de agua y electricidad, tratamiento de preservación y documentación de instalación. Estos registros ayudan al equipo receptor a distinguir un problema de herramental de uno de línea o proceso durante la puesta en marcha.
Errores comunes que se deben evitar
Seleccionar solo por diámetro nominal
«28mm» es un descriptor amplio, no una especificación de fabricación. Utilice planos aprobados de acabado de cuello y cierre.
Reutilizar supuestos de una línea anterior
Una configuración de taponadora existente puede ser compatible con un acabado pero no con otro. Verifique piezas de cambio, ajustes de par, inspección y supuestos de prueba de fugas antes de liberar.
Separar decisiones de preforma y cierre
Molde de preforma, molde de cierre, soplado de botella y tapado están vinculados. El propietario del programa debe mantener un conjunto único de revisiones controladas.
Preguntas frecuentes
¿PCO 1881 y PCO 1810 son intercambiables?
No. El diámetro nominal no demuestra rosca, sello o compatibilidad de equipo idénticos. Confirme planos aprobados de botella y cierre y valide todo el sistema de envase.
¿Puede cambiarse un molde de preformas de un acabado de 28mm a otro?
Depende del diseño de molde existente y de los componentes de cuello requeridos. Un fabricante debe revisar planos actuales, insertos, refrigeración y detalles de interfaz antes de prometer una conversión.
¿Qué se debe enviar para una cotización de molde de preformas PET?
Envíe plano aprobado de preforma o botella, revisión de acabado, plano de cierre, resina, peso de preforma, producción objetivo, preferencia de cavidades e información de máquina de inyección.
Hable con un ingeniero de moldes
Solicite una revisión de acabado de cuello: envíe planos de preforma, botella y cierre junto con resina y datos de máquina para una revisión práctica de compatibilidad de herramental.
Solicitar cotización →