
Moldes para preformas PET · 9 min de leitura
Publicado: 29 de setembro de 2026
Guia de tamanhos de acabamento de gargalo PET: 28mm PCO 1881, PCO 1810 e mais
Escolher um acabamento de gargalo de pré-forma PET não é uma decisão cosmética. O acabamento conecta molde de pré-forma, desenho de garrafa, molde de fechamento, tampadora, teste de vazamento e processo de envase. Uma incompatibilidade pode ficar oculta até a fabricação do molde ou o comissionamento da linha, quando a correção é lenta e cara.
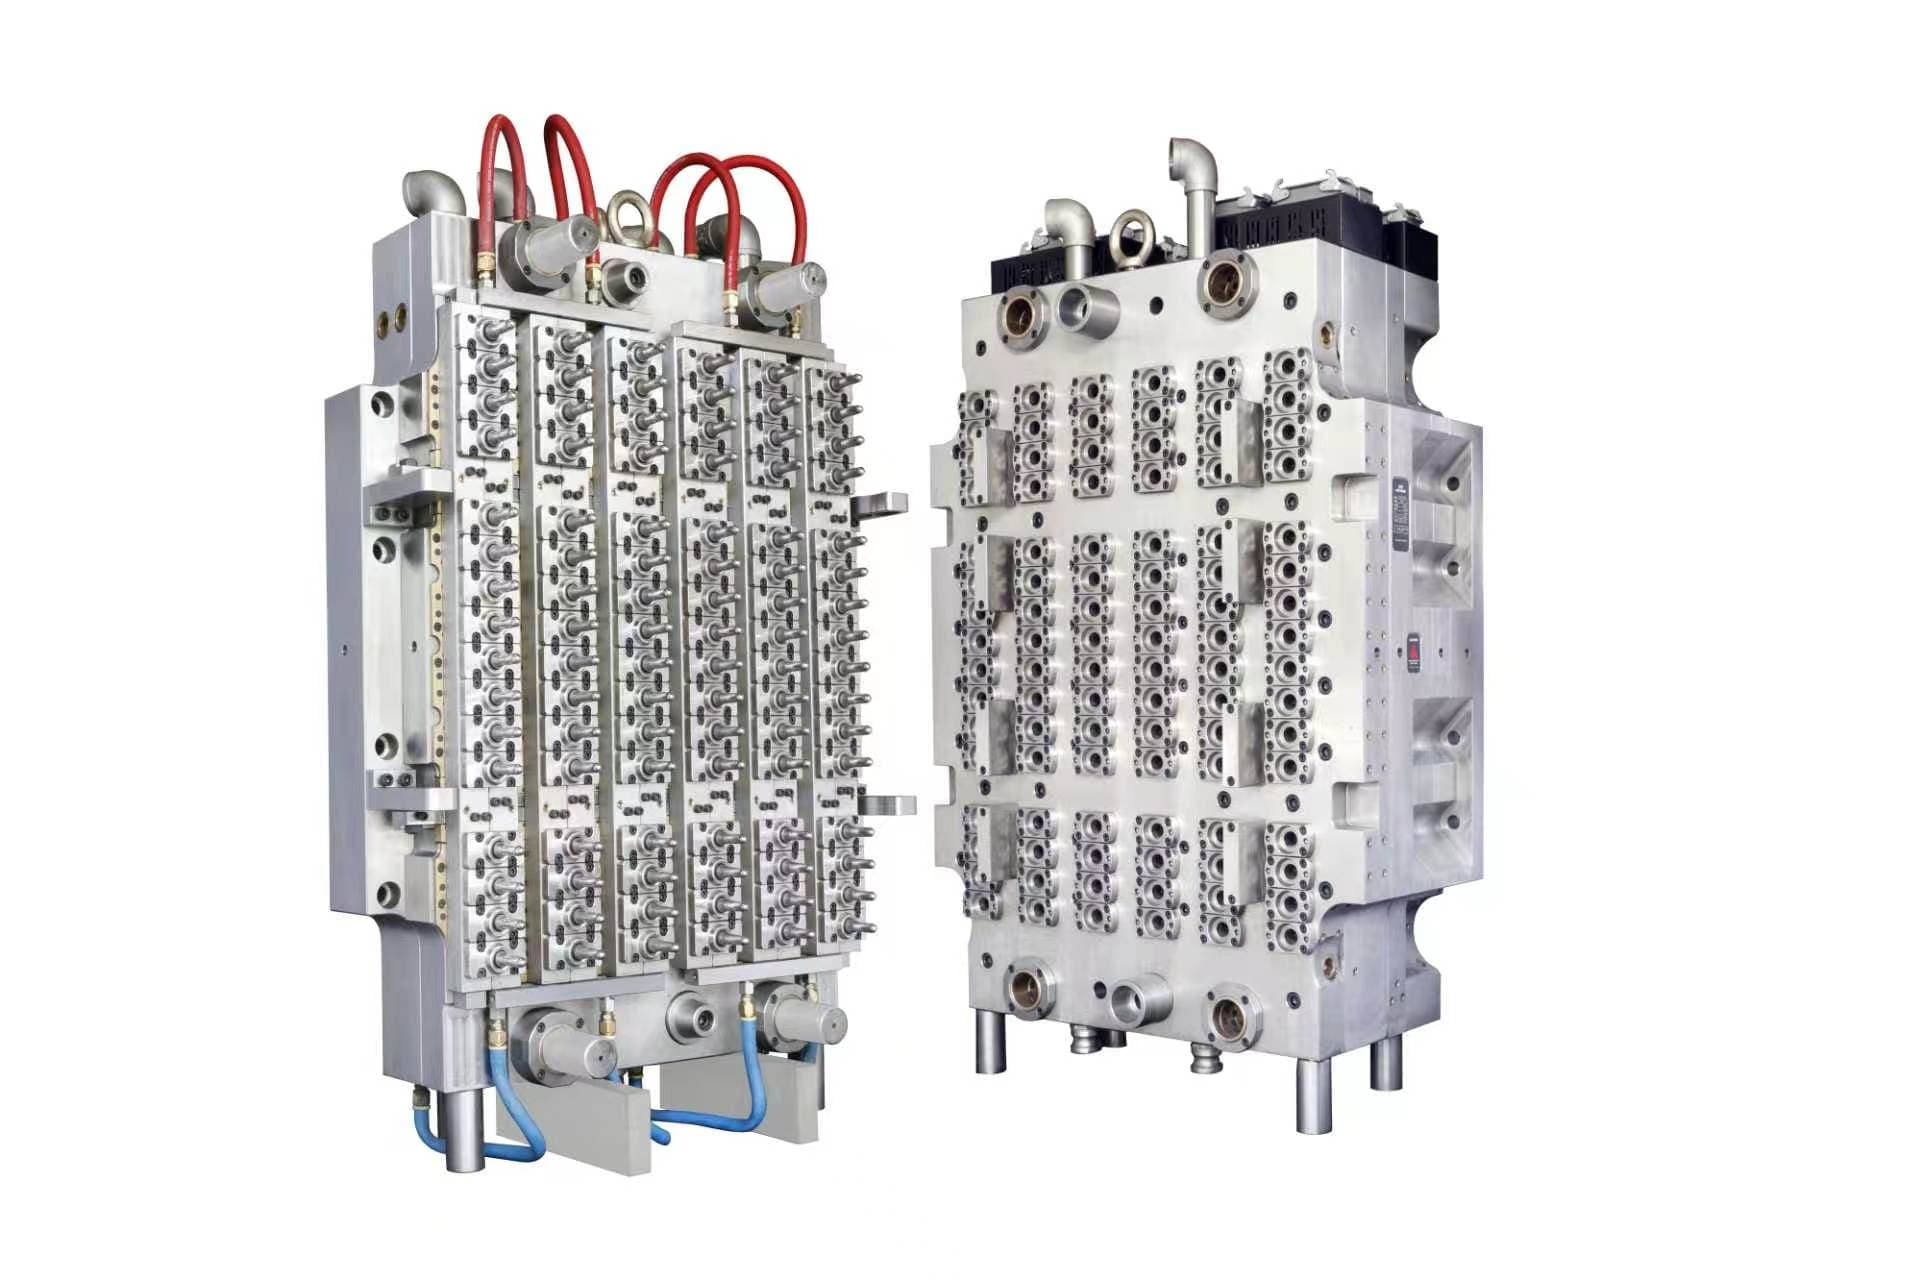
Este guia explica como compradores de embalagem devem avaliar acabamentos de gargalo PET, com atenção especial às aplicações comuns de 28mm PCO 1881 e PCO 1810. É uma referência prática, não substitui os desenhos aprovados de gargalo e fechamento usados para ferramental.
O que um acabamento de gargalo PET define
Um acabamento de gargalo é a geometria definida no topo da pré-forma ou garrafa. Normalmente inclui perfil de rosca, anel de suporte, superfície de vedação, interface inviolável, altura, diâmetros externos e tolerâncias. Deve ser considerado junto com o fechamento correspondente, não como uma característica isolada da garrafa.
Para um RFQ de ferramental, solicite o desenho bidimensional aprovado e informe tampa pretendida, resina, aplicação de envase e equipamento de tampagem. Um pedido verbal de “pré-forma 28mm” não é suficientemente preciso: múltiplos acabamentos de 28mm podem ter detalhes diferentes de rosca, anel de suporte e interface de tampa.
28mm PCO 1881 e PCO 1810: a diferença prática
PCO 1881 e PCO 1810 são famílias de acabamento de gargalo para bebidas de 28mm amplamente reconhecidas. Nunca devem ser tratadas como intercambiáveis apenas porque têm o mesmo diâmetro nominal.
PCO 1881 é normalmente associado a um acabamento mais curto e leve que PCO 1810. Em um programa estabelecido de garrafa e fechamento, isso pode apoiar redução de material em grande volume. PCO 1810 continua comum em muitos sistemas instalados e pode ser selecionado quando a compatibilidade de tampa, tampadora e linha existente determina a escolha.
A comparação correta é operacional, não promocional:
- o comprador já possui desenho aprovado de garrafa e tampa;
- qual acabamento é suportado pelo ferramental da tampadora;
- o acabamento está validado para pressão, produto e processo de envase pretendidos;
- fornecedor de fechamento, fabricante de garrafa e envasador trabalham na mesma revisão;
- uma transição para novo acabamento está planejada e quem assume a validação da linha.
Não use um desenho de tampa antigo em um acabamento novo sem confirmação dimensional e funcional. Engate de rosca, compressão de vedação e desempenho da faixa inviolável dependem da interface completa.
Dimensões do gargalo importantes antes do ferramental
A equipe de projeto deve controlar a revisão aprovada do desenho. O fabricante do molde a usa para definir anéis de gargalo, insertos de núcleo, refrigeração, ventilação e referências de inspeção. Pontos típicos de revisão incluem:
- diâmetro e perfil nominal de rosca;
- início, passo e avanço da rosca;
- geometria da superfície de vedação;
- dimensões do anel de suporte e esquema de referência;
- recurso de retenção da faixa inviolável;
- altura do gargalo e interface do anel de transferência;
- peso do acabamento e distribuição de material permitida;
- tolerâncias críticas e método de medição.
A palavra “padrão” não elimina essa revisão. Famílias publicadas podem ter variantes, alterações específicas do cliente ou revisões diferentes de desenho.
Relacione o acabamento à aplicação do produto
Água sem gás, bebidas carbonatadas, sucos, óleo comestível e produtos domésticos impõem exigências diferentes. Bebidas carbonatadas requerem sistema de embalagem validado para pressão; produtos hot-fill podem exigir outras considerações de acabamento e material; fechamentos de óleo podem envolver vertedor, faixa inviolável e torque. O molde de pré-forma deve ser projetado para a aplicação aprovada, não para uma imagem genérica de garrafa.
Para cada projeto, registre grau de resina, peso da pré-forma, volume da garrafa, rota de sopro, tipo de fechamento, condição de envase e produção anual. Isso oferece uma base defensável para proposta de cavidades, configuração de canal quente e layout de refrigeração.
Implicações para o molde de pré-forma
O acabamento é formado por componentes de alta precisão. Anéis de gargalo e detalhes de núcleo precisam reproduzir a geometria exigida de forma consistente em todas as cavidades. Em uma ferramenta multicavidade, pergunte como as dimensões do gargalo de cada cavidade serão verificadas no teste de fábrica.
O teste deve incluir amostras de múltiplas cavidades identificadas, não apenas uma amostra boa. Revise condição da rosca, aparência da área de vedação, dimensões do gargalo, peso da pré-forma e qualidade do ponto em condições documentadas. Se houver fechamentos correspondentes, uma verificação funcional tampa-gargalo fornece evidência mais útil que inspeção visual isolada.
Antes do embarque, confirme numeração de componentes de gargalo, pacote de sobressalentes, marcações de água e elétrica, tratamento de preservação e documentação de instalação. Esses registros ajudam a equipe de recebimento a distinguir problema de ferramental de problema de linha ou processo durante o comissionamento.
Erros comuns a evitar
Selecionar apenas pelo diâmetro nominal
“28mm” é uma descrição ampla, não uma especificação de fabricação. Use o desenho aprovado de acabamento de gargalo e o desenho de fechamento.
Reutilizar premissas de linha antiga
Uma configuração existente de tampadora pode ser compatível com um acabamento e não com outro. Verifique peças de troca, ajustes de torque, inspeção e premissas de teste de vazamento antes da liberação.
Separar decisões de pré-forma e fechamento
Molde de pré-forma, molde de fechamento, sopro de garrafa e tampagem estão ligados. O responsável pelo programa deve manter um conjunto único de revisões controladas.
Perguntas frequentes
PCO 1881 e PCO 1810 são intercambiáveis?
Não. O diâmetro nominal não prova rosca, vedação ou compatibilidade de equipamento idênticas. Confirme desenhos aprovados de garrafa e fechamento e valide todo o sistema de embalagem.
Um molde de pré-forma pode mudar de um acabamento 28mm para outro?
Depende do desenho existente e dos componentes de gargalo necessários. O fabricante deve revisar desenhos, insertos, refrigeração e detalhes de interface antes de prometer conversão.
O que deve ser enviado para cotação de molde de pré-formas PET?
Envie desenho aprovado de pré-forma ou garrafa, revisão do acabamento, desenho do fechamento, resina, peso da pré-forma, produção alvo, preferência de cavidades e informações da máquina de injeção.
Fale com um engenheiro de moldes
Solicite uma revisão de acabamento de gargalo: envie desenhos de pré-forma, garrafa e fechamento com dados de resina e máquina para uma análise prática de compatibilidade de ferramental.
Solicitar cotação →