
Moldes de preformas PET · 11 min de lectura
Publicado: 29 de septiembre de 2026
Acabado de cuello PET y compatibilidad de tapa: qué confirmar antes del utillaje
El cuello conecta molde de preformas PET, soplado, molde de tapas, taponadora, llenadora e inspección. Una diferencia pequeña puede aparecer después como fuga, torque inestable o fallo de precinto, cuando cambiar componentes endurecidos ya es costoso.
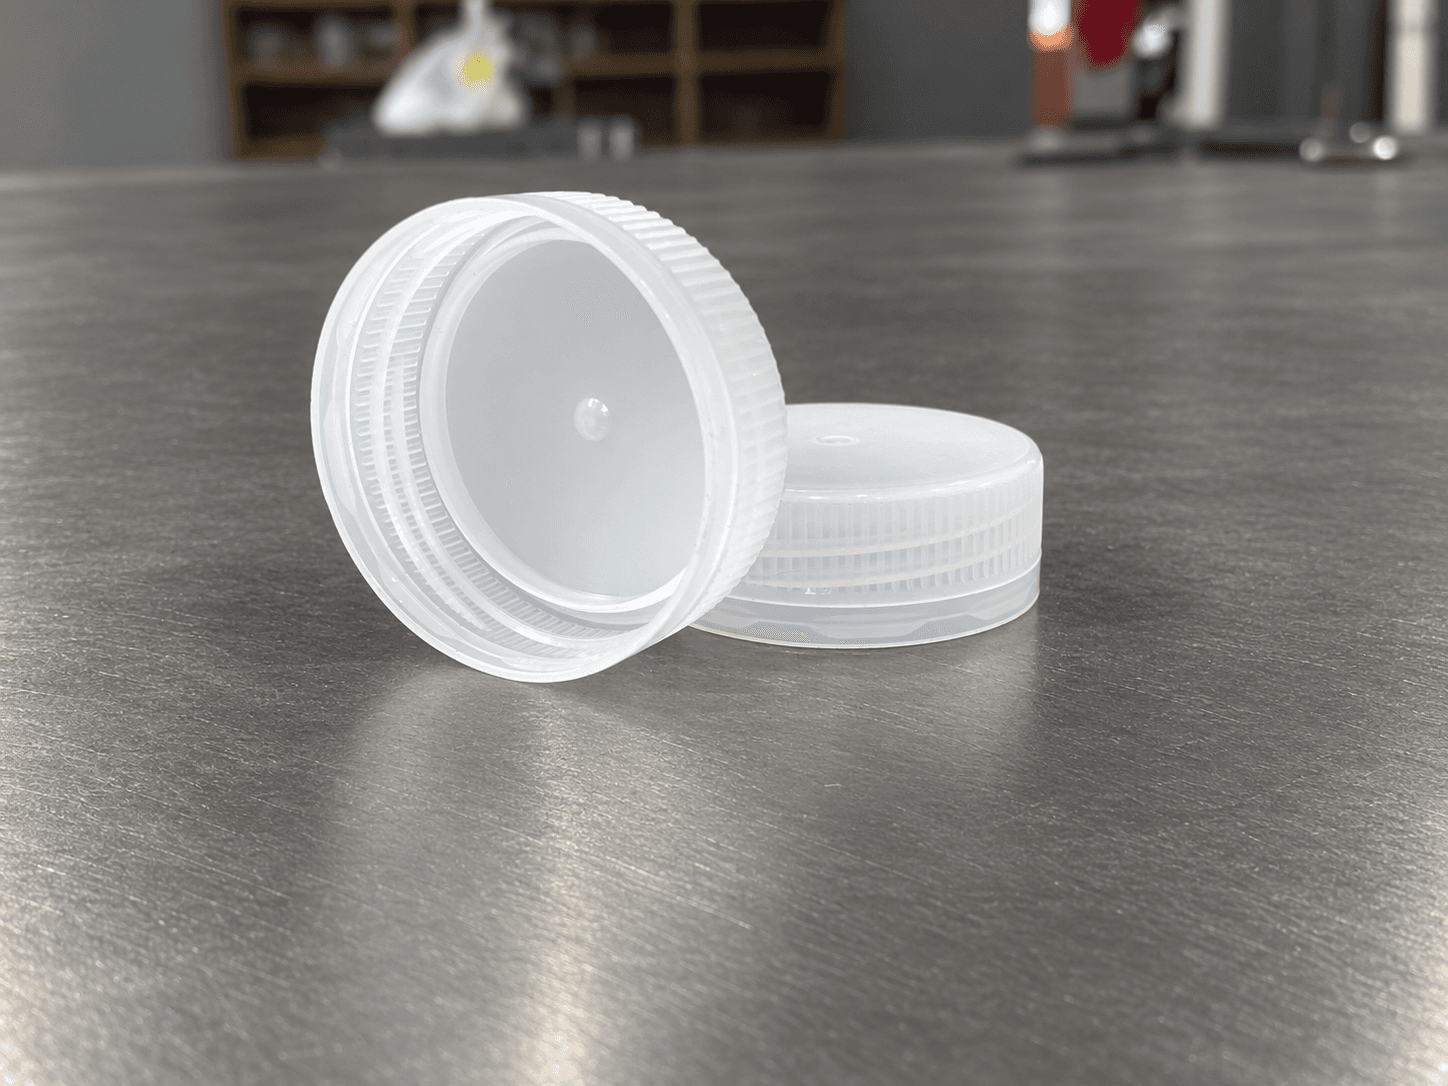
Defina la interfaz como sistema
Confirme los planos actuales
El paquete debe incluir planos de cuello y tapa, perfil de rosca, sellado, banda inviolable, anillo de soporte, dirección de aplicación, aplicación final y muestras. «28 mm» no define rosca, altura, sellado ni requisito de taponadora.
Establezca la revisión que controla el diseño
Una revisión aprobada debe ser común al proveedor de tapa, diseñador de botella y fabricante de molde. Cambios de faldón, puentes o sello requieren revisión conjunta de moldes y línea.
Revise la función de cierre
Sellado
Defina si el producto es carbonatado, caliente, aceitoso, ácido o seco; el tipo y superficie de sellado; y el método de prueba: dimensiones, torque, inversión, presión u otro método documentado. No se debe prometer ausencia de fugas sin método acordado.
Precinto y apertura
Revise puentes, compatibilidad de anillo de transferencia, bisagra o tethered, re-cierre y criterios para roturas o deformación.
Ajuste la interfaz al equipo
Inyección
Confirme inyectora, platinas y boquilla, cavidades, resina y color, canal caliente, agua, automatización e identificación de cavidades. En moldes de muchas cavidades una variación se repite, por lo que puede requerirse muestreo por cavidad.
Soplado, llenado y taponado
Recopile datos de sopladora, sujeción de cuello, llenadora/taponadora, cabezal, muestras de línea, velocidad y control. Esto mejora la preparación de instalación.
Preguntas frecuentes
Hable con un ingeniero de moldes
Envíe sus requisitos: comparta datos de botella, cierre y cuello para una revisión previa al utillaje.
Solicitar cotización →