
Ingeniería de moldes · 11 min de lectura
Publicado: 5 de octubre de 2026
Agua de refrigeración para moldes de embalaje: requisitos y aceptación en fábrica
Un molde puede superar una prueba breve en el taller del proveedor y funcionar de otra manera en la planta del cliente porque el agua disponible no es igual. En preformas PET, tapas y cubos, la estabilidad térmica y el rendimiento de los circuitos afectan a las dimensiones, la expulsión y la repetibilidad del ciclo. Una oferta que solo diga «conectar agua» deja sin definir la interfaz principal.
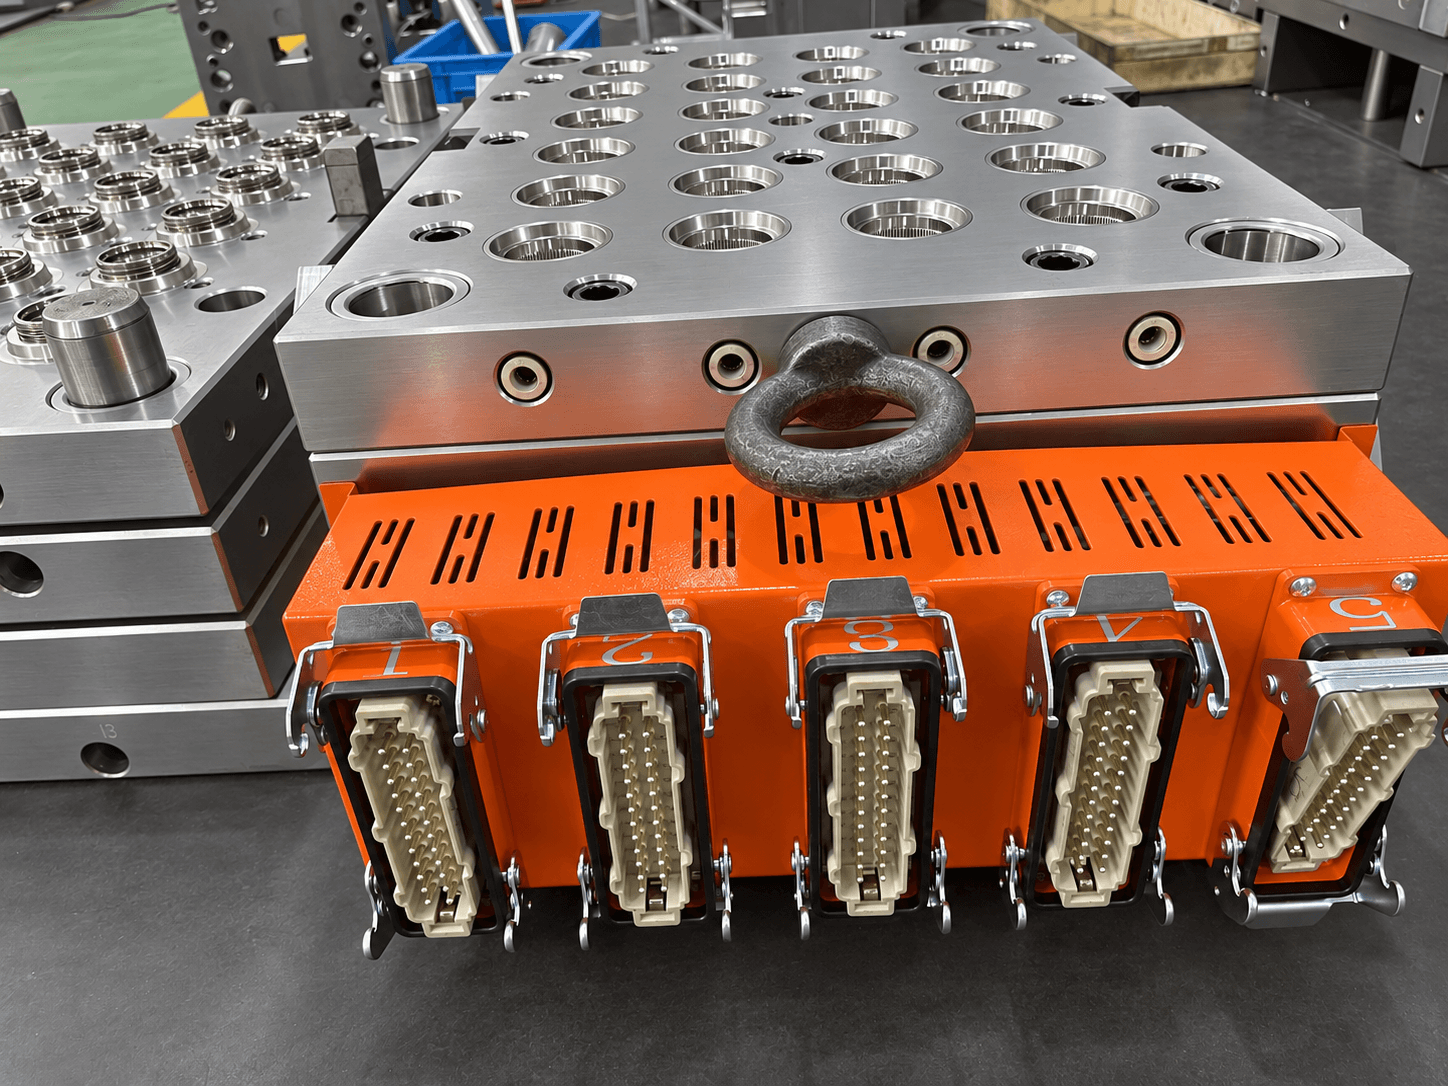
Esta guía explica cómo documentar esa interfaz antes de aprobar el utillaje, qué observar durante la aceptación en fábrica (FAT) y qué repetir tras instalarlo. No ofrece una temperatura universal. Moldeador, fabricante de la inyectora y planta receptora deben acordar límites específicos según sus manuales y asesoría de tratamiento de agua.
Definir los servicios de la planta antes de aprobar el molde
Solicite la descripción de la instalación: circuito de agua enfriada o torre, condiciones de impulsión y retorno, presión y caudal disponibles en la conexión de la máquina, filtración, programa de tratamiento, diámetro de mangueras, conexiones y controlador de temperatura. Distinga la capacidad continua de una lectura máxima momentánea. Nombre responsables de máquina, molde y tratamiento.
Comparta con el fabricante modelo de inyectora, disposición de platos, tamaño del molde y producción objetivo. Si robot, canal caliente o equipos auxiliares también consumen agua, registre esas cargas por separado. La ficha acordada debe indicar puntos y condiciones de medición; números copiados de otra máquina no son una especificación del proyecto.
| Dato del comprador | Decisión del proveedor | Evidencia de aceptación |
|---|---|---|
| Impulsión y retorno de la planta | Diseño de circuitos y colector | Ficha de interfaces aprobada |
| Caudal y presión en la conexión | Compatibilidad de bomba y mangueras | Lecturas en FAT y destino |
| Calidad del agua y responsable | Control de corrosión y depósitos | Plan de tratamiento y registros |
| Cargas de máquina, molde y auxiliares | Conexiones separadas | Plano de conexiones marcado |
| Producción y criterios de pieza | Condición estable de ensayo | Registro de ciclo, medidas y muestras |
Trazar circuitos de refrigeración mantenibles
Identificar cada impulsión y retorno
Pida un plano de entradas, salidas, colectores, ramales y zonas del molde atendidas. Las etiquetas físicas deben coincidir con el plano. Acuerde cómo aislar, lavar y reconectar sin invertir líneas. Una entrega útil permite localizar un ramal de poco caudal sin desmontar el molde.
Separe en el plano la refrigeración del molde, la máquina, el canal caliente y los equipos posteriores. En una herramienta multicavidad PET, pregunte cómo se observarán regiones representativas; en tapas y cubos, identifique zonas que influyen en rosca, borde, pared o base. Una sola lectura del colector no demuestra caudal uniforme.
Revisar conexiones y protección contra fugas
Compruebe ruta de mangueras, espacio para conectores, alivio de tracción, izado y acceso de mantenimiento. Documente conectores permitidos y sensores o enclavamientos contra falta de agua. Acuerde ensayo de fugas antes del primer ciclo caliente y después del transporte. Una fuga junto a controles eléctricos o canal caliente es más que suciedad.
Especificar calidad de agua sin inventar límites universales
Asignar responsabilidad de tratamiento
La planta debe analizar y tratar su agua según la fuente y el sistema locales. La guía publicada de Husky advierte que corrosión y depósitos reducen la transferencia térmica y pueden dañar componentes; recomienda un tratamiento específico de la instalación. Es una razón para pedir un plan, no para copiar cifras químicas de otra máquina o fuente.
Indique quién toma muestras, de qué circuito, cada cuánto se revisan y quién actúa ante resultados fuera de rango. Defina filtración, lavado, protección durante paradas y reinicio tras un cierre prolongado. El fabricante del molde debe informar restricciones de materiales y pasajes; la planta ha de confirmar que su tratamiento las cumple.
Vigilar las condiciones pertinentes
Acuerde dónde registrar temperaturas de impulsión y retorno, caudal y presión en ensayo estable. Los parámetros químicos solo se registran con método y límite definidos por el especialista y los manuales. Una temperatura de entrada no revela un ramal obstruido, invertido o mal alimentado. Vincule alarmas y eventos de sensores al registro del ensayo.
Si varían las piezas, compare datos de agua con muestras por cavidad o zona antes de modificar acero. Dimensiones pueden variar por material, proceso, máquina o refrigeración; una lectura no establece la causa. Conserve datos originales y resultados de cada corrección.
Incluir evidencias de refrigeración en el FAT
Antes del ensayo, acuerde inyectora, resina, versión de molde, preparación, criterio de estabilización y muestras. Registre configuración de agua, puntos conectados e instrumentos. El FAT no tiene que replicar la planta del comprador, pero las diferencias deben quedar visibles; no presente el ciclo de fábrica como garantía en destino.
Observar caudal y temperatura bajo carga
Una vez estable, registre impulsión y retorno en los puntos acordados, observaciones de ramales según instrumentación, fugas y alarmas. Cubra toda la ventana de muestreo, no solo una foto del visor al arrancar. Si no puede medir un ramal directamente, declare la limitación y acuerde comprobación indirecta o seguimiento en planta.
Vincular agua y calidad de piezas
Identifique muestras por cavidad o zona y momento. Mida funciones pertinentes: cuello y compuerta en preformas, rosca y sello en tapas, borde y pared en cubos. Relacione ciclo y defectos potencialmente térmicos con agua y ajustes de máquina. Repita una corrección bajo condiciones comparables; un ciclo aislado más rápido no demuestra estabilidad.
Preparar envío y puesta en marcha
Antes del envío, entregue plano definitivo de circuitos y conectores, ficha de servicios aprobada, registro FAT, muestras identificadas, instrucciones de mantenimiento y lavado, juntas o conectores de repuesto acordados y fotos del embalaje. Proteja los puertos abiertos contra suciedad y etiquete impulsión y retorno.
En destino, confirme mangueras reales, filtración, presión y caudal disponibles, tratamiento, ausencia de fugas y sensores antes de producir. Tras estabilizar, repita verificaciones de muestras y servicios. Compare con el FAT y documente diferencias. Si cambian calidad o ciclo, investigue el sistema completo antes de culpar al molde o exigir más agua de la que ofrece la planta.
Conclusión
El agua es una interfaz entre comprador y proveedor, no una nota en la oferta. Ficha de servicios, plano trazable, responsables de tratamiento y registros comparables entre FAT y puesta en marcha sostienen aceptación y diagnóstico. Los valores proceden de equipos y planta reales, no de una receta genérica.
Preguntas frecuentes
¿Se garantiza en nuestra planta el ciclo observado en FAT?
Solo si se acuerdan y reproducen las condiciones completas. Agua, máquina, material o manipulación diferentes pueden cambiarlo; documente las diferencias antes de evaluar el molde.
¿Basta una temperatura del colector?
No. No verifica caudal de ramales, retorno ni uniformidad. Use el plano y las mediciones posibles en los puntos acordados.
¿Quién define la química del agua?
La planta receptora y un especialista en tratamiento, según análisis locales y exigencias de equipos. El fabricante informa restricciones de materiales o conductos.
¿Qué hacer si no puede medirse un ramal durante FAT?
Anote la limitación y acuerde observación indirecta o verificación en destino. Nunca dé por superada una prueba no realizada.
Hable con un ingeniero de moldes
Solicite una revisión de la interfaz de agua: envíe datos del molde y la inyectora, condiciones de agua disponibles, producción y plano de pieza para preparar la ficha de servicios y el FAT.
Solicitar cotización →