
Engenharia de moldes · 11 min de leitura
Publicado: 5 de outubro de 2026
Água de refrigeração de moldes de embalagem: especificação e aceitação
Um molde pode passar num teste breve na fábrica do fornecedor e funcionar de modo diferente no cliente porque a água disponível mudou. Em preformas PET, tampas e baldes, estabilidade térmica e desempenho dos circuitos influenciam dimensões, desmoldagem e repetibilidade do ciclo. Uma cotação que diz apenas “ligar água” deixa indefinida a principal interface.
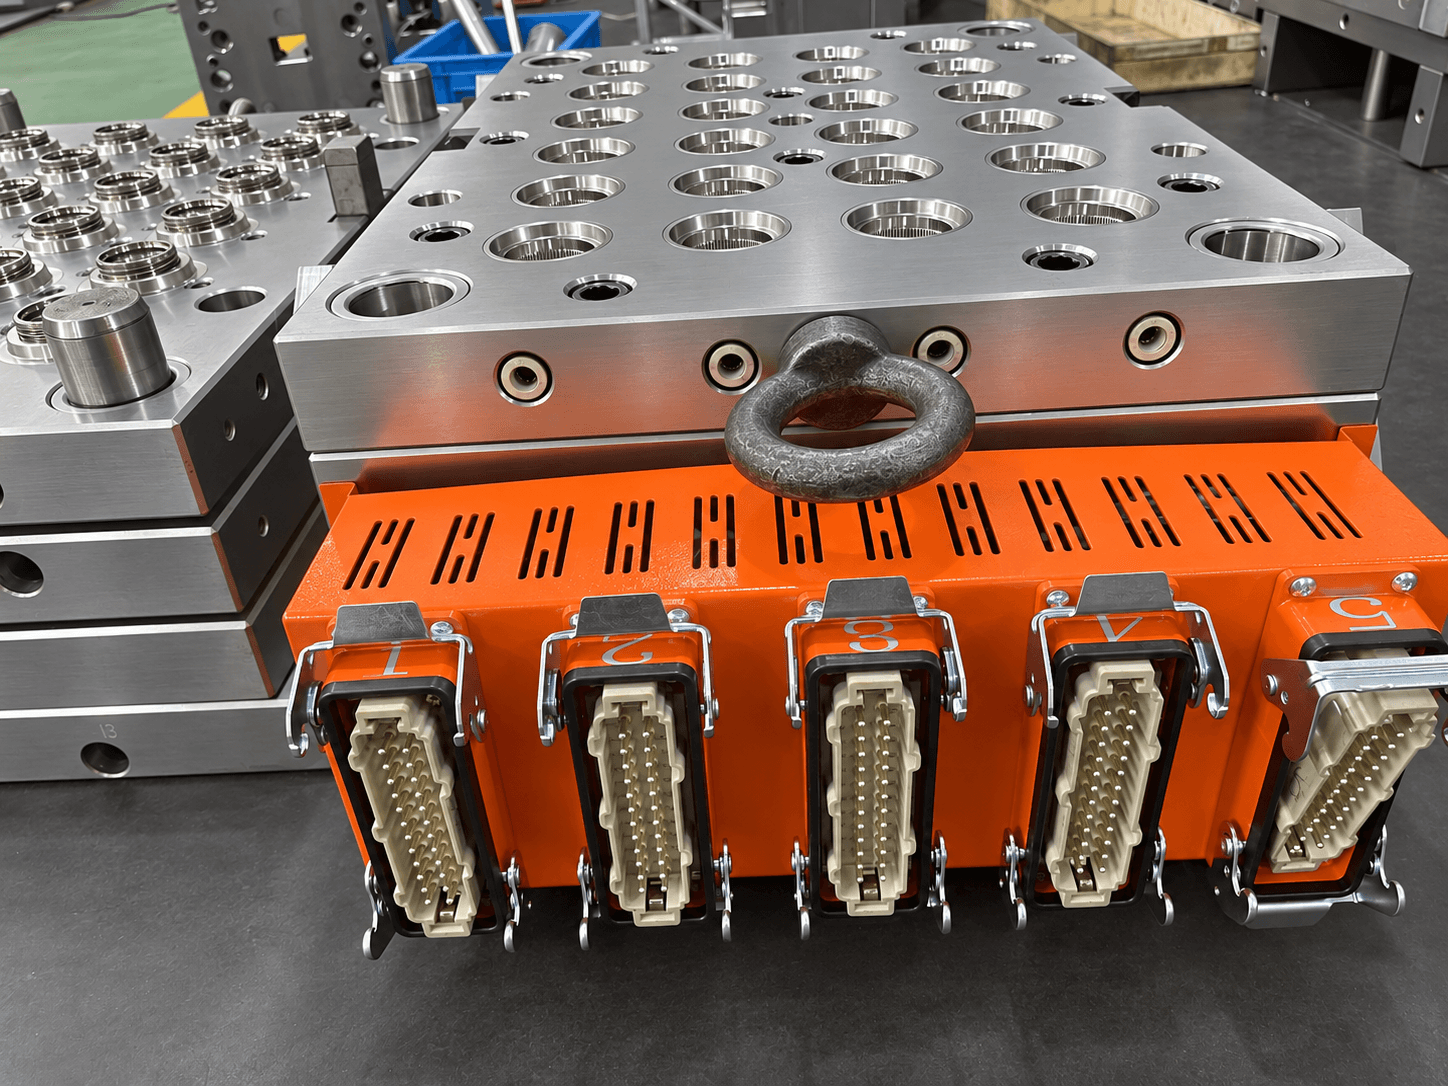
Este guia mostra como documentar essa interface antes de aprovar o ferramental, o que observar na aceitação em fábrica (FAT) e o que repetir na instalação. Não oferece temperatura universal. Fornecedor do molde, fabricante da injetora e fábrica receptora devem combinar limites do projeto com base nos equipamentos reais e em orientação de tratamento de água.
Defina as utilidades da fábrica antes de aprovar o molde
Peça a descrição do sistema: água gelada ou torre, condições de alimentação e retorno, pressão e vazão disponíveis na conexão da máquina, filtragem, tratamento, dimensões de mangueiras, conexões e controlador de temperatura. Distinga capacidade contínua de leitura de pico breve. Indique responsáveis pelo lado da máquina, do molde e pelo tratamento.
Compartilhe modelo da injetora, disposição das placas, dimensões do molde e produção desejada. Se robô, câmara quente ou equipamento auxiliar também demandarem água, registre essas cargas separadamente. A ficha acordada deve indicar pontos e condições de medição; números de outra máquina não constituem especificação do projeto.
| Entrada do comprador | Decisão do fornecedor | Evidência de aceitação |
|---|---|---|
| Alimentação e retorno locais | Circuitos e distribuidor | Ficha de interface aprovada |
| Vazão e pressão na conexão | Compatibilidade de bomba e mangueira | Leituras no FAT e no destino |
| Qualidade da água e responsável | Controle de corrosão e depósitos | Plano de tratamento e monitoramento |
| Cargas de máquina, molde e auxiliares | Conexões separadas | Diagrama marcado |
| Produção e critérios da peça | Condição estável de teste | Ciclo, medidas e registro de amostras |
Mapeie os circuitos para facilitar manutenção
Identifique alimentação e retorno de cada trajeto
Peça diagrama de entradas, saídas, distribuidor, ramais e regiões atendidas. Identifique conectores físicos conforme o desenho. Combine como isolar, lavar e reconectar sem inverter alimentação e retorno. Uma entrega útil permite rastrear ramal de baixa vazão sem desmontar o molde.
Separe no mapa os circuitos do molde, máquina, câmara quente e equipamentos posteriores. Em ferramenta PET multicavidade, pergunte como observar regiões representativas; para tampas e baldes, marque zonas que afetam rosca, borda, parede e base. Uma leitura no distribuidor não prova vazão igual em todos os ramais.
Revise conexões e proteção contra vazamentos
Verifique roteamento de mangueiras, espaço para engates, alívio de tensão, içamento e acesso. Registre tipo permitido de conexão e sensores ou intertravamentos contra operação sem água suficiente. Combine verificação de vazamento antes do primeiro ensaio aquecido e depois do transporte. Um pequeno vazamento perto de controles elétricos ou da câmara quente não é apenas sujeira.
Especifique qualidade de água sem limites universais inventados
Atribua responsabilidade pelo tratamento
A fábrica receptora deve analisar e tratar a água conforme sua fonte e sistema. A orientação publicada da Husky alerta que corrosão e depósitos prejudicam a troca térmica e podem danificar componentes, recomendando programa específico por instalação. Isso justifica solicitar um plano, não copiar parâmetros químicos de outra máquina ou fonte.
Defina quem coleta amostras, de qual circuito, com que frequência revê resultados e quem age fora dos limites. Determine responsabilidades por filtragem, lavagem, proteção em parada e retorno após longa inatividade. O fornecedor deve informar restrições de materiais e canais internos; a fábrica confirma que pode atendê-las.
Monitore a condição relevante
Combine pontos de registro de temperatura de alimentação e retorno, vazão e pressão em teste estável. Registre química apenas com método e limite definidos pelo especialista e manuais. Uma única temperatura de entrada não mostra ramal obstruído, invertido ou mal alimentado. Associe alarmes e eventos de sensores às condições do ensaio.
Se as peças variarem, compare dados de água com amostras por cavidade ou zona antes de alterar aço. Dimensão pode mudar por material, processo, máquina ou refrigeração; uma leitura não prova causa. Guarde dados originais e resultado de cada correção.
Inclua evidência de refrigeração no FAT
Antes da prova, combine máquina, resina, revisão, preparação, critério de estabilização e amostragem. Registre configuração da água, conexões e instrumentos. FAT e fábrica do comprador não precisam ser idênticos, mas diferenças devem estar claras; ciclo observado no fornecedor não é garantia automática no destino.
Observe vazão e temperatura sob carga
Após estabilização, registre alimentação e retorno nos pontos acordados, observações de ramais quando houver instrumentação, vazamentos e alarmes. Cubra todo o período de coleta, não apenas uma foto do visor no início. Se um ramal não puder ser medido diretamente, declare isso e combine verificação indireta ou acompanhamento no local.
Relacione utilidades à qualidade da peça
Identifique amostras por cavidade ou zona e horário. Meça funções relevantes: gargalo e ponto de injeção da preforma, rosca e vedação da tampa, borda e parede do balde. Relacione ciclo e defeitos potencialmente térmicos às condições de água e máquina. Reteste correção em condição comparável; um ciclo isolado mais rápido não comprova estabilidade.
Prepare expedição e comissionamento
Antes de enviar, forneça mapa final de circuitos e conexões, ficha aprovada, registro FAT, amostras identificadas, instruções de manutenção e lavagem, vedações ou engates sobressalentes acordados e fotos da embalagem. Proteja entradas abertas contra sujeira e marque alimentação e retorno claramente.
Na instalação, confira mangueiras reais, filtragem, vazão e pressão disponíveis, tratamento, vazamentos e sensores antes de produzir. Após estabilizar, repita verificações de utilidades e peças. Compare resultados com o FAT documentado e registre diferenças. Se qualidade ou ciclo divergirem, investigue o sistema inteiro antes de culpar o molde ou exigir mais água do que a fábrica dispõe.
Conclusão
Água de refrigeração é interface entre comprador e fornecedor, não nota de rodapé. Ficha de utilidades, mapa rastreável, responsabilidade de tratamento e registros comparáveis de FAT e instalação fundamentam aceitação e diagnóstico. Valores devem vir da fábrica e dos equipamentos reais, não de uma receita genérica.
Perguntas frequentes
O ciclo do FAT pode ser garantido em nossa fábrica?
Somente se todas as premissas forem acordadas e reproduzidas. Água, máquina, material ou manuseio diferentes podem alterar o resultado; registre diferenças antes de julgar a ferramenta.
Uma temperatura no distribuidor é suficiente?
Não. Ela não comprova vazão nos ramais, retorno nem uniformidade. Use o mapa e medições disponíveis nos pontos acordados.
Quem define a química da água?
A fábrica receptora e especialista em tratamento, com análise local e requisitos dos equipamentos. O fornecedor informa restrições do material ou canais do molde.
E se não for possível medir um ramal no FAT?
Registre a limitação e combine observação indireta ou verificação no destino. Não marque ensaio não realizado como aprovado.
Fale com um engenheiro de moldes
Solicite revisão da interface de água: envie dados do molde e máquina, condições de água disponíveis, produção e desenho da peça para preparar ficha de utilidades e FAT.
Solicitar cotação →