
Moldes de tapas plásticas · 10 min de lectura
Publicado: 10 de octubre de 2026
Venteo y quemaduras en moldes de tapas plásticas: guía FAT para compradores
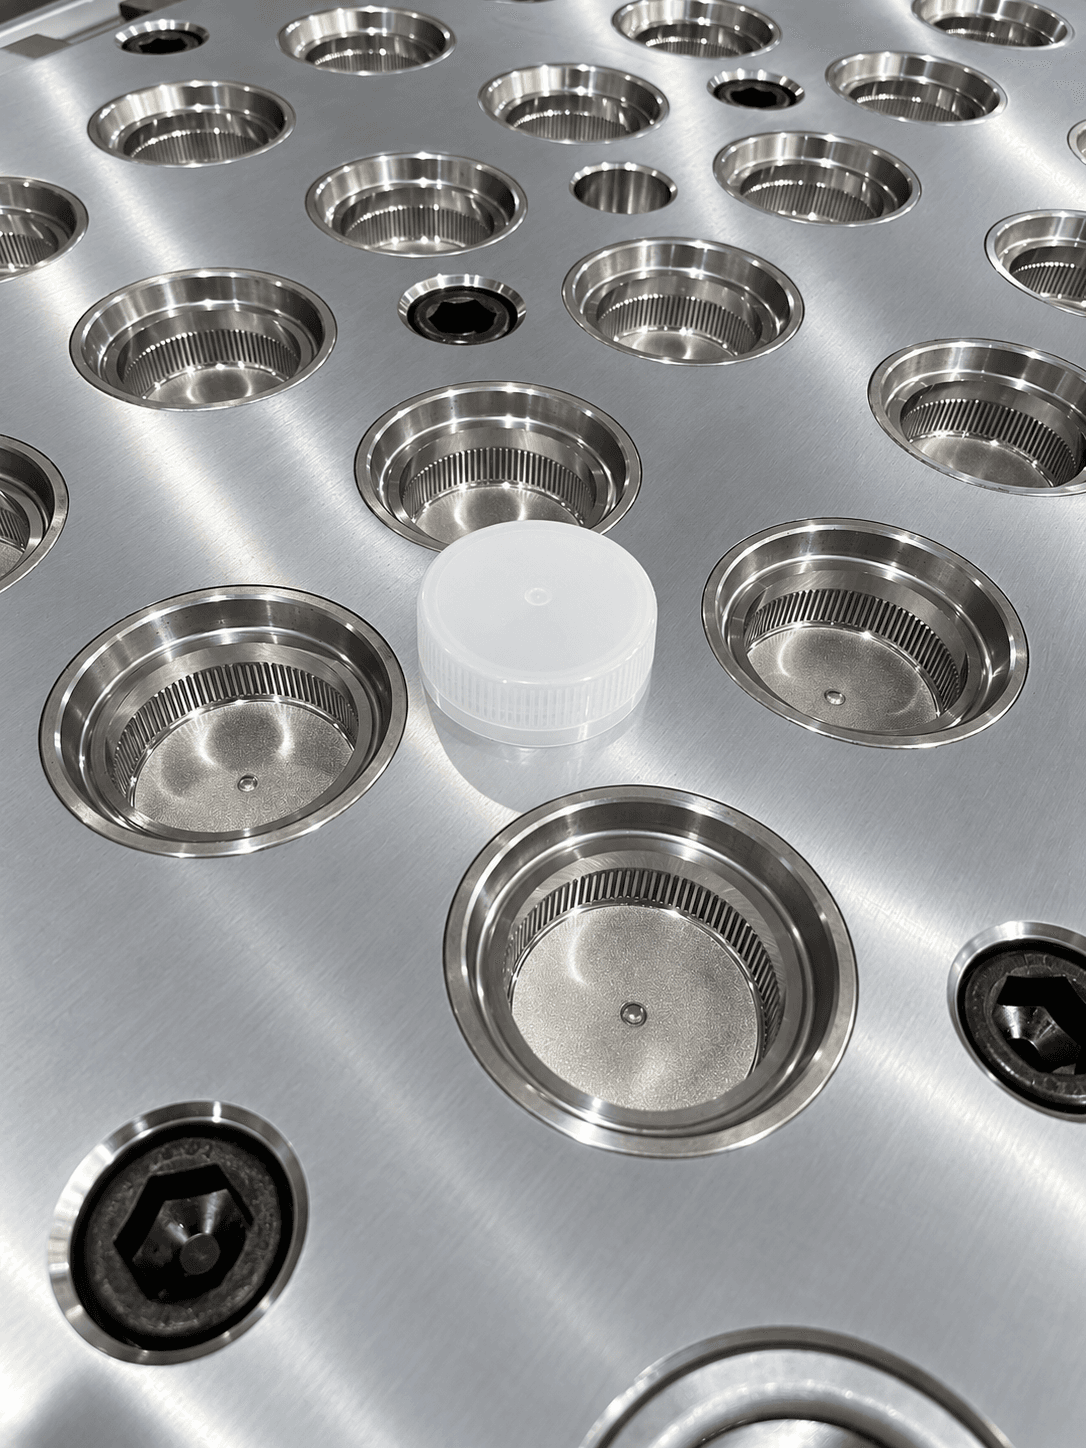
Las quemaduras, faltantes y marcas opacas al final del llenado pueden parecer simples ajustes de prueba. En un molde multicavidad también pueden revelar una restricción local, un venteo contaminado, cambios en la resina o una ventana de proceso inestable. Un plan de aceptación no debe imponer dimensiones universales de venteo: debe definir la revisión de la tapa, el material, las observaciones y la evidencia de que cada cavidad activa funciona de forma consistente.
Defina el requisito antes de la prueba
Use el plano aprobado de la tapa y del cuello compatible. Identifique zonas visibles, superficie de sellado, rosca, puentes inviolables, compuerta y zonas donde una marca no sea aceptable. Registre grado de resina, masterbatch, regla de material recuperado, cavidades, máquina, ajustes de canal caliente y ciclo objetivo. Acuerde iluminación, acondicionamiento y responsable de inspección antes de calificar la apariencia.
| Punto de control | Decisión del comprador | Evidencia FAT |
|---|---|---|
| Revisión de tapa | Zonas funcionales y cosméticas | Plano aprobado e ID de muestra |
| Material | Resina, color y reproceso permitido | Registro de lote y proceso |
| Cobertura de cavidades | Cada cavidad activa e intervalo | Mapa y muestras identificadas |
| Aceptación | Definición de quemadura, faltante y defecto | Fotos y registro de inspección |
Revise el venteo como sistema mantenible
Pregunte por dónde sale el aire
El proveedor debe explicar las zonas de fin de flujo y cómo sale el aire por la línea de partición, insertos u otros elementos. Pregunte cómo se protegen sellos y superficies visibles, cómo se accede a la limpieza y qué señales indican mantenimiento. Decir que el molde tiene «venteo suficiente» no es un registro de revisión.
Separe causas de proceso y de herramienta
Una marca oscura puede relacionarse con aire atrapado, pero también con degradación o humedad de resina, cizalla excesiva, temperatura, contaminación o historial de presión. Antes de cambiar acero, registre cavidad, secuencia de ciclos, lote de resina, ajustes de cilindro y canal caliente, perfil de inyección, enfriamiento y alarmas. Así una modificación no validada no ocultará un problema de proceso.
Realice un FAT por cavidad
Estabilice primero el proceso documentado. Después conserve muestras de cada cavidad en los intervalos acordados, desde el arranque hasta producción estable. Inspeccione apariencia de fin de llenado, faltantes, rebaba, compuerta, rosca, sellado, evidencia inviolable y, cuando aplique, masa de tapa. Un lote mezclado de tapas atractivas no demuestra que una cavidad no repita una diferencia.
Cierre acciones correctivas con una repetición
Para una condición repetible, conserve la muestra y anote cavidad, observación, causa sospechada, intervención y resultado de repetición. Indique si se cambió limpieza, ajuste de máquina, manejo de material, servicio de venteo o geometría. Si una condición desaparece solo en una ventana estrecha, mantenga esa limitación visible en el FAT.
Lleve la evidencia a la entrega
Antes del envío, solicite mapa de cavidades, ajustes aprobados, muestras y registros, guía de limpieza de venteos, notas de acceso de mantenimiento, documentación de canal caliente y acciones abiertas. En la puesta en marcha repita las comprobaciones críticas con la máquina receptora, resina real y sistema de extracción previsto. La prueba de fábrica establece una base, no sustituye la calificación final con botella, tapado y llenado del cliente.
Conclusión
El venteo de moldes de tapas es un asunto de control de producción, no solo de mecanizado. La aceptación guiada por plano, las muestras por cavidad y las repeticiones trazables ayudan a resolver quemaduras y faltantes sin asumir una única causa.
Preguntas frecuentes
¿Las quemaduras siempre se deben a un venteo deficiente?
No. El aire atrapado es una causa posible; revise resina, temperatura, cizalla, contaminación y ajustes junto con la evidencia de cavidad.
¿Debe inspeccionarse cada cavidad durante el FAT?
Sí. La aceptación multicavidad requiere identificación por cavidad; muestras de exhibición no revelan una condición local repetitiva.
¿Puede limpiarse un venteo durante la prueba?
Solo con el método seguro documentado por el proveedor y el procedimiento de seguridad de la planta; registre el servicio y la repetición.
¿Un FAT correcto garantiza que no habrá futuras quemaduras?
No. Documenta el rendimiento del molde, material, máquina y proceso registrados; los cambios de producción requieren revisión controlada.
Hable con un ingeniero de moldes
Solicite una revisión de venteo y FAT para tapas: envíe plano de tapa, resina, cavidades objetivo, fotos del defecto y datos de la inyectora para una revisión práctica.
Solicitar cotización →