
Moldes para tampas plásticas · 10 min de leitura
Publicado: 10 de outubro de 2026
Ventilação e queimaduras em moldes de tampas plásticas: guia FAT para compradores
Queimaduras, falta de enchimento e marcas opacas no fim do fluxo parecem simples ajustes de teste. Em um molde multicavidade, porém, também podem indicar restrição em uma cavidade, respiro contaminado, mudança na condição da resina ou janela de processo instável. Um plano de aceitação não deve impor dimensões universais de respiro; deve definir a revisão da tampa, o material, as observações e as evidências de que cada cavidade ativa opera de modo consistente.
Defina o requisito antes do teste
Use o desenho aprovado da tampa e do gargalo correspondente. Identifique áreas visíveis, superfície de vedação, rosca, pontes de lacre, ponto de injeção e locais onde marcas são inaceitáveis. Registre grau da resina, masterbatch, regra de material reciclado, cavidades, máquina, ajustes do canal quente e ciclo alvo. Combine iluminação, condicionamento das amostras e responsável pela inspeção antes de avaliar aparência.
| Ponto de controle | Decisão do comprador | Evidência FAT |
|---|---|---|
| Revisão da tampa | Áreas funcionais e cosméticas | Desenho aprovado e ID da amostra |
| Material | Resina, cor e reprocesso permitido | Registro de lote e processo |
| Cobertura de cavidades | Cada cavidade ativa e intervalo | Mapa e amostras identificadas |
| Aceitação | Definição de queima, falta e defeito | Fotos e registro de inspeção |
Revise a ventilação como sistema de manutenção
Pergunte por onde o ar sai da cavidade
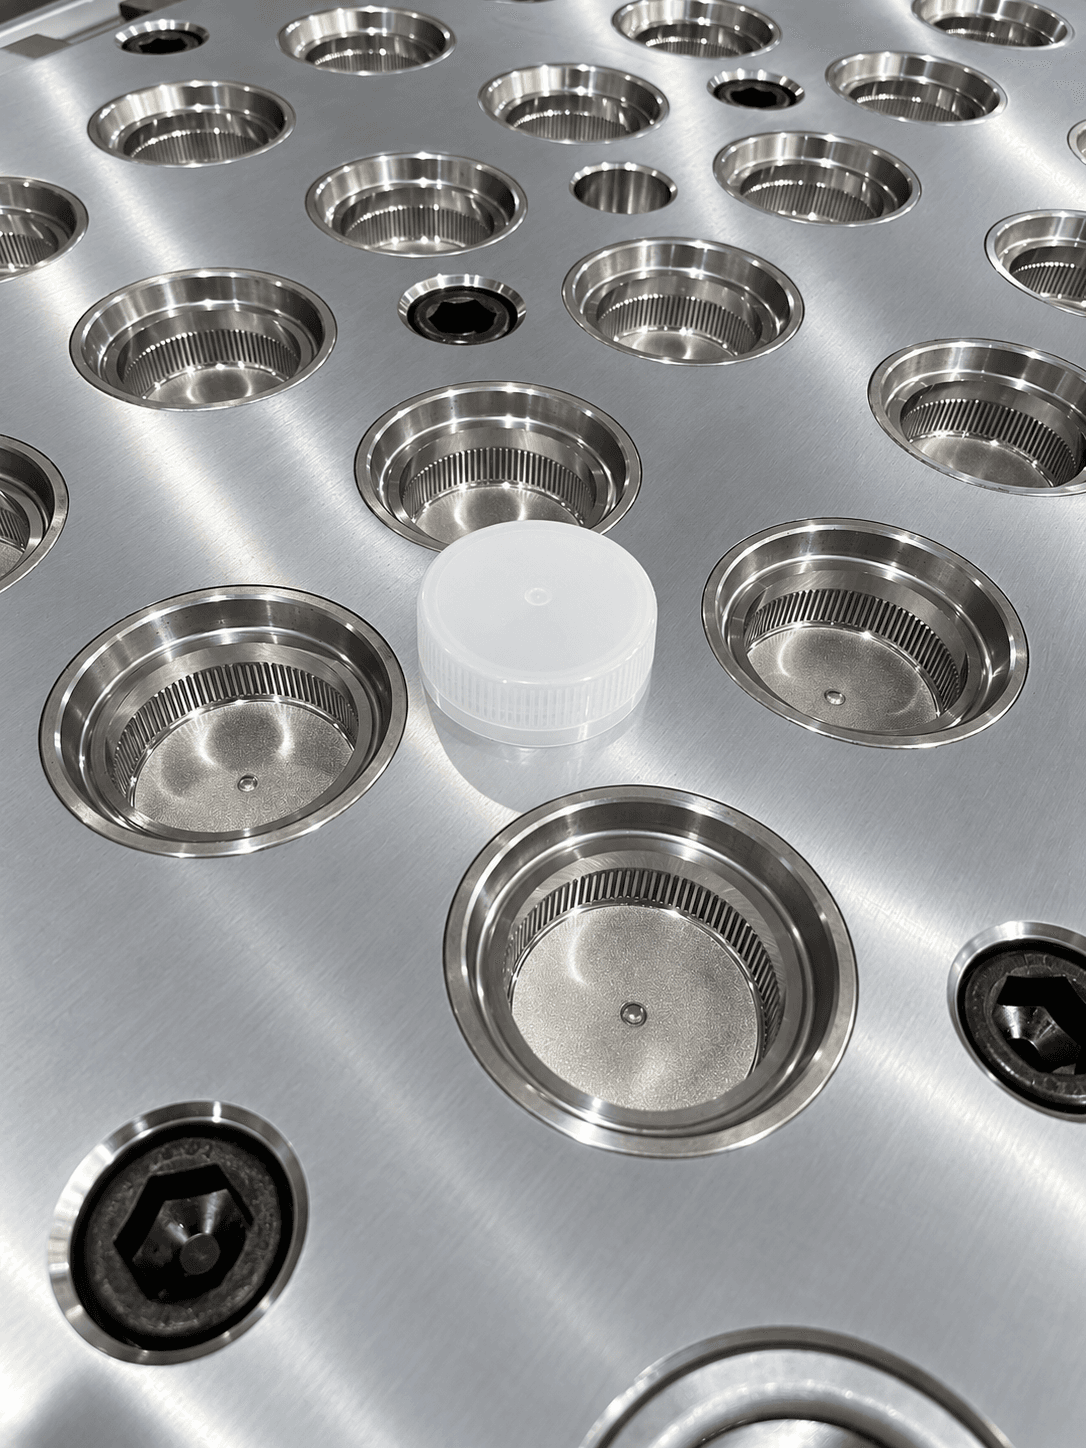
O fornecedor deve explicar as regiões de fim de fluxo e como o ar sai pela linha de partição, insertos ou outros elementos. Pergunte como as superfícies de vedação e aparência são protegidas, como ocorre a limpeza e quais sinais exigem manutenção. A frase “ventilação suficiente” não é um registro de revisão.
Separe causas de processo e de ferramenta
Uma marca escura pode estar ligada ao ar aprisionado, mas também à degradação ou umidade da resina, cisalhamento excessivo, temperatura, contaminação ou histórico de pressão. Antes de alterar o aço, registre cavidade, sequência de ciclos, lote de resina, ajustes de cilindro e canal quente, perfil de injeção, resfriamento e alarmes. Assim, uma alteração não validada não esconderá um problema de processo.
Execute um FAT por cavidade
Primeiro estabilize o processo documentado. Depois retenha amostras de cada cavidade nos intervalos acordados, incluindo partida e produção estável. Inspecione aparência no fim do fluxo, falta de enchimento, rebarba, ponto de injeção, rosca, vedação, lacre e, quando aplicável, massa da tampa. Um lote misturado de peças bonitas não prova que uma cavidade não apresenta diferença repetitiva.
Feche ações corretivas com novo teste
Para uma condição repetível, preserve a amostra e registre cavidade, observação, origem suspeita, intervenção e resultado do reteste. Indique se mudou limpeza, ajuste de máquina, manuseio de material, serviço de respiro ou geometria. Se a condição desaparece apenas em uma janela estreita, mantenha essa limitação visível no FAT.
Leve as evidências para a entrega
Antes do envio, solicite mapa de cavidades, parâmetros aprovados, amostras e registros, orientação de limpeza dos respiros, notas de acesso para manutenção, documentos do canal quente e ações pendentes. No comissionamento, repita os controles críticos com a máquina de destino, resina real e sistema de extração planejado. O teste de fábrica cria uma base, mas não substitui a qualificação final com garrafa, tampamento e envase do cliente.
Conclusão
A ventilação do molde de tampas é tema de controle de produção, não apenas de usinagem. Aceitação guiada por desenho, amostras por cavidade e retestes rastreáveis ajudam a resolver queimaduras e faltas sem supor uma causa única.
Perguntas frequentes
Queimaduras são sempre causadas por ventilação ruim?
Não. Ar aprisionado é uma causa possível; revise resina, temperatura, cisalhamento, contaminação e ajustes junto com as evidências da cavidade.
Cada cavidade deve ser inspecionada no FAT?
Sim. A aceitação multicavidade exige identificação por cavidade; amostras de exposição não revelam uma condição local repetitiva.
Um respiro pode ser limpo durante o teste?
Somente com o método seguro documentado pelo fornecedor e o procedimento de segurança da fábrica; registre o serviço e o reteste.
Um FAT bem-sucedido garante ausência de futuras queimaduras?
Não. Ele registra o desempenho do molde, material, máquina e processo documentados; mudanças de produção exigem revisão controlada.
Fale com um engenheiro de moldes
Solicite uma revisão de ventilação e FAT para tampas: envie o desenho da tampa, resina, número de cavidades, fotos do defeito e dados da injetora para uma revisão prática.
Solicitar cotação →