
塑料瓶盖模具 · 10 分钟阅读
上线日期: 2026年10月10日
塑料瓶盖模具排气与烧焦:买方 FAT 指南
充填末端的烧焦、短射或暗痕常被简单归为试模设定问题。但在多腔瓶盖模具中,它们也可能提示单腔受限、排气槽污染、树脂状态变化或工艺窗口不稳定。合格的买方验收方案不应规定通用排气尺寸,而应明确瓶盖版本、材料、观察项目及证明每个启用腔位在记录条件下稳定生产所需的证据。
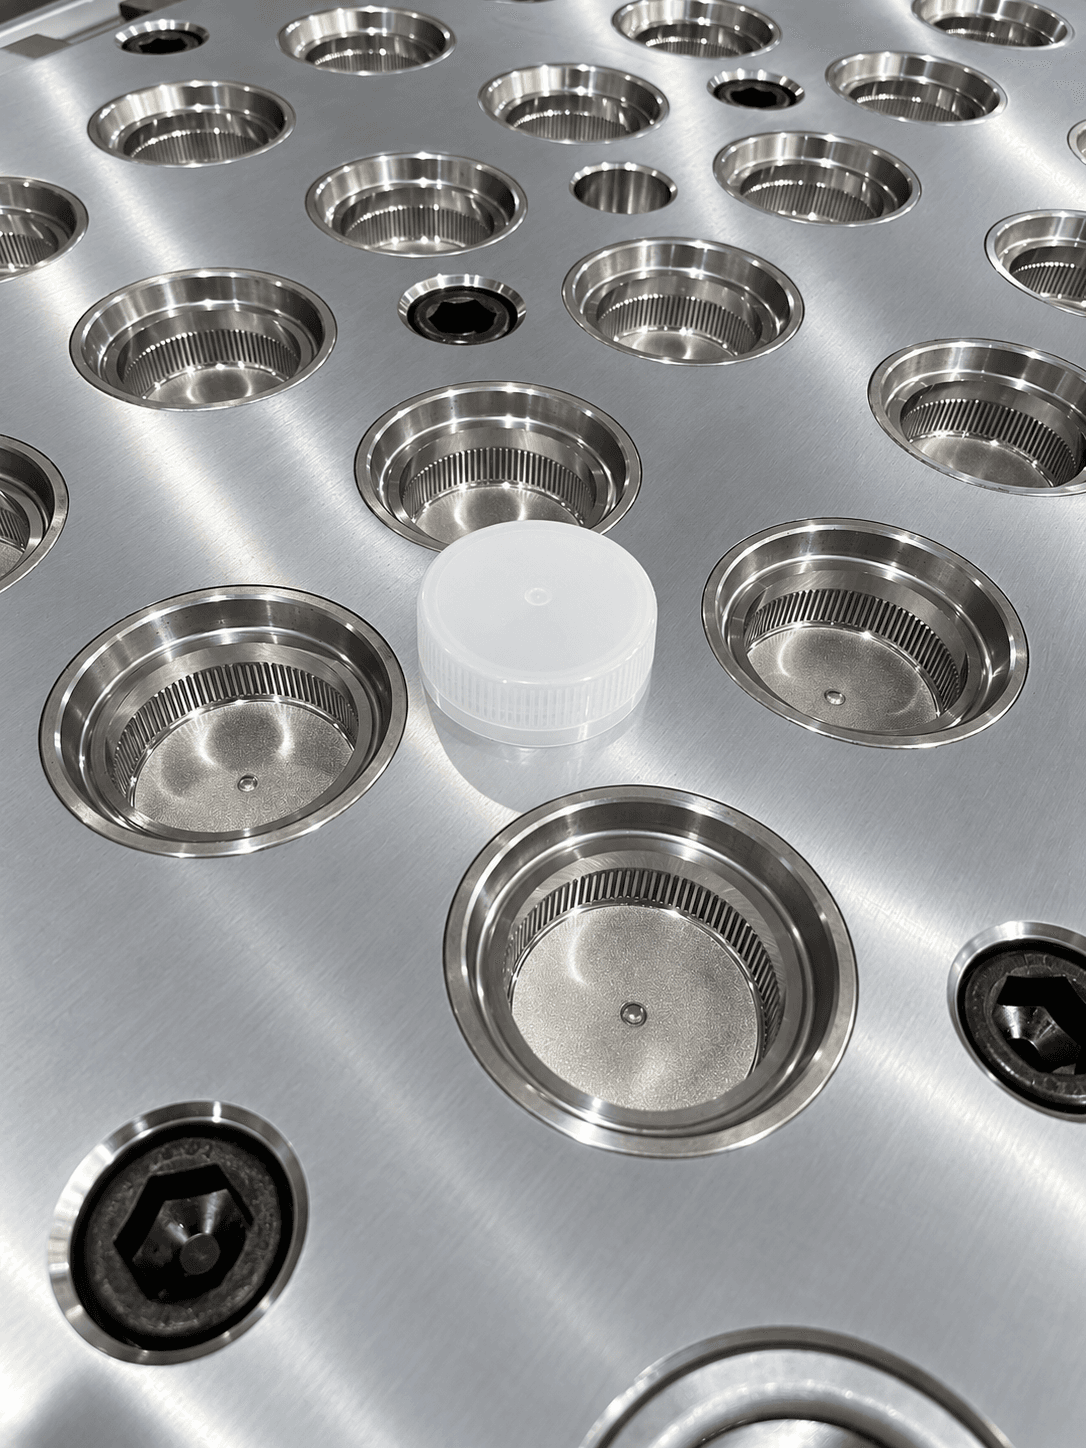
在试模前确定要求
使用已批准的瓶盖图纸和匹配瓶口规格,标出外观区、密封面、螺纹、防盗桥、浇口区及不允许痕迹的位置。记录树脂牌号、色母、再生料规则、腔数、机器、热流道设定和目标周期。判定外观前,应约定光源、样品调节条件和检验责任。
| 控制点 | 买方决策 | FAT 证据 |
|---|---|---|
| 瓶盖版本 | 功能区和外观区 | 批准图纸与样件编号 |
| 材料 | 树脂、颜色和允许回料 | 批次与工艺记录 |
| 腔位覆盖 | 每个启用腔位和抽样间隔 | 腔位图与编号样件 |
| 验收规则 | 烧焦、短射和表面缺陷判定 | 检验照片与记录 |
将排气作为可维护系统评审
询问型腔中的空气从哪里排出
供应商应说明预计的充填末端位置,以及空气如何经分型面、镶件或相关结构排出。询问设计如何保护密封和外观面、如何清洁排气槽、以及哪些迹象说明需要维护。“排气充足”不是可审核的设计记录。
区分工艺和模具原因
暗色或烧焦痕可能与困气有关,也可能来自树脂降解、含水、过大剪切、温度、污染或压力历史。改变钢材前先记录现象:腔号、周期顺序、树脂批次、料筒和热流道设定、注射曲线、冷却状态及报警。这能避免未经验证的模具改动掩盖工艺问题。
进行逐腔 FAT
先稳定已记录的工艺,再按约定间隔保留每个腔位的样品,包括启动和稳定量产阶段。检查充填末端外观、短射、飞边、浇口、螺纹、密封面、防盗结构以及必要时的盖重。混合在一起的好看样品不能证明某一腔没有反复异常。
用复验关闭纠正措施
对可重复问题保留样件,并记录腔号、现象、可能来源、干预和复验结果。说明调整的是清洁、机台设定、材料处理、排气维护还是模具几何。若问题只在很窄的窗口内消失,应在 FAT 中保留该限制,而非宣称通用能力。
将证据带入交付
出货前索取腔位图、已批准试模设定、样件和检验记录、排气清洁说明、维护可达性、热流道资料及未关闭事项。调试时,使用接收方机器、实际树脂和计划取件设备复核关键项目。工厂试模提供基线,但不能替代客户瓶子、旋盖和灌装条件下的最终包装验证。
结论
瓶盖模具排气是生产控制议题,不只是加工细节。以图纸为基础的验收、逐腔样品和可追溯复验,能帮助买方处理烧焦和充填不全,而不武断认定单一原因。
常见问题
烧焦一定是排气不良造成的吗?
不一定。困气只是可能原因之一,还应结合腔位证据检查树脂状态、温度、剪切、污染和注射设定。
FAT 是否应检查每个腔位?
应当。多腔模具验收必须逐腔识别;精选展示样件无法发现重复的局部异常。
试模中可以清理排气槽吗?
可以,但只能按供应商规定的安全方法和现场安全程序操作,并记录维护及复验结果。
FAT 合格是否保证以后不会烧焦?
不能。它只记录特定模具、材料、机器和工艺条件下的结果;量产变更需要受控复核。
与模具工程师沟通
申请瓶盖排气与 FAT 评审: 请发送瓶盖图纸、树脂、目标腔数、缺陷照片和注塑机信息,以获得实用评审。
获取报价 →