
Moldes de tapas plásticas · 11 min de lectura
Publicado: 4 de octubre de 2026
Expulsión y desmoldeo de moldes de tapas plásticas: guía de validación
Al comprar un molde de tapas se suele comparar cavidades, ciclo y canal caliente antes de preguntar cómo sale cada tapa. El desmoldeo puede causar rozaduras, deformación de roscas, daño en la banda inviolable o una orientación inestable para la manipulación posterior. Una prueba breve con unas pocas muestras bonitas no demuestra que todas las cavidades se liberen de forma constante en producción.
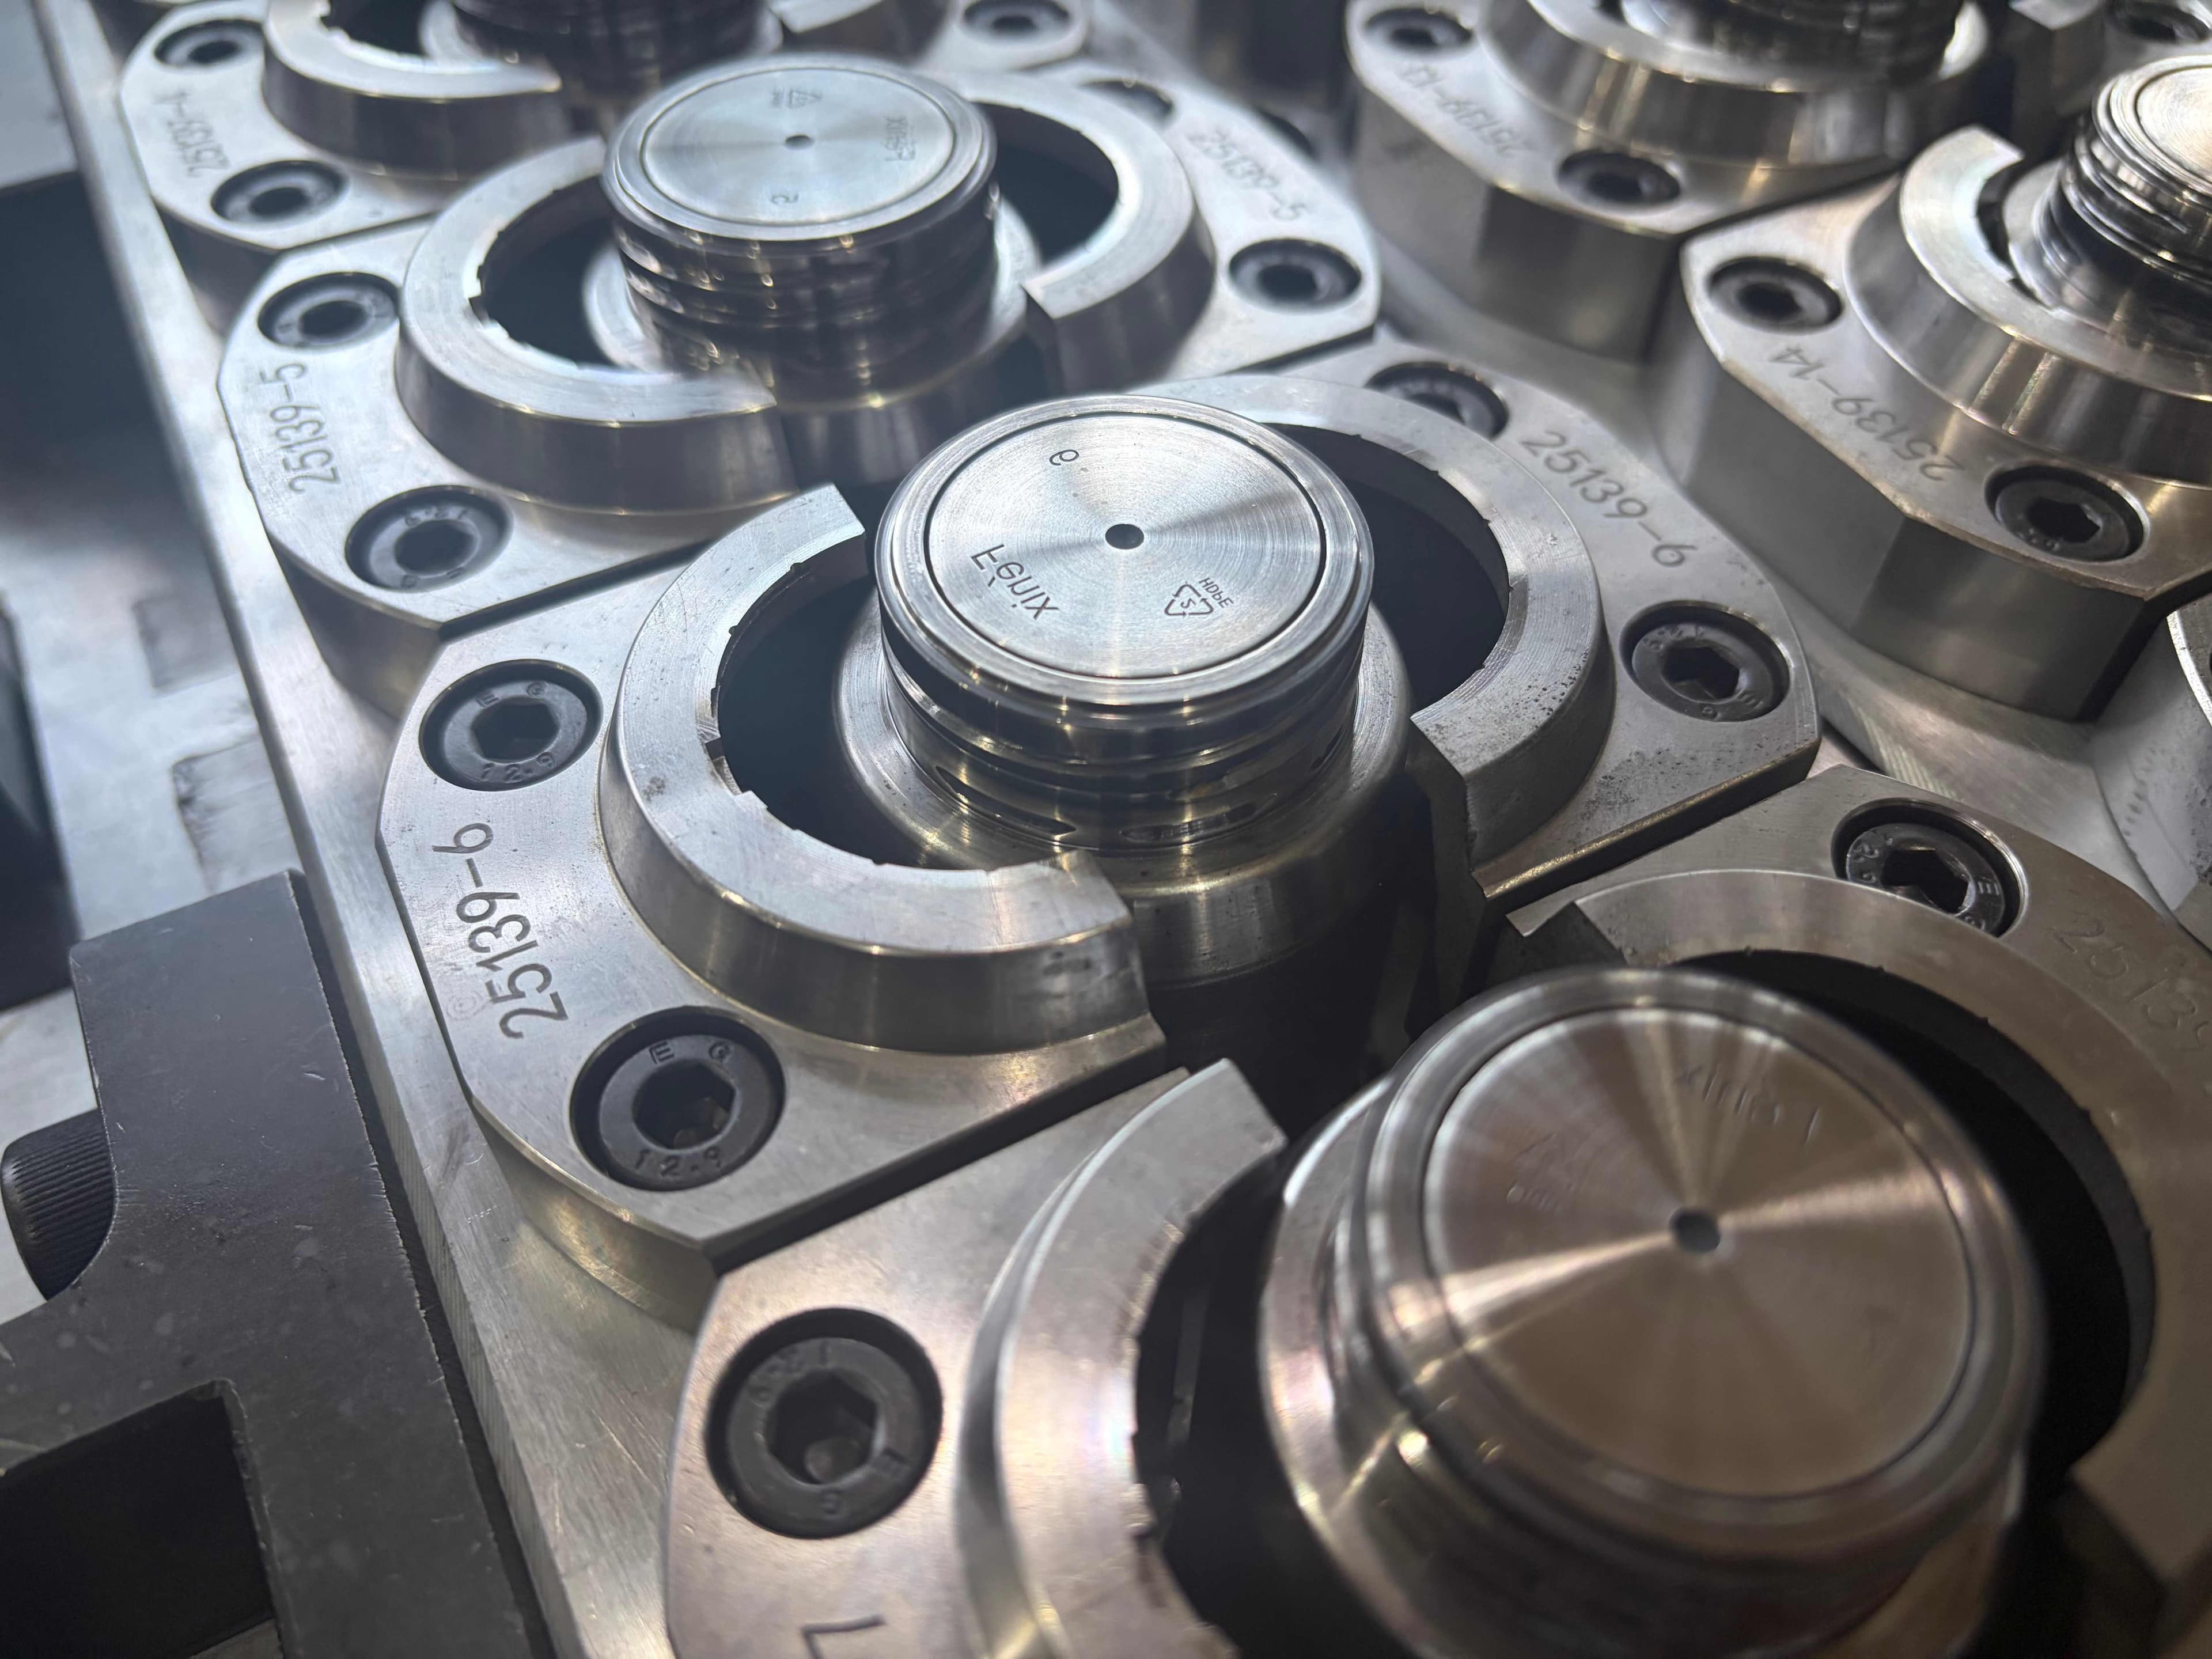
Esta guía convierte la expulsión en un requisito medible para especificar, probar y transferir el molde. Relaciona geometría, material, mecanismo, enfriamiento, extracción e interfaz con el cuello de la botella. No prescribe un único sistema: tapas roscadas, a presión, abatibles y unidas a la botella requieren decisiones distintas.
Definir la tapa y los requisitos de desmoldeo
Parta del plano aprobado de la tapa y la especificación del cuello. Identifique roscas internas, sellos, puentes inviolables, bisagras o uniones, compuerta y superficies cosméticas. Entregue grado de resina, color y aditivos, producción anual, inyectora prevista, extracción y método posterior de tapado. Si aporta una muestra existente, indique su revisión para que no sustituya silenciosamente al plano.
Indique dónde se permiten marcas de expulsión. Una huella ligera en una zona oculta sin función quizá sea aceptable; una lesión en el asiento de sellado, entrada de rosca o precinto es un fallo funcional. Acuerde inspección y acondicionamiento antes de fijar límites numéricos. La documentación pública de diseño de inyección señala que los contactos de expulsión pueden dejar marcas y que poco ángulo de salida puede provocar arrastre; el resultado admisible depende del proyecto.
| Datos del comprador | Decisión de diseño | Evidencia de aceptación |
|---|---|---|
| Revisiones aprobadas de tapa y cuello | Dirección de salida y zonas protegidas | Plano e identificación de muestras |
| Resina y ventana de proceso | Contracción y comportamiento de salida | Registro de material y ensayo |
| Zonas cosméticas y funcionales | Contactos permitidos | Plano marcado y muestras |
| Cavidades y producción objetivo | Arquitectura y muestreo | Mapa de cavidades y registro estable |
| Extracción y tapadora | Orientación y ajuste funcional | Interfaz y observaciones de traslado |
Revisar el concepto antes de mecanizar el acero
Adaptar el mecanismo a la geometría
Pida al proveedor que explique en qué lado queda la tapa y cómo se libera sin cargar las zonas frágiles. Según la geometría pueden proponerse empuje, manguito, placa extractora, aire o desenroscado. Solicite un diagrama de apertura, movimiento del núcleo, liberación, traslado y retorno. La expresión «expulsión automática» no basta para aprobarlo.
Si una rosca o contrasalida requiere movimiento relativo, determine qué elemento se mueve y cómo se confirma su posición antes del cierre. En tapas inviolables o unidas, compruebe que puentes, bisagras y uniones no se enganchen al salir. Un mecanismo utilizado en otra tapa no demuestra que sirva para el nuevo plano.
Proteger sellos y superficies visibles
Revise conjuntamente ángulo de salida, textura, apoyos y línea de partición. Poco ángulo aumenta fricción y rozaduras; una textura profunda puede agravar el riesgo. Sitúe los contactos autorizados fuera de sellos y áreas cosméticas definidas cuando sea posible. Documente y apruebe cualquier compromiso antes de fabricar.
La tapa también puede dañarse después de abandonar el núcleo, al caer en un canal, chocar con una superficie dura o ser agarrada antes de estabilizarse. Incorpore ruta de extracción, orientación y puntos de contacto al diseño de la célula.
Distinguir problemas de enfriamiento y expulsión
Fuerza de salida y forma cambian al enfriarse la pieza. Expulsar demasiado pronto puede causar deformación parecida a un fallo mecánico; dejarla demasiado tiempo en el núcleo puede impedir el ciclo previsto. Solicite zonas de temperatura, identificación de circuitos y condiciones de ensayo repetibles. Compare muestras acondicionadas durante un periodo definido, no solo piezas calientes.
Ante arrastre, blanqueamiento o deformación, registre cavidad, lote de resina, ajustes de máquina, enfriamiento y etapa exacta de liberación. No atribuya automáticamente cada marca al ángulo o cada estructura torcida a un expulsor. Compruebe acabado del núcleo, alineación, refrigeración local, historial de presión y manipulación posterior antes de modificar acero.
Construir una aceptación que cubra todas las cavidades
El plan debe definir inyectora, resina, revisión de tapa, ciclos consecutivos observados, frecuencia de muestreo e identificación de cavidades. Comprador y proveedor deben acordar qué significa marcha estable para este proyecto, sin promesas universales de ciclo o rechazo. Tome piezas de todas las cavidades tanto en arranque como en producción estable, no solo una bandeja seleccionada.
Inspeccionar salida y función conjuntamente
Registre adhesión al núcleo, caída doble, liberación incompleta, marcas, ovalidad, daño de rosca, puente o bisagra y orientación de traslado. Relacione la inspección visual con medidas críticas tras acondicionar. Si hay botella compatible, realice un ensayo acordado de rosca, sellado y apertura. La prueba del molde ayuda, pero no sustituye la homologación completa en la línea de llenado y tapado del cliente.
Registrar fallos y repetir la prueba
Ante un fallo repetible, identifique cavidades, punto del ciclo, fotografías, causa probable, intervención y resultado de repetición. Indique si cambió geometría, enfriamiento, parámetros o tiempos del robot. Un resultado válido solo en una ventana estrecha no es prueba de robustez. Guarde muestras rechazadas con número de cavidad para comparar antes y después.
Preparar envío y puesta en marcha
Antes del envío, obtenga planos aprobados, secuencia de desmoldeo, esquemas de circuitos y controles, registros de prueba, mediciones, muestras identificadas, repuestos y fotos del embalaje. Revise piezas móviles, sensores, conexiones neumáticas o hidráulicas y acceso de mantenimiento. Proteja núcleos, roscas y sellos durante el transporte.
En destino, verifique la inyectora real, servicios, preparación de resina e interfaz de robot o cinta. Confirme liberación, orientación e interbloqueos según lo documentado. Repita comprobaciones críticas en producción estable y pruebe con botella, tapadora y llenado reales. Registre diferencias respecto a la fábrica antes de atribuirlas al molde.
Conclusión
Un buen desmoldeo es más que dejar caer una tapa: exige liberación controlada en todas las cavidades sin dañar sellos, roscas, precintos ni superficies visibles, y transferencia fiable a la célula. Revisión basada en planos, aceptación trazable y nueva prueba en destino dan más certeza que unas muestras vistosas.
Preguntas frecuentes
¿Las marcas de expulsión siempre son defectos?
No necesariamente. Evalúe posición y gravedad frente a zonas cosméticas y funcionales aprobadas. Una marca en el sello no equivale a otra aceptada en una cara oculta.
¿Acortar el enfriamiento resuelve la adhesión?
Podría empeorar la deformación. Investigue temperatura, contracción, ángulo, núcleo y momento de salida antes de cambiar el ciclo.
¿Hay que muestrear todas las cavidades?
Sí para evaluar un molde multicavidad. Un puñado seleccionado no revela una cavidad que se adhiere o daña repetidamente.
¿La prueba de tapa y botella en fábrica completa la validación?
No. Documenta esas piezas bajo condiciones de fábrica. Tapado, llenado y distribución de producción siguen siendo responsabilidad del responsable del envase.
Hable con un ingeniero de moldes
Solicite una revisión de desmoldeo: envíe planos aprobados de tapa y cuello, resina, cavidades objetivo, inyectora y extracción para planificar la liberación y aceptación.
Solicitar cotización →