
塑料瓶盖模具 · 11 分钟阅读
上线日期: 2026年10月4日
塑料瓶盖模具顶出与脱模:采购方验收指南
瓶盖采购方常先比较腔数、周期与热流道,却忽略每个瓶盖如何离开模具。脱模过程可能造成擦伤、螺纹变形、防拆环损坏,或使制品无法稳定进入后续输送。短时间试模获得几件漂亮样品,并不能证明所有型腔可在连续生产中稳定脱模。
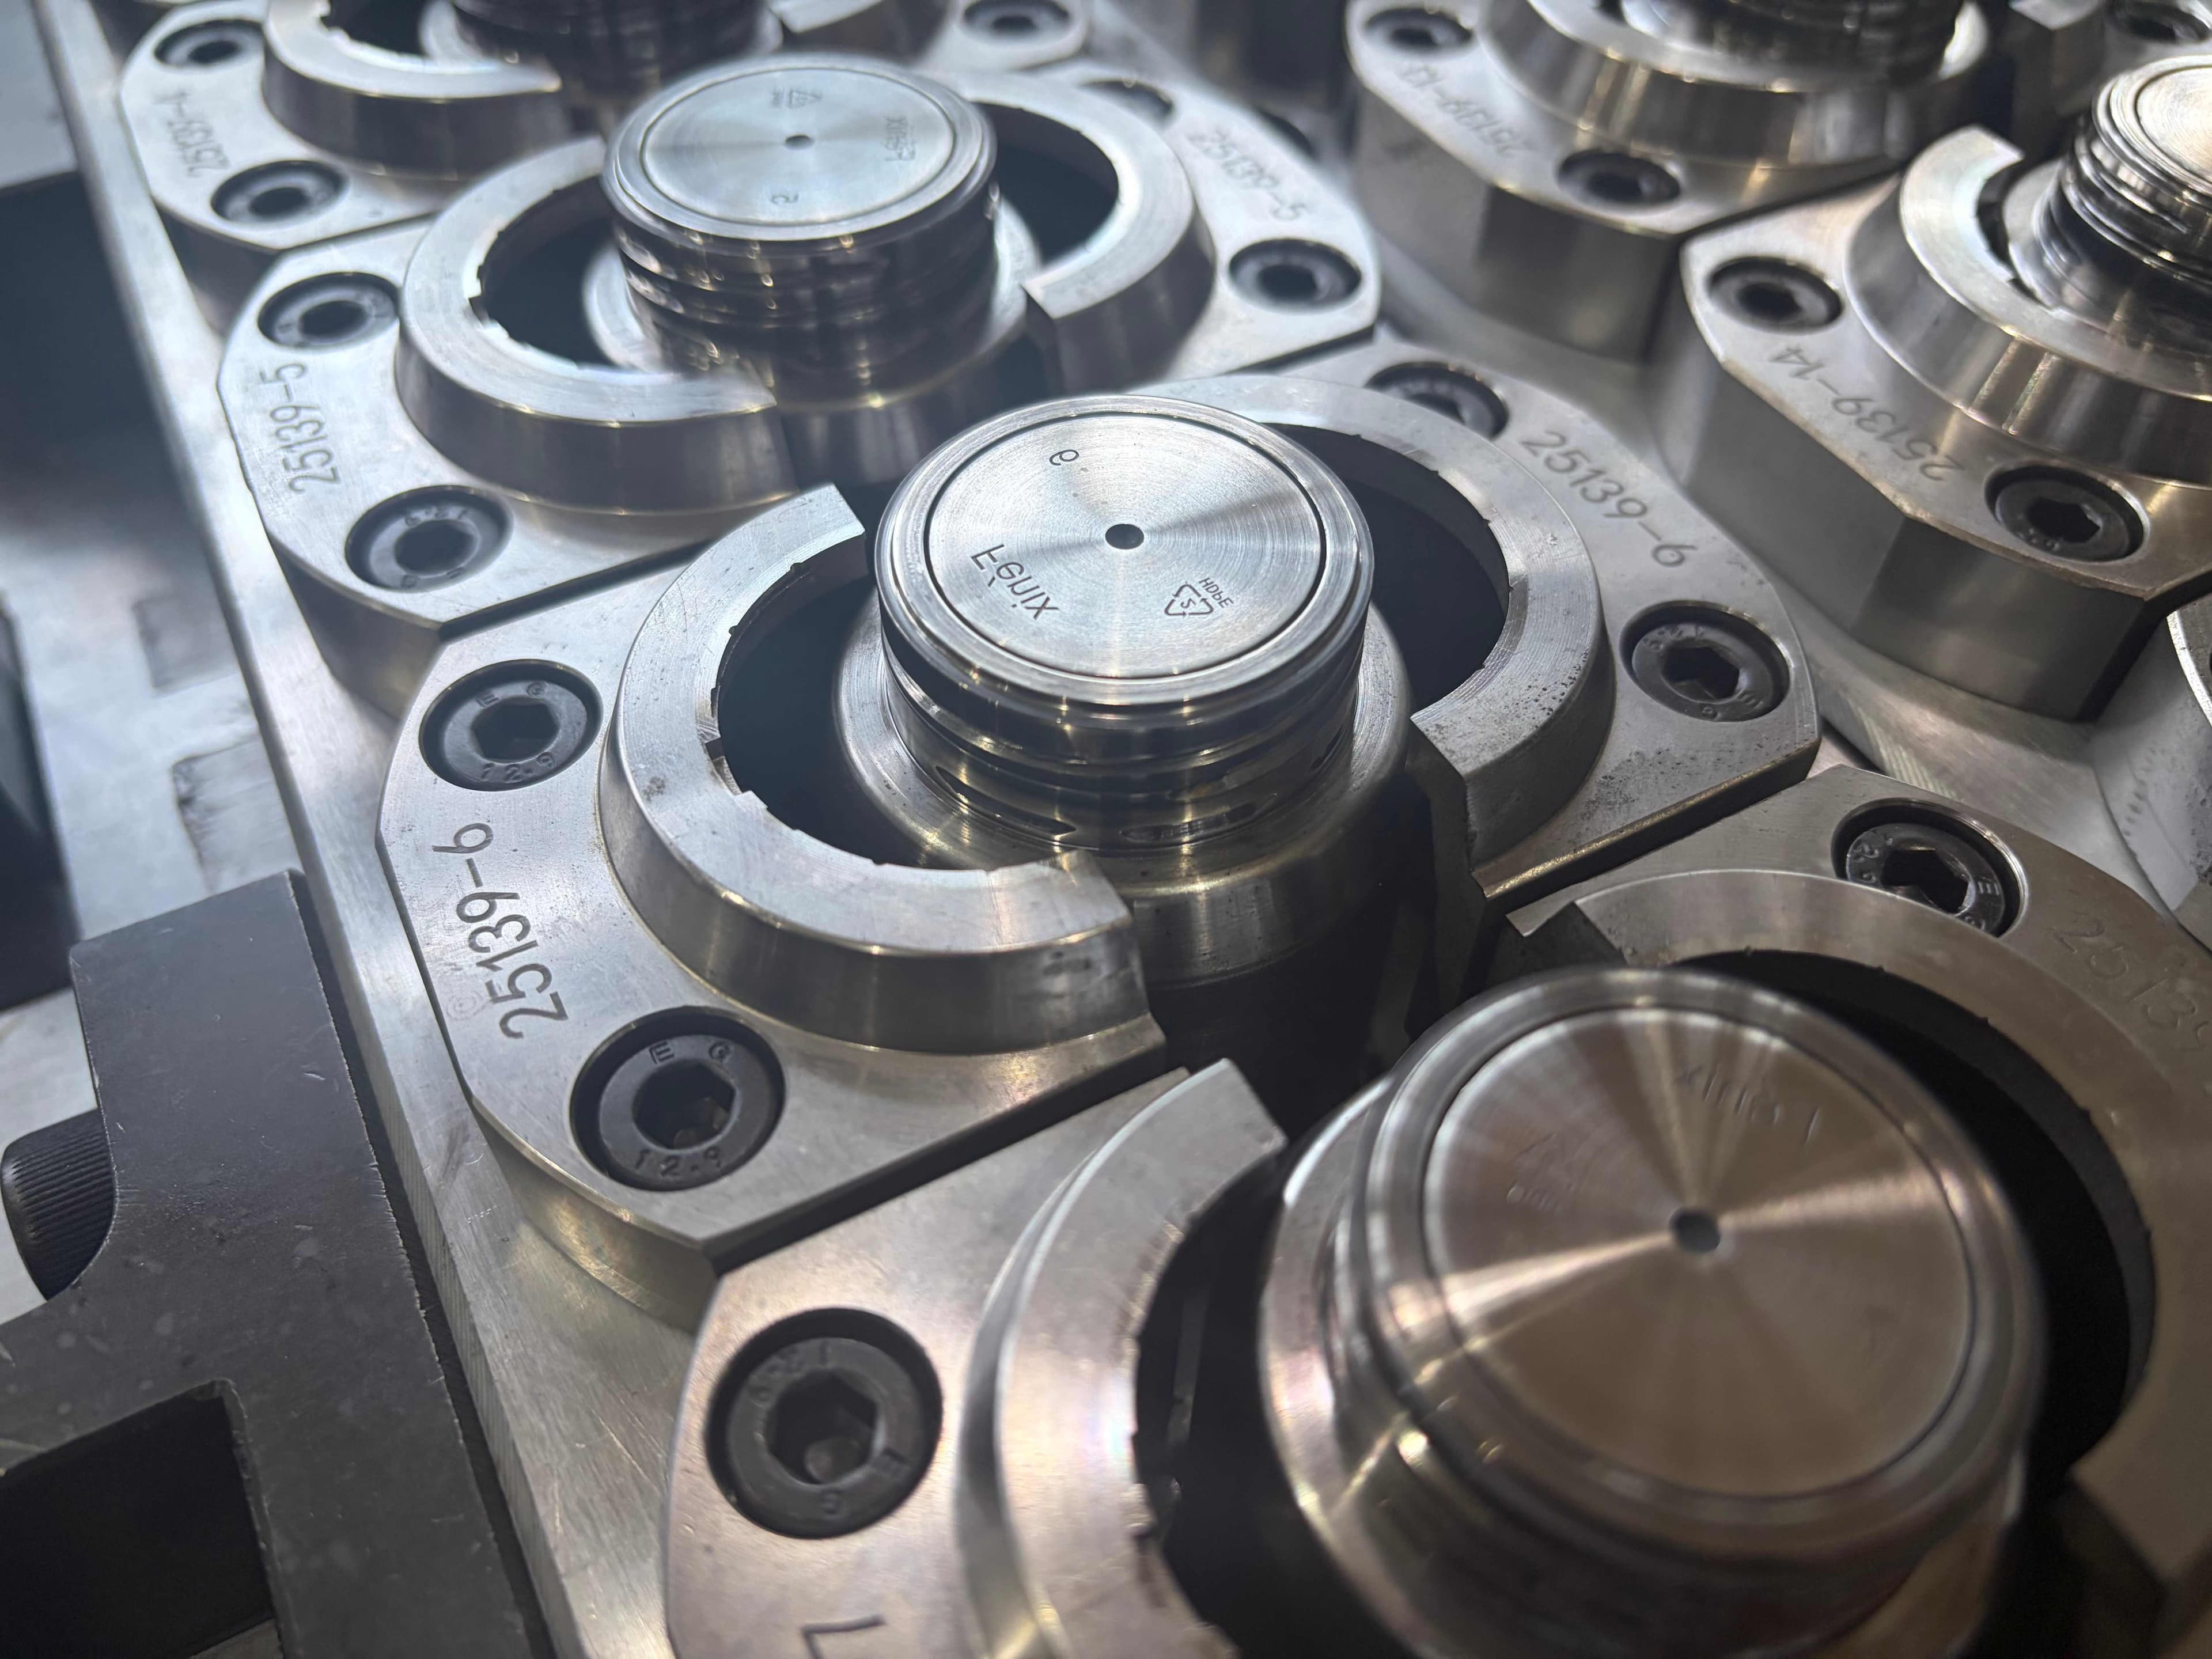
本指南说明如何将脱模写成可测量的要求,并在工厂验收和现场调试中验证。制品几何、材料、模具机构、冷却、取件设备和瓶口接口都要一起评估。螺纹盖、压盖、翻盖与连体盖的脱模方案不能一概而论。
定义瓶盖与脱模要求
从已批准的盖图纸和配套瓶口规格开始,标出内螺纹、密封结构、防拆连接桥、铰链或连体结构、浇口以及外观面。提供树脂牌号、颜色或添加剂、年产量、目标注塑机、取件方案及后续旋盖方式。若提供实物样品,要标明版本,不能让旧样品默默替代图纸。
明确哪些位置允许顶出痕、哪些不允许。隐藏且无功能的表面上轻微痕迹可能可以接受,但密封面、螺纹入口或防拆结构受损属于功能缺陷。讨论数值限值前,先约定检验方法和样品调温状态。公开的注塑设计资料指出,顶出接触可能留下痕迹,拔模斜度不足可能造成拖擦;具体允许程度仍须由项目双方确定。
| 采购方输入 | 设计决定 | 工厂验收证据 |
|---|---|---|
| 盖与瓶口批准版本 | 脱模方向和需保护部位 | 图纸与样品编号 |
| 树脂及工艺窗口 | 收缩与脱模表现 | 材料和试模工况记录 |
| 外观及功能区域 | 可接受的接触位置 | 标注图纸与实物样品 |
| 腔数与产量目标 | 顶出结构及取样计划 | 型腔图与稳定运行记录 |
| 取件和旋盖设备 | 转移方向及功能配合 | 接口检查与搬运观察 |
切钢前评审脱模方案
让机构匹配瓶盖几何
要求供应商说明瓶盖如何留在预定模具侧,又如何在不压伤薄弱结构的情况下释放。可按几何形状选择推脱、套筒、脱模板、气辅或旋脱等机构。采购方应取得动作顺序图,涵盖开模、型芯运动、释放、移载和复位。仅写“自动顶出”不足以批准方案。
如果内螺纹或倒扣需要相对运动,应明确哪个部件运动,以及合模前如何确认其位置。对防拆盖和连体盖,还要检查连接桥、铰链及连体结构是否会在脱模时勾挂。其他盖型使用过某机构,不等于新图纸也适用。
保护密封和可见表面
同时评审拔模斜度、纹理、接触垫及分型线。斜度不足会增加摩擦和擦伤风险,深纹理也可能使情况加剧。尽可能把允许的顶出接触点放在非密封、非指定外观区域。不可避免的取舍应在图纸中标出并在制造前批准。
还要考虑瓶盖离开型芯之后的路径。盖子落入料道、撞击硬表面,或在未稳定时被机械手夹取,也可能出现与型腔表面无关的损伤。取件路径、朝向及接触表面应纳入生产单元设计文件。
区分冷却问题与顶出问题
瓶盖冷却过程会改变释放力和制件形状。顶出过早可能产生类似机构不良的变形,留在型芯上过久又可能无法达到周期目标。要求标识温控区域和冷却回路,并确定可重复的试模条件。样品应经过规定时间调温后比较,不能只看热件。
出现拖擦、发白或变形时,记录型腔、树脂批次、机器设定、冷却条件和脱模发生阶段。不要认定所有擦痕都由拔模斜度造成,或所有弯曲都由顶针造成。改钢材前先查型芯表面、对中、局部冷却、压力历程和后续取件。
围绕每个型腔制定工厂验收试验
验收计划应规定机器、树脂、瓶盖版本、周期观察、连续运行周期数、取样频率和型腔识别方法。双方应为本项目定义何为稳定运行,不应承诺无依据的通用周期或废品率。所有型腔都要取样,包括启动和稳定阶段,而不是只展示精选样品。
一起检查脱模与瓶盖功能
记录粘模、双件掉落、释放不完全、顶出痕、椭圆度、螺纹损伤、防拆桥或铰链损伤以及移载方向。外观观察应结合调温后的关键尺寸。若有匹配瓶子,应按约定检查螺纹啮合、密封及开启表现。工厂试模可支持这些检查,但不能替代客户灌装旋盖线上的完整包装验证。
记录故障并复测修正
对重复问题,记录相关型腔、周期阶段、照片、疑似原因、干预措施和复测结果。说明修正改变了模具几何、冷却、机器设定还是取件时序。只在狭窄试模窗口有效的条件不能被说成稳健量产证据。保留带型腔编号的不合格样品,方便比较修正前后。
准备发运与现场调试
发运前取得批准图纸、脱模动作文件、回路及控制图、试模日志、尺寸报告、已编号样品、备件清单和包装照片。检查运动部件、传感器、气路或液压接口及维修空间,并保护型芯、螺纹和密封面免受运输损伤。
到货后核对真实注塑机、公用工程、树脂准备、机械手或输送接口。确认脱模、制品朝向及传感器联锁与文件一致。在稳定生产条件下复查关键样品,并用实际瓶子、旋盖设备和灌装条件验证。先记录与工厂验收的差异,再判断是否属于模具问题。
结论
良好的脱模不只是瓶盖从模具中掉出来,而是所有型腔都能受控释放,不损伤密封、螺纹、防拆或外观结构,并可靠送入生产单元。按图纸评审方案、可追溯的工厂验收和现场复测,比几件漂亮样品更有说服力。
常见问题
顶出痕总是缺陷吗?
不一定。要按已批准的外观与功能区域判断其位置和程度。密封面上的痕迹,与隐藏面上事先接受的痕迹不是一回事。
缩短冷却时间能解决粘模吗?
可能反而加重变形。改周期前,应综合检查温度、收缩、拔模斜度、型芯状态和释放时序。
每个型腔都需要取样吗?
多腔脱模验收应覆盖所有型腔。精选的几件样品无法暴露某一型腔反复粘模或损伤结构的问题。
工厂的瓶盖与瓶子配合检查算完整验证吗?
不算。它仅记录工厂条件下所测试的盖和瓶。量产旋盖、灌装及物流验证仍由包装责任方负责。
与模具工程师沟通
申请瓶盖脱模评审:请提供已批准的瓶盖与瓶口图纸、树脂、目标腔数、注塑机及取件资料,以制定实用的脱模和工厂验收方案。
获取报价 →