
Moldes para tampas plásticas · 11 min de leitura
Publicado: 4 de outubro de 2026
Ejeção e desmoldagem de tampas plásticas: guia de validação para compradores
Compradores costumam comparar cavidades, ciclo e câmara quente antes de perguntar como cada tampa sai do molde. A liberação pode causar arranhões, deformar roscas, danificar o lacre ou deixar a peça mal orientada para a etapa seguinte. Um ensaio curto com algumas tampas bonitas não prova que todas as cavidades funcionarão continuamente.
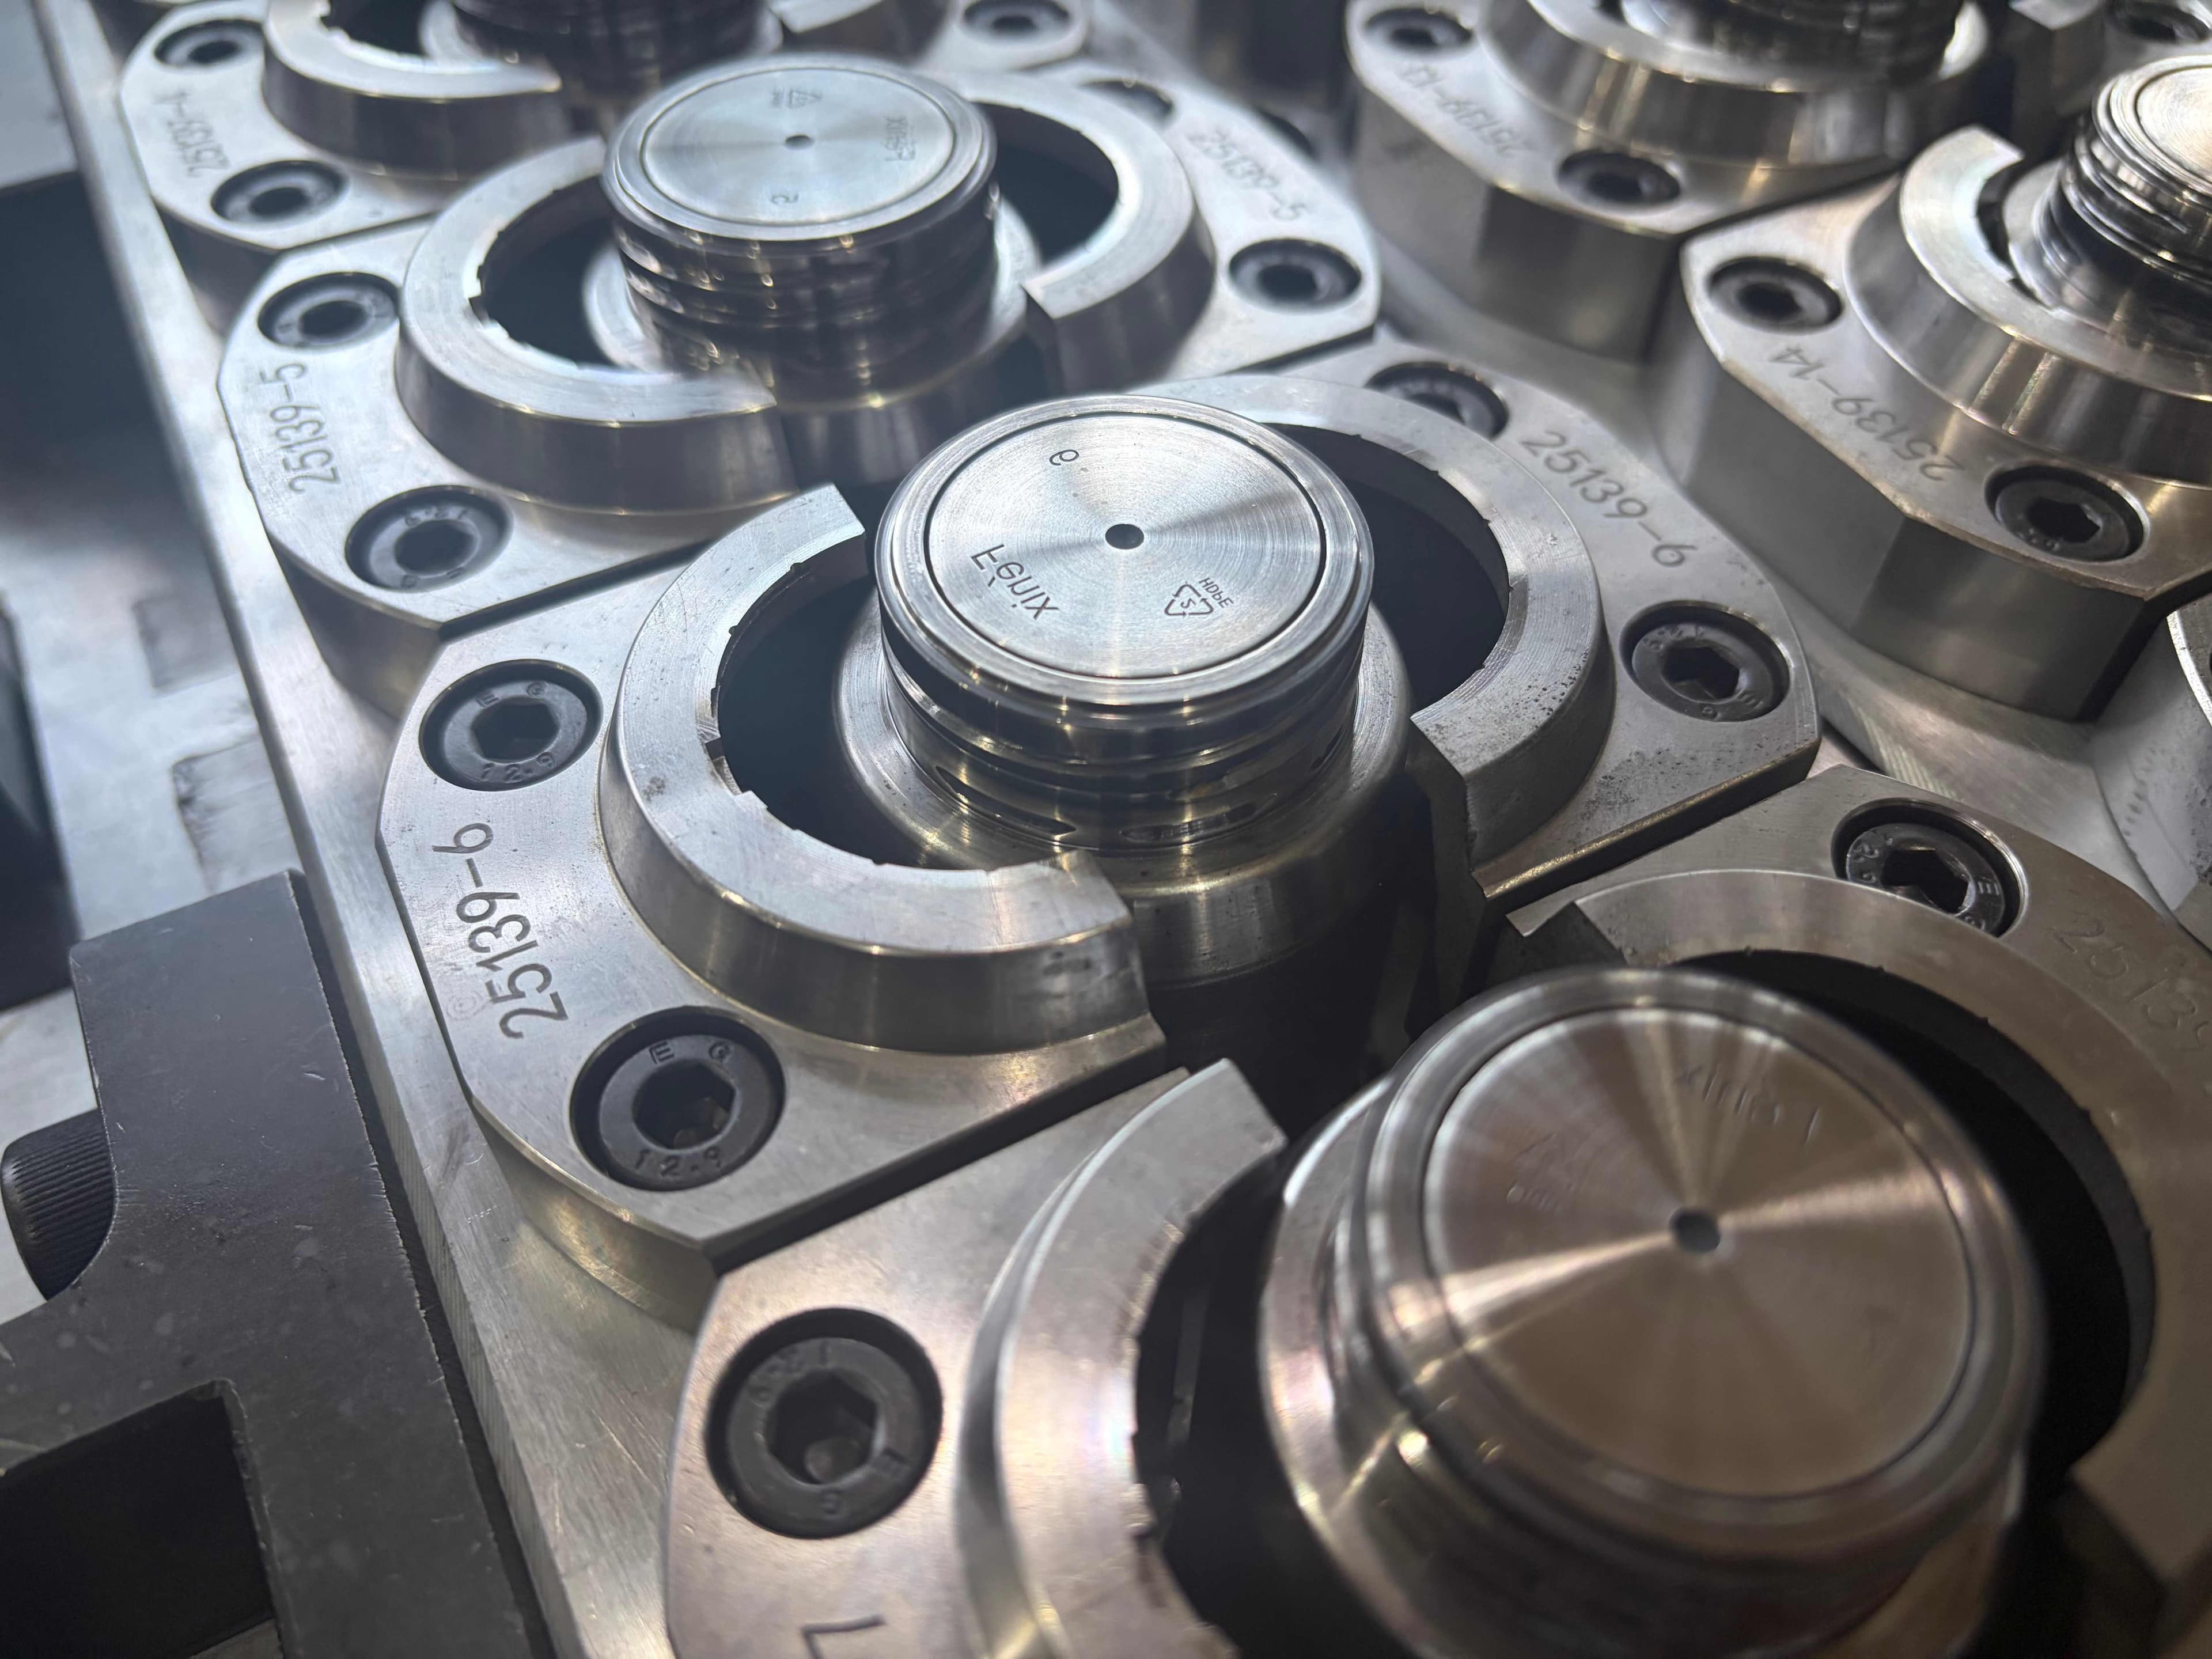
Este guia apresenta a ejeção como requisito mensurável de especificação, teste e entrega. Geometria, material, mecanismo, refrigeração, retirada e interface com o gargalo precisam ser analisados juntos. Tampas rosqueadas, de pressão, articuladas e presas à embalagem podem exigir conceitos diferentes.
Defina a tampa e o requisito de liberação
Comece com desenho aprovado da tampa e especificação do gargalo. Identifique roscas internas, superfícies de vedação, pontes do lacre, dobradiças ou tiras, ponto de injeção e áreas estéticas. Informe grau da resina, cor ou aditivos, volume anual, injetora, retirada e método de fechamento posterior. Se enviar amostra existente, identifique sua revisão; ela não deve substituir silenciosamente o desenho.
Defina onde marcas de ejeção podem existir. Uma marca leve em área oculta sem função talvez seja aceitável; dano na vedação, entrada da rosca ou lacre é funcionalmente inaceitável. Combine método de inspeção e condicionamento antes de discutir limites numéricos. Orientações públicas de projeto mostram que contatos de ejeção podem marcar a peça e ângulo de saída insuficiente pode causar arraste; a aceitação real depende do projeto.
| Entrada do comprador | Decisão de projeto | Evidência no FAT |
|---|---|---|
| Revisões aprovadas de tampa e gargalo | Direção de saída e recursos protegidos | Desenho e identificação de amostras |
| Resina e janela de processo | Contração e comportamento de liberação | Registro de material e condições |
| Áreas estéticas e funcionais | Posições permitidas de contato | Desenho marcado e amostras |
| Cavidades e meta de produção | Arquitetura e amostragem | Mapa das cavidades e registro de operação |
| Retirada e tampadora | Orientação e encaixe funcional | Verificação de interface e manuseio |
Revise o conceito antes de usinar o aço
Adeque o mecanismo à geometria
Peça ao fornecedor explicar em qual lado a tampa permanece e como sai sem forçar recursos delicados. Conforme a geometria, podem ser propostos empurrador, luva, placa extratora, ar ou desrosqueamento. Solicite sequência de abertura, movimento do macho, liberação, transferência e retorno. A expressão “ejeção automática” não aprova um conceito.
Se rosca ou rebaixo exigirem movimento relativo, defina qual elemento se move e como sua posição é confirmada antes do fechamento. Em lacres e tampas presas, verifique se pontes, dobradiças e tiras não enroscam durante a saída. Sucesso em outra tampa não demonstra adequação à nova geometria.
Proteja vedação e áreas visíveis
Avalie juntos ângulo de saída, textura, pontos de apoio e linha de partição. Pouco ângulo aumenta atrito e riscos; textura forte pode ampliar esse efeito. Posicione contatos permitidos fora da vedação e das áreas estéticas especificadas sempre que possível. Registre qualquer concessão no desenho e aprove-a antes da fabricação.
A tampa também pode sofrer dano após deixar o macho: ao cair em uma calha, bater em superfície rígida ou ser agarrada antes de estabilizar. Inclua trajetória, orientação e superfícies de contato da retirada no projeto da célula.
Separe problemas de refrigeração e de ejeção
Força de liberação e forma mudam com o resfriamento. Ejetar cedo pode deformar a tampa e parecer falha mecânica; deixá-la no macho por muito tempo pode impedir a meta de ciclo. Peça identificação de zonas térmicas e circuitos, além de condição repetível de teste. Compare amostras após condicionamento definido, não apenas peças quentes.
Quando houver arraste, branqueamento ou deformação, registre cavidade, lote de resina, parâmetros, refrigeração e etapa da sequência. Não presuma que todo risco vem do ângulo nem que todo recurso torto vem de um pino. Antes de alterar aço, avalie acabamento do macho, alinhamento, refrigeração local, histórico de pressão e manuseio posterior.
Faça o FAT cobrir cada cavidade
O plano deve especificar injetora, resina, revisão, ciclos consecutivos observados, frequência de coleta e identificação das cavidades. Comprador e fornecedor precisam definir operação estável para este projeto, sem promessas universais de ciclo ou refugo. Colete amostras de todas as cavidades no início e na operação estabilizada, não apenas uma bandeja selecionada.
Inspecione liberação e função juntas
Registre aderência, queda dupla, saída incompleta, marcas, ovalização, dano à rosca, pontes ou dobradiças e orientação na transferência. Relacione observação visual a medidas críticas após condicionamento. Com garrafa compatível, execute verificação acordada de engate, vedação e abertura. O ensaio do molde auxilia, mas não substitui a qualificação completa na linha de enchimento e tampamento do cliente.
Registre falhas e teste a correção
Para falha repetitiva, identifique cavidades, momento do ciclo, fotos, causa provável, intervenção e resultado do novo teste. Diga se a correção alterou geometria, refrigeração, parâmetros ou tempo do robô. Uma condição eficaz só em janela estreita não prova robustez. Guarde rejeitos com identificação de cavidade para comparar antes e depois.
Prepare envio e comissionamento
Antes do envio, obtenha desenhos aprovados, sequência de desmoldagem, diagramas de circuitos e controles, logs, relatórios dimensionais, amostras identificadas, peças de reposição e fotos da embalagem. Verifique peças móveis, sensores, conexões pneumáticas ou hidráulicas e acesso para manutenção. Proteja machos, roscas e superfícies de vedação no transporte.
No destino, confira injetora real, utilidades, preparo da resina e interface do robô ou esteira. Confirme liberação, orientação e intertravamentos documentados. Repita as verificações críticas em produção estável e teste com garrafa, tampadora e enchimento reais. Registre diferenças em relação ao FAT antes de atribuí-las ao molde.
Conclusão
Boa desmoldagem não é apenas a tampa cair: é liberação controlada em cada cavidade sem danificar vedação, rosca, lacre ou aparência, seguida de transferência confiável. Revisão do conceito pelo desenho, FAT rastreável e novo teste no local dão evidência mais forte que poucas amostras bonitas.
Perguntas frequentes
Marcas de ejeção são sempre defeitos?
Não. Local e intensidade devem ser julgados contra zonas estéticas e funcionais aprovadas. Uma marca na vedação não equivale a uma marca acordada em área oculta.
Reduzir refrigeração resolve aderência?
Pode agravar deformação. Examine temperatura, contração, ângulo, estado do macho e momento de liberação antes de encurtar o ciclo.
É preciso amostrar todas as cavidades?
Sim, para avaliar liberação multicavidade. Algumas peças selecionadas não revelam uma cavidade que adere ou danifica repetidamente.
Teste de tampa e garrafa na fábrica encerra a validação?
Não. Ele documenta as peças ensaiadas naquelas condições. Tampamento, enchimento e distribuição de produção seguem sob responsabilidade do dono da embalagem.
Fale com um engenheiro de moldes
Solicite revisão de desmoldagem de tampas: envie desenhos aprovados da tampa e gargalo, resina, meta de cavidades, injetora e retirada para um plano prático de liberação e FAT.
Solicitar cotação →