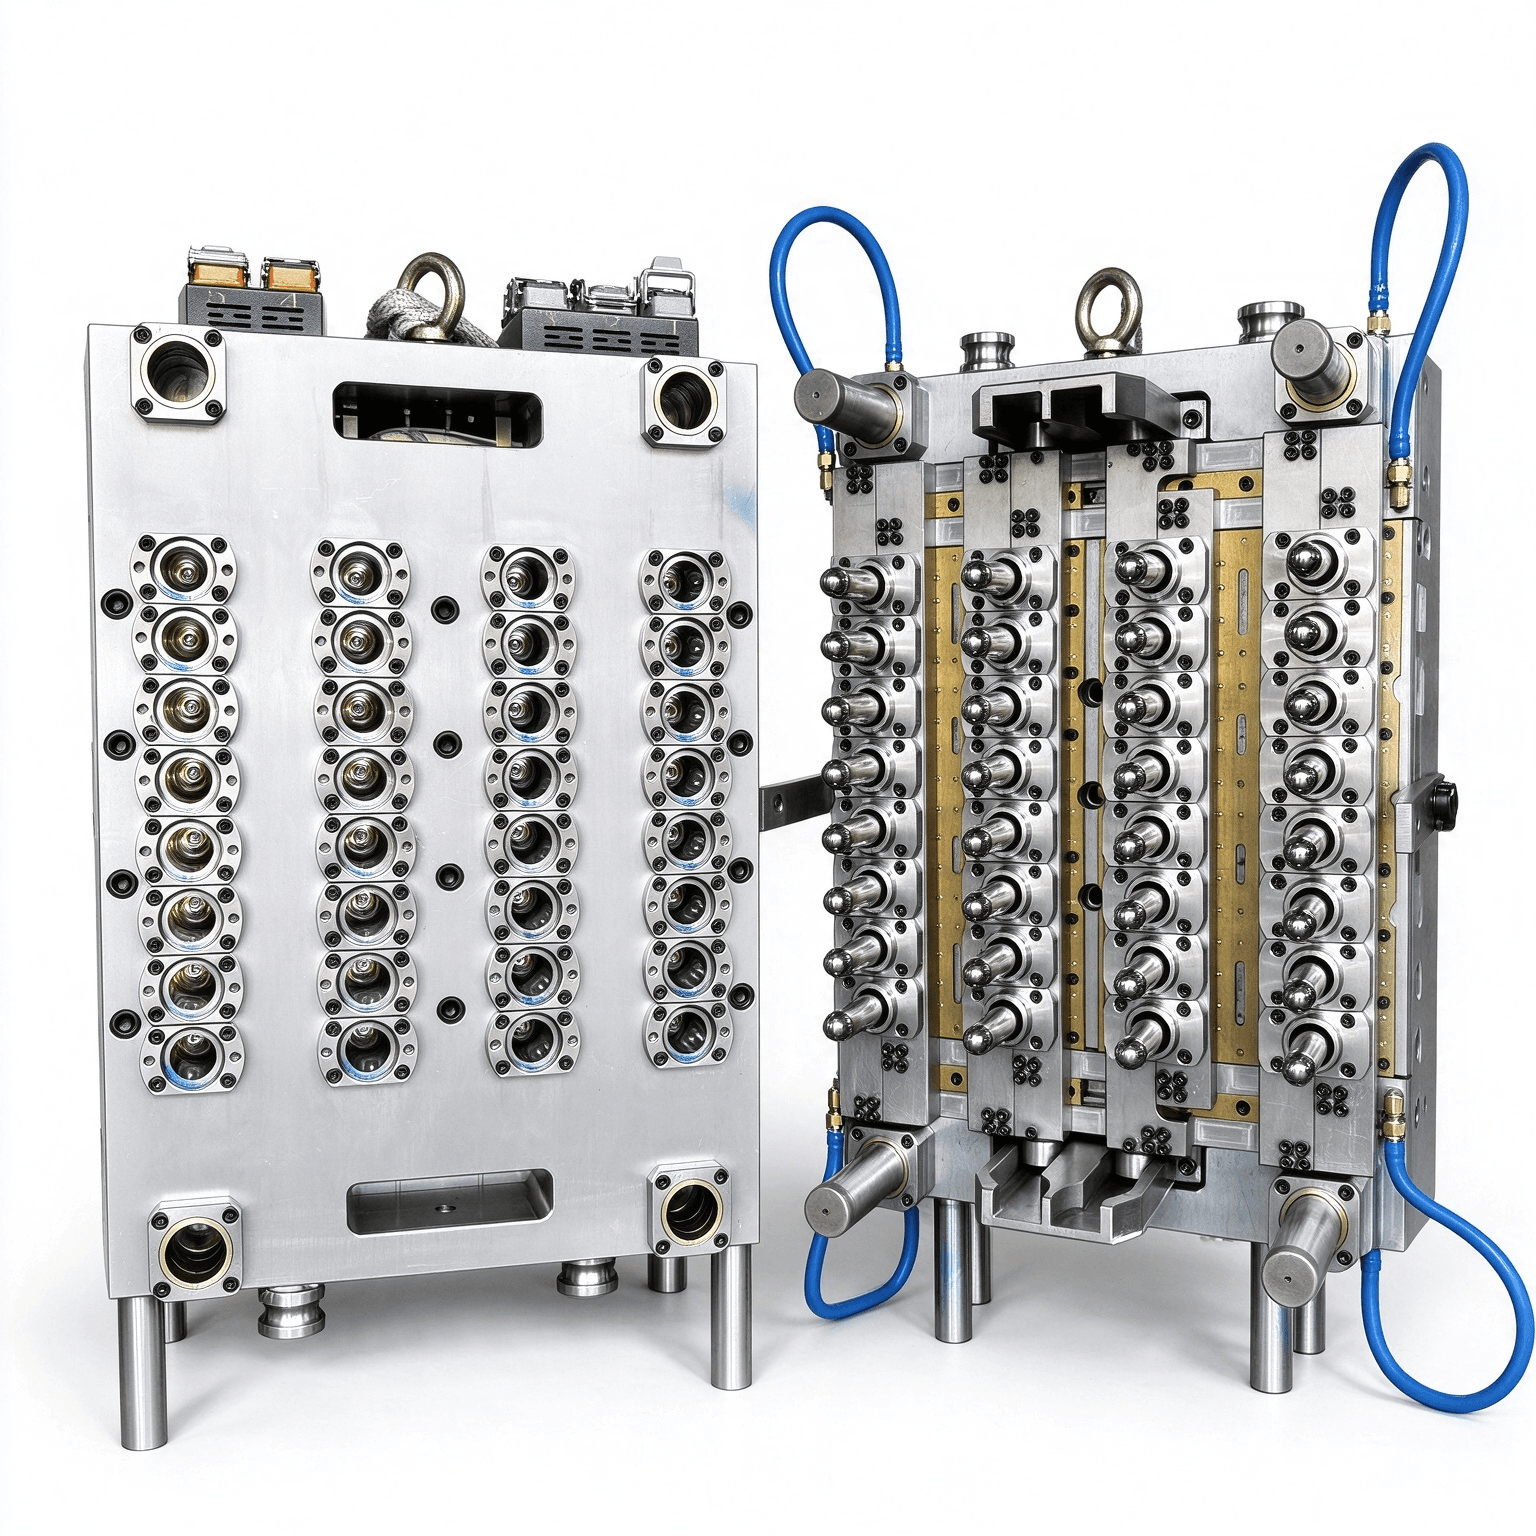
Linha de partição e rebarba em molde de preformas PET: guia de validação
Defina a aceitação de linha de partição e rebarba em moldes de preformas PET com desenho, amostras por cavidade e evidência de FAT.
Ler guia
Defina a aceitação de linha de partição e rebarba em moldes de preformas PET com desenho, amostras por cavidade e evidência de FAT.
Ler guia
Defina metas de distribuição de parede, verificação de amostras, condições de transferência para estiramento-sopro e evidências de aceitação antes de aprovar um molde de pré-formas PET.
Ler guia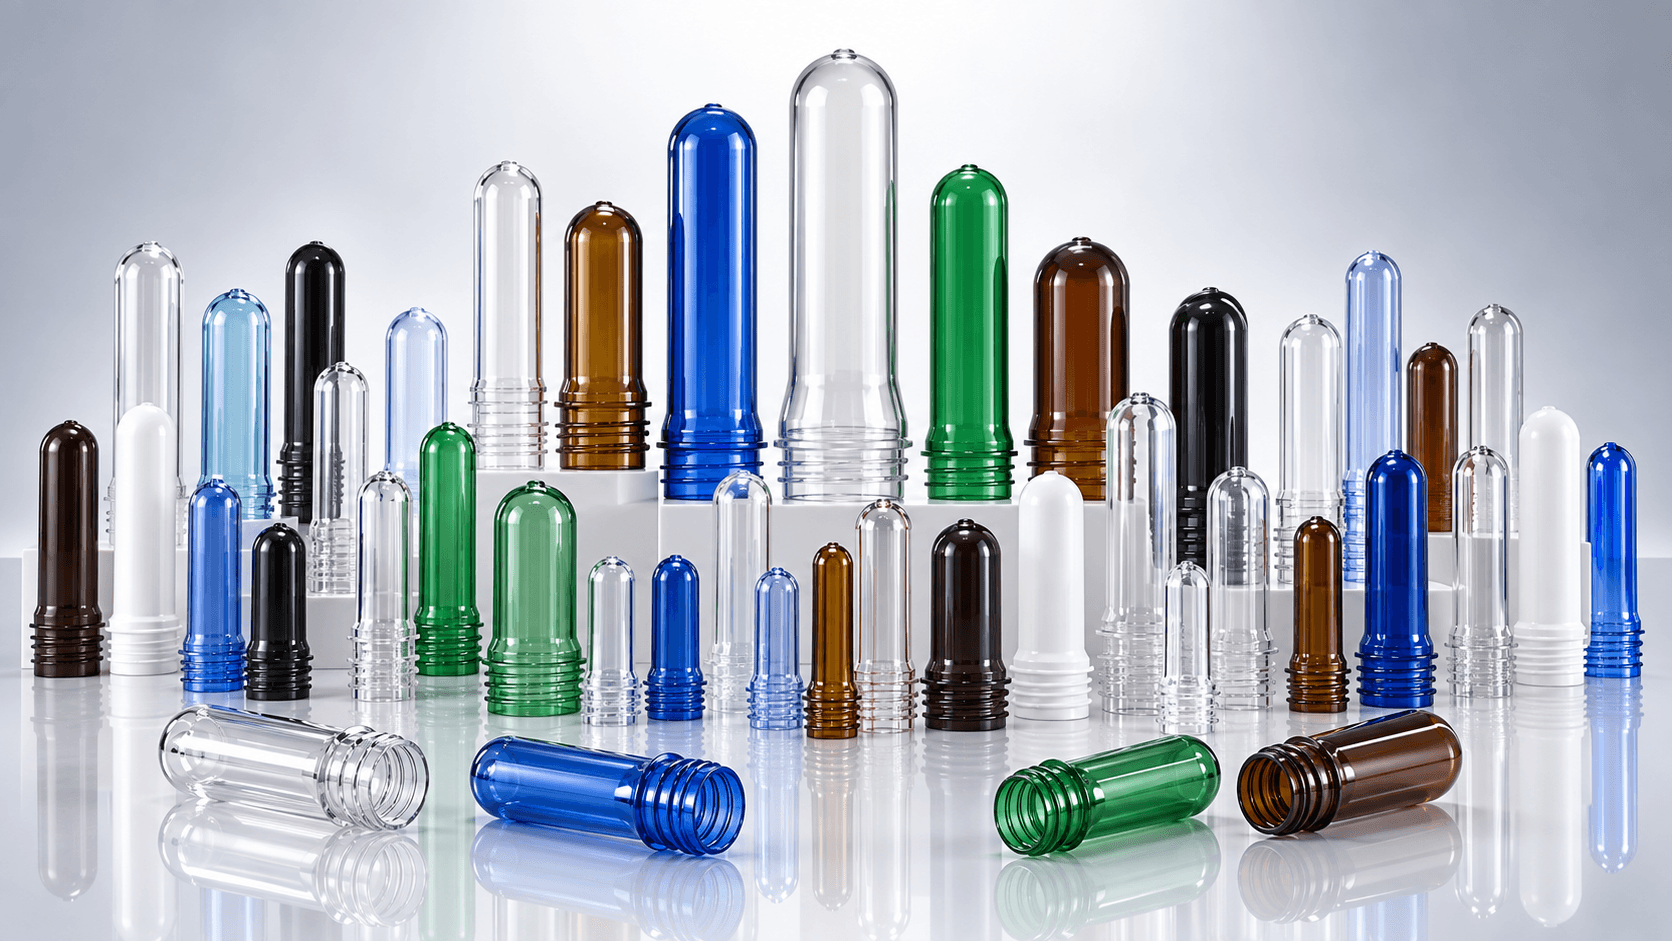
Defina secagem, humidade, teste e entrega de evidências para moldes de preformas PET.
Ler guia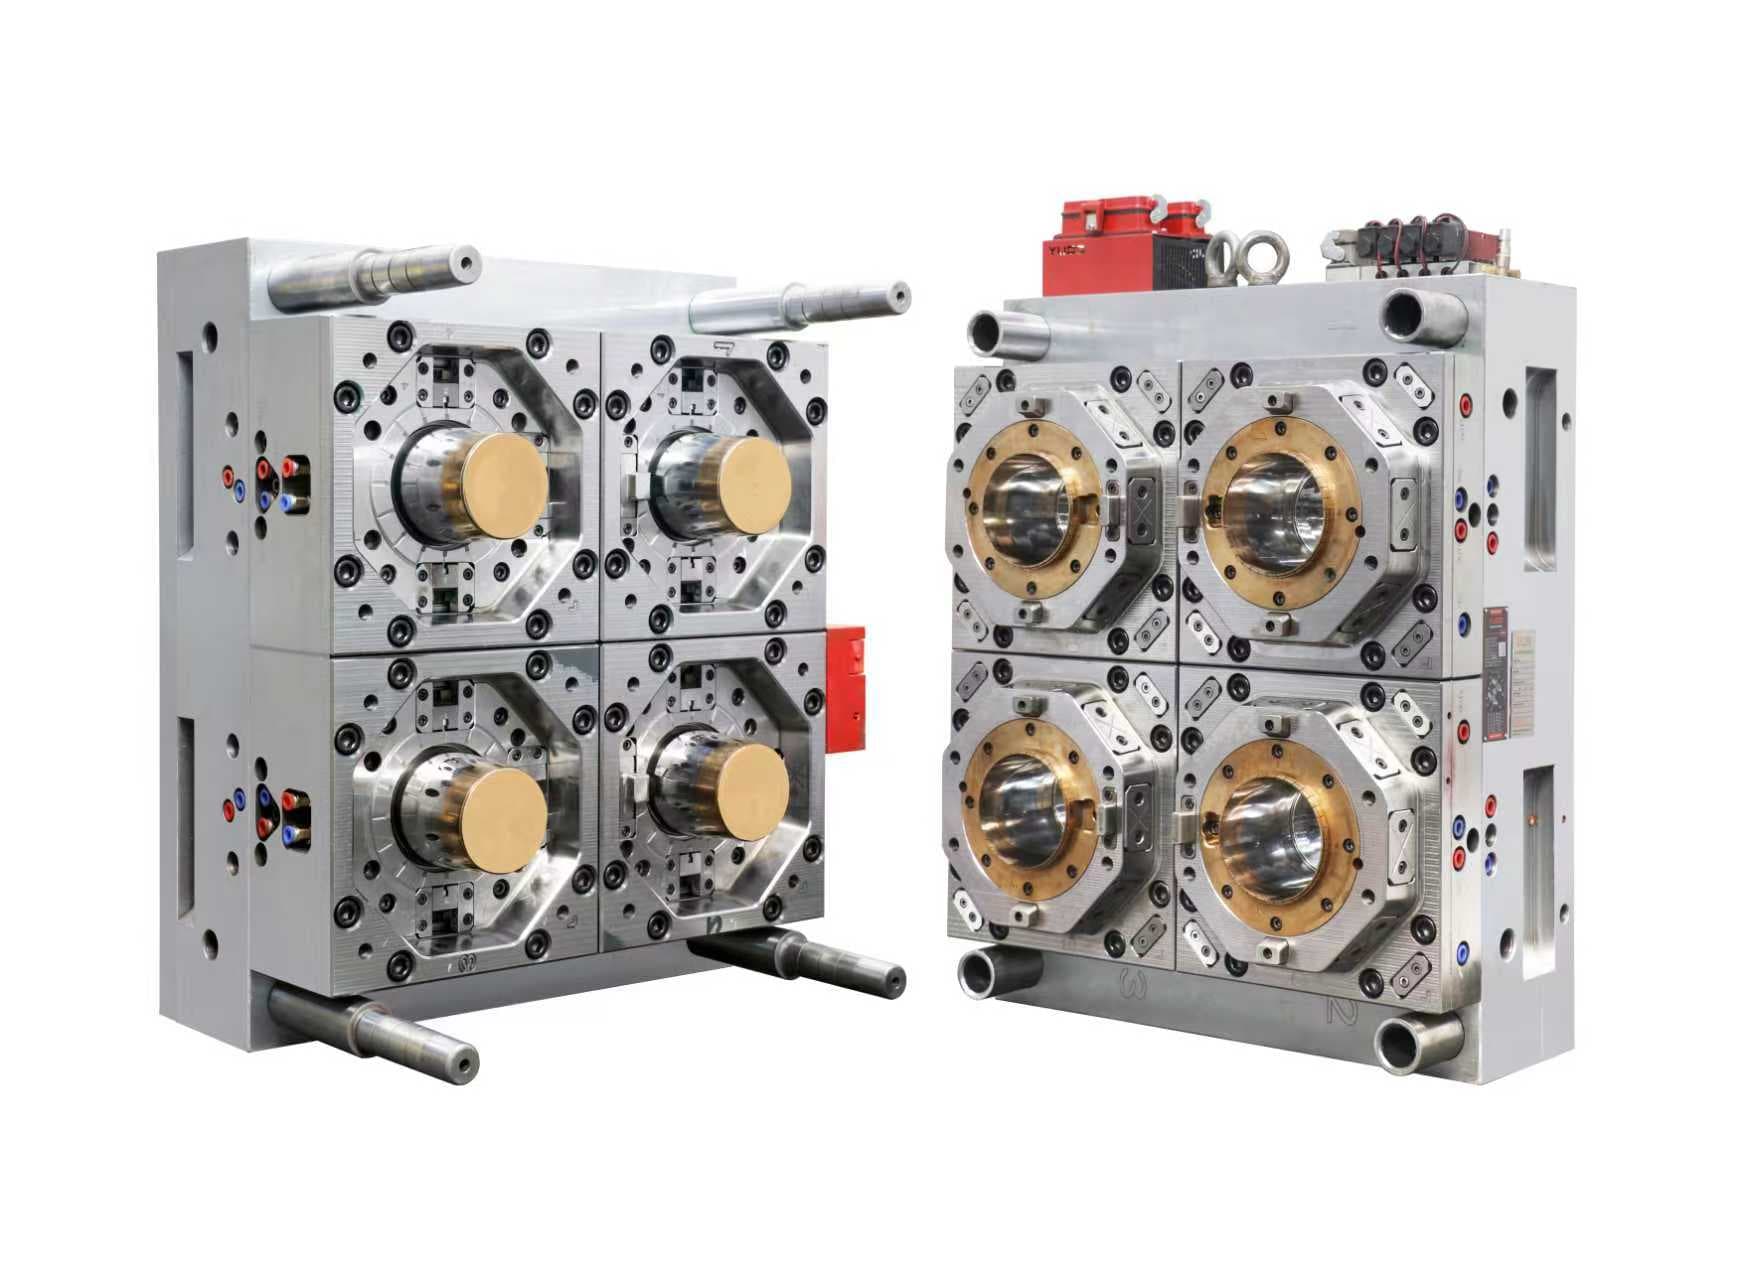
Defina o risco de acetaldeído, as condições de teste, a amostragem por cavidade e as evidências de entrega antes de aceitar um molde de preformas PET.
Ler guia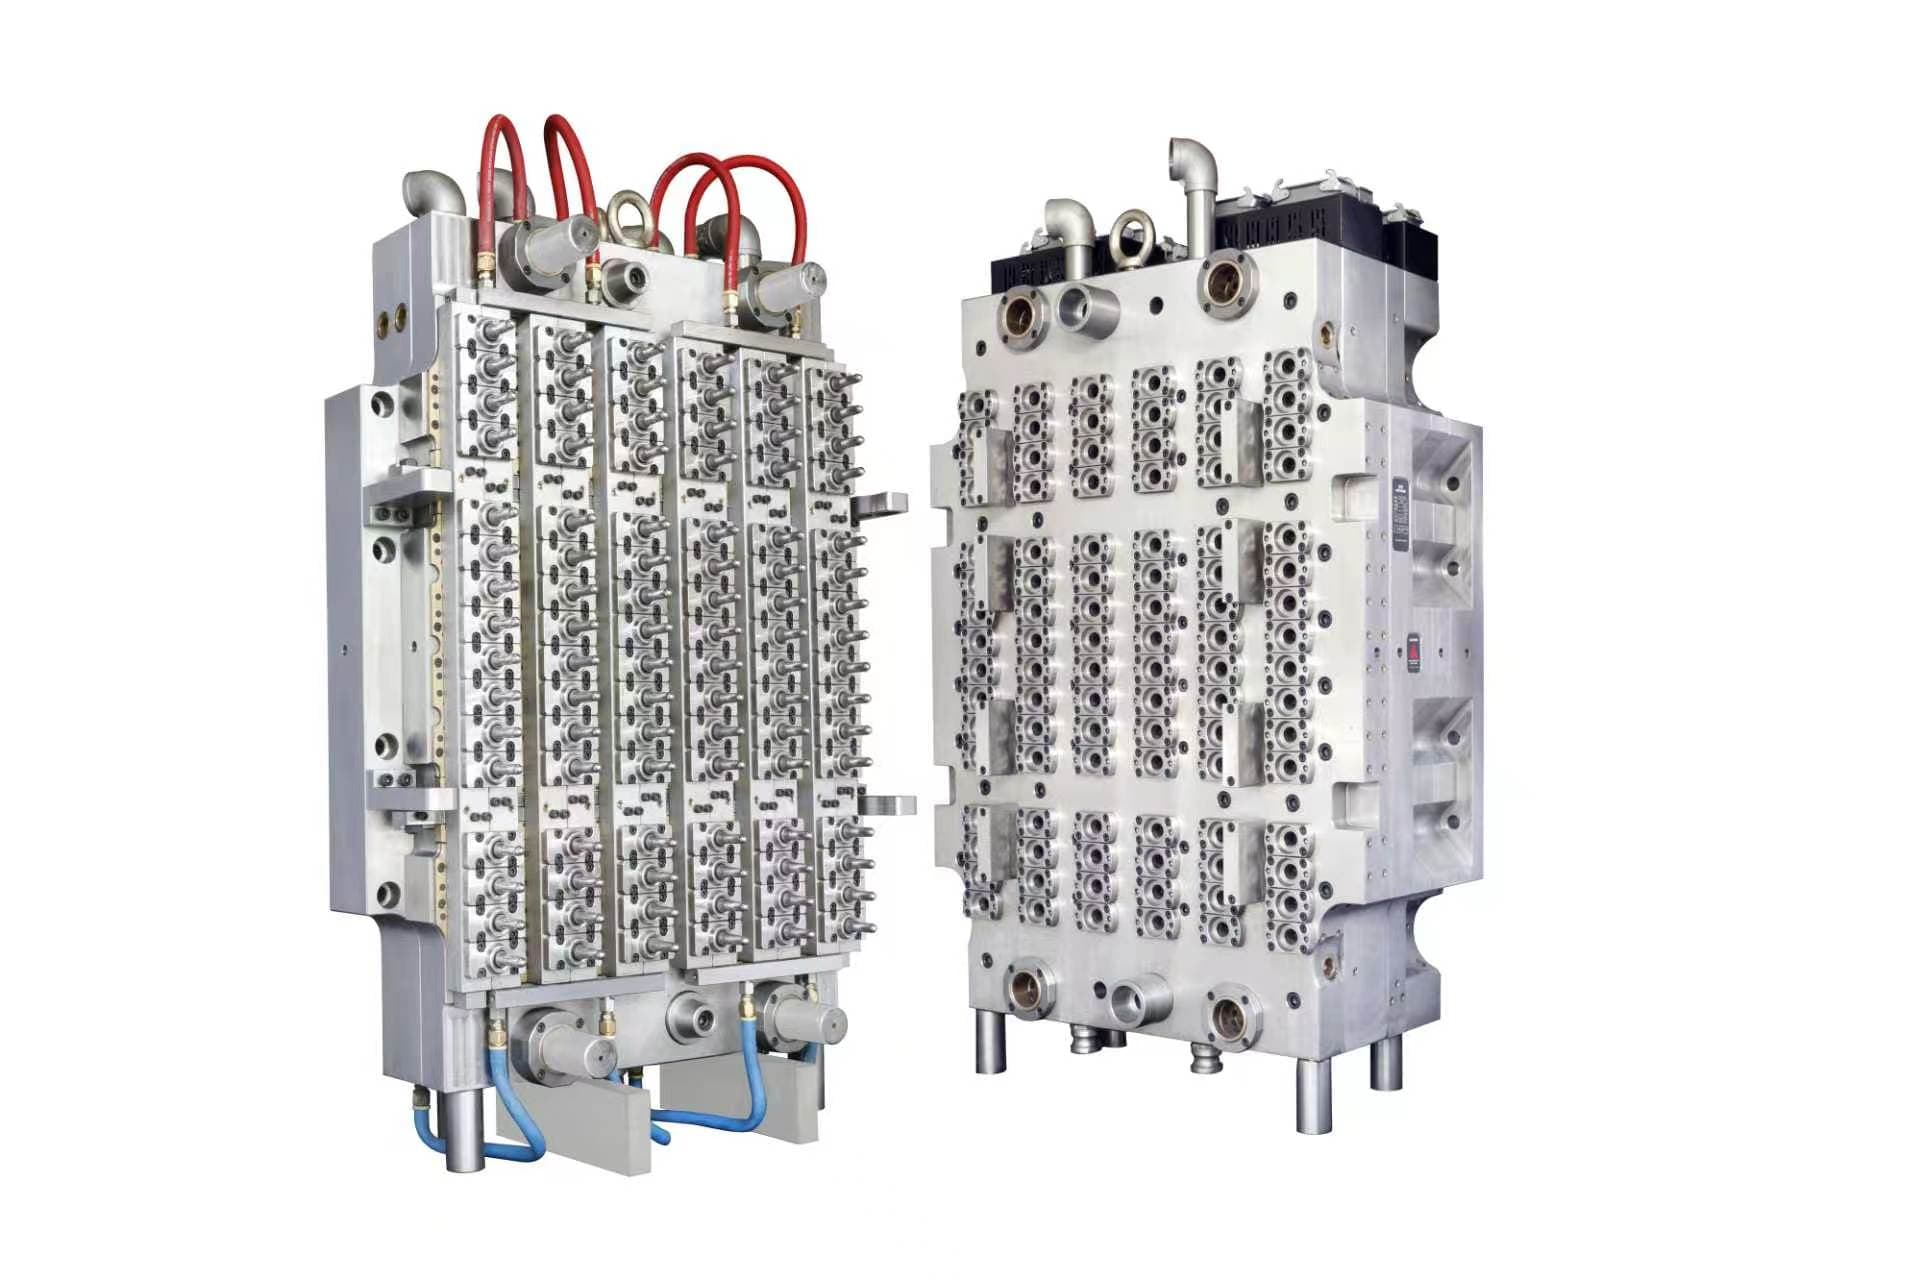
Defina limites de reciclado PET, rastreabilidade de material, amostragem por cavidade e evidências de fábrica antes de aceitar um molde de preformas.
Ler guia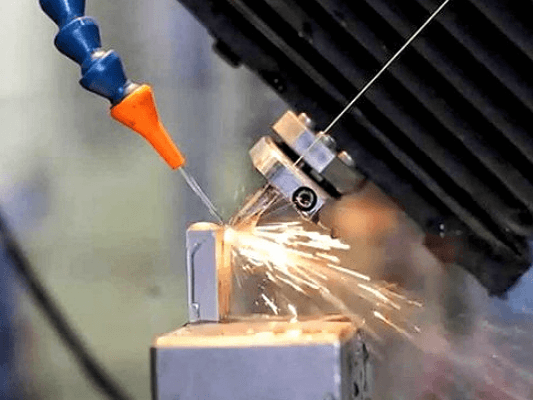
Defina estratégia de ponto de injeção, aceitação de linha de solda, amostragem por cavidade e evidências de teste antes de aceitar um molde de balde.
Ler guia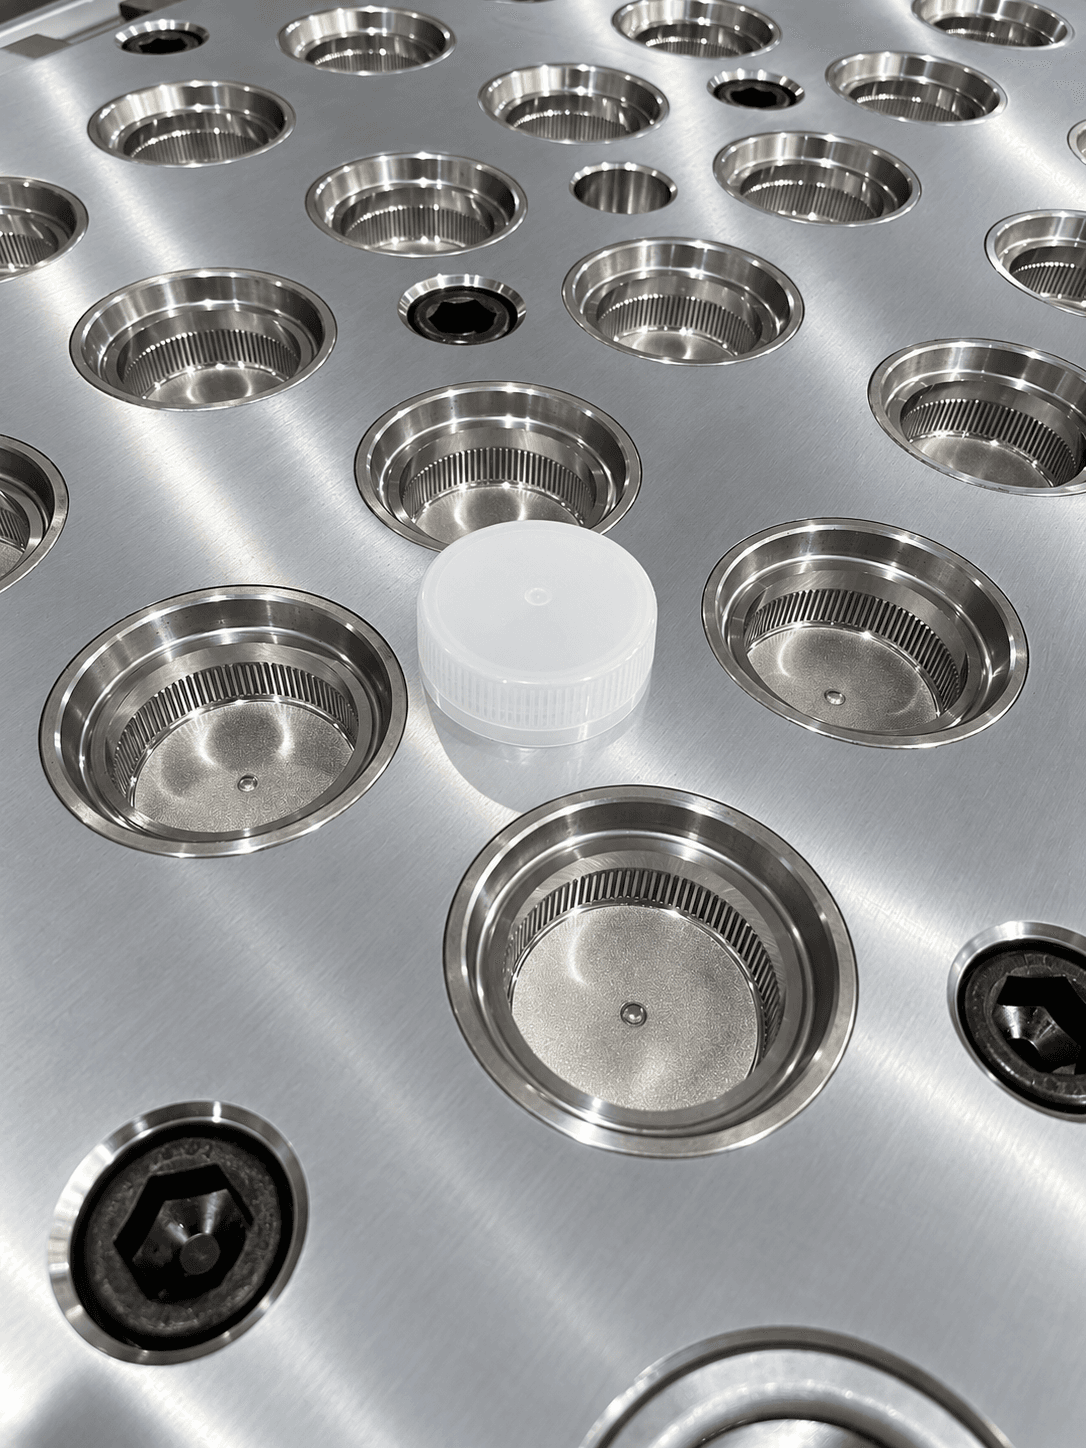
Defina ventilação do molde, inspeção de queimaduras, rastreabilidade por cavidade e evidências de ações corretivas antes de aceitar o molde.
Ler guia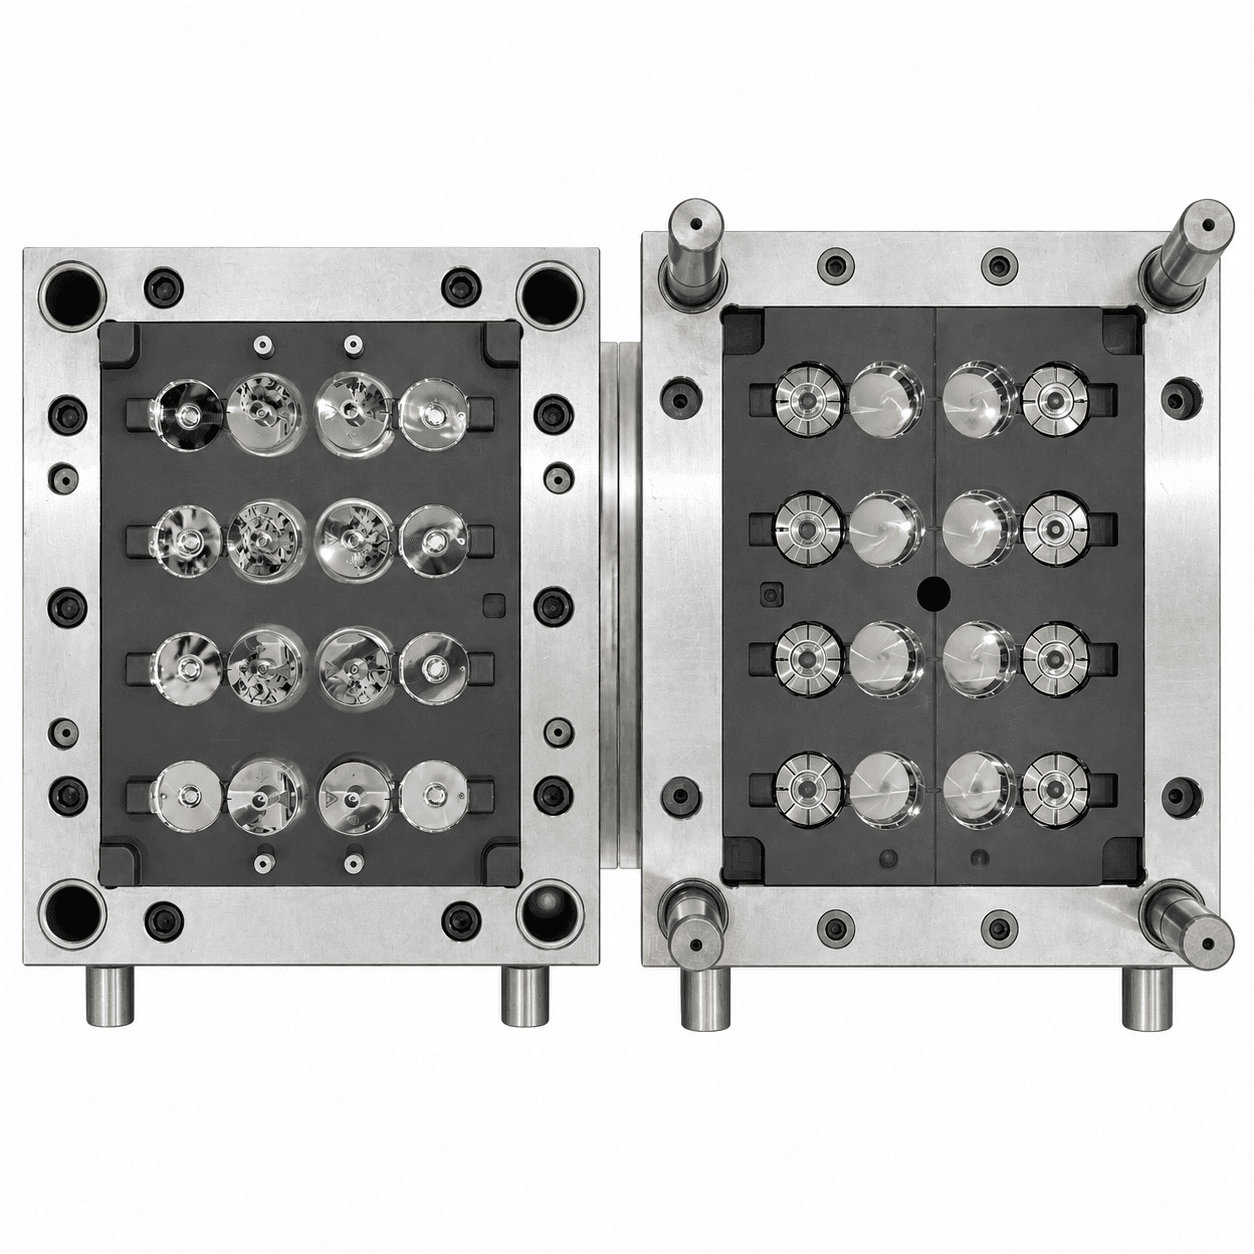
Defina responsabilidades, limites de purga, verificações por cavidade e evidências de reinício antes de aprovar a produção de tampas.
Ler guia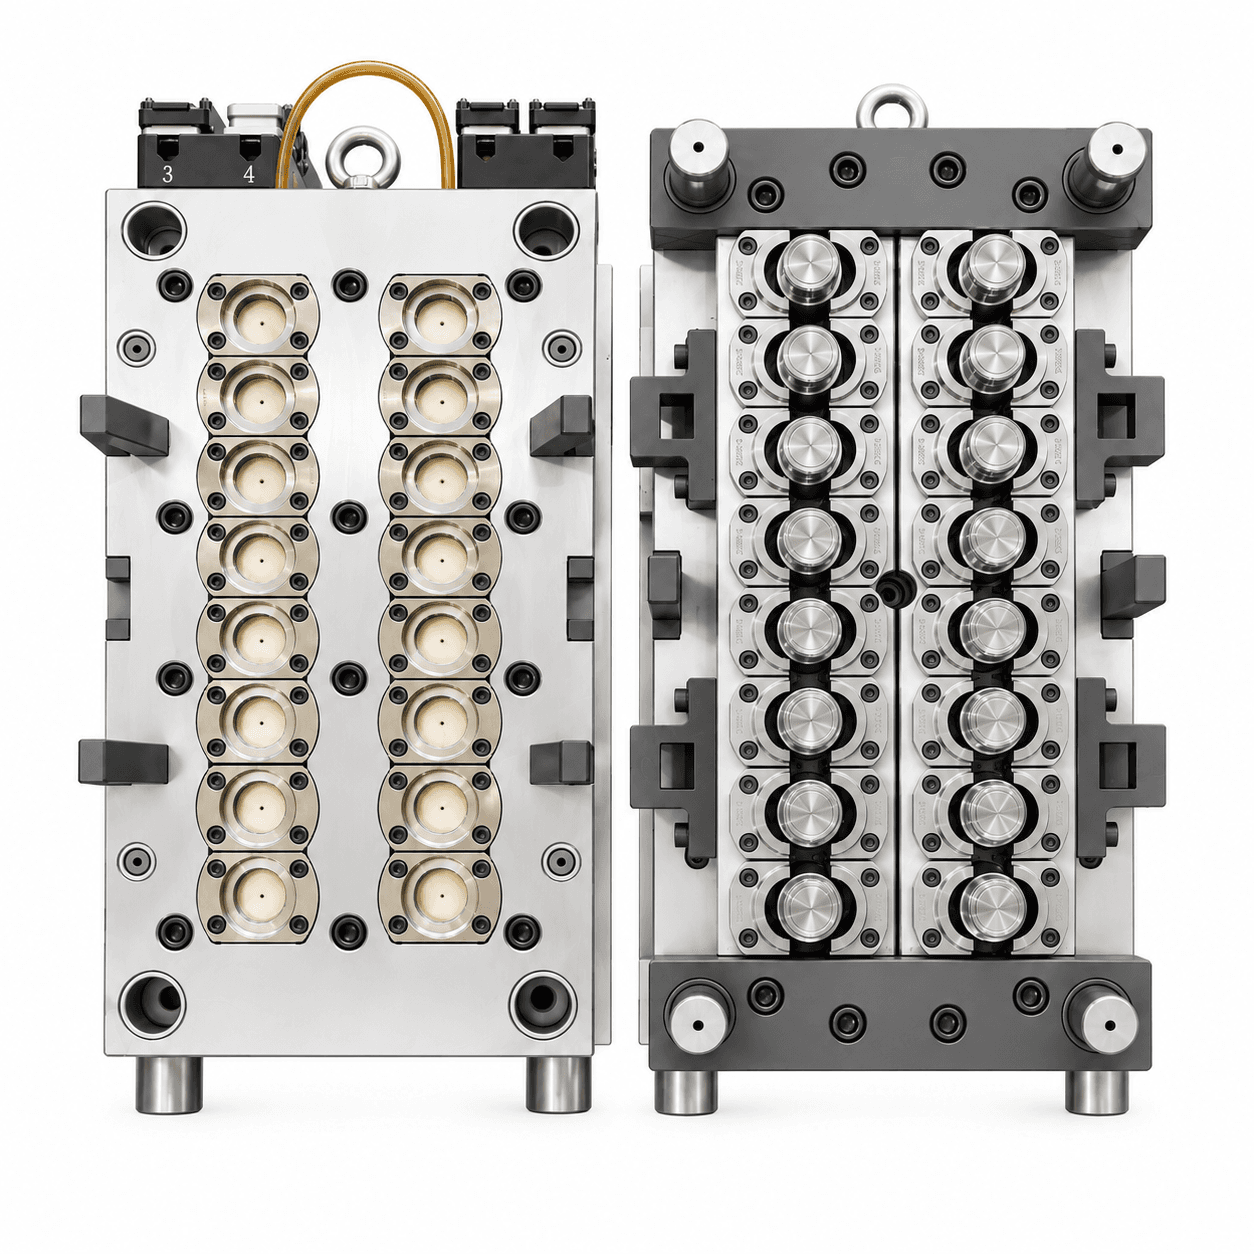
Defina desenhos de tampa e gargalo, condições de fechamento, evidência de retenção de torque e limites de teste de vazamento antes de aceitar o molde.
Ler guia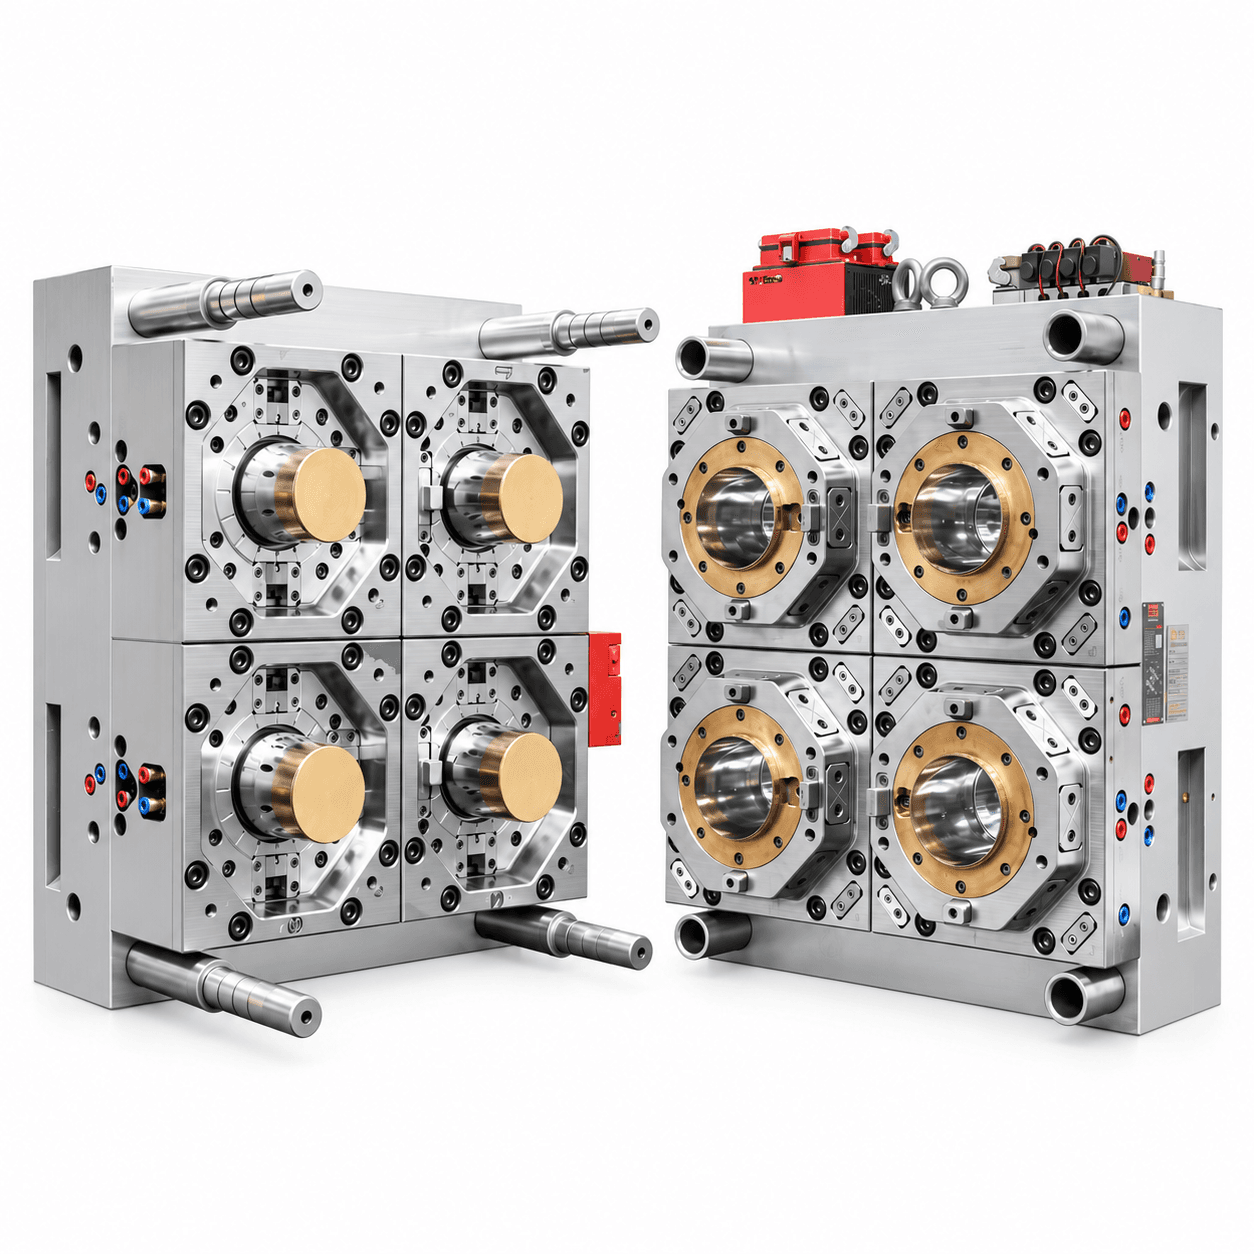
Defina mapa de espessuras, dimensões, empenamento e amostragem estável antes de aceitar um molde de baldes.
Ler guia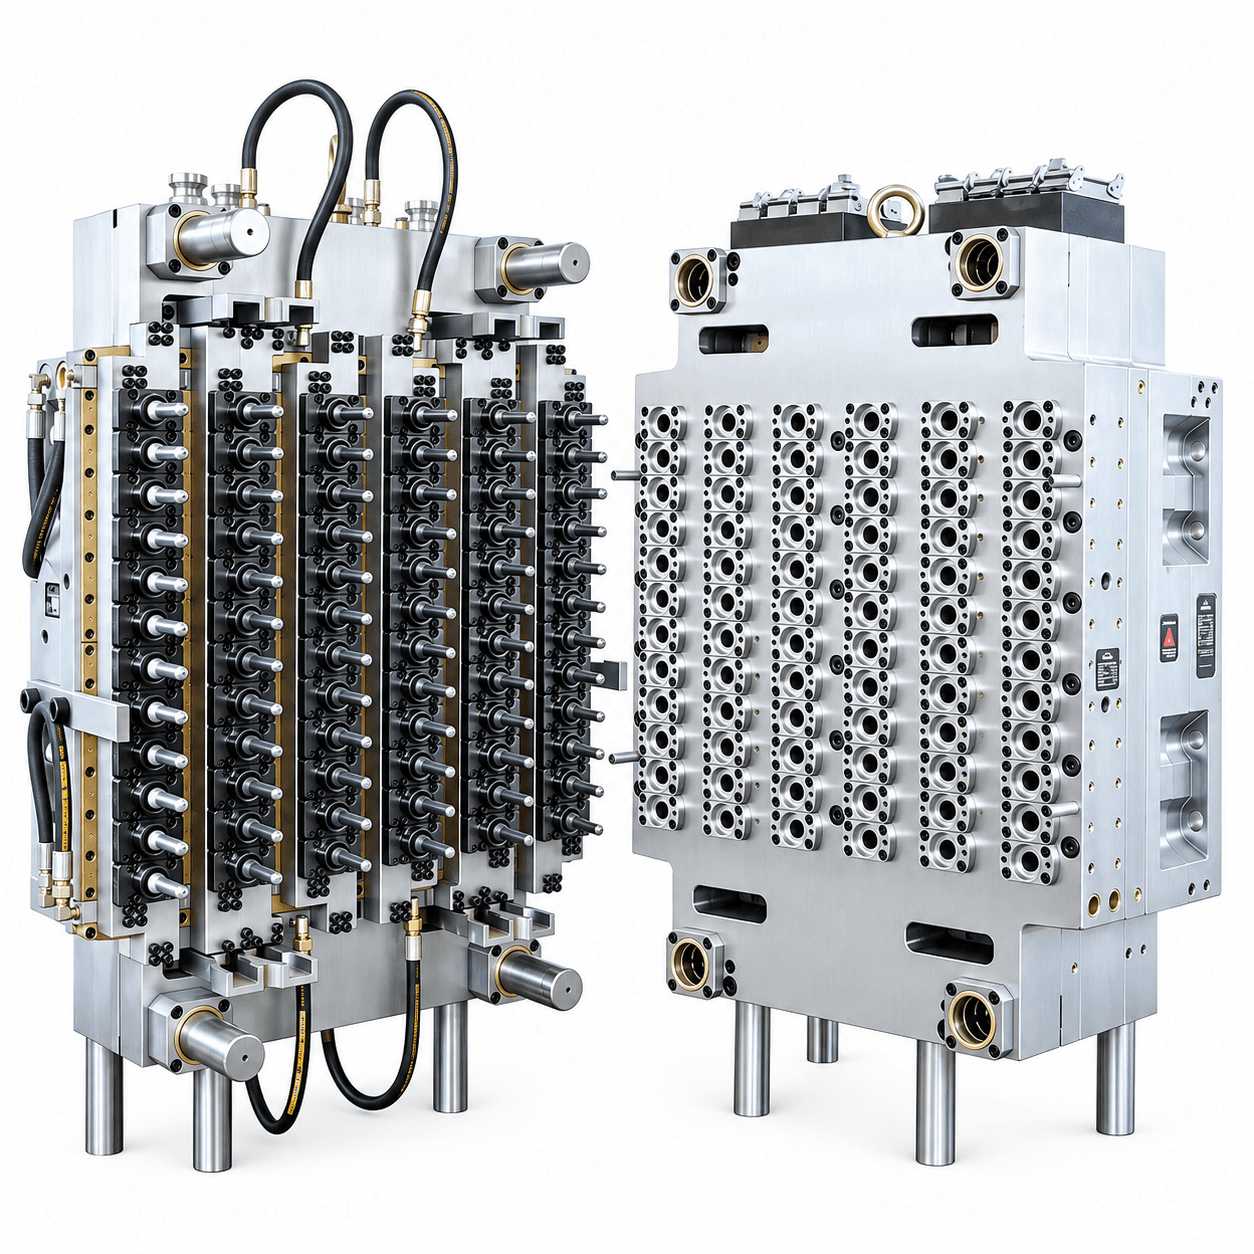
Defina componentes, interfaces, ensaio FAT e partida na fábrica antes de aprovar a conversão de um molde de pré-formas PET.
Ler guia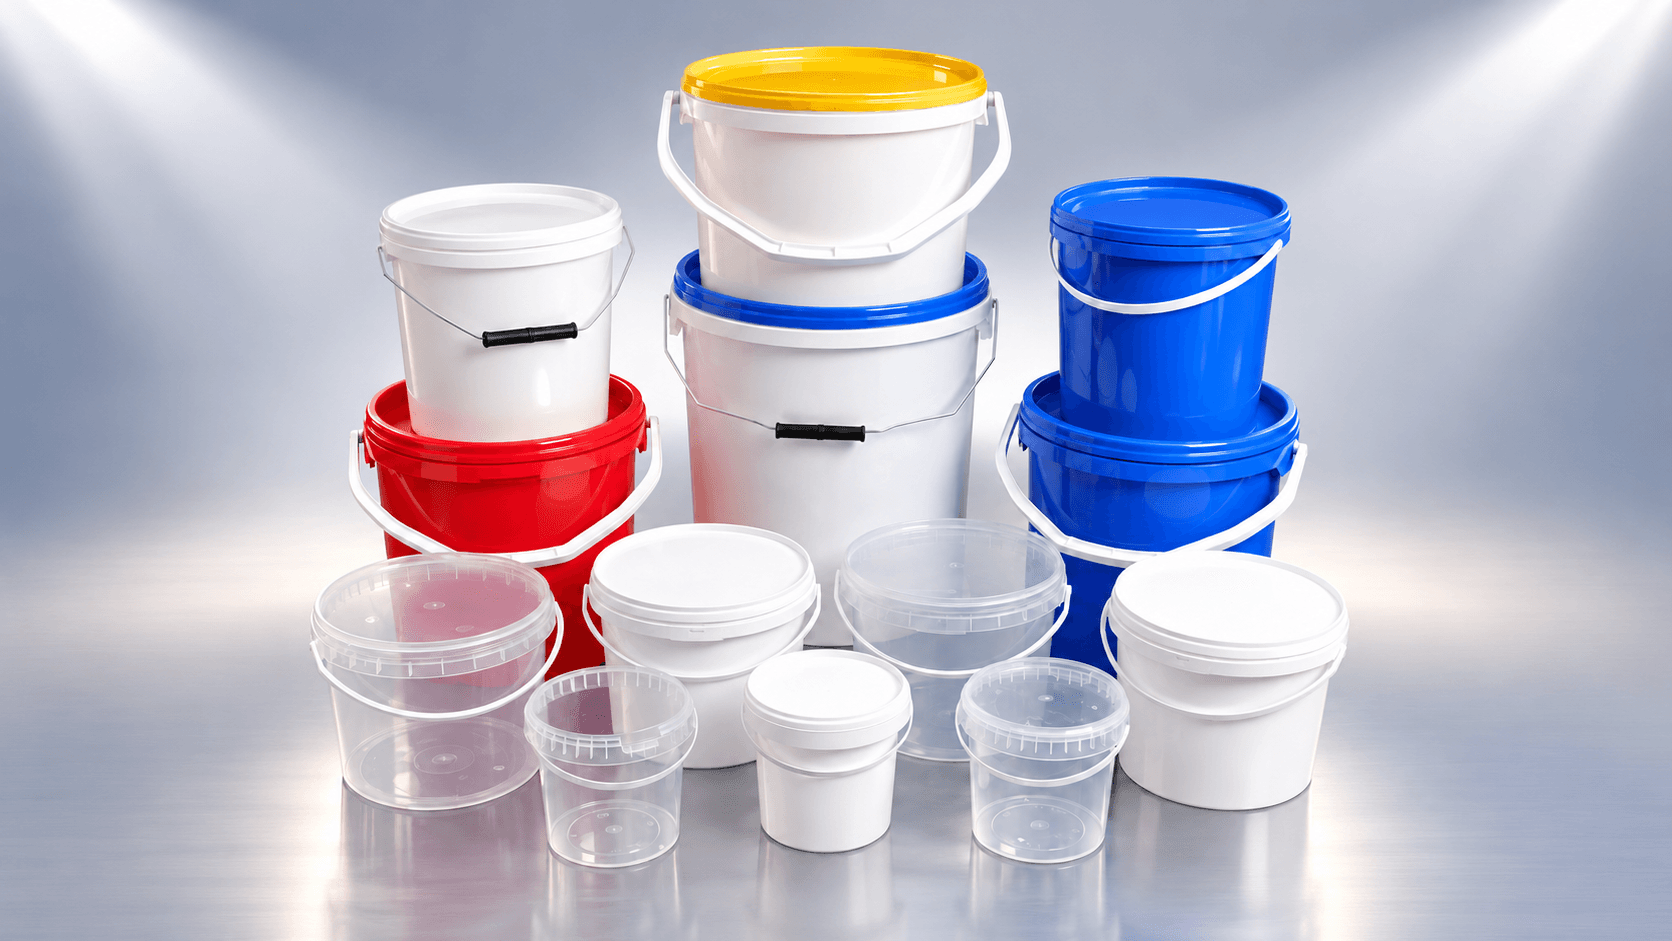
Uma alça pode parecer correta quando o balde vazio sai do molde e falhar depois do enchimento ou de repetidas movimentações. A alça, os dois pontos de fixação e a parede formam um único caminho de carga. A presença da alça no desenho de uma proposta de molde não demonstra a capacidade de transporte. Antes de fechar o projeto, o comprador precisa definir a embalagem montada, a carga real e o método de ensaio.
Ler guia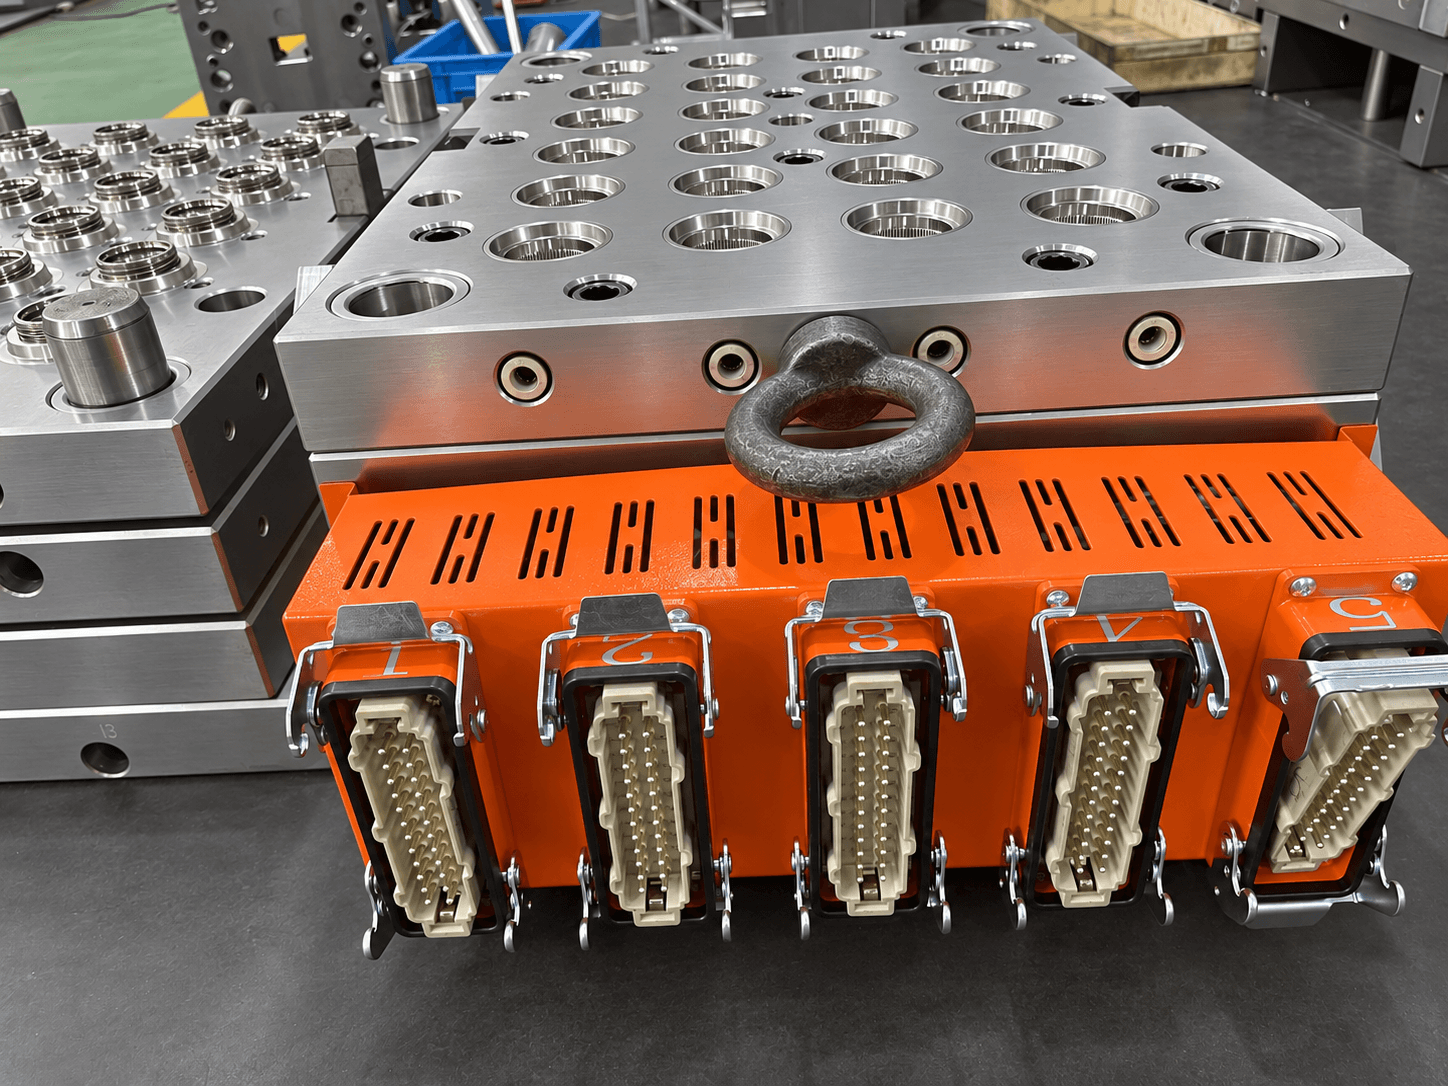
Um molde pode passar num teste breve na fábrica do fornecedor e funcionar de modo diferente no cliente porque a água disponível mudou. Em preformas PET, tampas e baldes, estabilidade térmica e desempenho dos circuitos influenciam dimensões, desmoldagem e repetibilidade do ciclo. Uma cotação que diz apenas “ligar água” deixa indefinida a principal interface.
Ler guia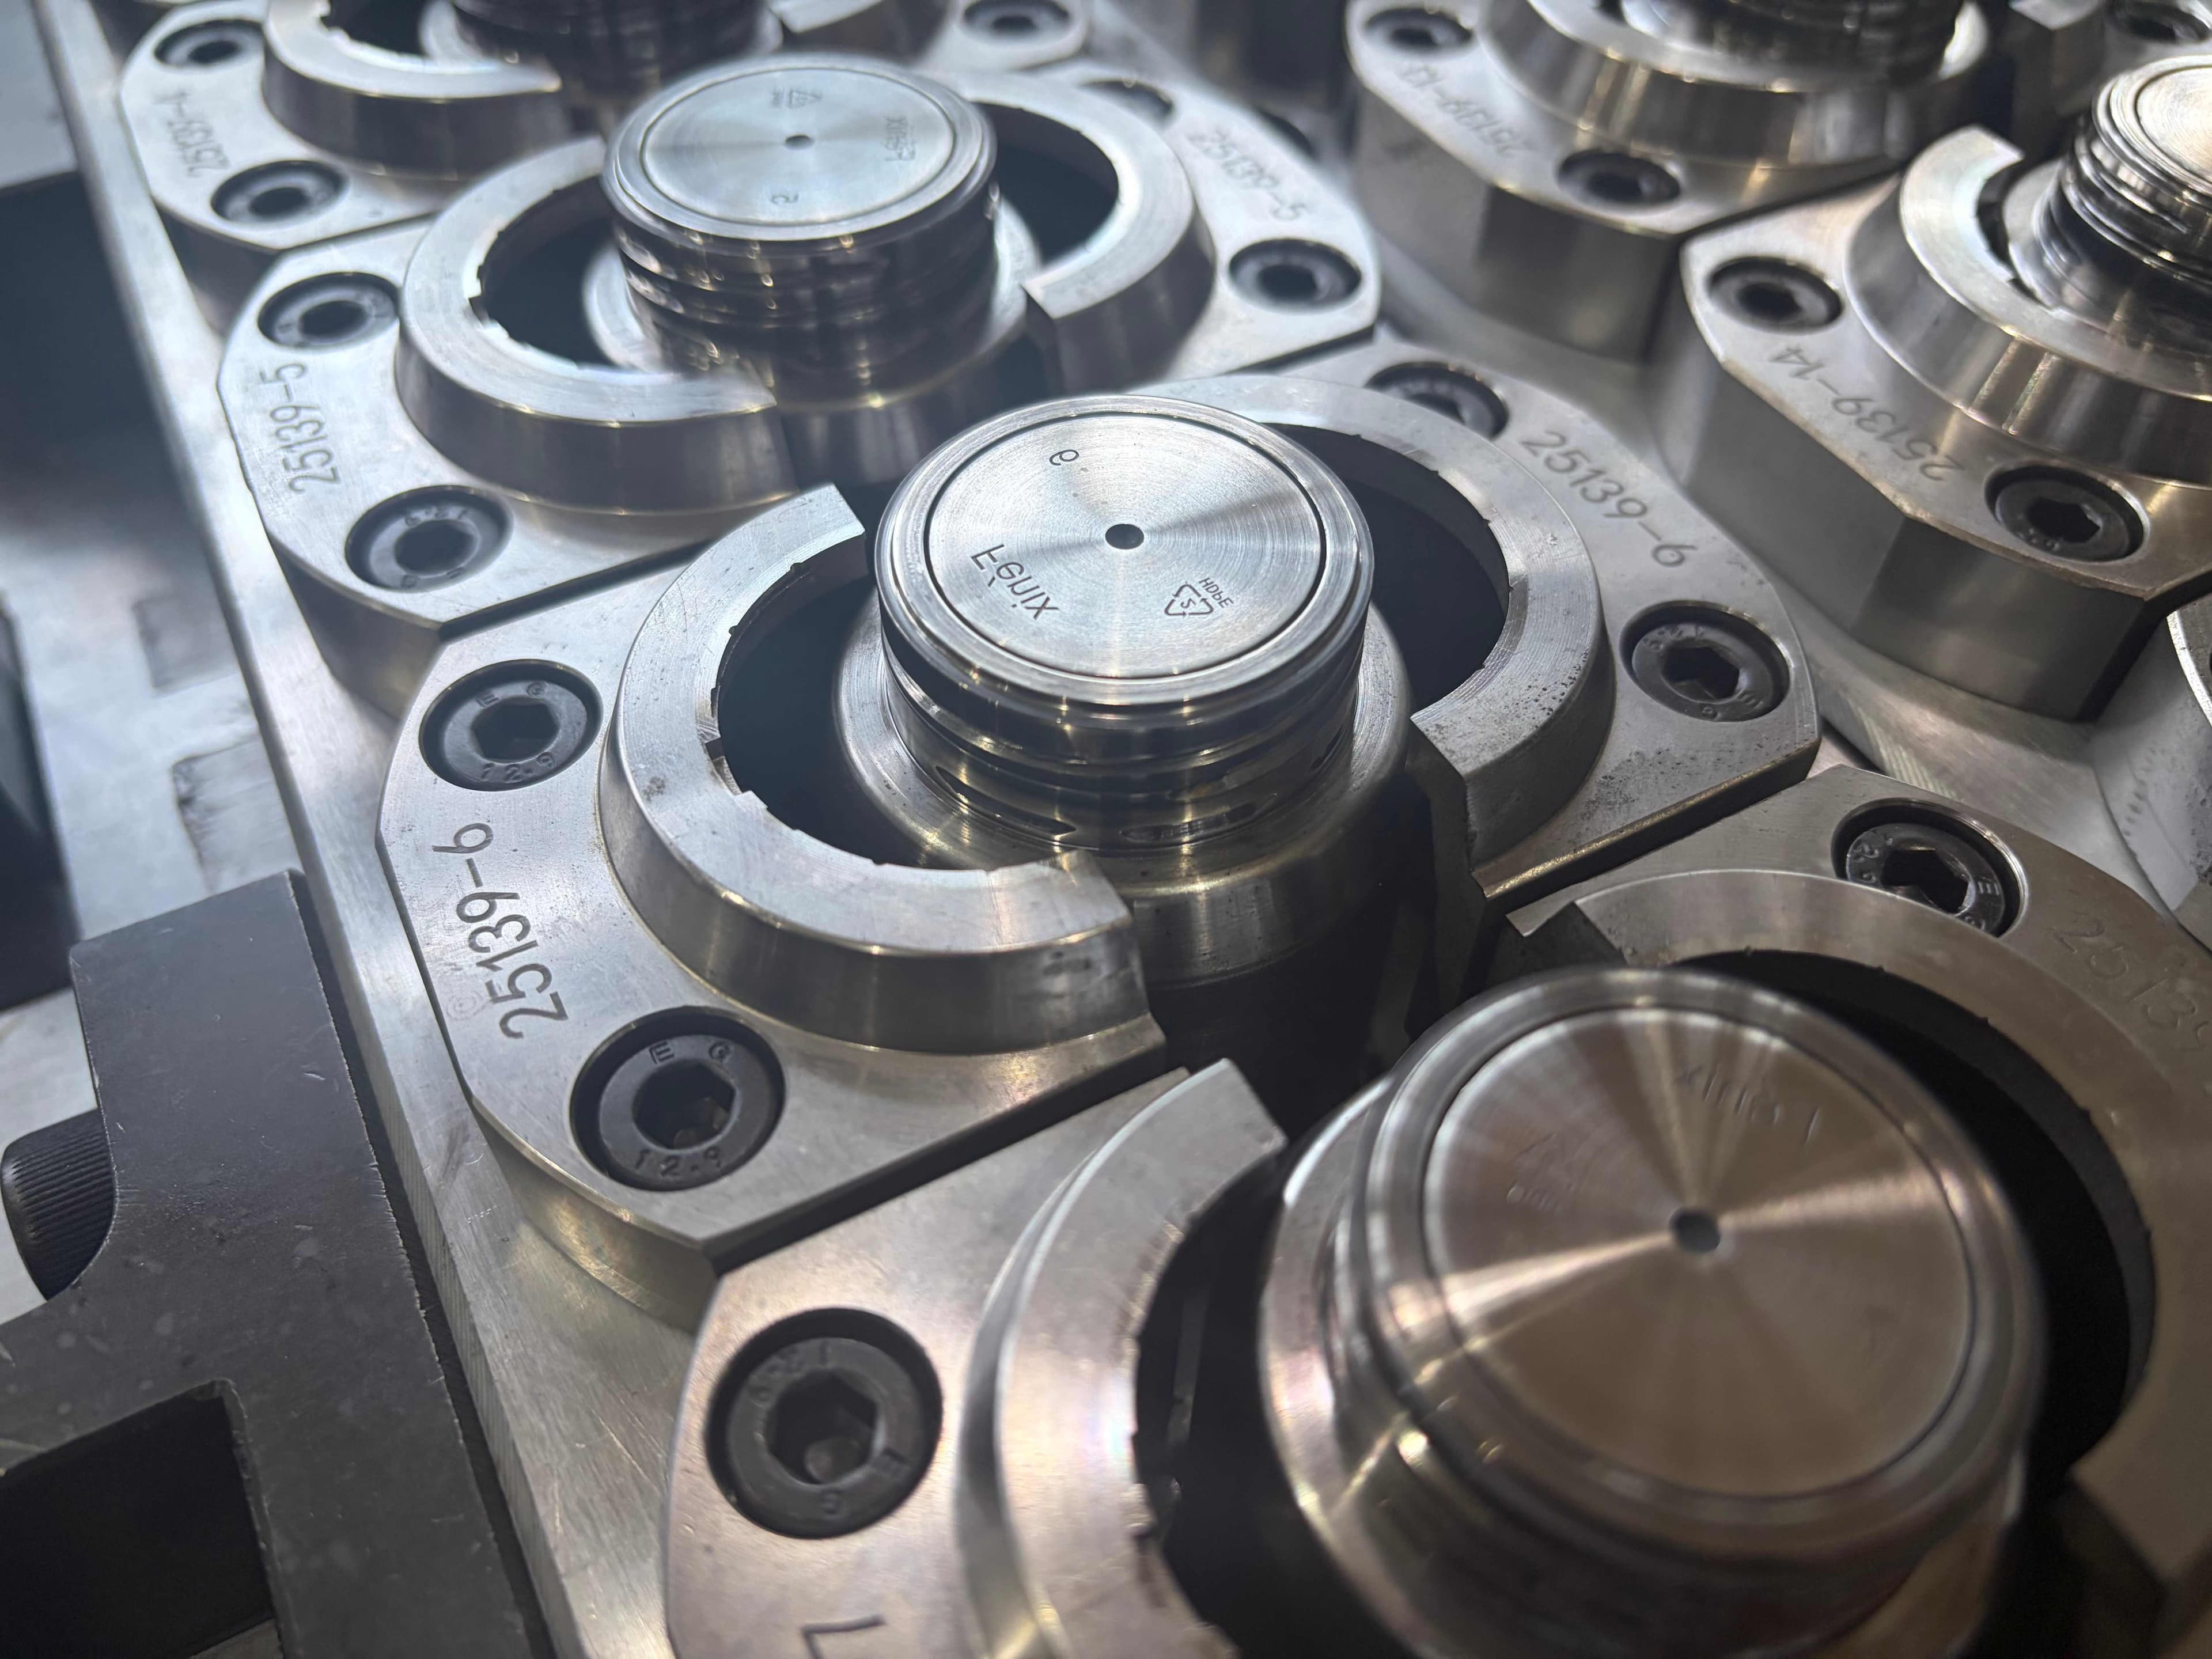
Compradores costumam comparar cavidades, ciclo e câmara quente antes de perguntar como cada tampa sai do molde. A liberação pode causar arranhões, deformar roscas, danificar o lacre ou deixar a peça mal orientada para a etapa seguinte. Um ensaio curto com algumas tampas bonitas não prova que todas as cavidades funcionarão continuamente.
Ler guia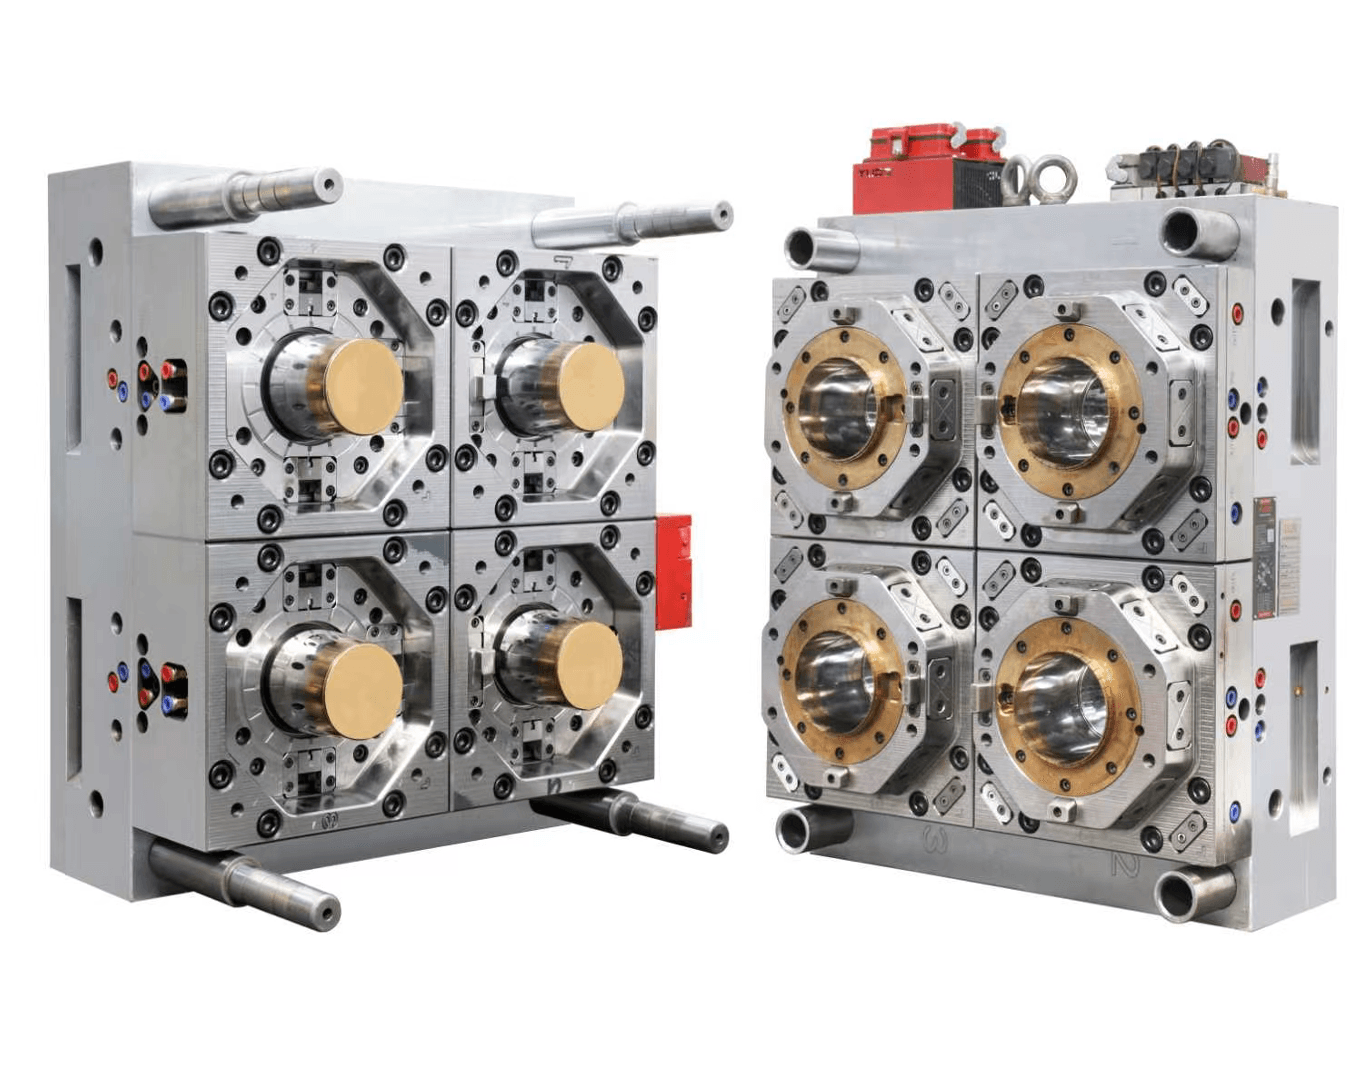
Um balde pode parecer excelente ao lado da injetora e falhar na distribuição. A tampa pode exigir força excessiva, a borda pode perder a vedação após o enchimento ou a pilha pode inclinar quando os recipientes estiverem cheios. São questões do sistema de embalagem: molde do balde, molde da tampa, resina, enchimento e manuseio influenciam o resultado.
Ler guia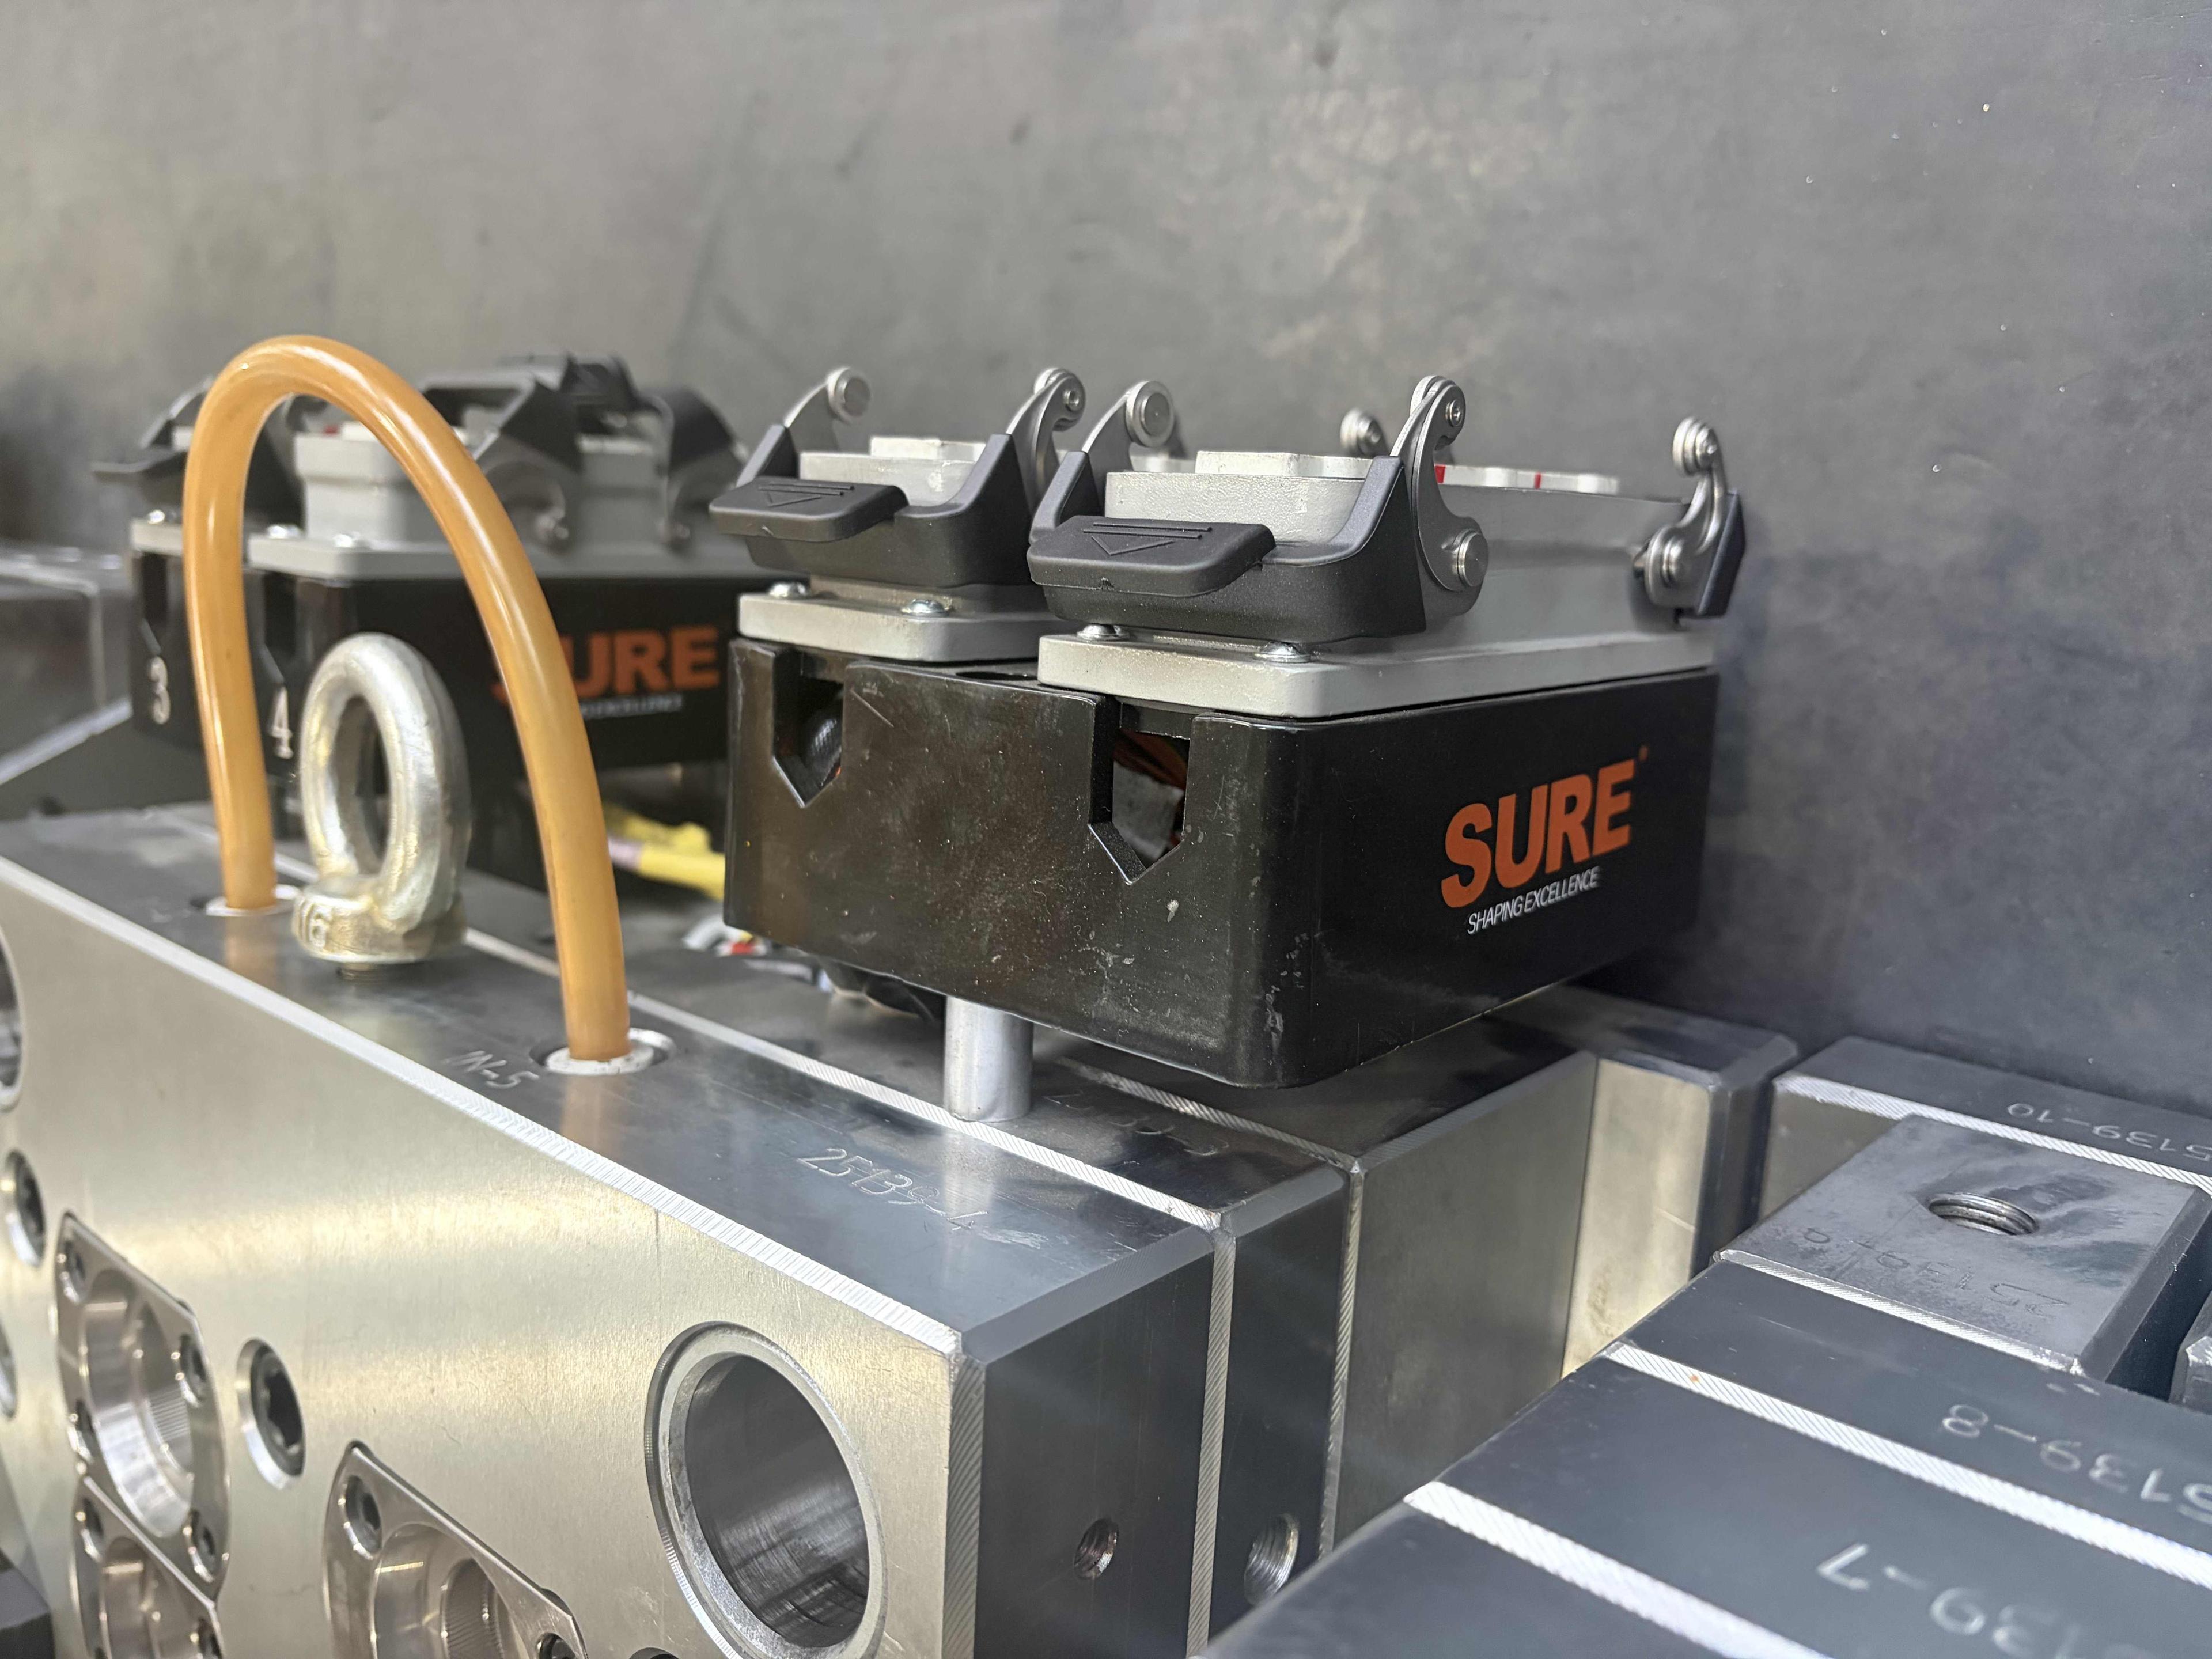
O anel de segurança não é apenas decorativo. Ele deve permanecer unido no manuseio normal, separar-se na primeira abertura prevista e funcionar com o gargalo e o fechamento. Por isso, o molde de tampa deve ser analisado como um sistema de embalagem antes da fabricação, e não como um desenho isolado.
Ler guia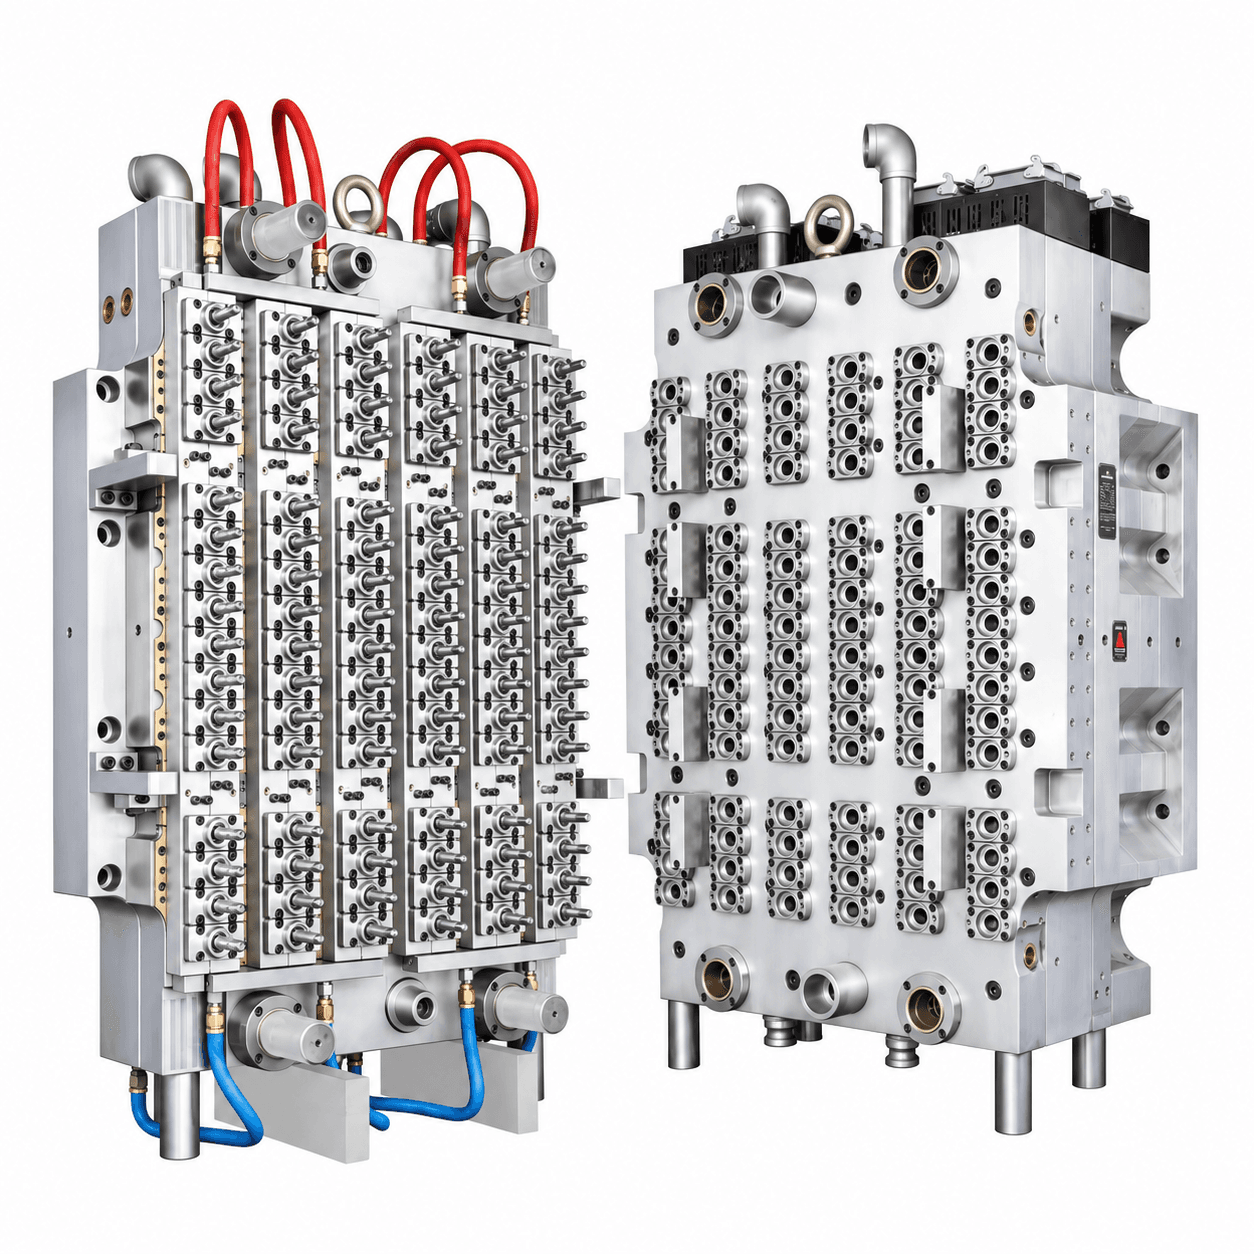
A condição do ponto de injeção e a saída de ar parecem detalhes internos de um molde de preformas PET de alta produção. Na prática, influenciam a estabilidade de enchimento, a aparência do ponto, a qualidade da região do gargalo, a extração e os ajustes de processo necessários para manter a produção. O comprador não precisa prescrever o método do fornecedor. Precisa definir a revisão do produto, a resina, as prioridades de aceitação e as evidências do teste de fábrica.
Ler guia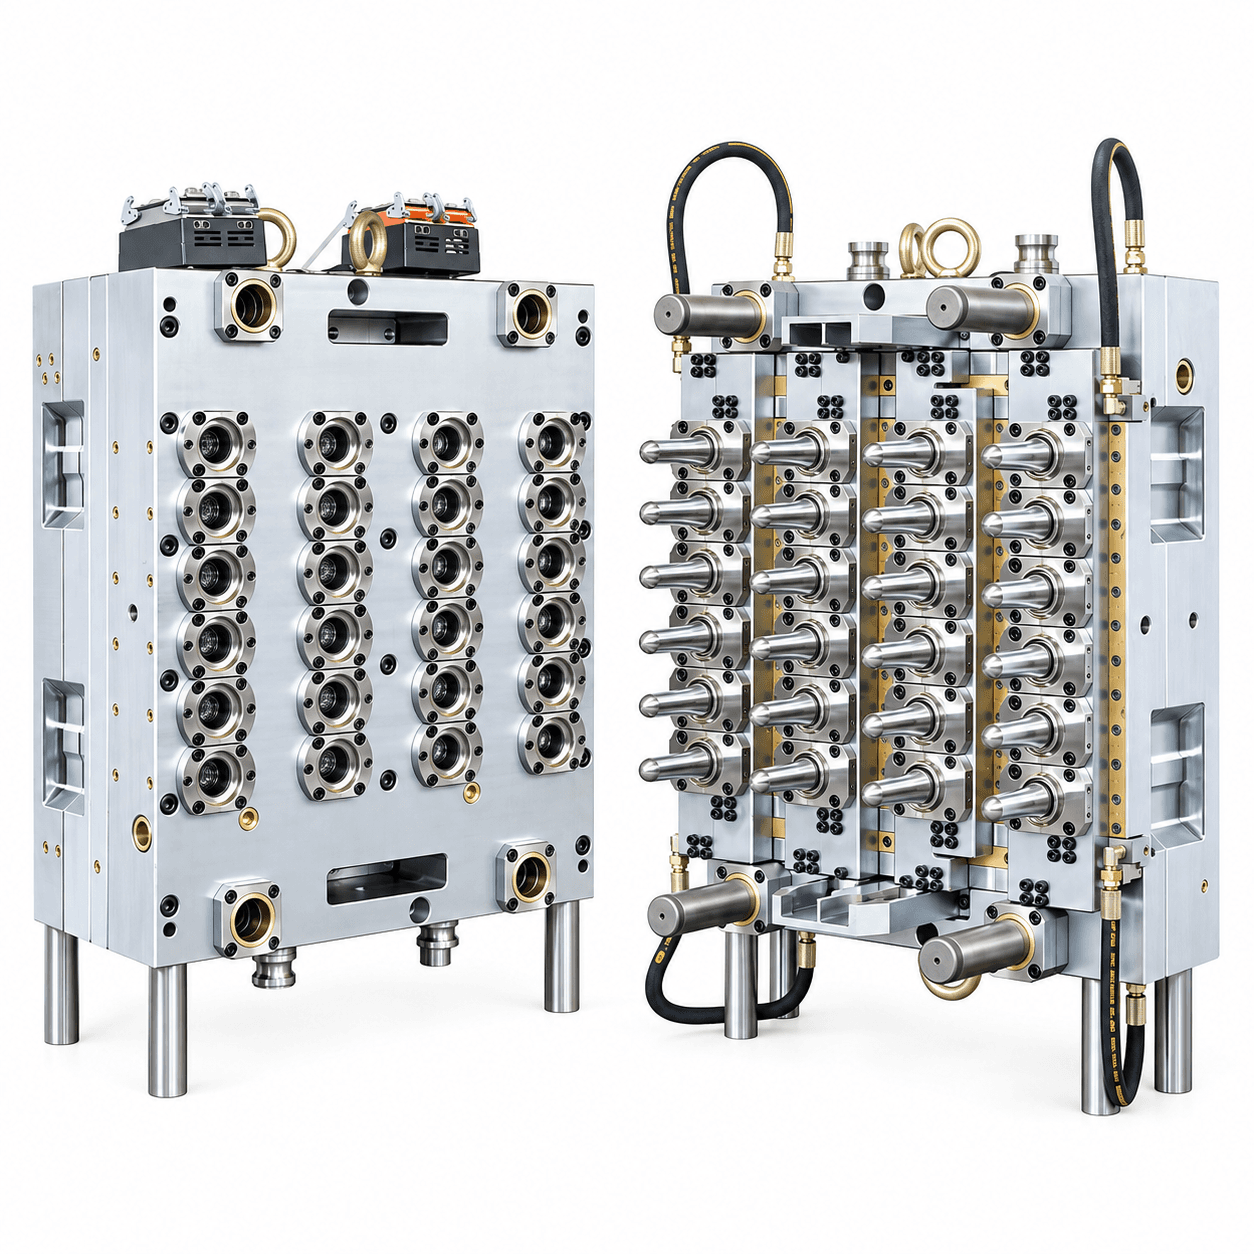
Um molde PET multicavidade pode produzir peças visualmente boas e ainda apresentar variação entre cavidades. Para o comprador, o equilíbrio deve ser uma parte documentada da aceitação em fábrica, não a impressão de poucas amostras.
Ler guia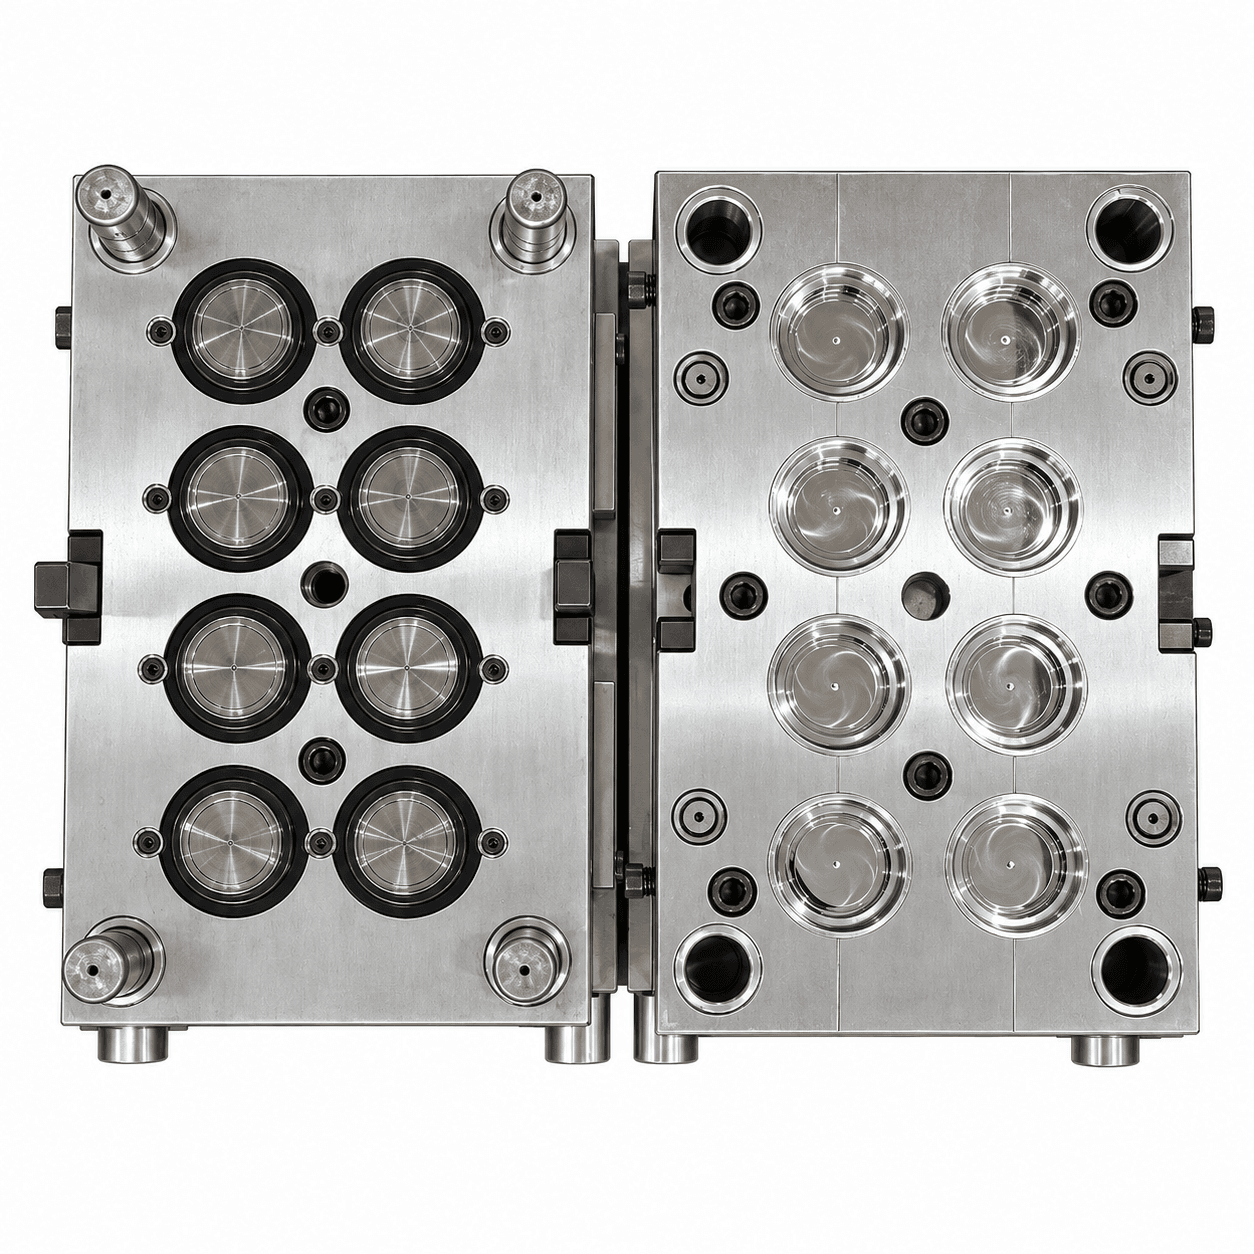
O menor ciclo cotado não deve decidir sozinho. A questão é se ele pode ser repetido com tampa, resina, cavidades, injetora e água reais.
Ler guia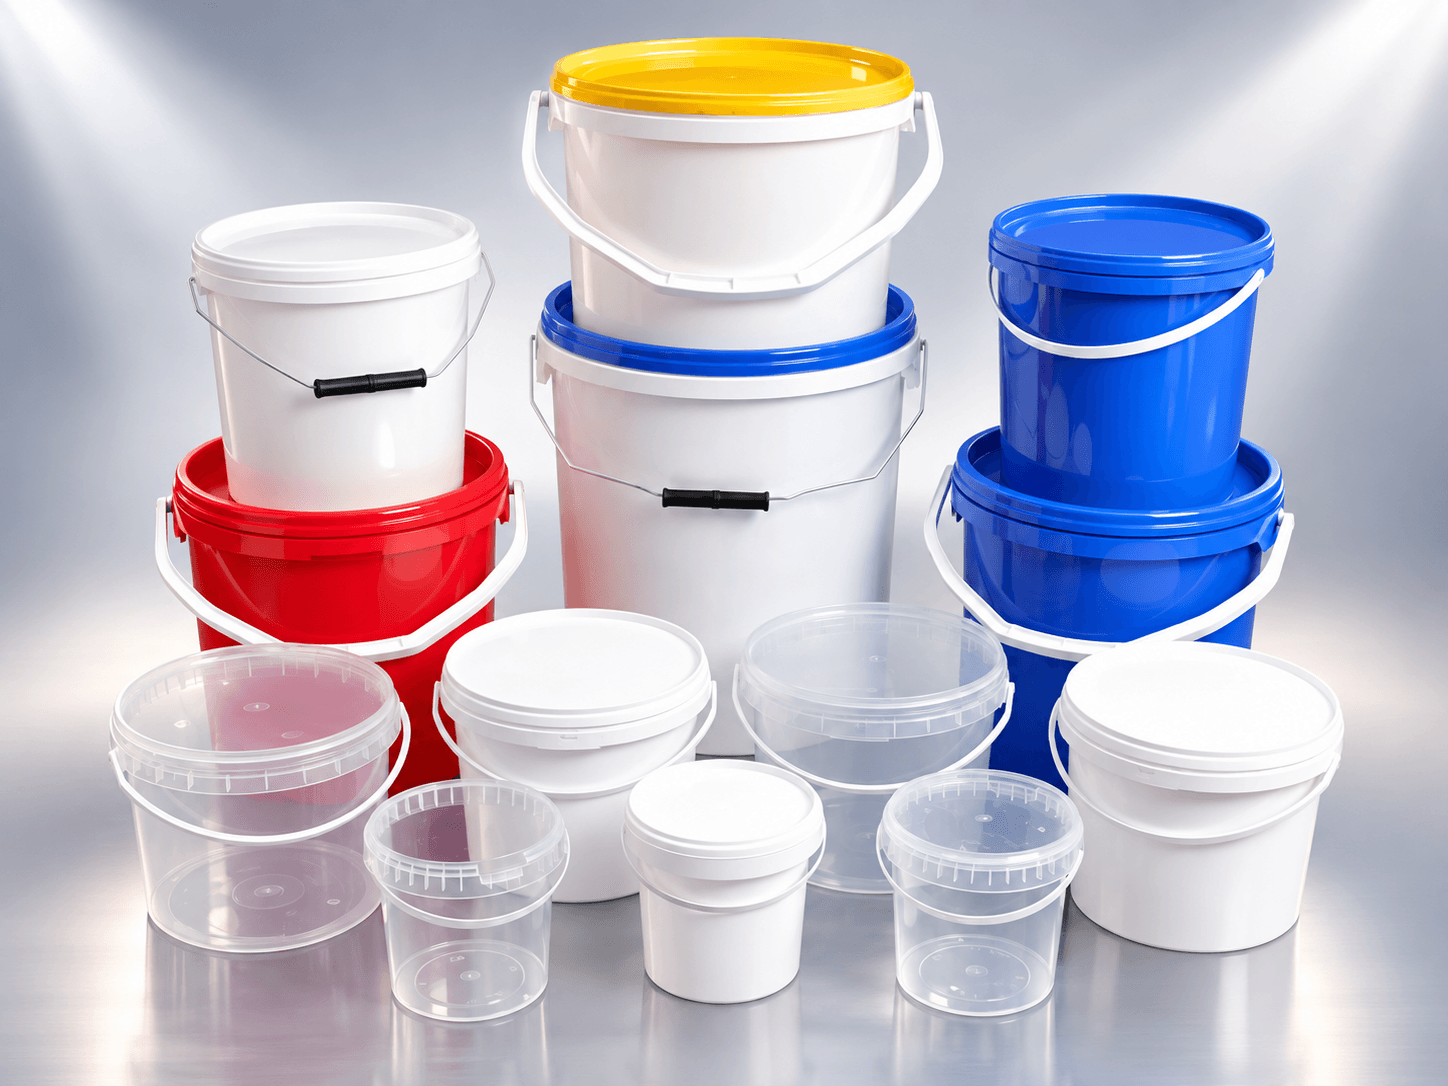
IML pode eliminar a rotulagem posterior, mas não é uma decisão apenas de etiqueta. Molde, etiqueta, robô, estática, máquina, refrigeração, retirada e inspeção devem funcionar como uma célula.
Ler guia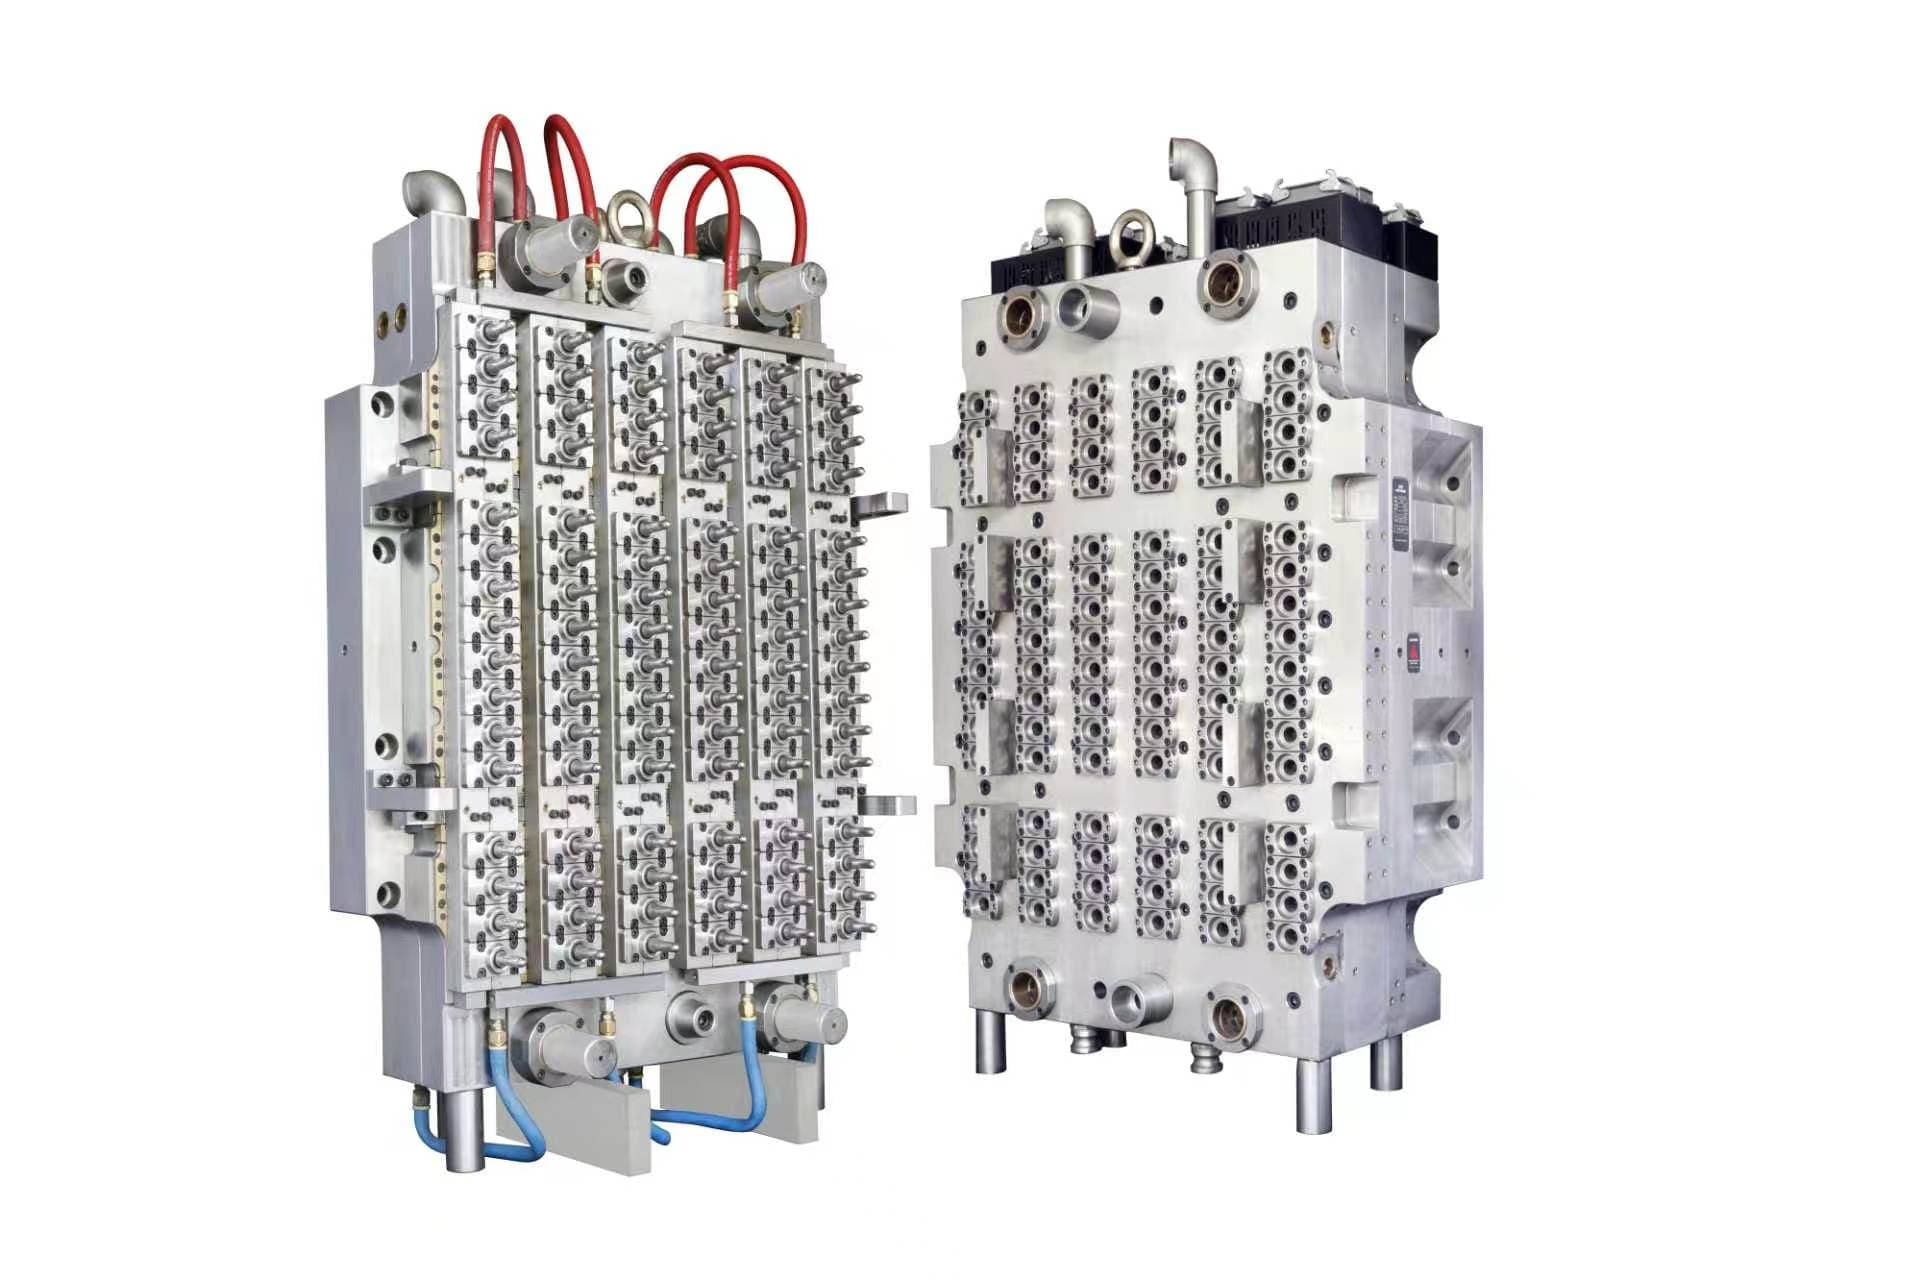
Escolher um acabamento de gargalo de pré-forma PET não é uma decisão cosmética. O acabamento conecta molde de pré-forma, desenho de garrafa, molde de fechamento, tampadora, teste de vazamento e processo de envase. Uma incompatibilidade pode ficar oculta até a fabricação do molde ou o comissionamento da linha, quando a correção é lenta e cara.
Ler guia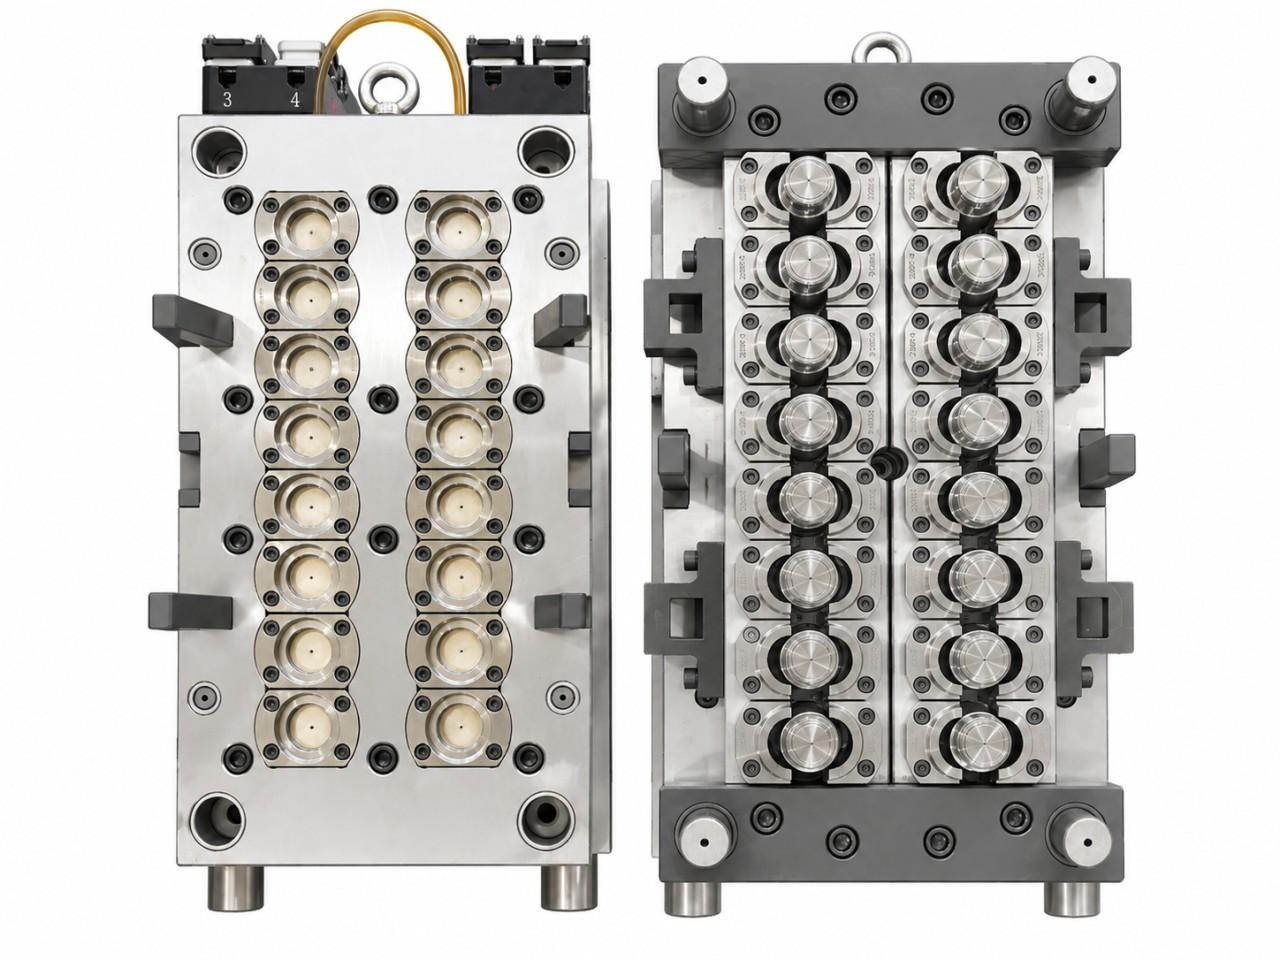
A seleção de cavidades de um molde de tampas é uma decisão de capacidade, máquina e risco. Um molde de 96 cavidades não é automaticamente mais econômico que um molde de 24 ou 48 cavidades se a máquina de injeção, canal quente, refrigeração, recursos de manutenção ou perfil de demanda não puderem sustentá-lo.
Ler guia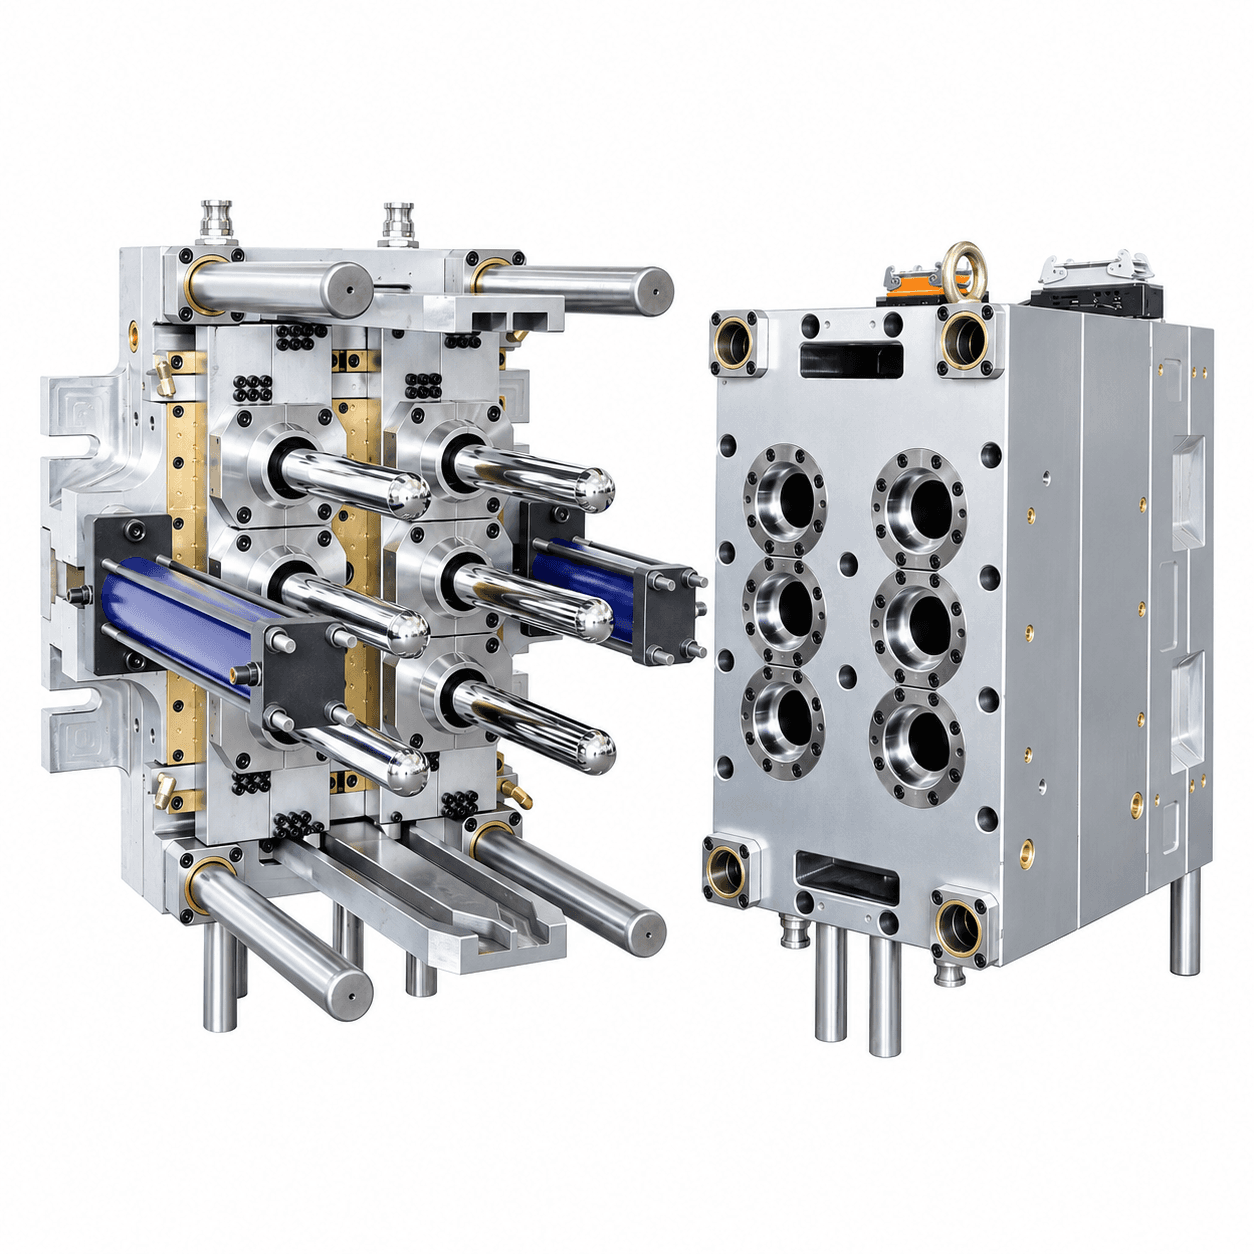
PCO 1881 e PCO 1810 são frequentemente agrupados como acabamentos de gargalo PET para bebidas de 28 mm. Essa abreviação ajuda numa primeira conversa, mas não é suficiente para liberar ferramental de pré-forma ou fechamento. As duas famílias podem exigir premissas diferentes para garrafa, tampa, tampadora e validação.
Ler guia
Para um molde de tampas de alta cavitação, o canal quente é parte do sistema de produção, não um acessório intercambiável. Ele afeta equilíbrio do fundido, condição do ponto de injeção, partida, troca de cor, manutenção, compatibilidade de controlador e risco de parada. A melhor escolha depende da tampa, resina, layout de cavidades e suporte local, não simplesmente da marca.
Ler guia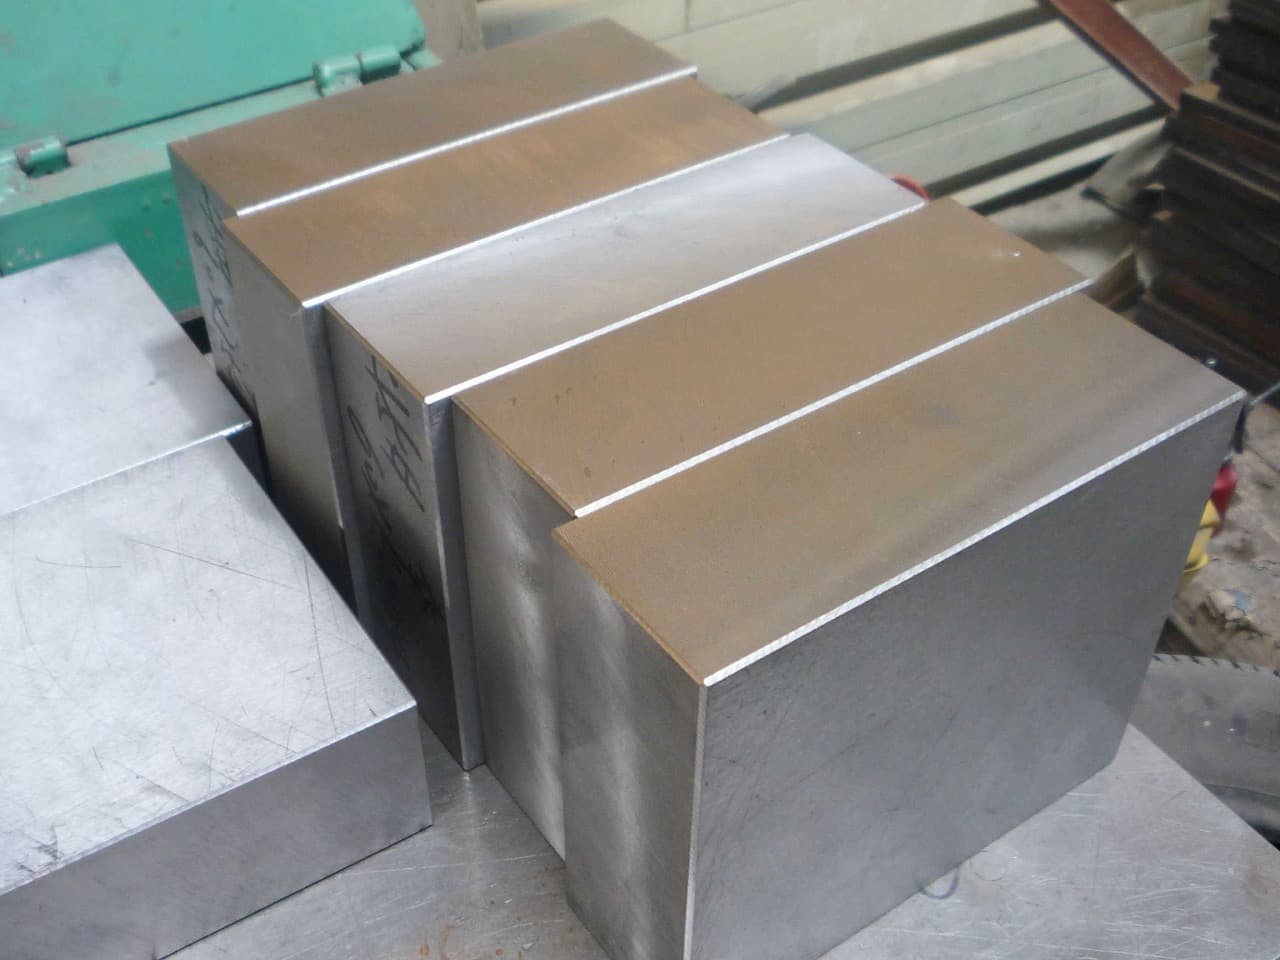
A seleção de aço para um molde de injeção não é uma disputa para especificar o grau mais caro. A escolha correta depende do componente do molde, da resina, da exposição à corrosão, do acabamento superficial, do desenho de refrigeração, do uso de produção esperado, do tratamento térmico e do plano de manutenção.
Ler guia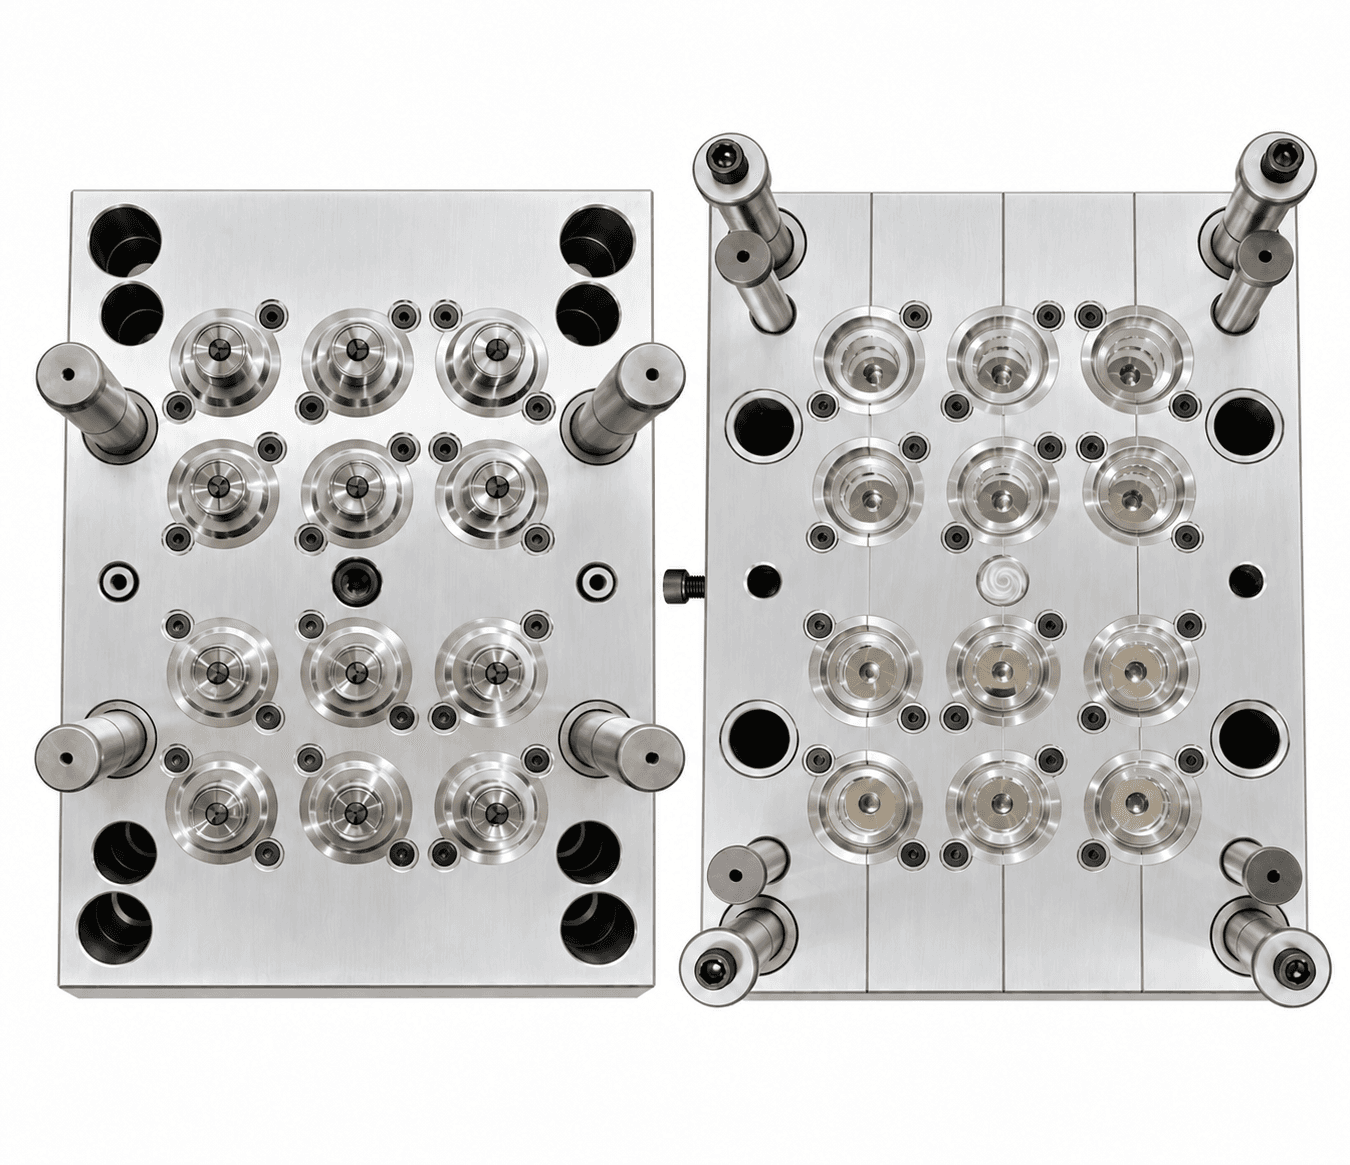
Tampas e fechamentos plásticos protegem o produto, conectam a embalagem à linha de envase e influenciam a experiência de uso. A escolha correta começa com a aplicação e a interface do gargalo e continua por projeto de molde, resina, equipamento de tampagem, verificações de qualidade e manuseio posterior.
Ler guia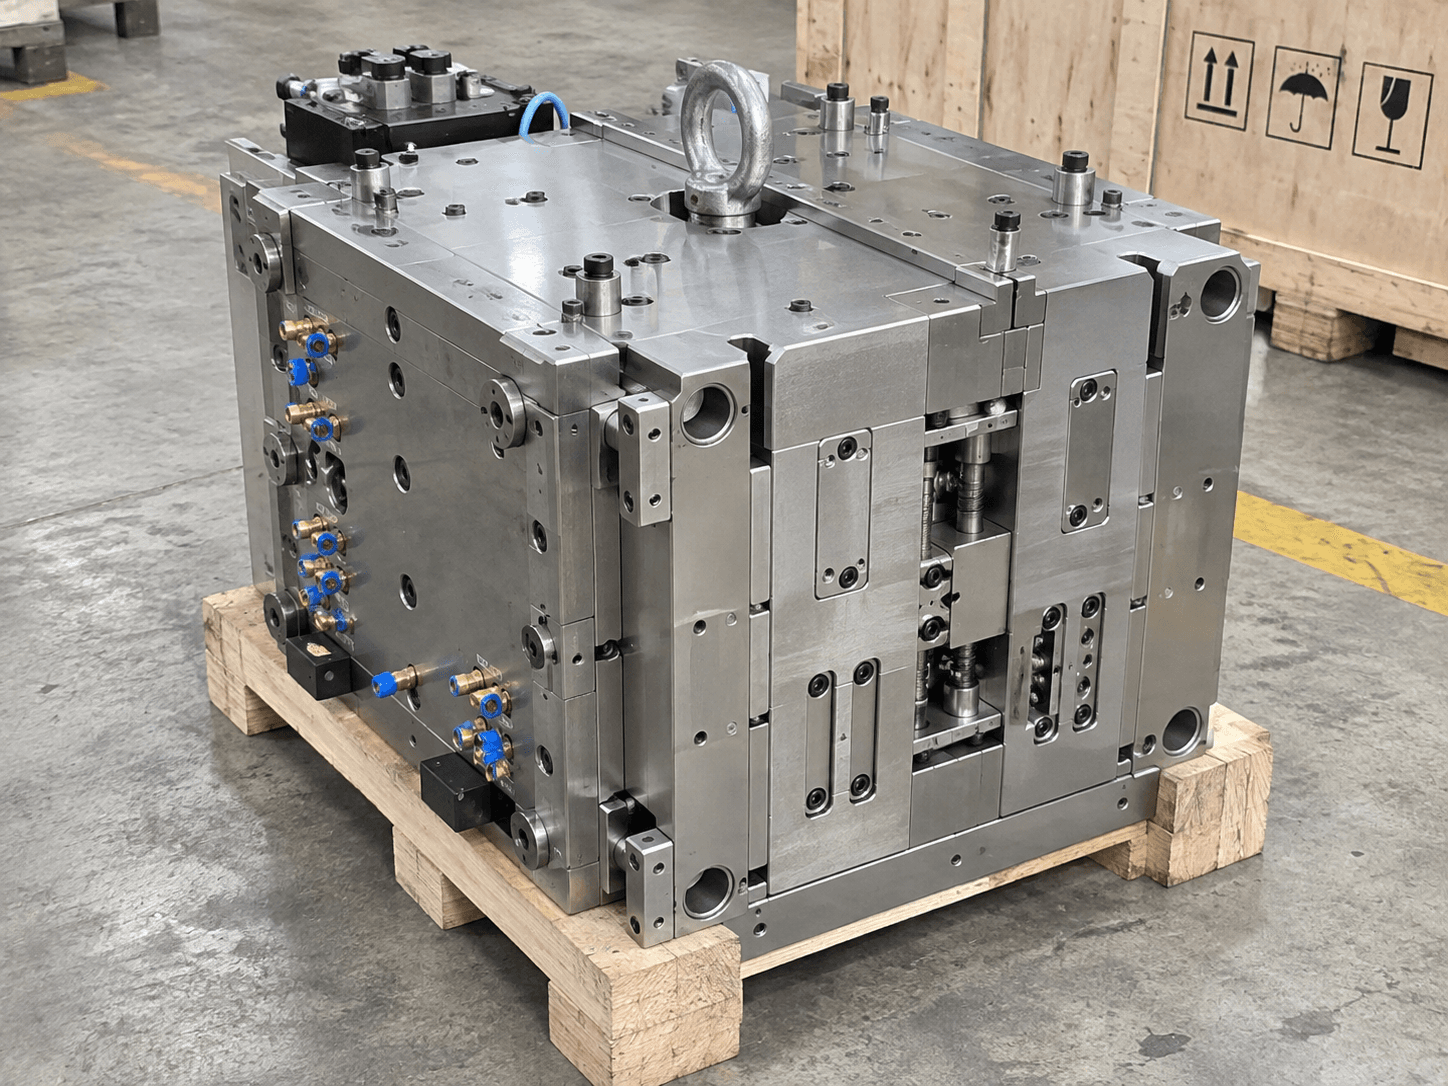
Preços diferentes raramente significam apenas que um fornecedor é mais caro. O escopo pode incluir ou excluir engenharia, aços, canal quente, testes, calibres, sobressalentes, embalagem de exportação, preparação de instalação e documentação. Antes do pedido, transforme cada cotação em um escopo técnico e comercial visível.
Ler guia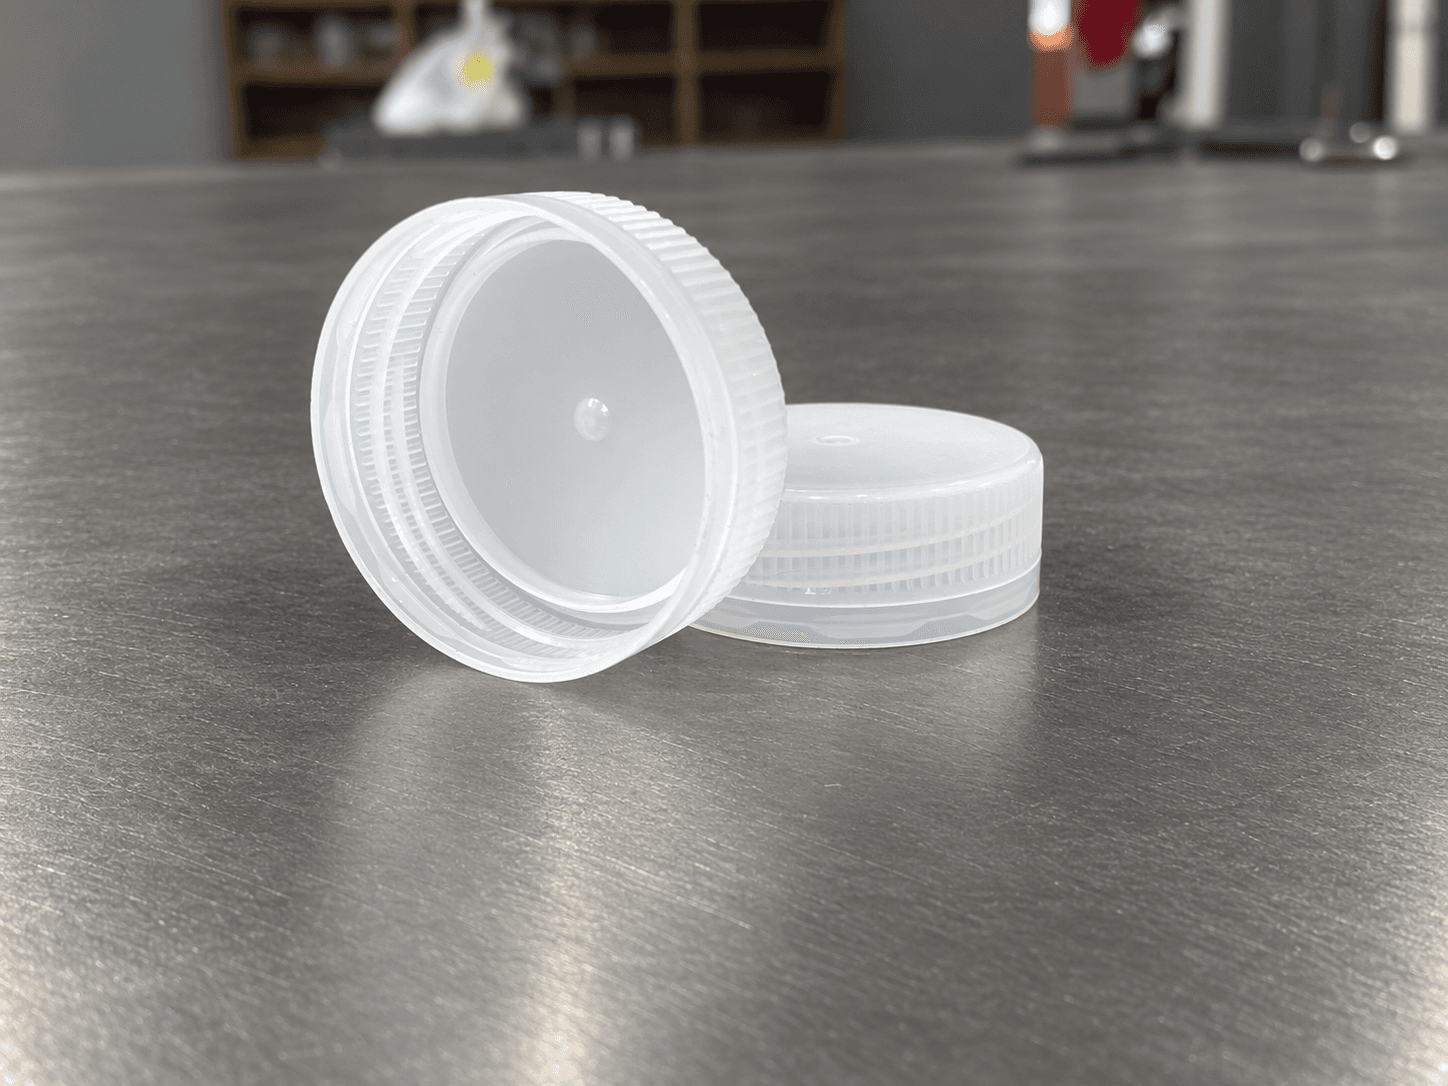
O gargalo conecta molde de preforma PET, sopro, molde de tampa, rosqueadora, envase e inspeção. Pequena incompatibilidade pode resultar em vazamento, torque instável ou falha de lacre quando alterar componentes endurecidos já é caro.
Ler guia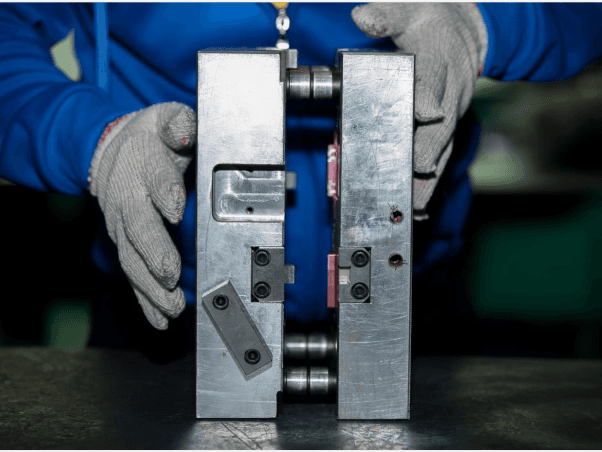
Um teste bem-sucedido não encerra o projeto. Um molde multicavidade de tampas, preformas ou recipientes deve permanecer reparável após envio, limpeza e paradas; uma vedação, aquecedor, sensor, mola ou inserto pode afetar a produção.
Ler guia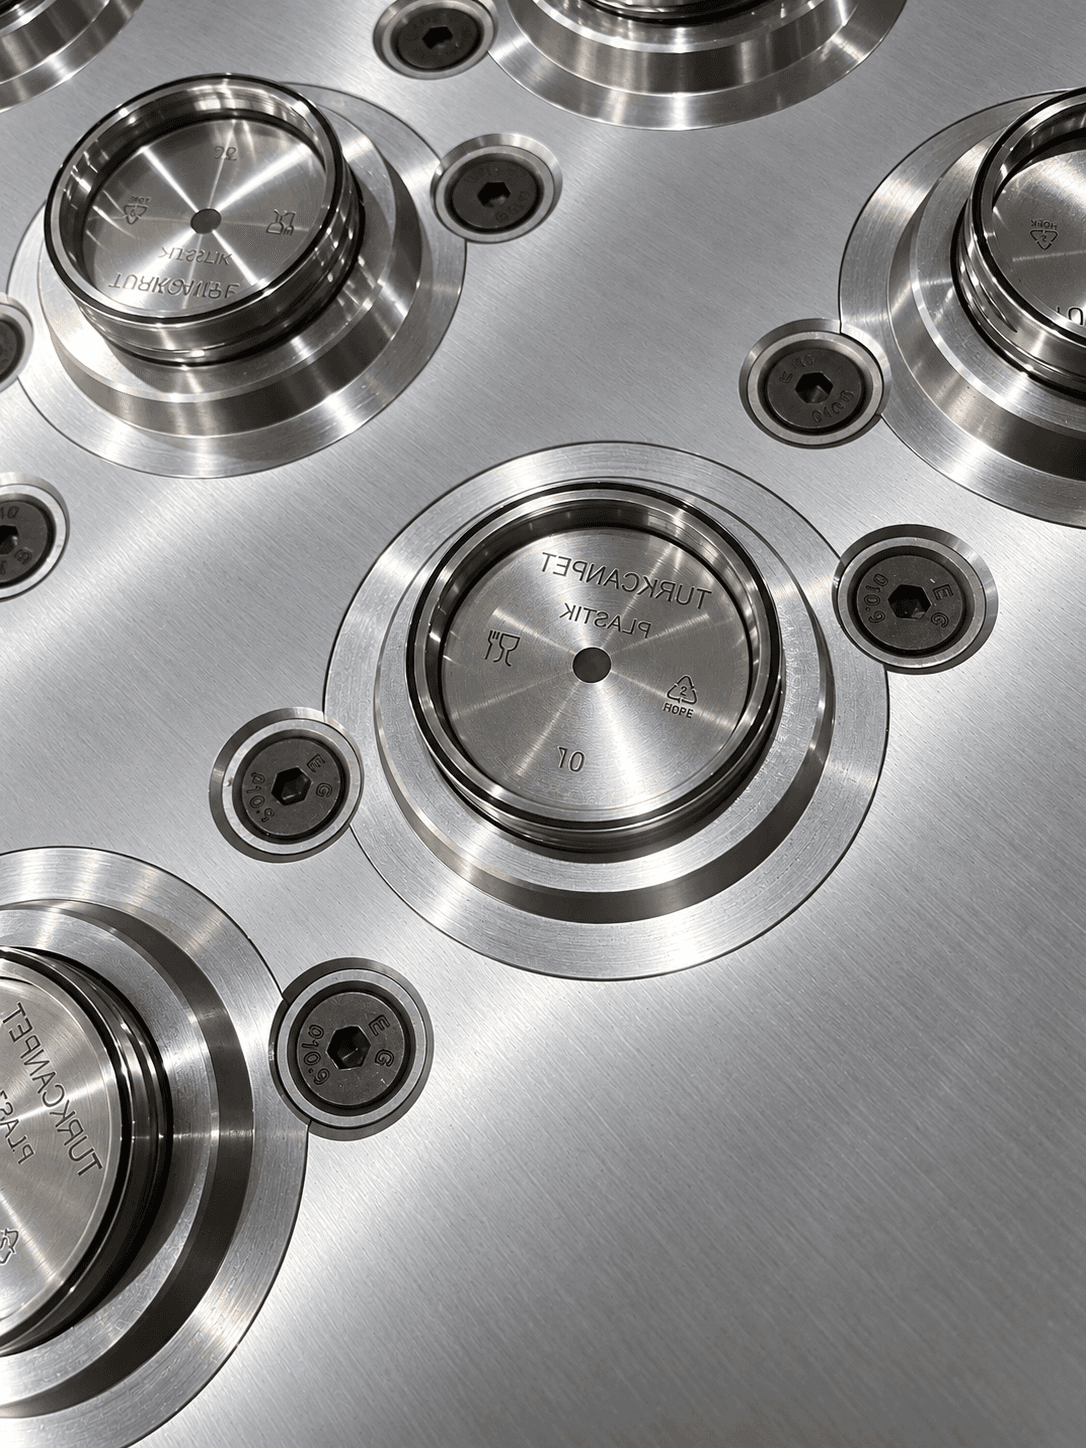
Para um molde de tampa, a câmara quente não é um acessório opcional que pode ser selecionado após a conclusão do layout da cavidade. Faz parte do sistema de distribuição do material fundido que influencia o equilíbrio do enchimento, a aparência do portão, a mudança de cor, o procedimento de inicialização e o trabalho necessário para manter todas as cavidades funcionando de forma consistente. Isso é mais importante em tampas de alto rendimento para água, bebidas, amarradas e flip-top, onde pequenas diferenças entre cavidades podem se tornar um problema de produção no longo prazo.
Ler guia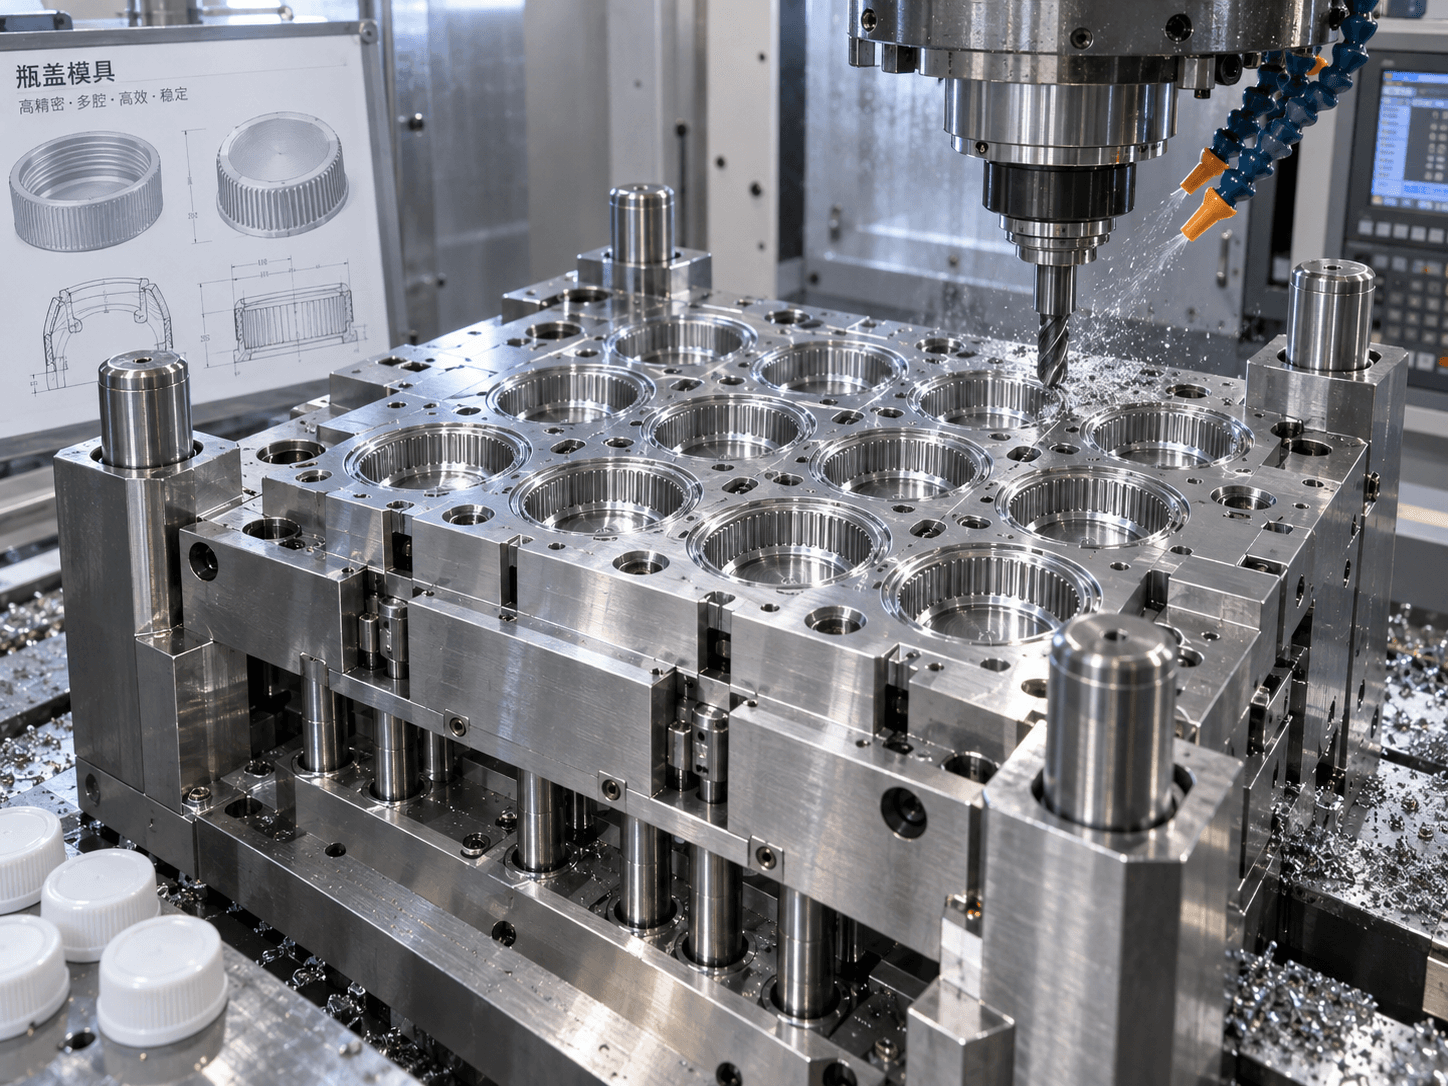
A seleção do aço é uma das decisões mais importantes em uma cotação de molde de injeção, mas muitas vezes é reduzida a uma linha curta, como “cavidade/núcleo S136, base do molde P20”. Essa linha só tem utilidade quando está conectada à peça, resina, condições esperadas de produção, necessidade de acabamento e plano de manutenção. Um material de qualidade superior não resolve automaticamente todos os problemas de moldagem, e uma qualidade barata não é automaticamente inadequada. O objetivo é selecionar propriedades materiais que correspondam ao risco real.
Ler guia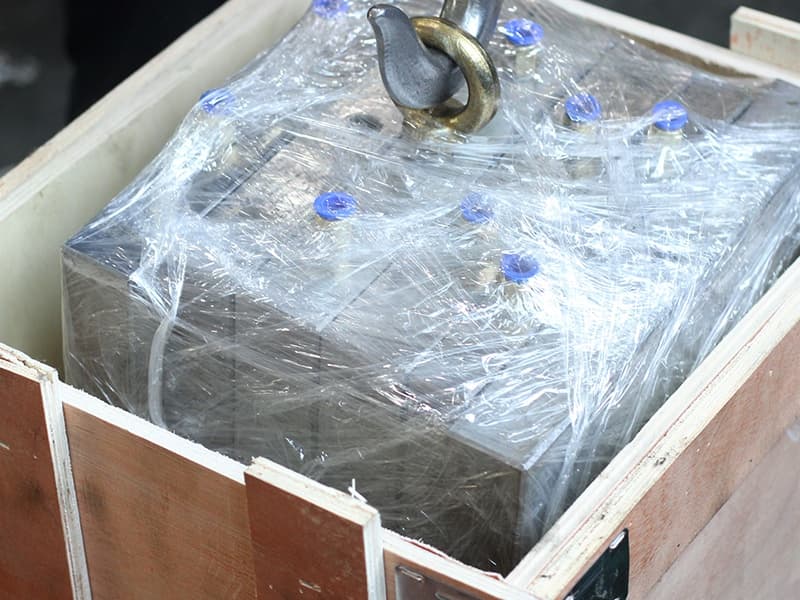
Um molde de exportação não está totalmente pronto para produção quando sai da fábrica. Ele estará pronto quando o local de recebimento puder instalá-lo com segurança, conectar os utilitários necessários, reproduzir uma condição operacional acordada e fabricar peças aceitáveis com entrega documentada. Para moldes de embalagens, essa transição pode envolver a máquina de injeção, o controlador de câmara quente, o resfriador, o ar comprimido, o robô, o manuseio de materiais e verificações posteriores de tampas, garrafas ou recipientes.
Ler guia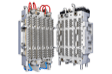
Escolher um molde de pré-forma PET não é simplesmente escolher entre 48, 72 ou 96 cavidades. É uma decisão do sistema de produção. A ferramenta correta deve produzir uma geometria de pré-forma aprovada, em uma máquina injetora específica, em um ciclo estável, com peso e dimensões de pescoço repetíveis. Se uma dessas condições for ignorada, um preço inicial baixo de ferramentas pode tornar-se caro devido a pré-formas rejeitadas, ciclos lentos, manutenção difícil ou uma incompatibilidade de máquina evitável.
Ler guia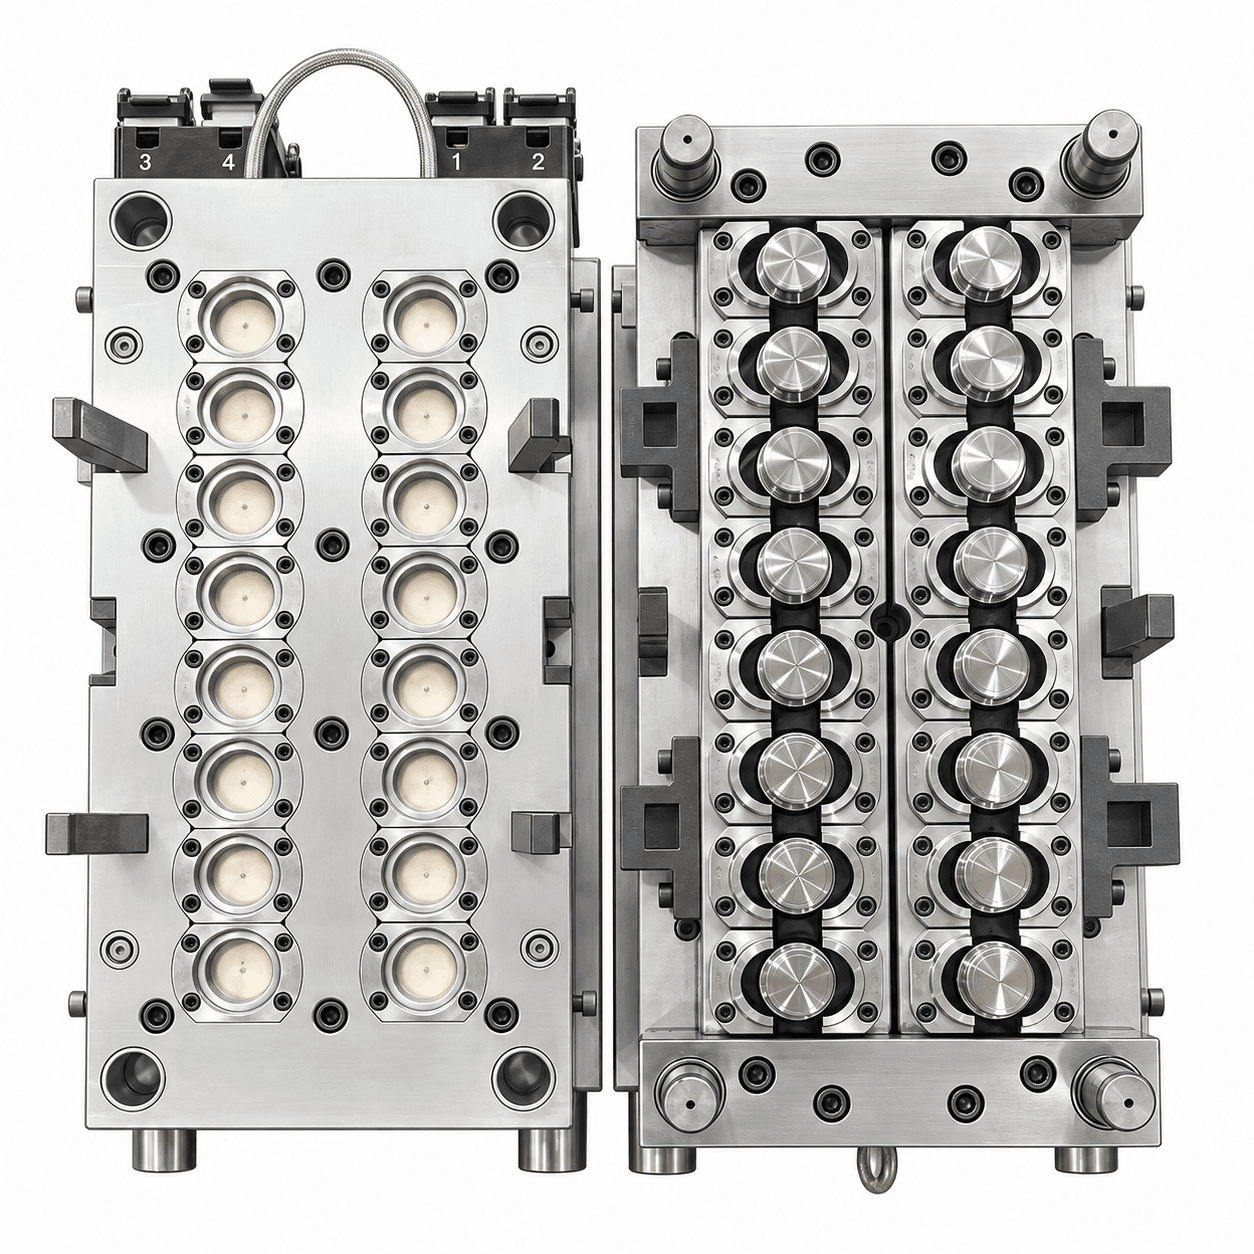
As tampas amarradas estão mudando as perguntas que os compradores de embalagens fazem aos fornecedores de moldes. A diferença visível – uma tampa que permanece presa ao frasco após a abertura – pode parecer simples. Na prática, isso afeta a geometria da tampa, o desempenho da dobradiça, a compatibilidade do gargalo, a faixa de violação, o conceito de ejeção, a automação, a inspeção e os testes necessários antes do envio.
Ler guia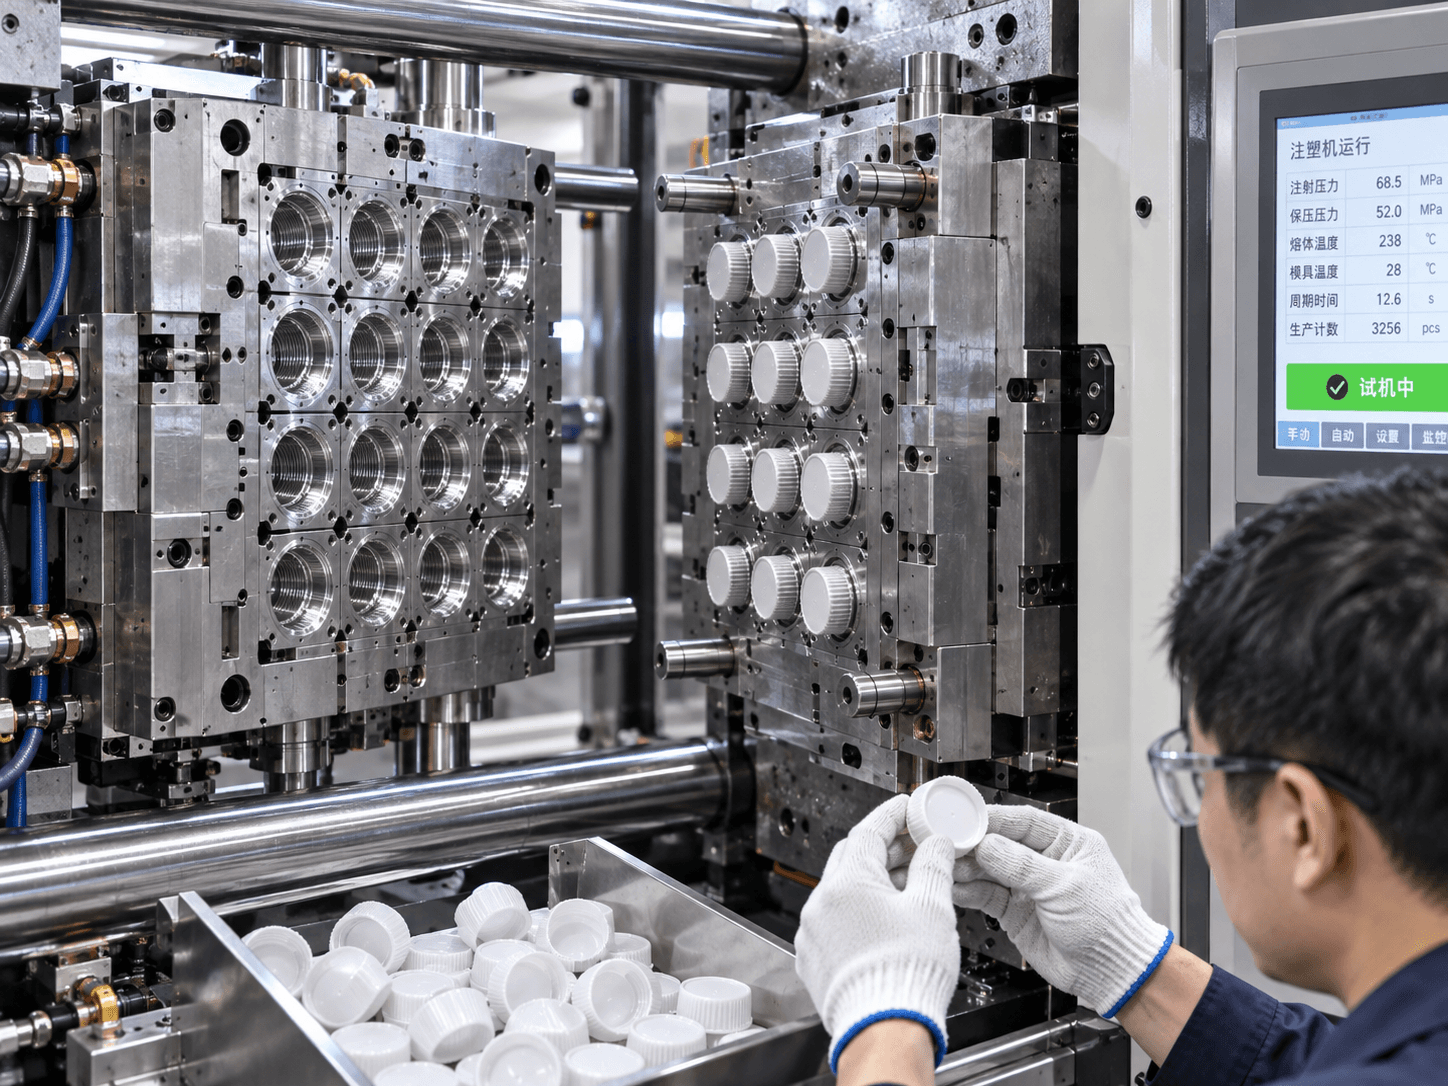
Para baldes de tinta, recipientes para alimentos, embalagens de produtos químicos, armazenamento doméstico e produtos agrícolas, um molde de balde faz parte de um sistema de embalagem maior. O balde acabado deve empilhar, transportar, selar, etiquetar e sobreviver às condições de manuseio pretendidas. O molde, portanto, precisa ser avaliado além de sua aparência externa: geometria da peça, resina, interfaces de tampa e alça, resfriamento, ejeção, automação, evidência de teste, acesso para manutenção e entrega de exportação influenciam o custo real de produção.
Ler guia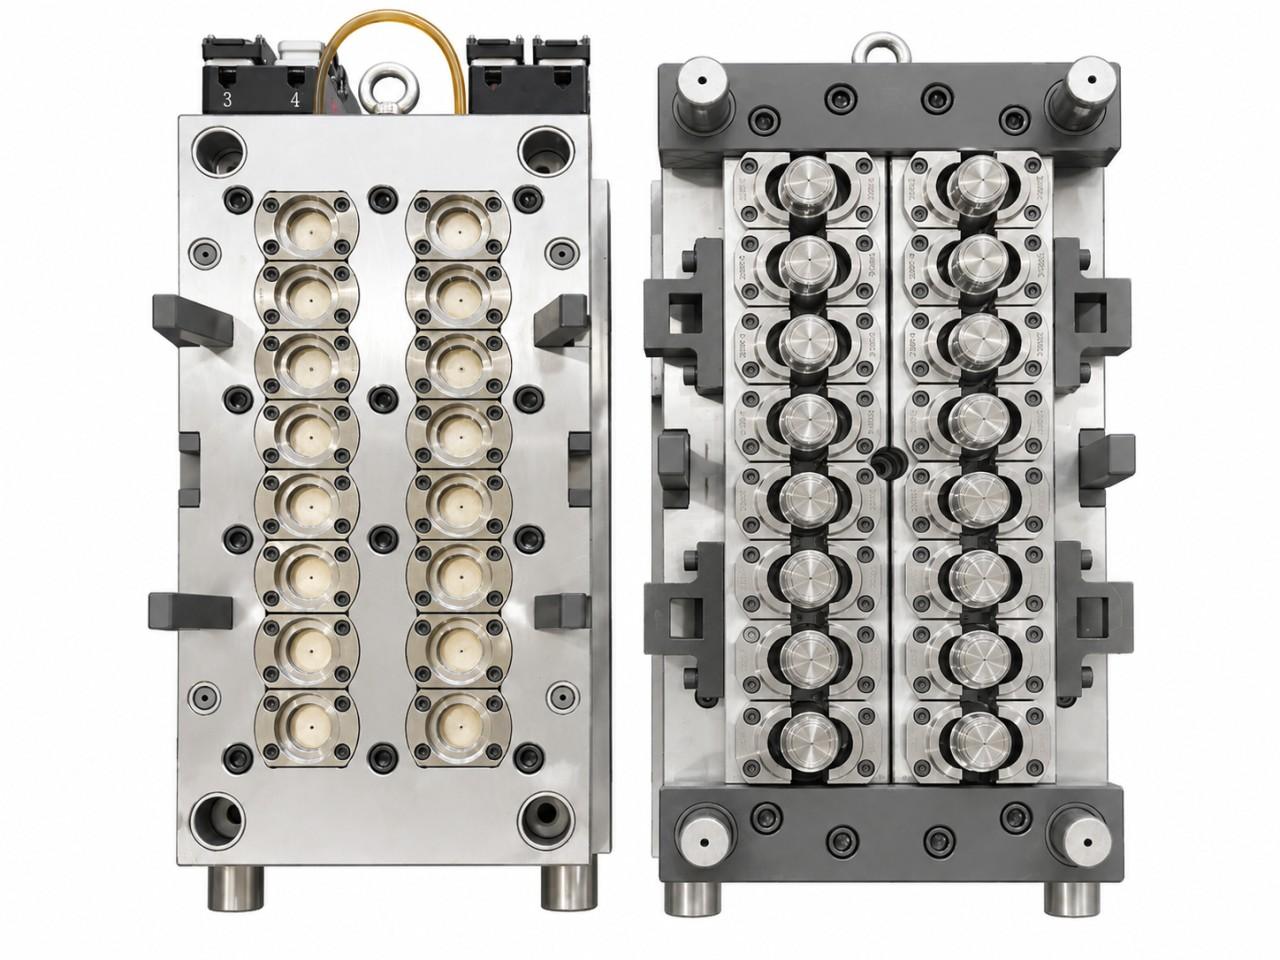
Um pequeno fecho controla a vedação, a proteção do produto e a percepção do cliente. Para tampas de água, tampas de bebidas, tampas flip-top e tampas de óleo comestível, a melhor decisão sobre o molde começa com os requisitos funcionais e não apenas com a aparência.
Ler guia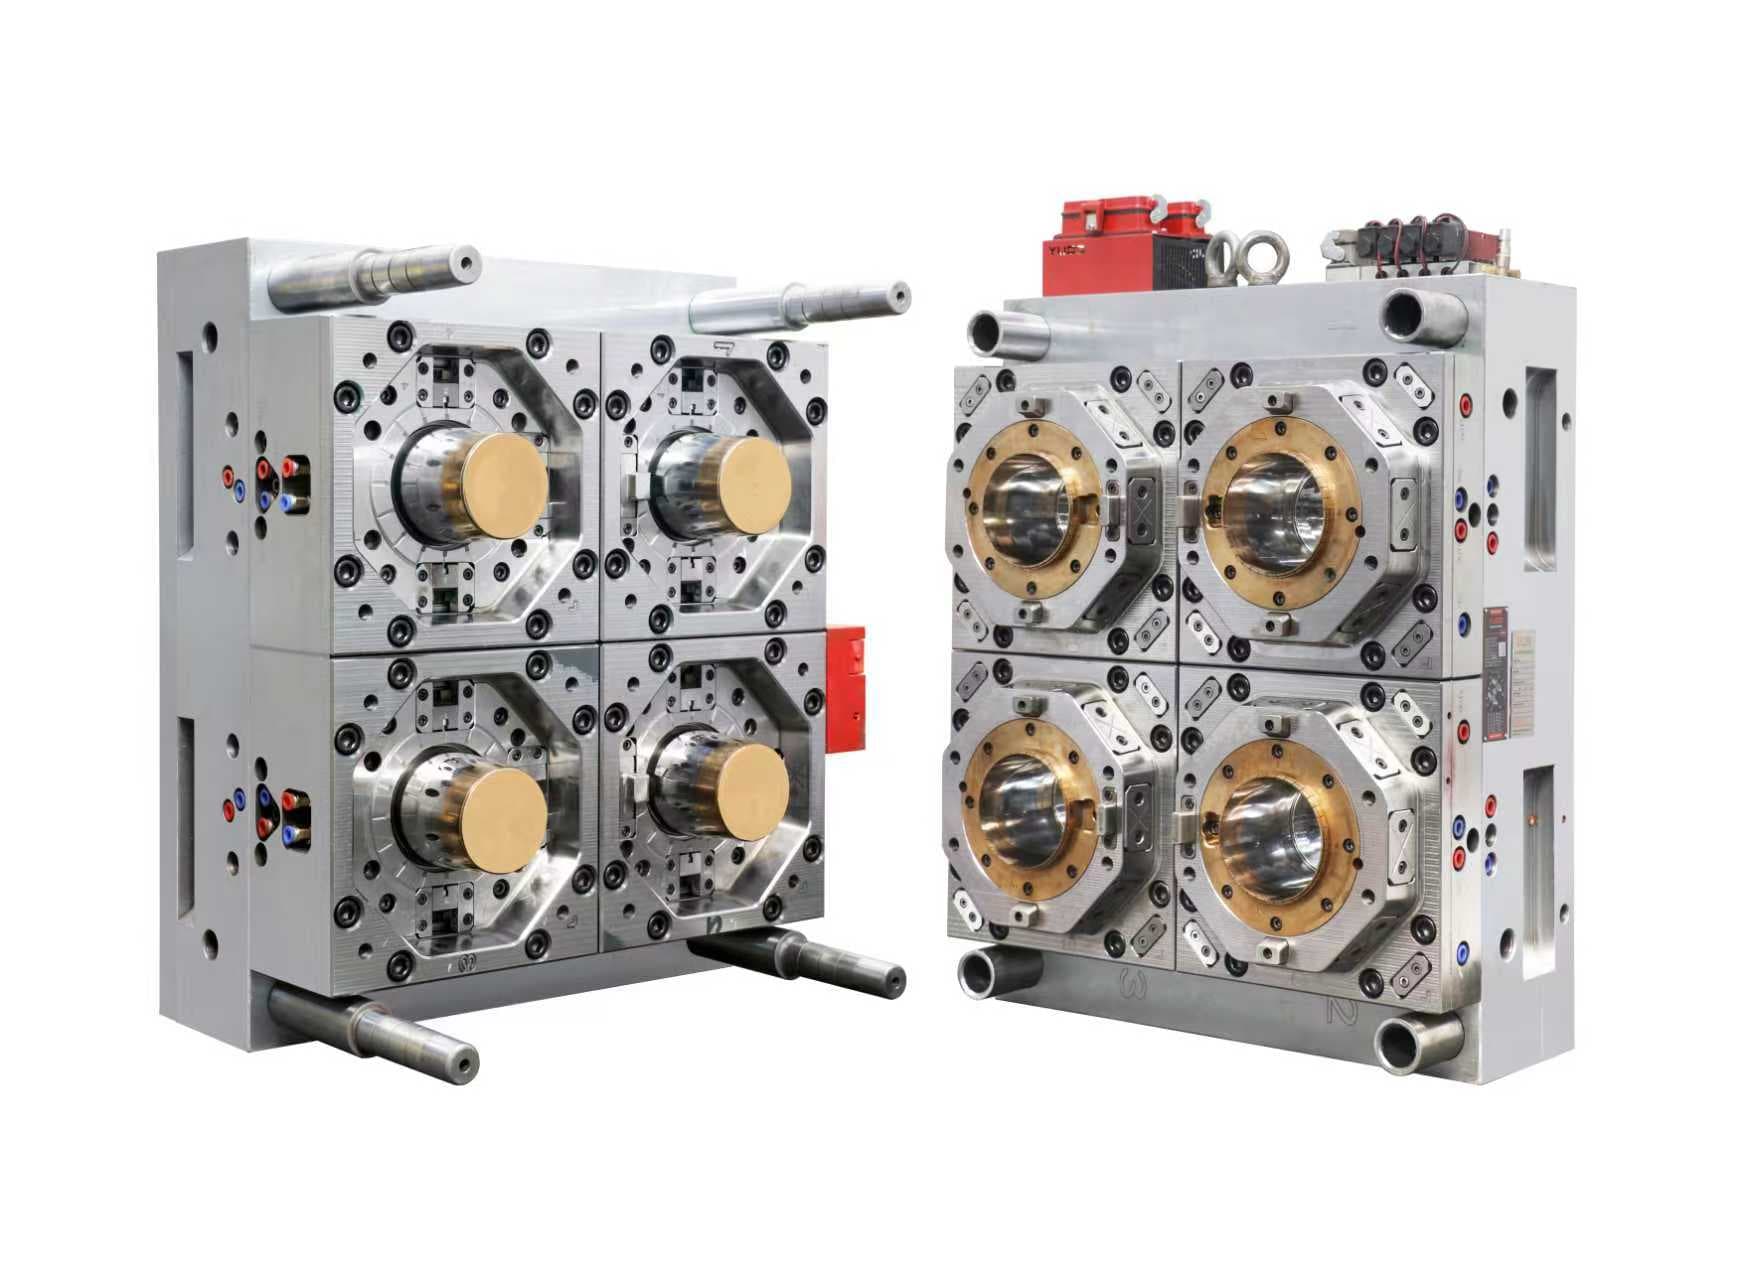
Projetos de moldes de baldes e baldes combinam design de produto, ajuste de tampa, detalhes de alça, resistência de empilhamento, decoração e automação de linha. Este guia explica as decisões que devem ser tomadas antes do início da ferramentaria.
Ler guia