
Entrega de projetos de moldes · 10 min de leitura
Publicado: 28 de setembro de 2026
Lista de verificação de instalação e comissionamento de moldes de injeção para compradores de embalagens
Um molde de exportação não está totalmente pronto para produção quando sai da fábrica. Ele estará pronto quando o local de recebimento puder instalá-lo com segurança, conectar os utilitários necessários, reproduzir uma condição operacional acordada e fabricar peças aceitáveis com entrega documentada. Para moldes de embalagens, essa transição pode envolver a máquina de injeção, o controlador de câmara quente, o resfriador, o ar comprimido, o robô, o manuseio de materiais e verificações posteriores de tampas, garrafas ou recipientes.
A melhor maneira de reduzir atrasos no comissionamento é iniciar a preparação da instalação antes do envio. O fornecedor e o comprador devem concordar com o que está incluído no pacote do molde, o que a fábrica receptora fornecerá, quais insumos de produção estarão disponíveis e quais evidências serão necessárias para fechar quaisquer pontos em aberto nos testes de fábrica.
Confirme a interface da máquina de produção
Antes do envio, compare o molde com a máquina injetora receptora. Confirme a faixa de tonelagem do grampo, as dimensões da placa, o espaçamento da barra de ligação, a disposição do anel de localização, o raio do bico, a capacidade de injeção, a interface do ejetor, a altura do molde, o acesso de elevação e o espaço necessário para quaisquer ações laterais. Um molde pode ser mecanicamente sólido, mas inadequado para uma máquina específica se essas interfaces forem assumidas em vez de verificadas.
Envie a folha de dados da máquina com antecedência e registre qualquer adaptador, espaçador, acoplamento ou placa especial necessária. Para um molde de tampa ou pré-forma, confirme também o arranjo do controlador de câmara quente e qualquer controle de válvula. Para recipientes, tampas ou baldes, inclua liberação robótica, acesso para retirada e equipamento de empilhamento ou rotulagem no molde, quando aplicável.
Mapeie os utilitários e conexões
Conexões de água de resfriamento, circuitos hidráulicos, linhas pneumáticas, tomadas elétricas e zonas de controle de temperatura devem ser claramente identificadas. A fábrica receptora precisa saber o tamanho da conexão, a pressão necessária ou a faixa de vazão, a expectativa de qualidade da água, a tensão, o arranjo do termopar e o número de zonas de aquecimento. Esses detalhes deverão estar presentes nos documentos de entrega e não inferidos de uma foto do molde. A má preparação das utilidades pode criar problemas de arranque evitáveis: um circuito de refrigeração ligado incorretamente, um controlador com uma ficha incompatível, falta de capacidade do chiller na condição planeada ou fornecimento de ar indisponível para mecanismos móveis. Uma pequena lista de verificação de pré-instalação com os proprietários do site geralmente é mais rápida do que diagnosticar esses problemas com um molde na máquina.
Use testes de fábrica como base de comissionamento
Os testes de fábrica são mais valiosos quando o registro é útil para a equipe receptora. O relatório deve identificar o molde, a revisão do produto, a resina e a cor utilizadas, a máquina utilizada quando relevante, as configurações do controlador, as condições do ciclo, as observações da amostra e as limitações conhecidas. Caso a resina final, gargalo, rótulo ou automação do cliente não esteja disponível, deixe isso visível no registro.
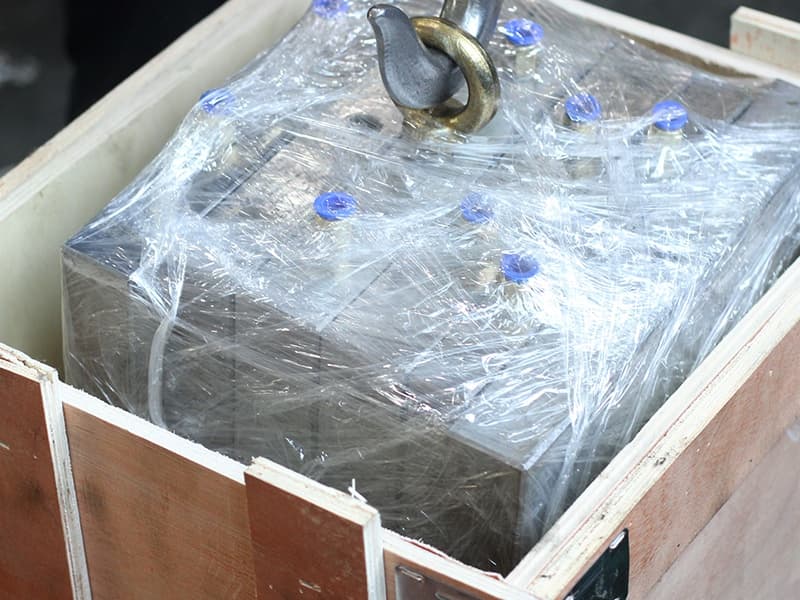
Durante a inspeção da remessa, revise o vídeo operacional, a identificação da amostra, os movimentos do molde, as funções de resfriamento e aquecimento, a lista de peças sobressalentes e a embalagem de exportação. Este é também o momento de verificar se estão incluídos os pontos de elevação, coletores de água, cabos, tomadas, acessórios e manuais descritos no pedido. Uma foto limpa do molde por si só não é um pacote de comissionamento.
Planeje o primeiro teste no local em etapas
Comece com uma verificação de instalação antes de tentar a produção. Verifique se o molde está nivelado e seguro, se as conexões estão corretas, se as proteções de segurança estão instaladas e se o controlador se comunica conforme pretendido. Em seguida, use o ciclo seco e verificações de função de baixo risco para observar abertura, fechamento, ejeção, corrediças ou válvulas antes de passar para as condições de moldagem.
Na fase de teste do produto, use a resina acordada e inspecione as características que importam para a aplicação: peso da peça, aparência, rosca e superfícies de vedação, evidência de violação, ação da dobradiça, ajuste da tampa, empilhabilidade ou interface de montagem. Registre as configurações da máquina e do molde usadas para amostras. Um processo estabelecido numa fábrica pode necessitar de ajustes noutra, pelo que o objectivo é um arranque controlado – e não uma afirmação sem fundamento de que todas as definições serão transferidas inalteradas.
Atribua responsabilidades para treinamento e suporte
A equipe receptora deve saber quem é responsável pela operação da máquina, configuração do controlador, manutenção do molde, aprovação de amostras e encaminhamento de dúvidas técnicas. O treinamento pode incluir manuseio seguro, sequência de inicialização e desligamento, alarmes do controlador, limpeza básica, manutenção preventiva, identificação de peças sobressalentes e procedimento de armazenamento. O nível de treinamento deve corresponder à complexidade do molde e à experiência da equipe local. Para projetos internacionais, combine canais de comunicação, cobertura de fuso horário, suporte remoto de vídeo e idioma da documentação antes do envio. A responsabilidade clara ajuda a evitar a situação em que um problema é relatado ao fornecedor sem as informações relevantes sobre resina, configuração da máquina, amostra ou alarme necessárias para diagnosticá-lo.
Mantenha o pacote de entrega prático
Um pacote útil normalmente inclui a especificação aprovada do molde, desenhos ou layout de conexão conforme acordado, relatório de teste, registro de amostra, orientação de operação e manutenção, lista de peças sobressalentes, lista de embalagem e detalhes de contato para suporte. O comprador deverá armazenar esta informação juntamente com o histórico de manutenção do molde. Torna-se a referência quando uma inserção de cavidade passa por manutenção, um aquecedor é substituído ou a ferramenta é movida para outro local de produção.
O processo de entrega é mais forte quando reconhece limites reais. O fabricante do molde pode validar as condições de teste de fábrica acordadas e preparar a ferramenta para envio. O local receptor deve validar suas próprias utilidades, máquinas, resinas, operadores e processos downstream. Registrar essa distinção gera confiança e apoia um lançamento de produção mais rápido e controlado.
Perguntas frequentes
Que informações são necessárias antes de instalar um novo molde?
Prepare a especificação do molde, folha de dados da máquina receptora, detalhes de utilidade, informações do controlador, resina aprovada, registros de teste, layout de conexão, plano de içamento e proprietários nomeados para comissionamento e aprovação de amostra.
O cliente deve repetir um teste de aceitação de fábrica após a instalação?
O teste no local deve confirmar se o molde funciona com a máquina, utilidades, resina e processo do próprio cliente. Pode utilizar provas de ensaios de fábrica como base, mas deve documentar separadamente as condições do local de recepção.
O que deve ser verificado antes do envio para exportação?
Verifique a identificação do molde, acessórios incluídos, evidências de teste, registro de amostra, etiquetas de conexão, peças sobressalentes, manuais, proteção contra corrosão, método de embalagem e os documentos exigidos pelo pedido de compra.
Fale com um engenheiro de moldes
Posicionamento de CTA no meio do artigo: após “Usar testes de fábrica como linha de base de comissionamento”. Use “Solicitar Catálogo de Produtos” com: “Envie os dados da sua máquina e os requisitos do produto para uma análise prática da interface molde-máquina.”
Solicitar cotação →