
Поставка проекта пресс-формы · 10 мин чтения
Дата публикации: 28 сентября 2026 г.
Контрольный список установки и ввода в эксплуатацию литьевой формы для покупателей упаковки
Экспортная форма не полностью готова к производству, когда она покидает завод. Он готов, когда принимающая площадка может его безопасно установить, подключить необходимые инженерные коммуникации, воспроизвести согласованное рабочее состояние и изготовить приемлемые детали с документированной передачей. Для упаковочных форм этот переход может включать в себя литьевую машину, контроллер горячеканальных систем, охладитель, сжатый воздух, робот, погрузочно-разгрузочные работы и последующие проверки крышек, бутылок или контейнеров.
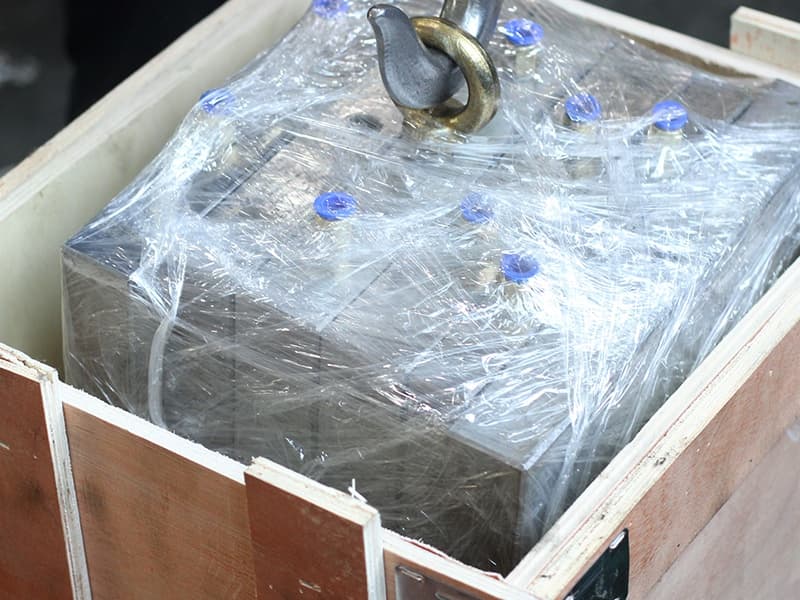
Лучший способ сократить задержки при вводе в эксплуатацию — начать подготовку к установке еще до отгрузки. Поставщик и покупатель должны согласовать, что входит в комплект пресс-формы, что предоставит завод-получатель, какие производственные ресурсы будут доступны и какие доказательства необходимы для закрытия любых открытых вопросов после заводских испытаний.
Подтвердите интерфейс производственного оборудования
Перед отправкой сравните форму с принимающей литьевой машиной. Подтвердите диапазон усилия зажима, размеры плиты, расстояние между стяжками, расположение фиксирующих колец, радиус сопла, производительность впрыска, интерфейс эжектора, высоту формы, доступ для подъема и пространство, необходимое для любых боковых действий. Пресс-форма может быть механически исправной, но непригодной для конкретной машины, если эти интерфейсы предполагается, а не проверяются.
Заранее отправьте паспорт машины и запишите все необходимые переходники, проставки, муфты или специальные пластины. Для формы для крышки или преформы также подтвердите расположение контроллера горячеканального канала и любого управления клапаном-задвижкой. Для контейнеров, крышек или ведер предусмотрите очистку от роботов, доступ к выносу и оборудование для штабелирования или нанесения этикеток в форме, где это применимо.
Сопоставление инженерных коммуникаций и соединений
Соединения охлаждающей воды, гидравлические контуры, пневматические линии, электрические разъемы и зоны контроля температуры должны быть четко промаркированы. Принимающему предприятию необходимо знать размер соединения, требуемый диапазон давления или расхода, ожидаемое качество воды, напряжение, расположение термопар и количество зон нагрева. Эти данные должны присутствовать в передаточных документах, а не вытекать из фотографии формы. Плохая подготовка инженерных коммуникаций может создать проблемы при запуске, которых можно избежать: неправильное подключение контура охлаждения, контроллер с несовместимой вилкой, отсутствие мощности чиллера в запланированном состоянии или отсутствие подачи воздуха для движущихся механизмов. Краткий контрольный список перед установкой вместе с владельцами объектов обычно оказывается быстрее, чем диагностика этих проблем с помощью плесени на машине.
Используйте заводские испытания в качестве основы для ввода в эксплуатацию
Заводское тестирование наиболее ценно, когда запись полезна принимающей команде. В отчете должна быть указана форма, версия продукта, использованная смола и цвет, используемая машина, где это необходимо, настройки контроллера, условия цикла, наблюдения за образцами и известные ограничения. Если готовая смола, горлышко бутылки, этикетка или средства автоматизации недоступны у клиента, укажите это в записи.
Во время проверки отгрузки просмотрите рабочее видео, идентификацию образцов, движение пресс-формы, функции охлаждения и нагрева, список запасных частей и экспортную упаковку. Настало также время проверить наличие точек подъема, водяных коллекторов, кабелей, вилок, аксессуаров и руководств, описанных в заказе. Фотография чистой формы сама по себе не является пакетом для ввода в эксплуатацию.
Планируйте поэтапное тестирование первого сайта
Прежде чем приступить к производству, начните с проверки установки. Убедитесь, что форма выровнена и закреплена, соединения правильны, защитные ограждения установлены на свои места и контроллер передает данные должным образом. Затем используйте сухой цикл и функциональные проверки с низким уровнем риска, чтобы наблюдать за открытием, закрытием, выбросом, ползунами или затворами клапана, прежде чем переходить к условиям формования.
На этапе испытания продукта используйте согласованную смолу и проверьте характеристики, имеющие значение для применения: вес детали, внешний вид, резьба и уплотнительные поверхности, защита от несанкционированного вскрытия, действие шарнира, посадка крышки, возможность штабелирования или интерфейс сборки. Запишите настройки машины и пресс-формы, использованные для образцов. Процесс, установленный на одном заводе, может нуждаться в корректировке на другом, поэтому целью является контролируемый запуск, а не необоснованное утверждение о том, что все настройки будут переданы без изменений.
Распределите обязанности по обучению и поддержке
Принимающая группа должна знать, кто отвечает за работу машины, настройку контроллера, обслуживание пресс-форм, утверждение образцов и эскалацию технических вопросов. Обучение может включать безопасное обращение, последовательность запуска и остановки, сигналы тревоги контроллера, базовую очистку, профилактическое обслуживание, идентификацию запасных частей и процедуру хранения. Уровень подготовки должен соответствовать сложности формы и опыту местной команды. Для международных проектов перед отправкой согласуйте каналы связи, часовой пояс, удаленную видеоподдержку и язык документации. Четкая ответственность помогает избежать ситуации, когда поставщику сообщается о проблеме без соответствующей информации о смоле, настройках машины, образце или сигналах тревоги, необходимых для ее диагностики.
Обеспечьте практичность пакета передачи
Полезный пакет обычно включает утвержденную спецификацию пресс-формы, чертежи или схему соединений по согласованию, отчет об испытаниях, протокол образцов, руководство по эксплуатации и техническому обслуживанию, список запасных частей, упаковочный лист и контактную информацию для поддержки. Покупатель должен хранить эту информацию вместе с историей обслуживания формы. Он становится эталоном при обслуживании пластины для полостей, замене нагревателя или перемещении инструмента на другую производственную площадку.
Процесс доставки становится более эффективным, когда он признает реальные границы. Изготовитель пресс-форм может проверить согласованные условия заводских испытаний и подготовить инструмент к отправке. Принимающая площадка должна проверить свои собственные инженерные сети, оборудование, смолу, операторов и последующие процессы. Фиксация этого различия укрепляет доверие и способствует более быстрому и более контролируемому запуску производства.
Частые вопросы
Какая информация необходима перед установкой новой формы?
Подготовьте спецификацию пресс-формы, паспорт приемной машины, подробную информацию о коммуникациях, информацию о контроллере, утвержденную смолу, протоколы испытаний, схему соединений, план подъема и имена владельцев для ввода в эксплуатацию и утверждения образца.
Должен ли заказчик повторить заводские приемочные испытания после установки?
Испытания на месте должны подтвердить, что форма работает с собственным оборудованием, коммуникациями, смолой и процессом заказчика. В качестве основы можно использовать данные заводских испытаний, но условия на месте приема следует документировать отдельно.
Что следует проверить перед экспортной отправкой?
Проверьте идентификацию пресс-формы, прилагаемые аксессуары, доказательства испытаний, протокол образцов, этикетки соединений, запасные части, руководства, защиту от коррозии, метод упаковки и документы, необходимые для заказа на поставку.
Свяжитесь с инженером по пресс-формам
Размещение призыва к действию в середине статьи: после фразы «Использовать заводские испытания в качестве основы для ввода в эксплуатацию». Используйте «Запросить каталог продукции» с: «Отправьте данные о вашей машине и требования к продукции для практического обзора интерфейса пресс-формы и машины».
Получить предложение →