
Moldes para preformas PET · 11 min de leitura
Publicado: 13 de outubro de 2026
Material Reciclado e Rastreabilidade em Moldes de Preformas PET: Guia de Validação para Compradores
O material PET reciclado pode afetar um programa de preformas muito antes de a garrafa chegar à linha de envase. O comprador não deve tratá-lo como uma percentagem geral ou uma promessa do fornecedor. Defina a resina aprovada, a origem e a condição de qualquer reciclado, onde ele pode ser introduzido, quais verificações se aplicam e como cada amostra permanece ligada a uma cavidade e a uma condição de teste. Assim, política de material, aceitação do molde e comissionamento ficam conectados.
Defina o Limite de Controle do Material
Comece com o grau PET aprovado, obrigações de contato alimentar ou regulatórias quando aplicáveis, especificação de cor, aditivos e uso previsto da garrafa. Declare se o reciclado é proibido, permitido somente de galhos ou canais internos identificados, ou sujeito a uma janela operacional aprovada separadamente. O fornecedor pode demonstrar o molde sob uma condição documentada; o processador e o proprietário da marca devem assumir a política de material e a aprovação final da embalagem.
| Ponto de controle | Decisão do comprador | Evidência a reter |
|---|---|---|
| PET virgem | Grau, fornecedor e identificação de lote aprovados | Certificado da resina e registro de teste |
| Origem do reciclado | Fonte interna permitida e regra de segregação | Diagrama de fluxo e registro de lote |
| Condicionamento | Controles de secagem, manuseio e contaminação | Registro de secador e processo |
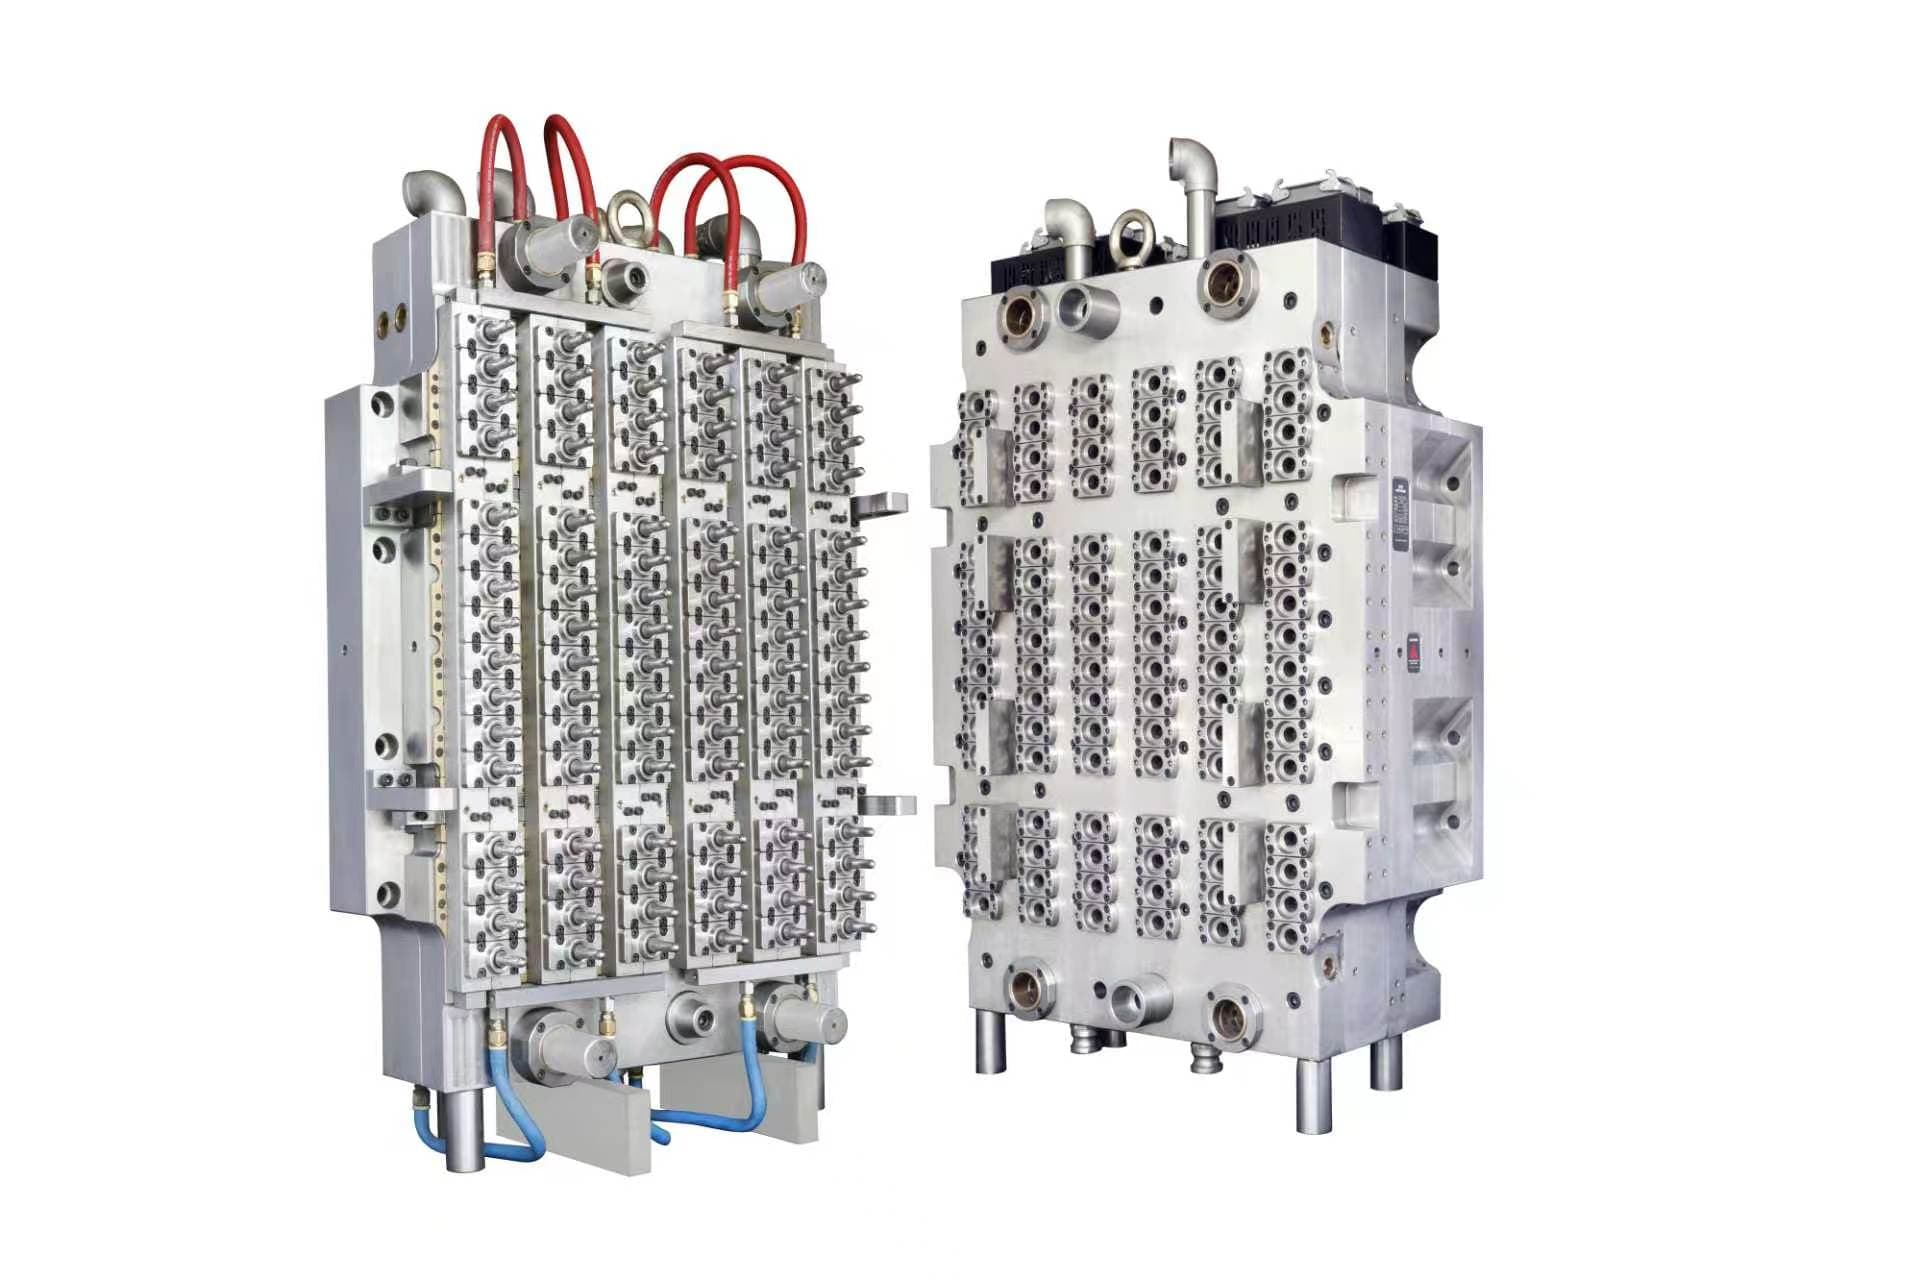
| Rastreabilidade da cavidade | Método para identificar amostras de cada cavidade | Mapa de cavidades e amostras rotuladas |
| Decisão de liberação | Testes, responsável e destino de não conformes | Relatório de inspeção e ações |
Especifique o Reciclado Antes do Teste
Separe política de material e capacidade do molde
Não use um FAT do molde para afirmar que qualquer corrente de PET ou meta de conteúdo reciclado está aprovada. A mesma ferramenta pode se comportar de modo diferente se mudarem grau, viscosidade intrínseca, cor, histórico de umidade, risco de contaminação, secagem ou condição da máquina. Peça ao fornecedor que declare o material e o processo do teste e compare-os com o plano da fábrica receptora.
Torne o fluxo de material auditável
Documente para onde vão peças rejeitadas, peças de partida, galhos ou canais depois da moagem. Evite que resina misturada, transições de cor desconhecidas ou retornos não controlados entrem na moega. Defina quem libera um lote de reciclado, como ele é identificado e quando deve ser retido. A rastreabilidade deve funcionar também com vários turnos, recipientes ou cavidades.
Execute um Teste de Aceitação por Cavidade
Estabilize o processo documentado antes de coletar amostras. Registre revisão do molde, máquina, lote de resina, condição de secagem e do reciclado, ajustes de canal quente e cilindro, ciclo, resfriamento e retirada. Retenha amostras identificadas de cada cavidade ativa na partida e depois da produção estável. Inspecione peso, condição do ponto de injeção, dimensões do gargalo, distribuição de parede, aparência e sinais de contaminação acordados.
Use um plano comparativo, não uma única amostra
Se o programa permitir reciclado, acorde se o FAT compara PET virgem e a condição controlada proposta. O objetivo deve ser explícito: evidência para uma condição de material definida, não uma garantia universal. Toda diferença deve ser atribuída a uma causa documentada e fechada com repetição controlada, nunca escondida pela mistura de amostras.
Transfira os Controles para a Fábrica Receptora
Antes do embarque, solicite mapa de cavidades, registro do material de teste, registro de processo, identificação das amostras, resultados e ações abertas. Na instalação, repita verificações críticas com o PET, secador, injetora, água de resfriamento e sistema de retirada planejados. Se o local utilizar outra fonte de resina, programa de reciclado ou condição de produção, trate isso como uma qualificação planejada.
Conclusão
O reciclado PET é uma questão de controle de material e de moldagem. Um limite claro, amostras por cavidade e registros rastreáveis permitem aceitar o molde com evidência honesta e preservar a responsabilidade do proprietário da marca pela embalagem final.
Perguntas frequentes
Um FAT de molde de preformas PET pode aprovar qualquer percentagem de reciclado?
Não. Um FAT documenta o desempenho sob uma condição de material acordada. O teor permitido e a aprovação final dependem de requisitos de produto, regulatórios e de processo.
Por que identificar amostras por cavidade?
Uma cavidade pode mostrar condição local de ponto de injeção, resfriamento, ventilação ou retirada que fica oculta quando as peças são misturadas. A identificação permite investigar e repetir.
Reciclado de canal interno é igual a PET reciclado comprado?
Não. A origem, o histórico, o controle de contaminação e os requisitos de qualificação podem diferir. Defina cada fluxo de material separadamente.
O que deve ser repetido durante o comissionamento?
Repita verificações visuais e dimensionais acordadas com resina, secagem, máquina, água e manuseio da fábrica receptora e registre diferenças em relação ao teste de fábrica.
Fale com um engenheiro de moldes
Solicite uma análise de controle de material PET: envie seu desenho de preforma, grau PET, política de reciclado permitida, objetivo de cavidades e dados da injetora para uma análise prática.
Solicitar cotação →