
Moldes para baldes plásticos · 12 min de leitura
Publicado: 27 de setembro de 2026
RFQ de molde de balde de plástico e lista de verificação de aceitação de fábrica para compradores de embalagens
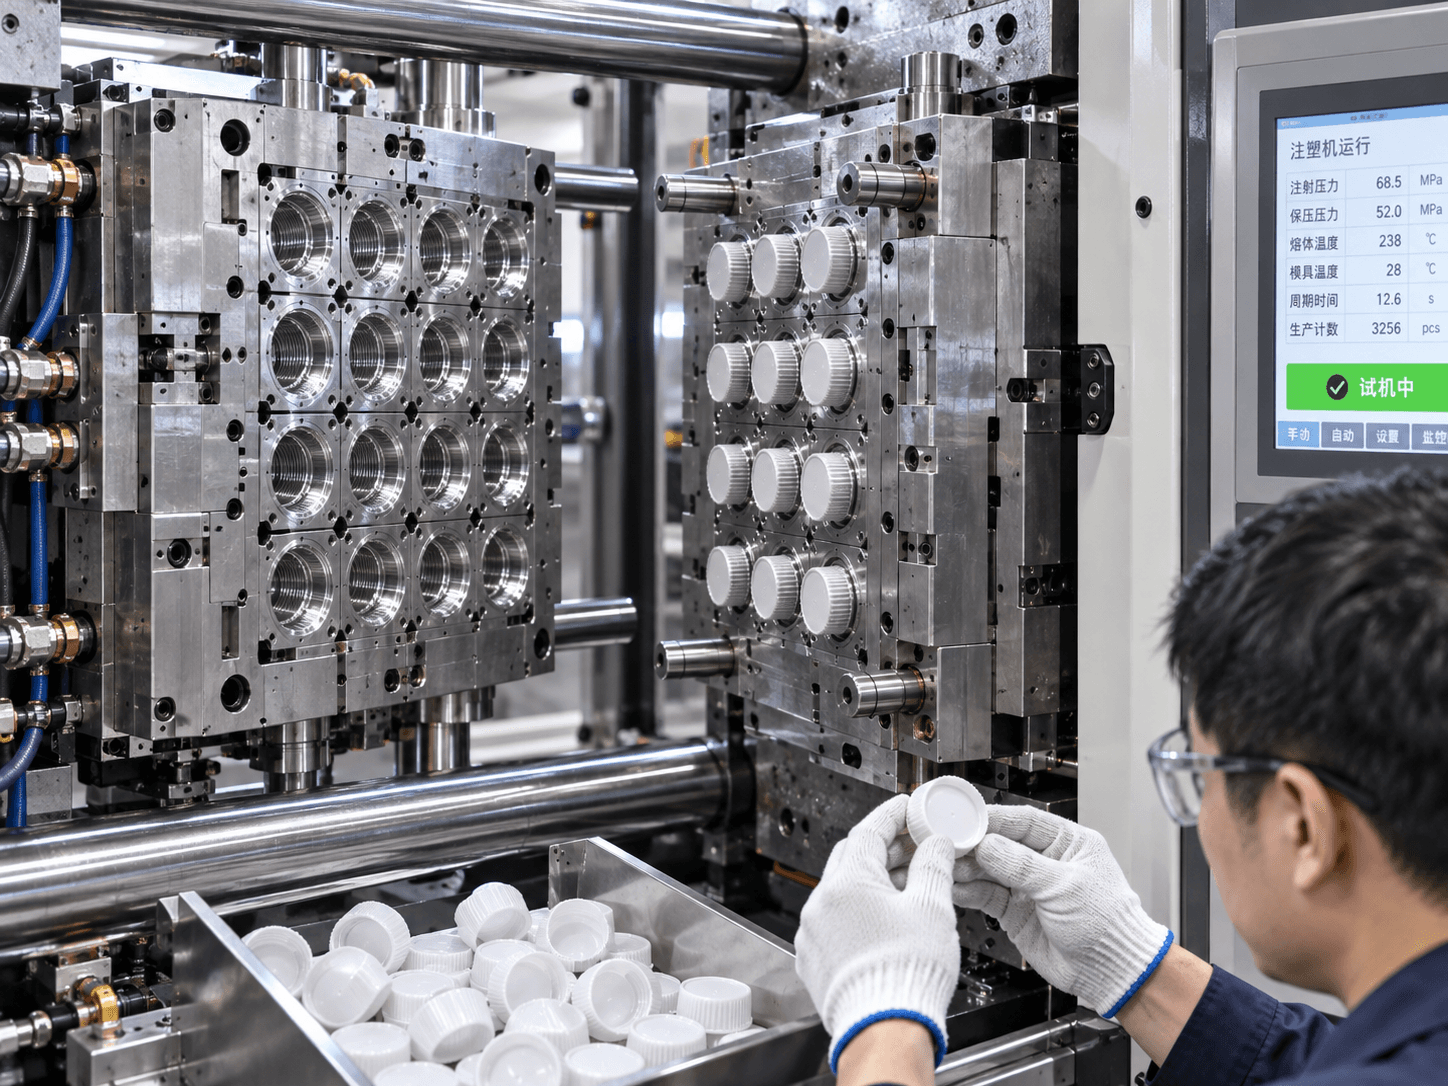
Para baldes de tinta, recipientes para alimentos, embalagens de produtos químicos, armazenamento doméstico e produtos agrícolas, um molde de balde faz parte de um sistema de embalagem maior. O balde acabado deve empilhar, transportar, selar, etiquetar e sobreviver às condições de manuseio pretendidas. O molde, portanto, precisa ser avaliado além de sua aparência externa: geometria da peça, resina, interfaces de tampa e alça, resfriamento, ejeção, automação, evidência de teste, acesso para manutenção e entrega de exportação influenciam o custo real de produção.
- **Título SEO:** RFQ de molde de balde de plástico e lista de verificação de aceitação de fábrica para compradores
- **Meta descrição:** Especifique e obtenha um molde de balde de plástico com confiança. Use esta lista de verificação de solicitação de cotação e aceitação para baldes, tampas, alças, IML, resfriamento, testes, remessa e instalação.
- **Slug de URL:** `lista de verificação de aceitação de fábrica-balde-plástico-rfq-fábrica`
- **Palavra-chave principal:** molde de balde de plástico
- ** Palavras-chave secundárias: ** molde de balde de plástico, RFQ de molde de balde, molde de balde IML, teste de aceitação de fábrica de molde de balde, fornecedor de molde de balde de plástico
- **Intenção de pesquisa:** Redução de riscos transacionais/de compras
Para baldes de tinta, recipientes para alimentos, embalagens de produtos químicos, armazenamento doméstico e produtos agrícolas, um molde de balde faz parte de um sistema de embalagem maior. O balde acabado deve empilhar, transportar, selar, etiquetar e sobreviver às condições de manuseio pretendidas. O molde, portanto, precisa ser avaliado além de sua aparência externa: geometria da peça, resina, interfaces de tampa e alça, resfriamento, ejeção, automação, evidência de teste, acesso para manutenção e entrega de exportação influenciam o custo real de produção.
Este guia oferece às equipes de compras uma estrutura prática para solicitar e aceitar um molde de balde de plástico. Foi desenvolvido para projetos que podem utilizar baldes, tampas, alças e rótulos redondos, retangulares ou ovais. As dimensões exatas e os limites de aceitação devem sempre vir do desenho e aplicação do produto aprovado – e não de um catálogo genérico de moldes.
Defina o balde antes de definir o molde
A RFQ de molde mais útil começa com a embalagem finalizada. Envie o desenho ou amostras do produto e identifique a aplicação pretendida. Um recipiente para alimentos, um balde de tinta e um balde para produtos químicos podem ter formatos semelhantes, mas requisitos diferentes para resina, distribuição na parede, vedação, resistência a quedas, empilhamento e rotulagem.
Inclua os seguintes dados:
- volume da caçamba, diâmetro superior ou comprimento/largura, dimensões e altura do fundo;
- alvo de peso da peça, expectativas de espessura de parede e áreas cosméticas permitidas;
- grau de resina, comportamento de fluidez e qualquer plano de conteúdo reciclado aprovado;
- desenho da tampa, conceito de junta ou vedação, prova de violação e amostras correspondentes;
- tipo de cabo, material do cabo, geometria do cabo e sequência de montagem;
- Dimensões da arte IML, material da etiqueta, localização da etiqueta e detalhes do robô/controle estático se o IML for necessário;
- condição de enchimento do produto, conteúdo esperado, requisitos de transporte e empilhamento;
- produção anual necessária, número de turnos, dados da máquina injetora e janela de produção prevista;
- requisitos de inspeção: relatório dimensional, ajuste de tampa, ajuste de alça, vazamento, carga superior, empilhamento, queda ou outros testes de aplicação.
Isso não é papelada por si só. Ele ajuda o engenheiro de molde a identificar áreas sensíveis antes da liberação do projeto: o aro que deve vedar a tampa, a alça da alça que sofre tensões repetidas, uma parede fina que afeta o preenchimento ou uma área da etiqueta que precisa de superfície consistente e folga do robô.
Balde, tampa e alça são um sistema
Muitos problemas de ferramentas em estágio final acontecem porque o balde foi projetado separadamente da tampa e da alça. Um molde pode produzir um balde visualmente bom que ainda apresenta um mau encaixe da tampa, diâmetro de borda inconsistente ou interferência na alça. Compartilhe todos os componentes correspondentes antes que o projeto do molde seja congelado.
Ajuste da tampa e do aro
A borda da caçamba costuma ser um recurso funcional crítico. Sua geometria afeta a condição de vedação ou encaixe da tampa, a força de abertura, o comportamento inviolável e a capacidade de empilhamento. Combine quais dimensões do aro são críticas, como serão medidas e se uma tampa fornecida pelo cliente está disponível para teste na fábrica.
Lidar com alças e montagem
As alças da alça precisam de resistência, geometria e folga adequadas. Sua moldagem e ejeção devem ser revisadas com o estilo real do cabo. Se a alça for instalada após a moldagem, documente se o cliente ou fornecedor comprovará a montagem durante o teste. O objetivo não é adicionar testes desnecessários; é para evitar a descoberta de um problema básico de interface depois que o molde viajou para o exterior.
Escolha o design do molde em torno da célula de produção
Contagem de cavidades e ajuste da máquina
Os moldes de caçamba são geralmente de cavidade única ou multicavidade, dependendo do tamanho da caçamba, volume anual, capacidade da máquina e automação. Comece com os bons baldes necessários por hora e, em seguida, verifique toda a célula: área projetada e base da força de fixação, tamanho do disparo, recuperação de plastificação, altura do molde, espaçamento das barras de ligação, curso de abertura, disposição do ejetor, remoção, resfriamento e espaço disponível.
Não peça ao fornecedor para selecionar uma contagem de cavidades apenas com base no volume. Um balde de 20 litros e um pequeno pote de comida são ferramentas muito diferentes, mesmo que ambos sejam chamados de “baldes”. O fornecedor deve explicar as suposições por trás da recomendação e identificar quaisquer dados de máquina ausentes.
Opções de portão, corredor e resfriamento
A posição da comporta, o conceito do canal e o layout de resfriamento influenciam o controle de peso, o tempo de ciclo, a localização da linha de solda, a aparência cosmética e a deformação. Para programas de alto volume, um arranjo de câmara quente pode reduzir o desperdício da câmara e ajudar a estabilizar o enchimento, mas acrescenta considerações sobre equipamentos, controles e manutenção. Um corredor mais simples pode se adequar a um programa de menor volume se o comprador aceitar suas implicações de material e manuseio. O resfriamento merece a mesma atenção que a seleção do aço. A base da caçamba, o aro, a parede lateral e as áreas da alça não esfriam da mesma maneira. O resfriamento inadequado ou desequilibrado pode levar a ciclos longos, ovalização, empenamento ou ajuste inconsistente da tampa. Durante a revisão do projeto, solicite um conceito claro do circuito de resfriamento, suposições de utilidade e layout do conector. Durante a preparação da instalação, confirme a qualidade da água, o fluxo, a filtragem, o controle de temperatura e o acesso para verificações de vazamentos.
Aço e peças de desgaste
O tratamento adequado do aço e da superfície depende do volume esperado, da resina, da exposição à corrosão, dos requisitos de polimento, da capacidade de manutenção e do design das áreas críticas. Não selecione um tipo de aço com base em um slogan de marketing. Em vez disso, peça ao fornecedor que identifique quais aços são propostos para a base do molde, cavidade, macho, insertos e corrediças e explique o porquê. Quando o escopo acordado incluir tratamento térmico, solicite os registros pertinentes.
Para programas de caçamba de longa duração, o acesso às inserções da comporta, aos componentes do ejetor, às corrediças e às vedações é importante. Um projeto funcional com uma lista de peças sobressalentes acordada pode reduzir o tempo de inatividade de forma mais eficaz do que uma solicitação de manutenção irrealisticamente baixa.
Quando o IML altera o projeto do molde
A etiquetagem no molde pode dar a um balde de varejo uma superfície de marca durável, mas introduz mais interfaces. A etiqueta deve entrar na cavidade com precisão, permanecer corretamente posicionada durante a injeção e sair com aparência limpa. Isso requer coordenação entre a geometria do molde, o material da etiqueta, o controle estático, o vácuo ou o ferramental final do braço do robô, o curso de abertura e as condições do processo.
Para uma RFQ de balde IML, adicione desenhos de etiqueta, material de etiqueta, tolerância de impressão, orientação de arte, modelo de robô esperado, método de coleta de etiqueta e variação de posição permitida. Se a automação for fornecida por uma empresa separada, defina a interface: quem confirma a autorização do robô, as portas de vácuo, os sinais de temporização, a sequência de segurança e as responsabilidades do teste? O fornecedor do molde pode projetar para a interface acordada, mas não pode validar equipamentos que nunca vê.
Uma lista de verificação de RFQ de molde de balde de plástico amigável ao comprador
Use a seguinte estrutura ao solicitar orçamentos:
- **Produto:** desenho/revisão da caçamba, volume, dimensões, peso, resina e aplicação.
- **Peças correspondentes:** tampa, alça, gaxeta, recurso de violação e amostras físicas sempre que possível.
- **Aparência:** requisitos de rótulo/IML, textura, localização permitida do portão e áreas visíveis.
- **Produção:** demanda anual, boa produção necessária, turnos planejados e dados reais da máquina.
- **Escopo da ferramenta:** cavidades, câmara/câmara quente, controlador, interfaces de automação, peças sobressalentes e suporte de instalação.
- **Qualidade:** dimensões acordadas, quantidades de amostras, verificações funcionais e responsabilidades de teste.
- **Evidência:** relatório de teste, fotografias/vídeo, registro de inspeção, desenhos/manuais finais e fotos de embalagem.
- **Processo comercial:** aprovação do desenho, revisão do projeto, etapas de teste, marco de aceitação, método de envio e limites de garantia/serviço.
Este formato de RFQ fornece aos fornecedores informações suficientes para produzir propostas comparáveis e ajuda as equipes de compras a identificar lacunas nas cotações. É particularmente útil quando vários países, fábricas ou parceiros de embalagens estão envolvidos.
Teste de aceitação de fábrica: o que inspecionar antes do lançamento
Um teste de aceitação de fábrica (FAT) é a chance do comprador verificar o funcionamento da ferramenta acordada antes do custo e atraso do envio para o exterior. O plano de aceitação exato varia de acordo com o projeto, mas as seções a seguir são uma base prática.
1. Confirme a identidade e a documentação
Verifique o número do molde, o número de cavidades, a revisão do desenho, as informações da placa de identificação e a lista de acessórios incluídos. Verifique se os documentos técnicos acordados estão sendo preparados, incluindo diagrama do circuito de água, informações elétricas ou de câmara quente quando relevante, lista de peças sobressalentes e registro de teste.
2. Inspecione a função do molde antes que o material seja introduzido
Observe abertura, fechamento, guiamento, corrediças, elevadores, ejeção e qualquer mecanismo de desaparafusamento ou especial. Os movimentos devem ser suaves, protegidos e repetíveis. Isto não substitui os testes de produção, mas pode revelar um problema mecânico antes que o tempo de teste seja gasto em ajustes do processo.
3. Verifique os circuitos de refrigeração e aquecimento
Confirme as etiquetas dos circuitos, conexões, direção do fluxo e verificações de vazamento. Para ferramentas de câmara quente, confirme a compatibilidade do controlador, zonas, sensores, cabeamento e resposta básica de aquecimento. O objetivo é verificar o sistema acordado e preparar a fábrica receptora para instalação – e não reivindicar um valor de desempenho universal sem as utilidades reais do local.
4. Execute ciclos de produção estáveis
Solicite um teste contínuo significativo depois que as condições se estabilizarem. Registre a resina, as condições básicas do processo, a temperatura do molde ou o contexto de resfriamento, a indicação do ciclo e a identificação da amostra. Uma boa foto é útil para uma discussão de engenharia; uma execução estável é a melhor evidência de operação repetível.
5. Inspecione peças e interfaces funcionais
Revise a aparência da caçamba, preenchimento, área de entrada, rebarbas, afundamento, empenamento e as dimensões do desenho acordadas como críticas. Teste o ajuste da tampa e da alça com os componentes correspondentes aprovados. Quando a aplicação exigir, planeje testes apropriados de vazamento, empilhamento, carga superior ou queda com um método e responsabilidade claros. Para produtos IML, verifique a posição da etiqueta, as rugas, a aparência da adesão e a repetibilidade de acordo com a configuração de produção acordada.
6. Feche as ações corretivas antes do envio
Se for encontrado um problema, documente o problema, a alteração proposta, o proprietário e teste novamente. Um registro transparente de ações corretivas é mais útil do que uma garantia verbal. Libere o molde somente depois que o comprador e o fornecedor concordarem como cada item relevante foi fechado ou transferido para um plano de acompanhamento documentado.
Inspeção de embarque e preparação de recebimento na fábrica
Antes de embalar para exportação, inspecione o molde e os acessórios juntos. Confirme a proteção contra corrosão, abordagem de remoção ou preservação de água, conectores protegidos, informações sobre pontos de içamento, embalagem de peças soltas, identificação de peças sobressalentes, restrição interna e condição da caixa. Solicite fotos antes de a caixa ser selada e marcas externas mostrando o número do molde, dimensões, peso e direção de manuseio.
A fábrica receptora deve preparar a compatibilidade da máquina, utilidades, capacidade de elevação, controladores de temperatura, linhas de água, secagem/manuseio de resina, equipamentos de retirada ou IML, interface de segurança e cronograma da equipe de teste antes da chegada. Manter disponível o relatório final do teste do fornecedor durante a instalação; fornece um ponto de partida e não um substituto para a otimização local.
Perguntas frequentes
O que devo incluir em uma RFQ de molde de balde de plástico?
Inclua o desenho da caçamba, volume, peso alvo, detalhes de resina, tampa e alça, informações de etiqueta ou IML, produção anual, dados da máquina de injeção, testes necessários e escopo preferencial para rotor, controlador, peças sobressalentes e registros de remessa.
Por que as amostras de tampa e alça são importantes?
Eles ajudam a validar as interfaces correspondentes do balde no teste de fábrica. Problemas de ajuste do aro, folga da alça e montagem são mais rápidos e menos dispendiosos para resolver antes da exportação do que após a instalação.
Uma câmara quente é sempre melhor para um molde de balde?
Nem sempre. Pode reduzir o desperdício de corredores e ajudar alguns projetos de alto volume, mas acrescenta controles, manutenção e custos. Avalie-o em relação ao tamanho da caçamba, ao volume de produção, à resina, à meta do ciclo e à capacidade operacional da fábrica receptora.
O que deve ser verificado durante um teste de aceitação de fábrica de molde de balde?
Verifique a identidade do molde, mecanismos, sistemas de resfriamento/aquecimento, produção estável, dimensões críticas, interfaces de tampa e alça, testes de aplicação acordados, documentação, peças sobressalentes e embalagens de exportação. Os detalhes devem ser acordados no escopo da compra.
Fale com um engenheiro de moldes
Pronto para adquirir um balde, balde, tampa ou molde IML? Faça um orçamento enviando o desenho da caçamba, detalhes da tampa/alça, resina, produção anual e dados da máquina injetora. SHUNYOU pode ajudar a estruturar a RFQ, o escopo do teste e a lista de verificação de entrega da remessa.
Solicitar cotação →