
Moldes para preformas PET · 9 min de leitura
Publicado: 7 de outubro de 2026
Troca de SKU em molde de pré-formas PET: guia de aceitação
Trocar o SKU de uma pré-forma PET não é apenas substituir uma peça identificada no molde. Alterações de peso, corpo, acabamento do gargalo ou resina podem afetar componentes, janela de processo e desempenho da garrafa. Antes de aceitar a promessa de troca rápida, o comprador deve definir escopo, evidências e responsabilidades pela retomada. Este guia explica como especificar e aceitar o trabalho sem presumir que todos os moldes aceitam a mesma conversão.
Defina o SKU e o objetivo comercial
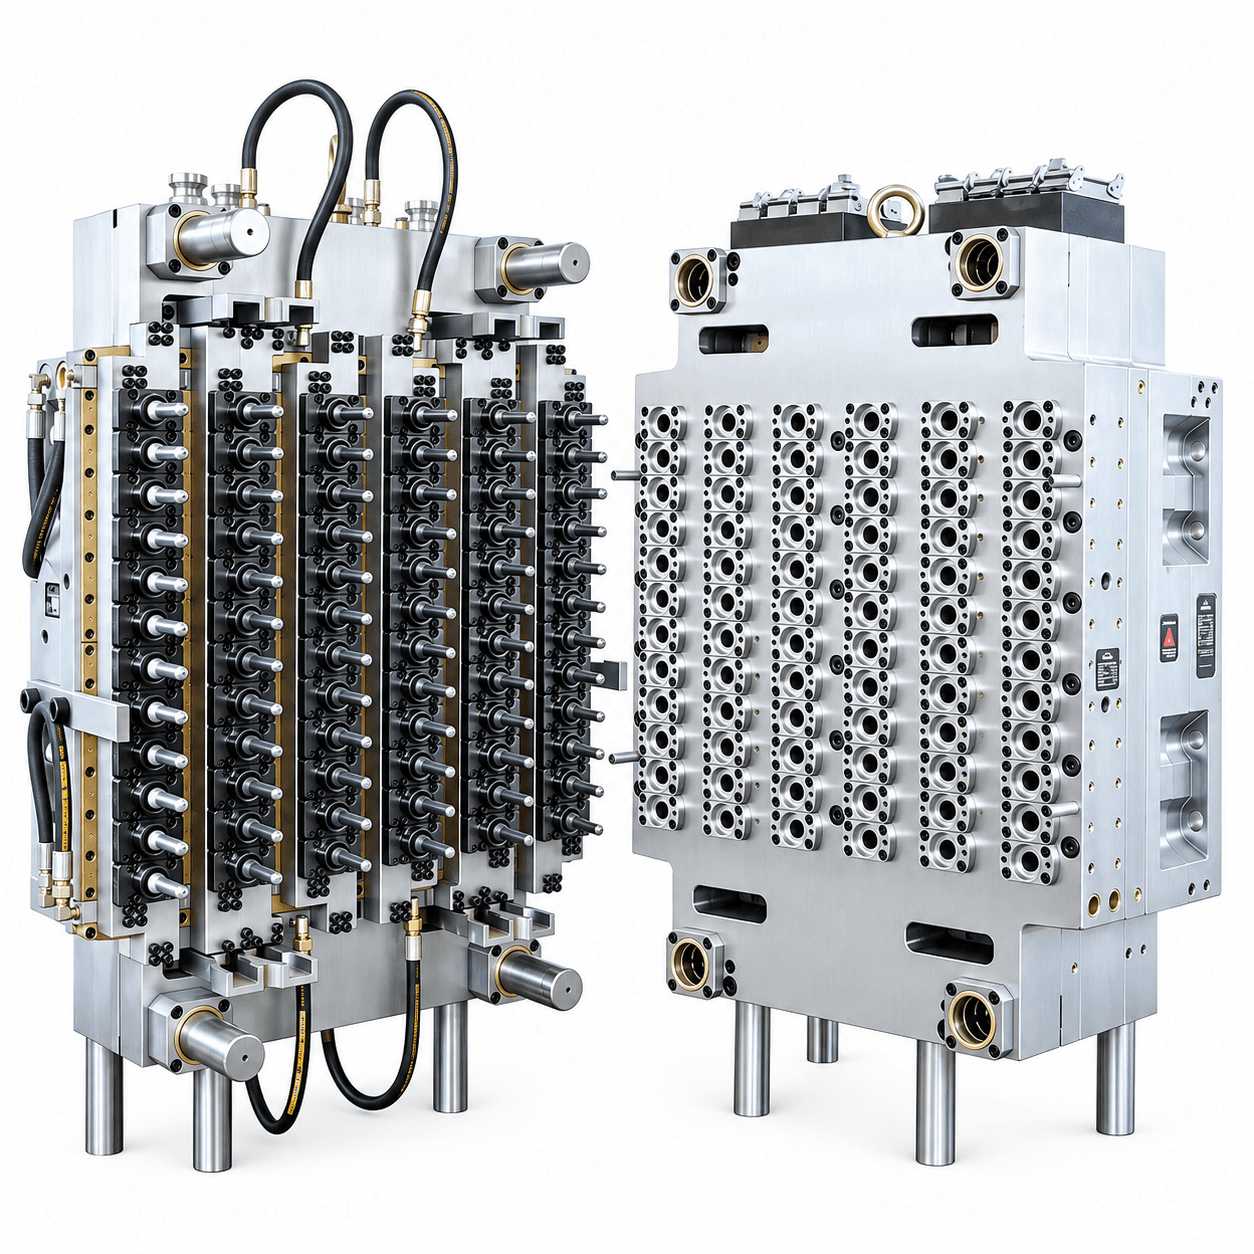
Reúna desenhos controlados das pré-formas atuais e propostas, tampas correspondentes e garrafas sopradas. Registre peso nominal, gargalo, corpo e ponto de injeção, resina, produção desejada, frequência de pedidos e de trocas. Inclua injetora, controlador de câmara quente, retirada, água de refrigeração e linha de sopro. Uma conversão possível na ferramentaria, mas impraticável na linha receptora, não é sucesso de produção.
Distinga se o objetivo é novo formato, economia de material, flexibilidade sazonal ou reposição de peças desgastadas. Cada um exige critérios distintos. Uma pré-forma mais leve ainda precisa funcionar no sistema garrafa-tampa; perda de massa isolada não demonstra aceitação. Materiais de fabricantes descrevem sistemas PET flexíveis e conversões, mas a velocidade anunciada vale para configurações específicas, não para todo molde instalado.
| Entrada controlada pelo comprador | Decisão de conversão | Evidência a solicitar |
|---|---|---|
| Revisões atuais e futuras da pré-forma | Superfícies de gargalo, corpo e ponto de injeção alteradas | Desenhos aprovados e comparação marcada |
| Requisitos da garrafa e tampa | Validade da interface da embalagem | Amostras correspondentes e plano de validação |
| Dados da máquina e periféricos | Compatibilidade mecânica, elétrica e de utilidades | Lista de interfaces e desenho de instalação |
| Resina e plano de produção | Janela de teste e amostragem representativa | Folha de ensaio com material e cavidades |
| Frequência de troca | Manuseio, armazenamento e repetibilidade | Instrução e inventário de componentes |
Escolha uma solução técnica, não um rótulo comercial
Componentes substituíveis ou molde novo
O fornecedor deve especificar se mudará insertos da cavidade ou núcleo, anéis do gargalo, componentes do ponto de injeção, refrigeração, câmara quente ou o molde inteiro. Solicite códigos e lista de materiais com revisão controlada. Diâmetros nominais semelhantes de tampas não comprovam que um gargalo diferente cabe na ferramenta existente. Confirme desenho aprovado, anéis, folgas de manuseio e compatibilidade da tampa.
Compare a conversão com um molde separado incluindo engenharia, sobressalentes, parada, amostras e validação. Reutilizar a base só reduz investimento se interfaces, condição e programação sustentarem a escolha. Se houver desgaste ou modificações não documentadas, inclua inspeção e recuperação no orçamento em vez de escondê-las num prazo otimista.
Examine toda a célula produtiva
Relacione as trocas à altura do molde, fixação, ejeção, garras do robô, tubos de retirada, coletores de água, zonas de temperatura e movimentação de peças. Ajustes de sopro, inspeção, tampagem e envase também podem mudar. Atribua responsável a cada interface. O fornecedor confirma compatibilidade da ferramenta; o proprietário da embalagem aprova desempenho da garrafa e requisitos aplicáveis ao uso.
Congele critérios de aceitação antes da usinagem
Para cada SKU, defina dimensões e vedação do gargalo, massa, aparência do ponto de injeção, distribuição da parede, concentricidade e defeitos que prejudiquem o sopro. Use tolerâncias e métodos do desenho do comprador, não afirmações como “boa qualidade”. Combine identificação das cavidades, amostragem após estabilidade, instrumentos, condicionamento e amostras de referência. Determine quando verificar todas as cavidades ou uma seleção baseada em risco e quem aprova desvios.
Para versões mais leves, inclua ensaios de garrafa pertinentes: capacidade, resistência à carga superior, encaixe da tampa, vazamento, manuseio ou desempenho com bebida gaseificada. Parte deles depende da linha do comprador. Não apresente o teste de aceitação em fábrica (FAT) da pré-forma como qualificação da embalagem cheia.
Verifique o molde convertido no FAT
Registre a condição inicial e a mudança
Antes da desmontagem, registre número de série, SKU instalado, componentes, parâmetros e pendências. Fotografe conexões e orientação. Siga isolamento e içamento seguros acordados; a equipe local aprova métodos críticos. Na montagem, registre códigos, verificações de ajuste ou torque previstas, conexões de água e eletricidade e responsáveis. Assim surge uma instrução reproduzível, não uma demonstração única.
Teste cada configuração prometida
Produza o SKU-alvo com resina, máquina e periféricos acordados. Separe perdas de partida das amostras em regime estável. Rastreie cavidades e condições; examine gargalo, peso, ponto de injeção e retirada. Se a proposta promete os dois SKU, demonstre a troca nos dois sentidos e defina limpeza, estabilização e medição. Um vídeo curto ou uma única peça bonita não comprova repetibilidade.
Se houver defeito, guarde o número da cavidade e registro do processo. Verifique se acompanha inserto, anel, refrigeração, zona quente ou ajuste da máquina antes de alterar aço. Combine correção e repita o teste relevante. Declare o tempo de troca apenas com início e fim definidos; ele não é garantia universal.
Prepare embarque e fábrica receptora
Envie inventário revisado, desenhos, mapa de conexões, sobressalentes, relatório FAT, etiquetas de amostras, parâmetros, instrução de troca e pendências. Proteja superfícies precisas de gargalo e ponto de injeção em embalagens identificadas. Defina conservação dos componentes do SKU fora de uso.
No destino, confira instalação e utilidades com a configuração FAT. Treine operadores em identificação, manuseio, montagem e reinício. Repita dimensões críticas em amostras estáveis e faça as validações de garrafa, tampa e envase atribuídas ao comprador. Outra máquina, lote de resina, água ou retirada pode mudar resultados; compare condições reais antes de responsabilizar a conversão.
Conclusão
Uma proposta útil nomeia peças alteradas, interfaces fixas, testes repetidos e documentos entregues. Aceite um método comprovado para sua máquina e embalagem, não uma promessa genérica de rapidez. Separe FAT da pré-forma, qualificação da garrafa e partida no destino como decisões rastreáveis.
Perguntas frequentes
Um molde PET sempre produz vários gargalos?
Não. A intercambialidade depende da arquitetura, dos desenhos aprovados, da geometria e da retirada. Solicite estudo por componente antes de supor que basta trocar anéis.
O tempo de troca deve ser meta de aceitação?
Apenas com estado inicial, equipe treinada, ferramentas, segurança, limpeza, estabilização e primeira peça aprovada definidos. Registre o tempo medido nessa configuração.
O ensaio da pré-forma aprova uma garrafa mais leve?
Não. Garrafa, tampa e envase exigem validação para a aplicação. O FAT da pré-forma confirma somente condições e características realmente ensaiadas.
O que deve acompanhar o kit de conversão?
Componentes identificados, desenhos revisados, instruções, mapa de conexões, sobressalentes, registros de ensaio e amostras rastreáveis. Liste testes pendentes no destino.
Fale com um engenheiro de moldes
Converse sobre conversão de SKU PET: Envie desenhos atuais e futuros, gargalos, resina, dados de molde e máquina, plano de produção e requisitos da garrafa para definir escopo e aceitação.
Solicitar cotação →