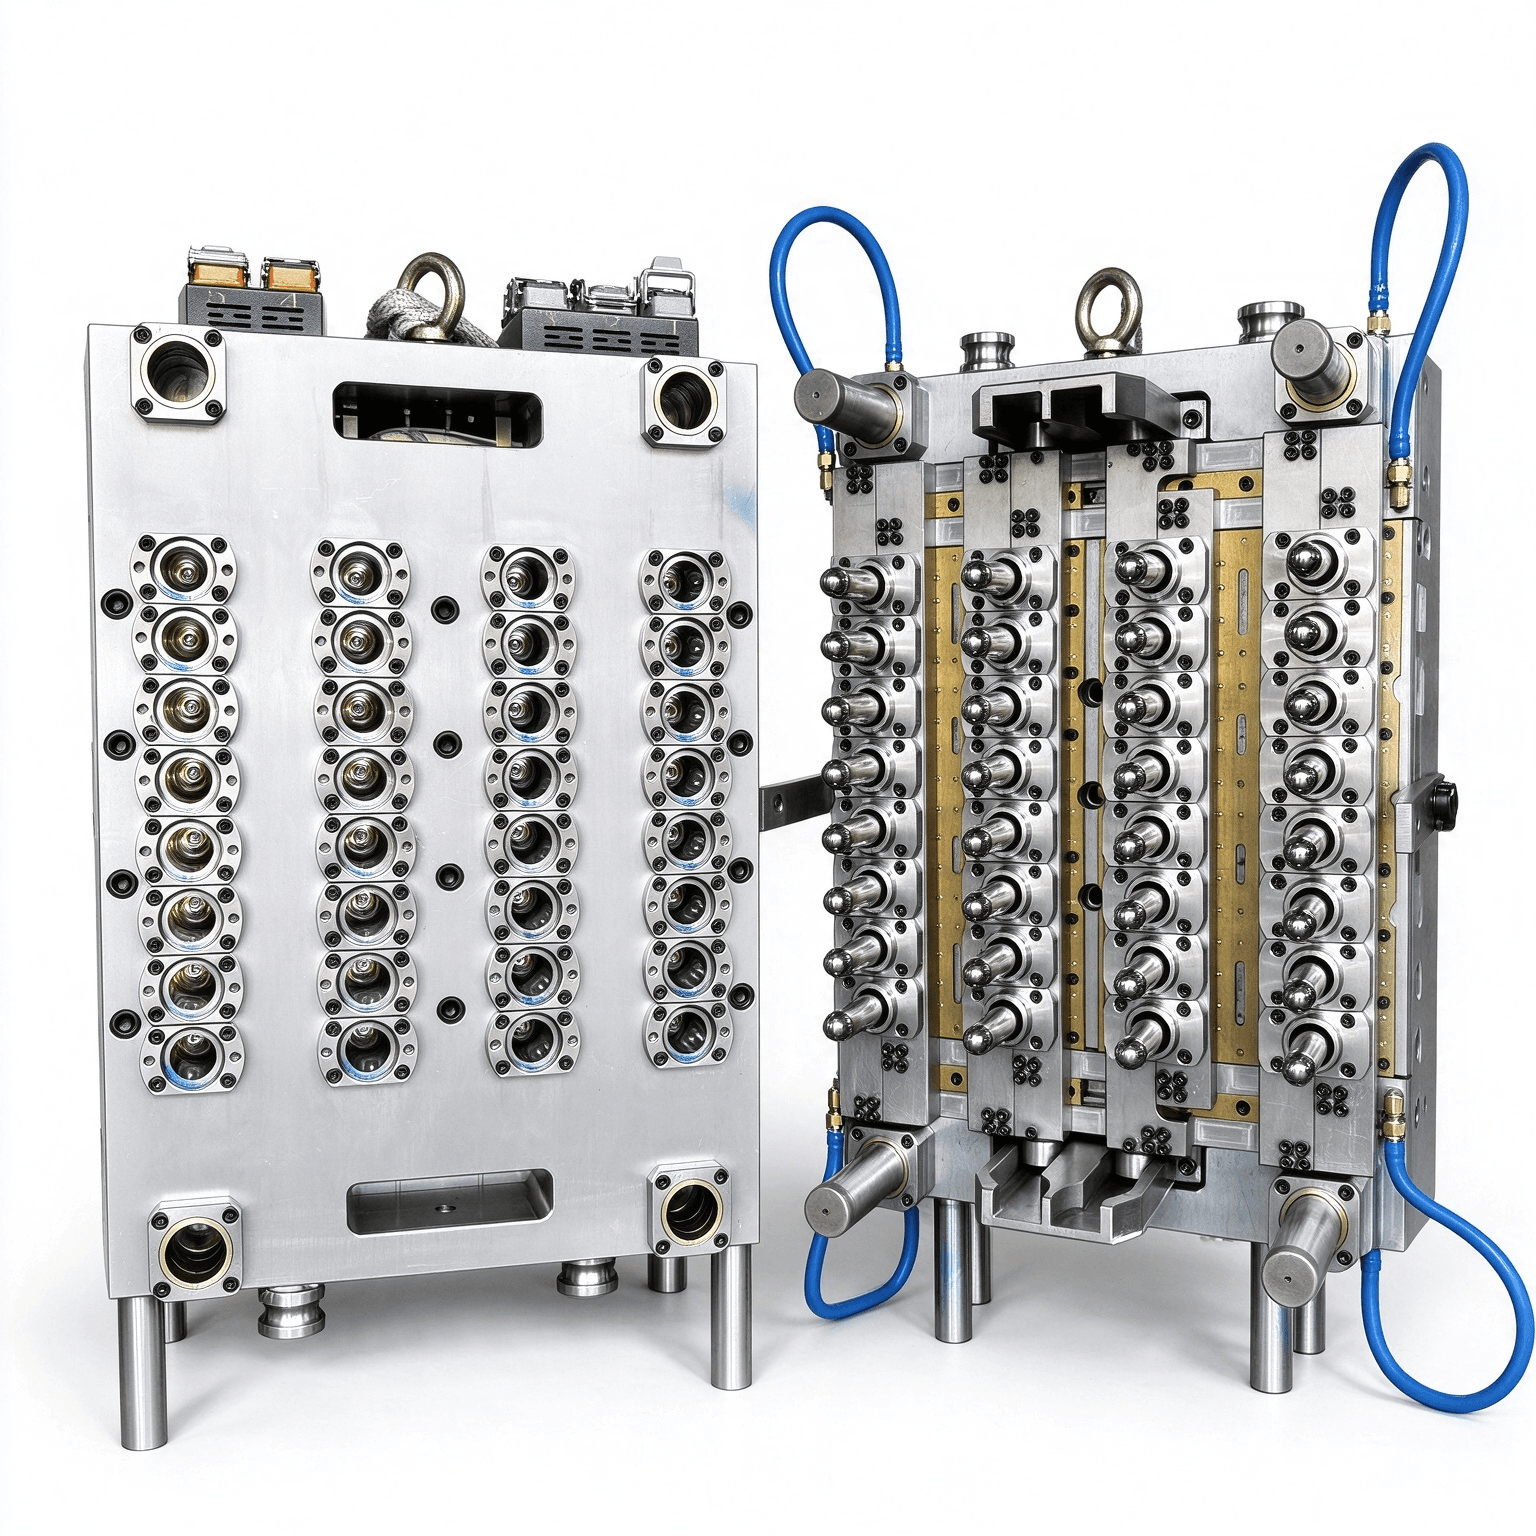
PET 瓶胚模具分型线与飞边控制:买家验证指南
通过图纸、型腔抽样、试模记录和纠正措施证据,明确 PET 瓶胚模具分型线与飞边的验收要求。
阅读指南
通过图纸、型腔抽样、试模记录和纠正措施证据,明确 PET 瓶胚模具分型线与飞边的验收要求。
阅读指南
在批准 PET 瓶胚模具前,明确壁厚分布目标、样品检查、拉吹转移条件和验收证据。
阅读指南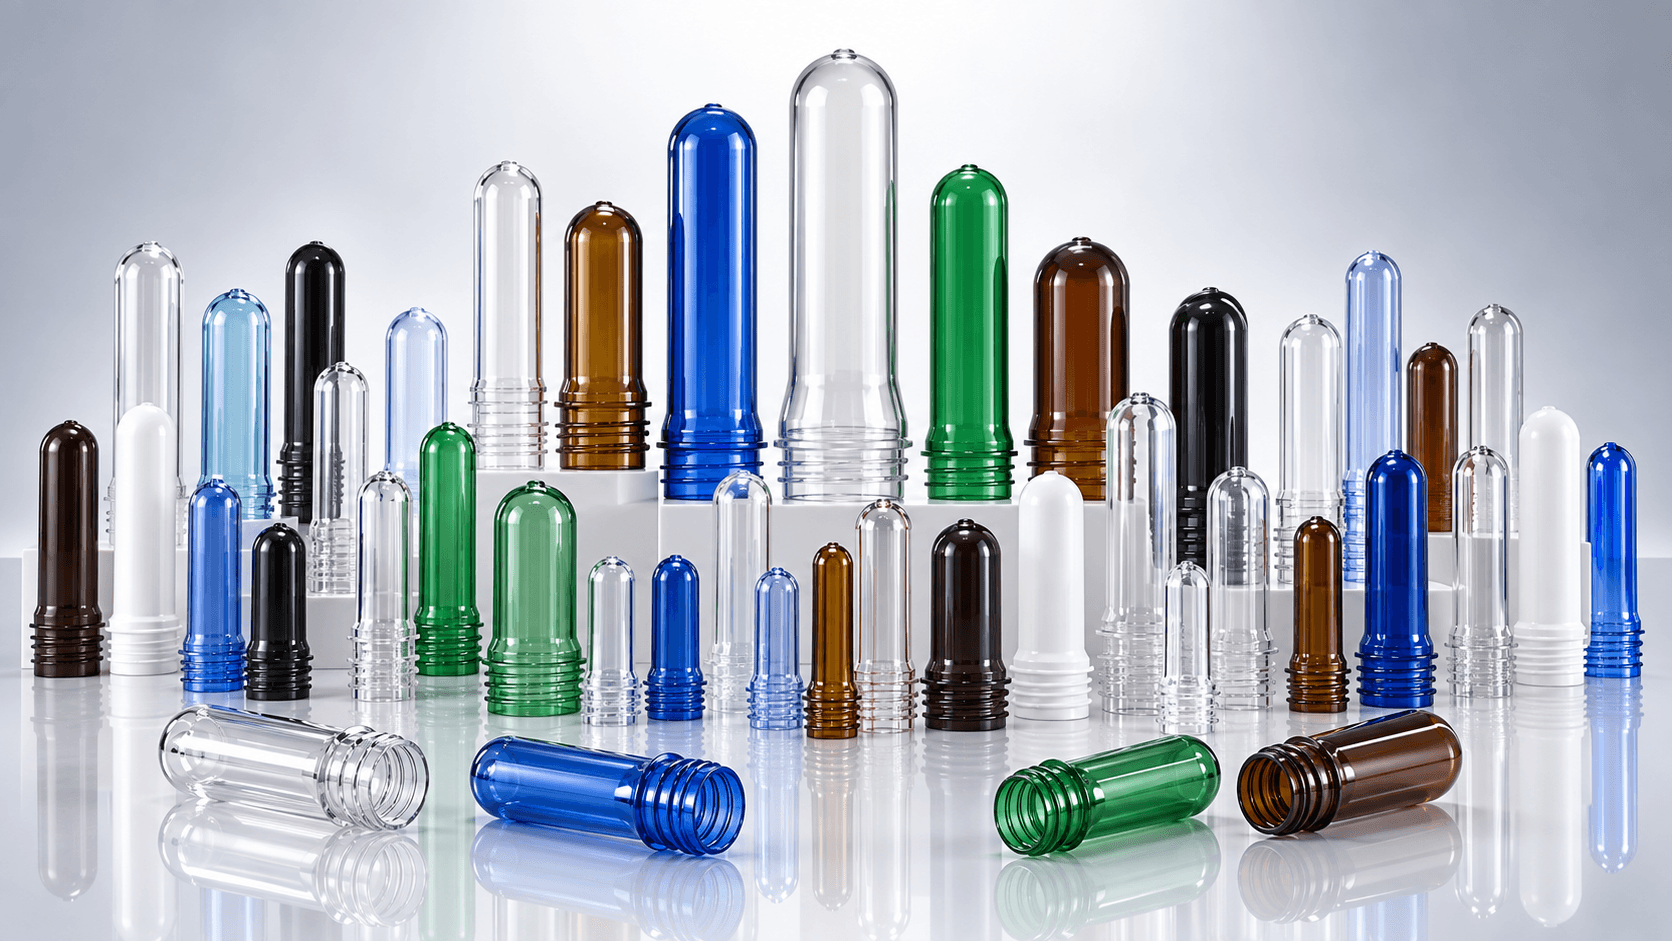
在验收 PET 瓶胚模具前,明确树脂干燥、含水率证据、试模控制和交付要求。
阅读指南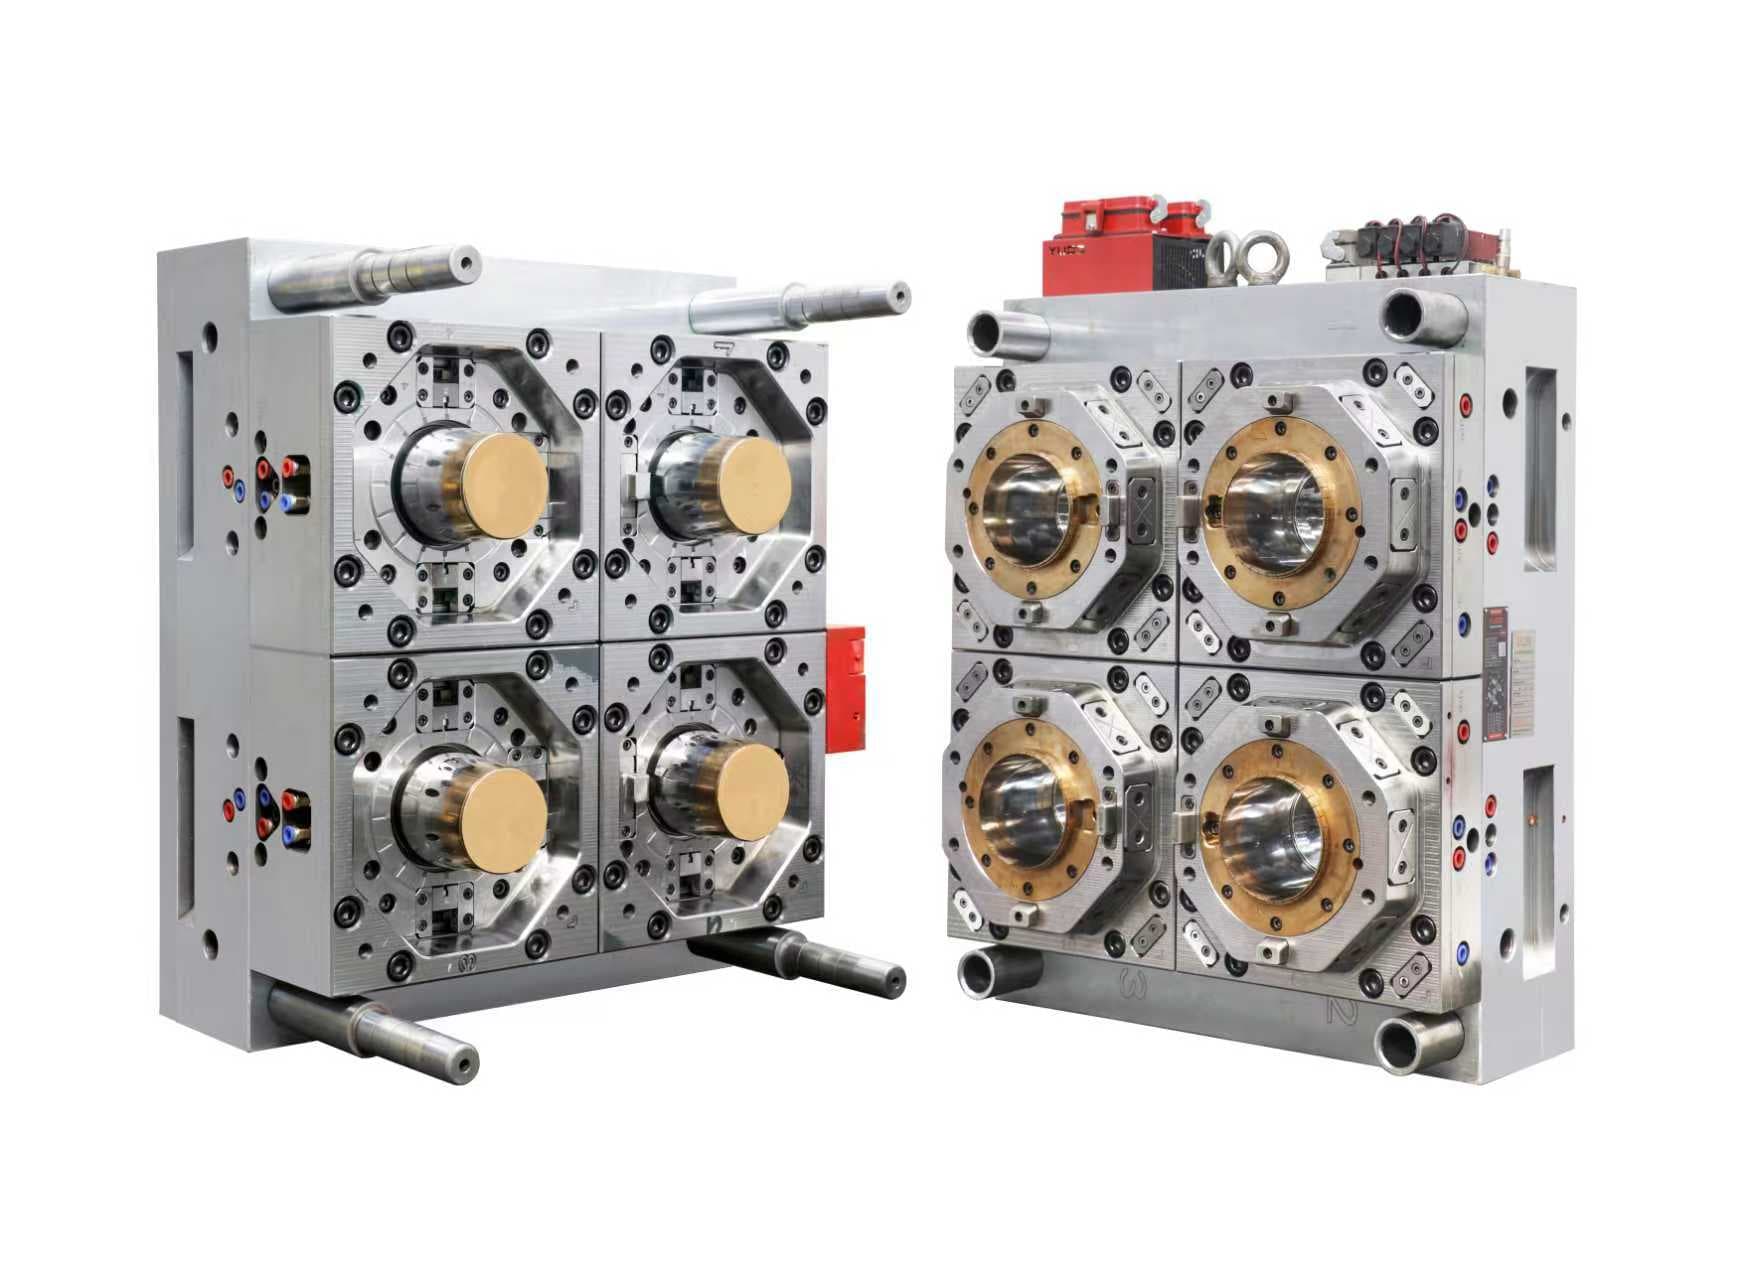
在验收适用于敏感饮料应用的 PET 瓶胚模具前,明确乙醛风险、试模条件、型腔抽样和交付证据。
阅读指南
在接受用于生产的 PET 瓶胚模具前,明确回料边界、材料追溯、型腔抽样和试模证据。
阅读指南
在接受量产塑料桶模具前,明确浇口方案、熔接线验收、型腔抽样与试模证据。
阅读指南
在验收量产模具前,明确瓶盖模具排气、烧焦检查、逐腔追溯和纠正措施证据。
阅读指南
在批准塑料瓶盖模具生产方案前,明确换色责任、清料边界、逐腔检查和复产放行证据。
阅读指南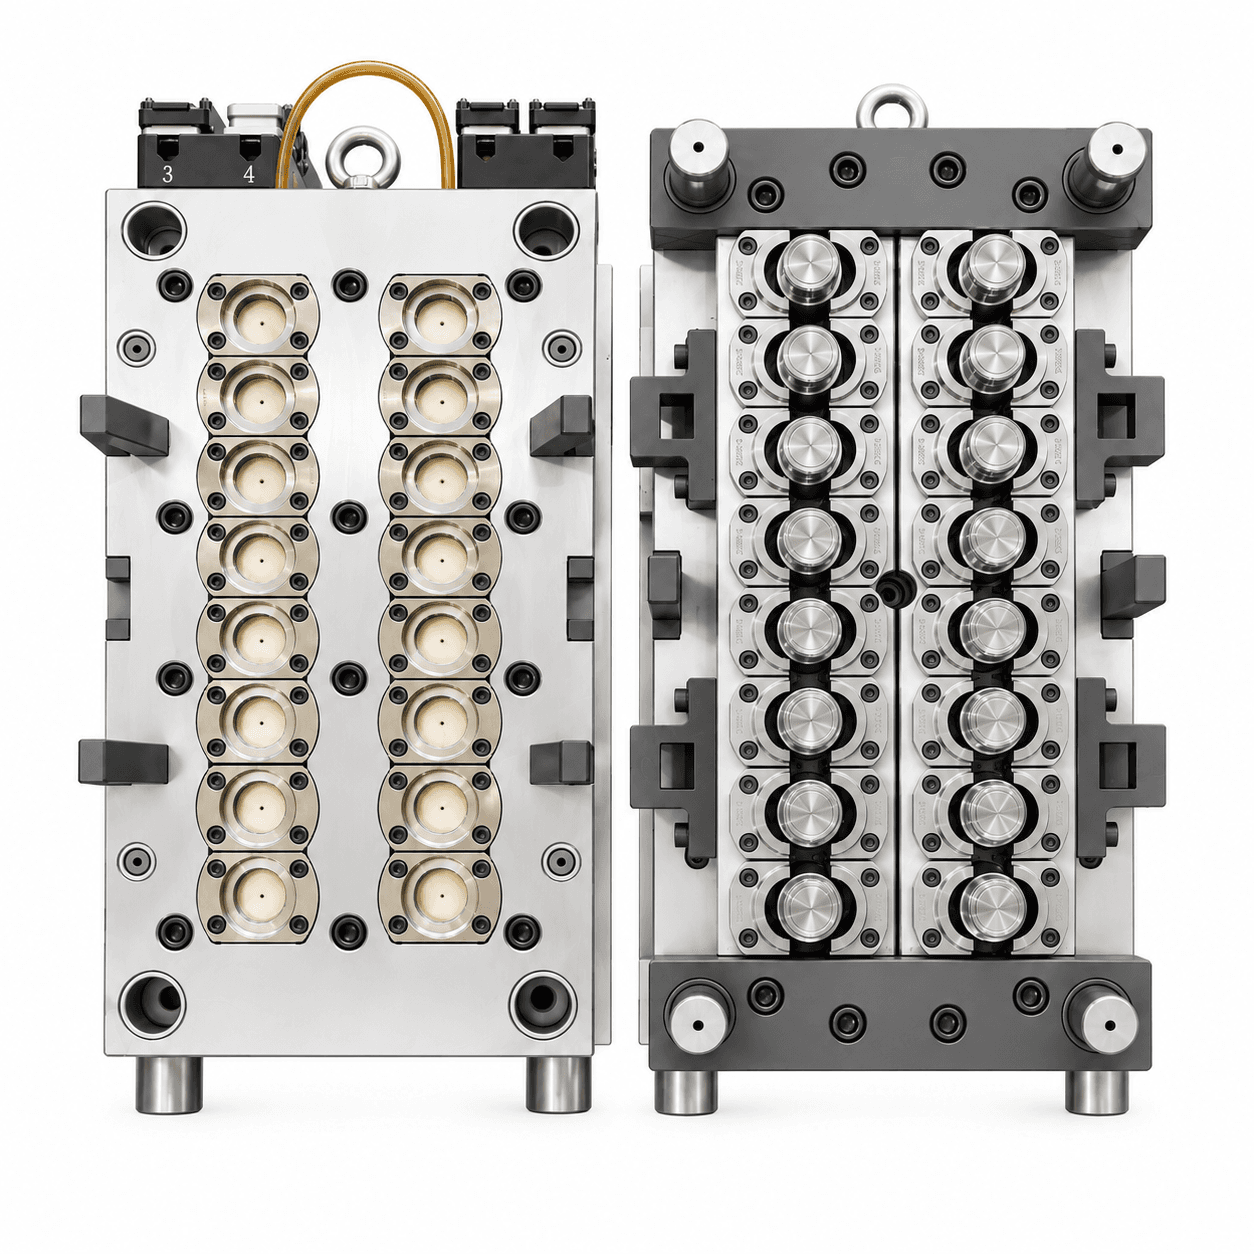
在验收塑料瓶盖模具前,明确盖体与瓶口图纸、旋盖条件、扭矩保持证据及防漏测试边界。
阅读指南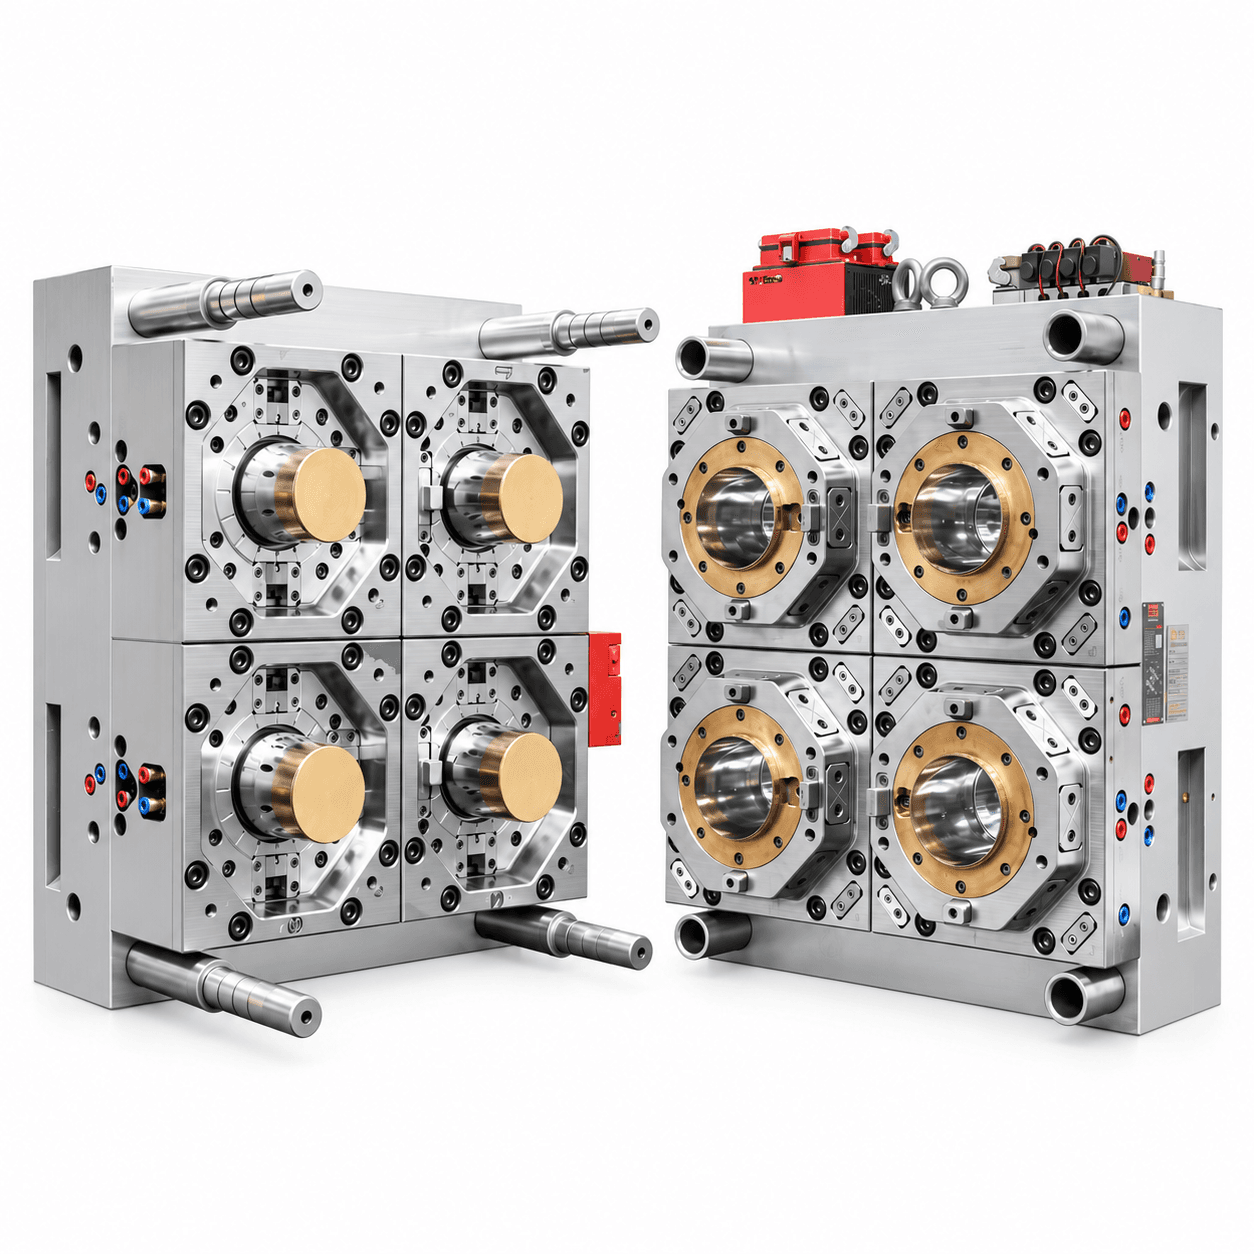
在验收塑料桶模具前,明确壁厚测点、形变检验、稳定试模抽样及现场整包验证责任。
阅读指南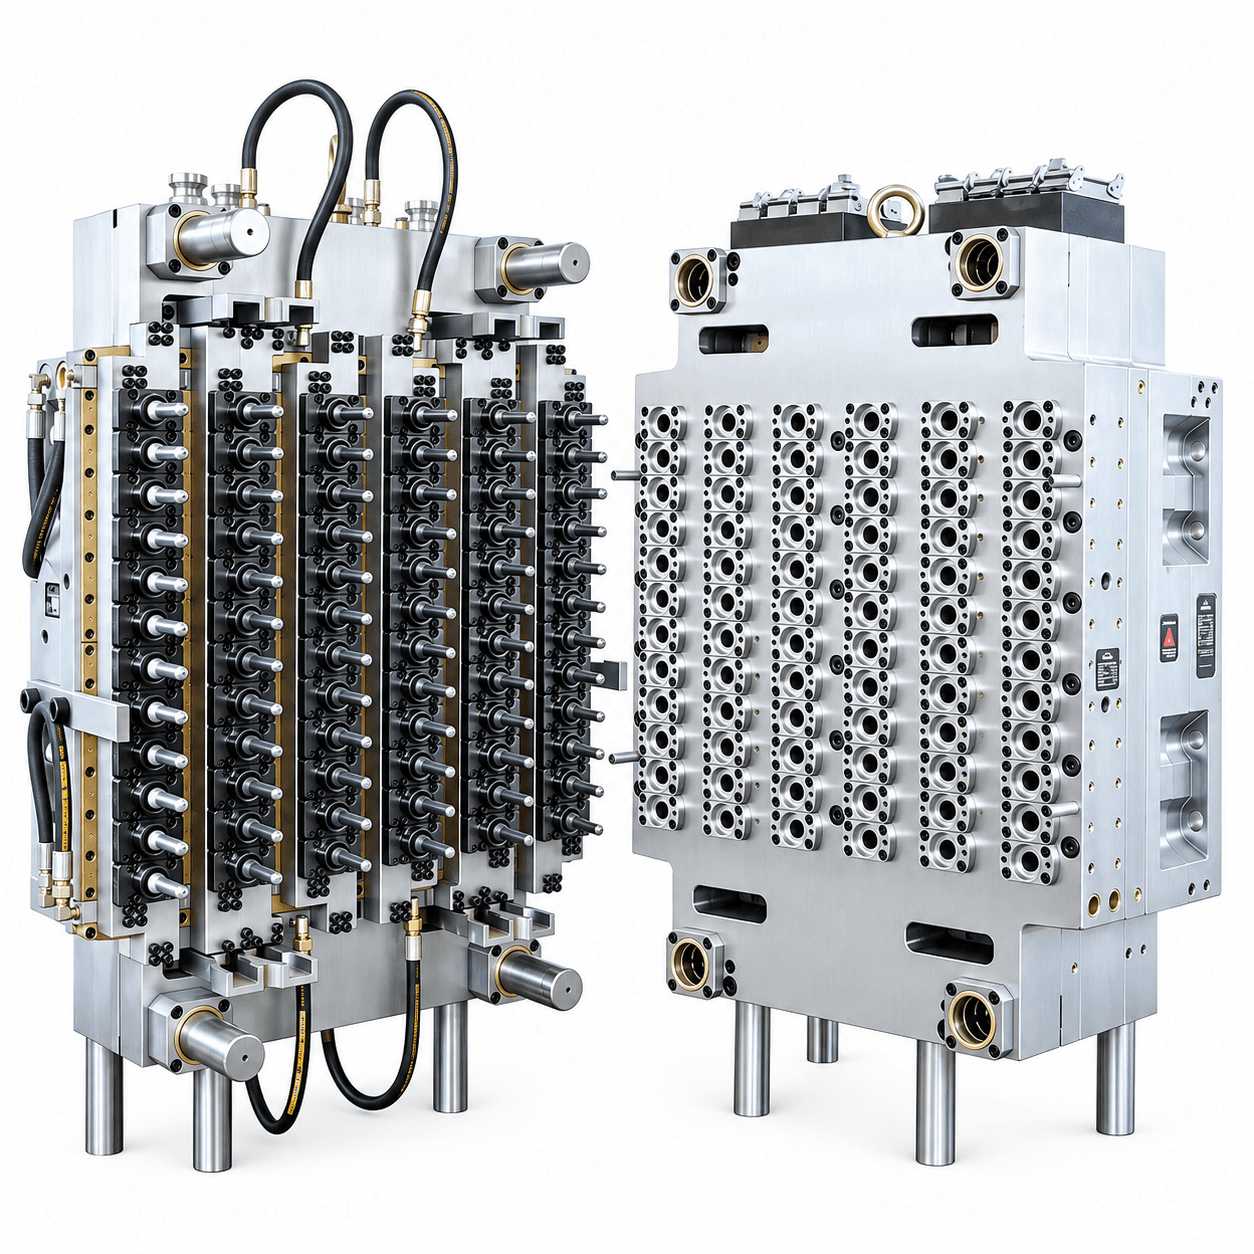
明确 PET 瓶胚模具换型范围、接口、工厂验收证据及现场重启要求,避免仅凭快速换型承诺采购。
阅读指南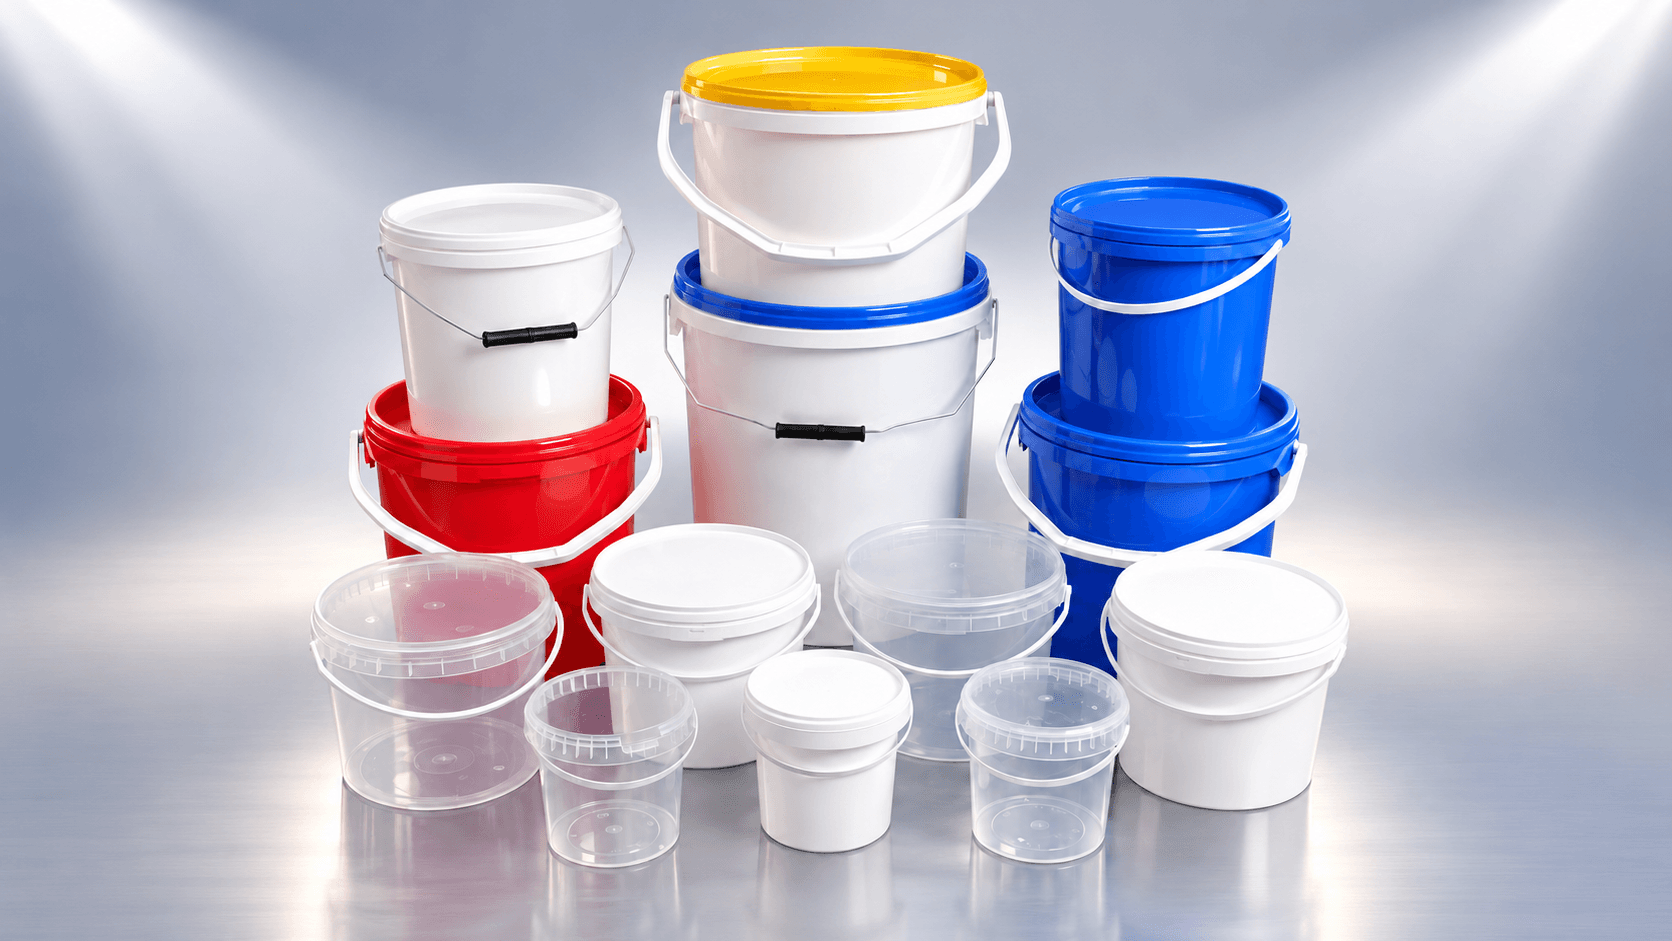
空桶刚脱模时,提手看起来可能完好;但装料、提起或反复搬运后仍可能失效。提手、两侧桶耳和桶壁共同形成承载路径。因此,桶模报价里画有提手,并不等于已经证明承载能力。买家应在模具设计冻结前,明确整套包装的载荷与测试方法。
阅读指南
模具在供应商工厂短时间试模合格,到了客户现场却可能表现不同,原因之一是两处的冷却水条件不一致。在 PET 瓶胚、瓶盖和塑料桶项目中,温度稳定性与回路性能都会影响尺寸、脱模及可重复的周期。报价单只写“连接冷却水”,实际上留下了最重要的接口问题。
阅读指南
瓶盖采购方常先比较腔数、周期与热流道,却忽略每个瓶盖如何离开模具。脱模过程可能造成擦伤、螺纹变形、防拆环损坏,或使制品无法稳定进入后续输送。短时间试模获得几件漂亮样品,并不能证明所有型腔可在连续生产中稳定脱模。
阅读指南
塑料桶在注塑机旁看起来完好,并不等于它能通过灌装和运输考验。桶盖可能需要过大的扣合力,桶口灌装后可能失去密封,装满的桶堆放时也可能倾斜。这些是包装系统的问题,桶模、盖模、树脂、灌装工艺与搬运条件都会影响结果。
阅读指南
防盗环并非装饰性特征。它应在正常搬运时保持连接,在预期的首次开启顺序中分离,并与瓶口和旋盖工艺匹配。因此,瓶盖模具项目应在制模前作为完整包装系统评审,而不是只评审单独的瓶盖图纸。
阅读指南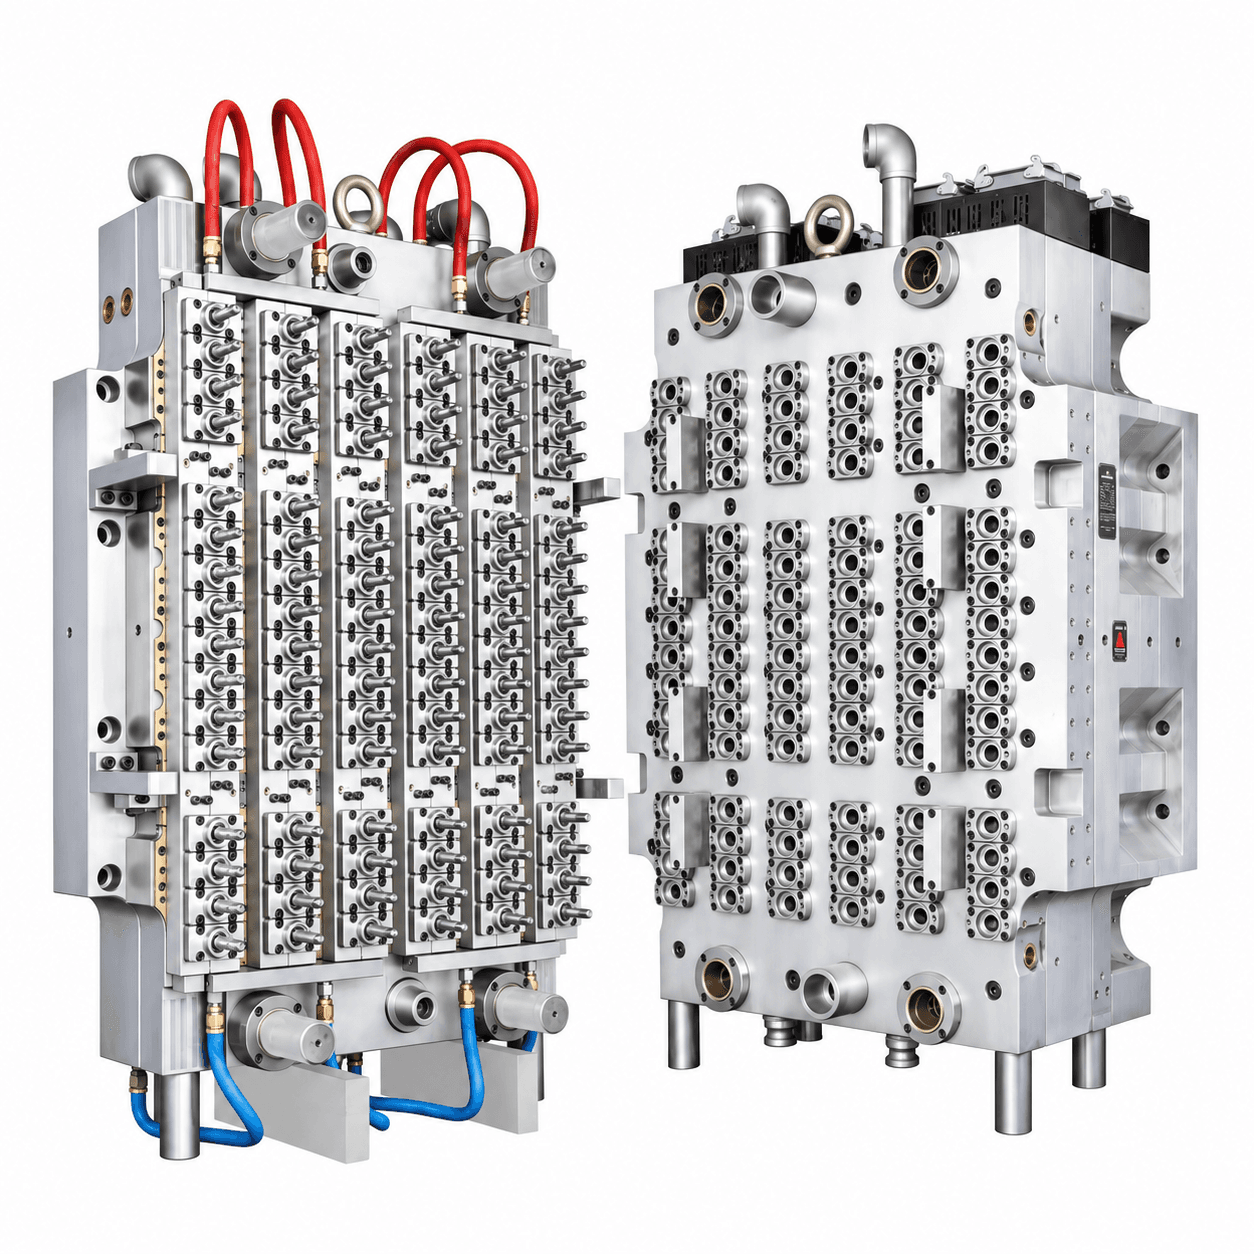
在高产量PET瓶胚模具的RFQ中,浇口状态和型腔排气常被视为内部细节;但在实际生产中,它们会影响充模稳定性、浇口外观、瓶口区域质量、脱模表现以及为维持稳定产出所需的工艺调整。采购方无需规定供应商的具体模具做法,但应明确产品版本、树脂、验收重点及试模所需证据。
阅读指南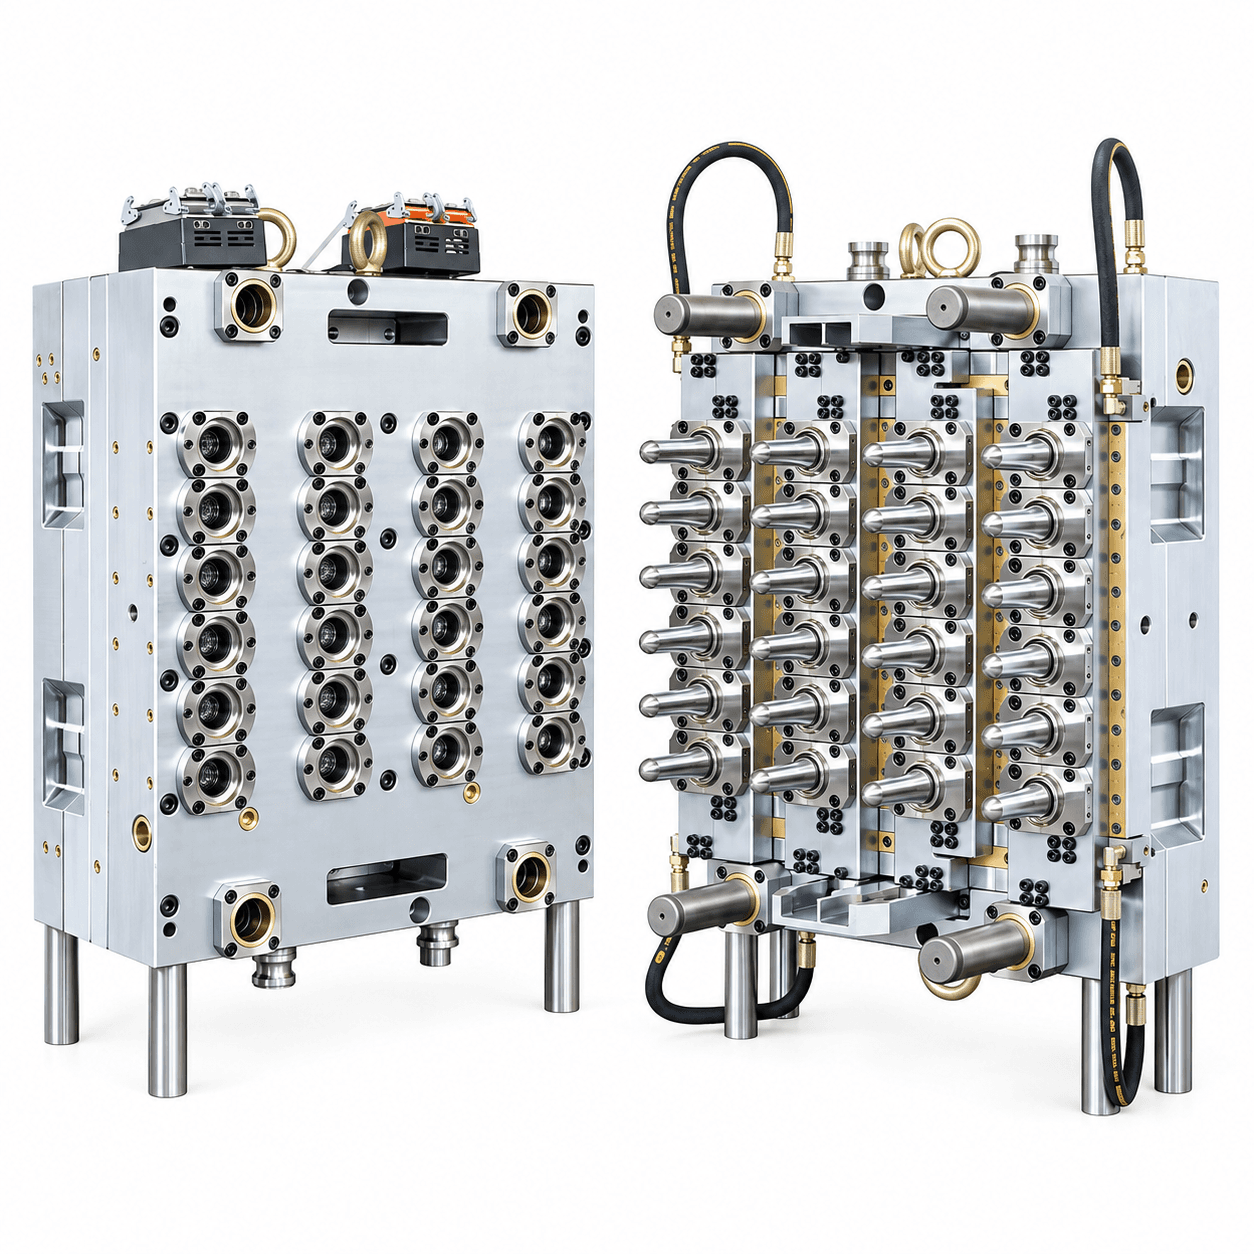
多腔 PET 瓶胚模具即使能正常开合并产出外观合格的样品,也可能存在型腔间波动。对饮料、食用油和日化包装买家而言,型腔平衡应成为明确的工厂验收项目,而非只看少量漂亮样品。
阅读指南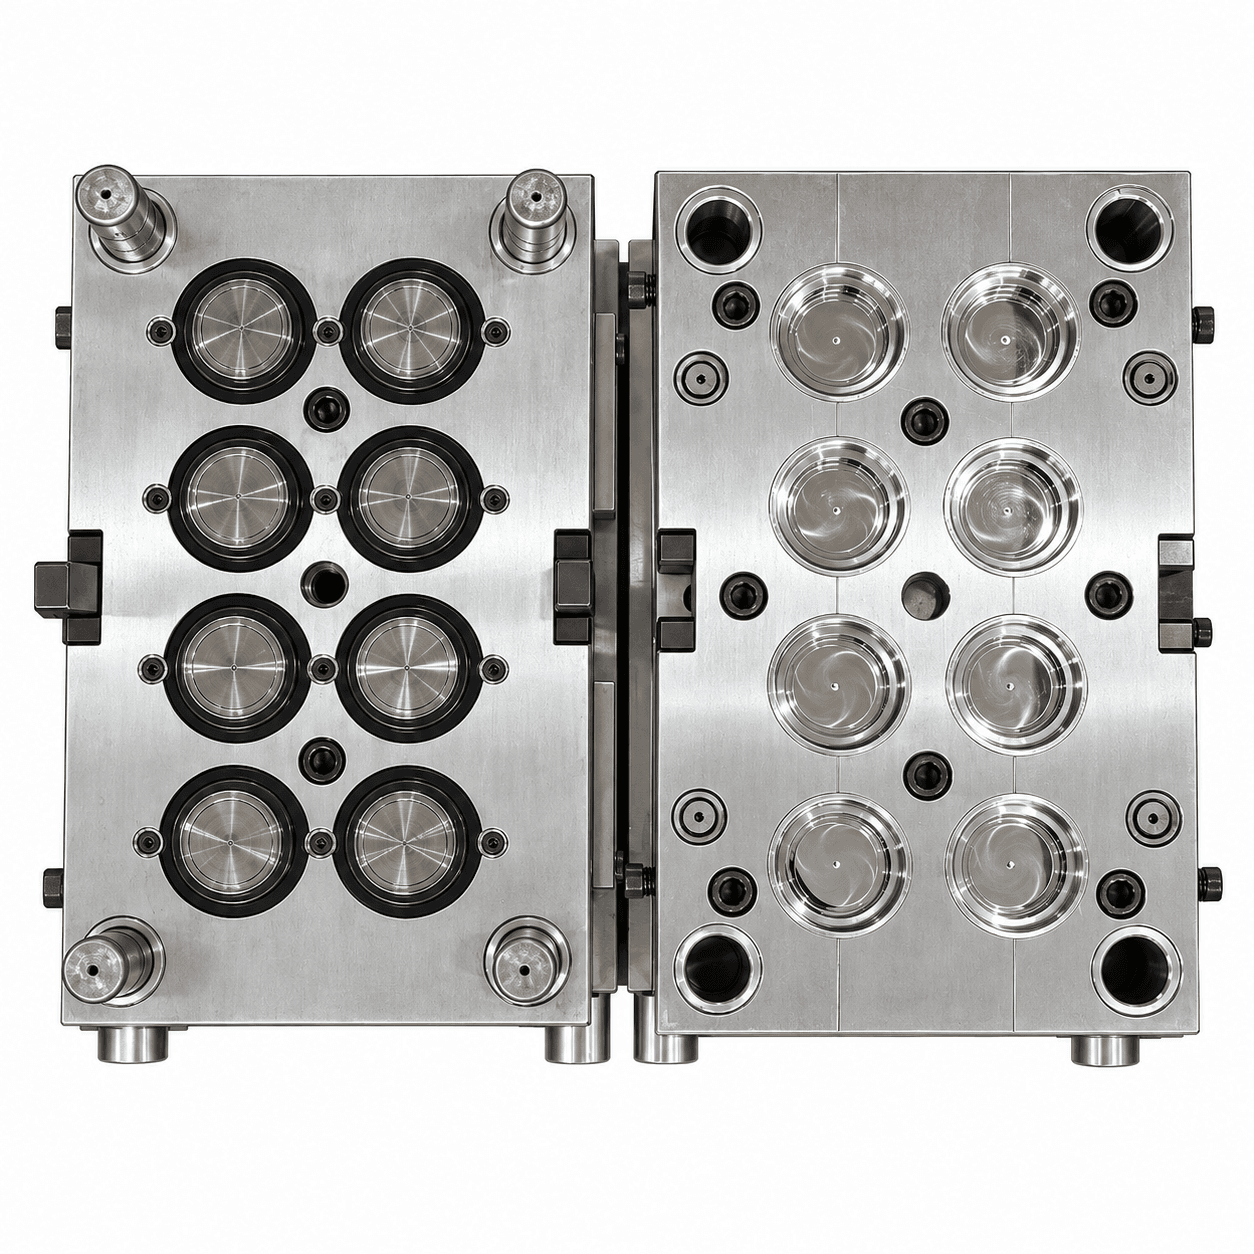
比较瓶盖模具方案时,最短报价周期常被当成决定因素,但真正有价值的问题是:该周期能否在实际瓶盖、树脂、腔数、注塑机和冷却系统下稳定重复。
阅读指南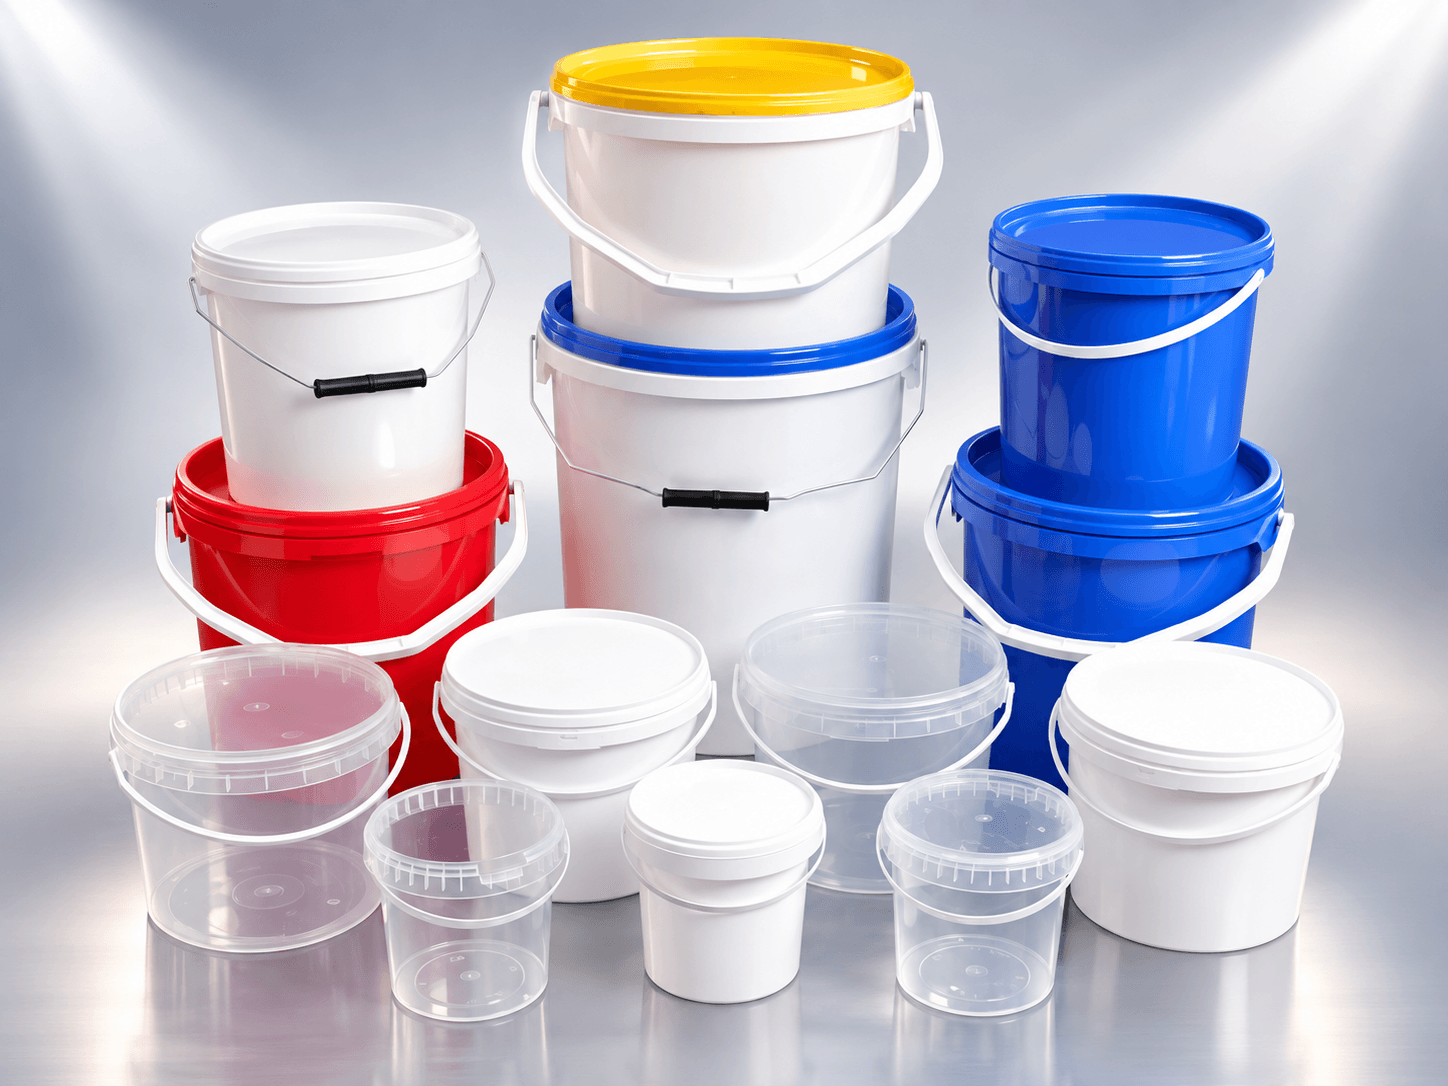
模内贴标(IML)可省去后贴标工序,但它不是单纯的标签决定。模具、标签、机器人、静电控制、注塑机、冷却、取件和检验必须作为一个生产单元协同。
阅读指南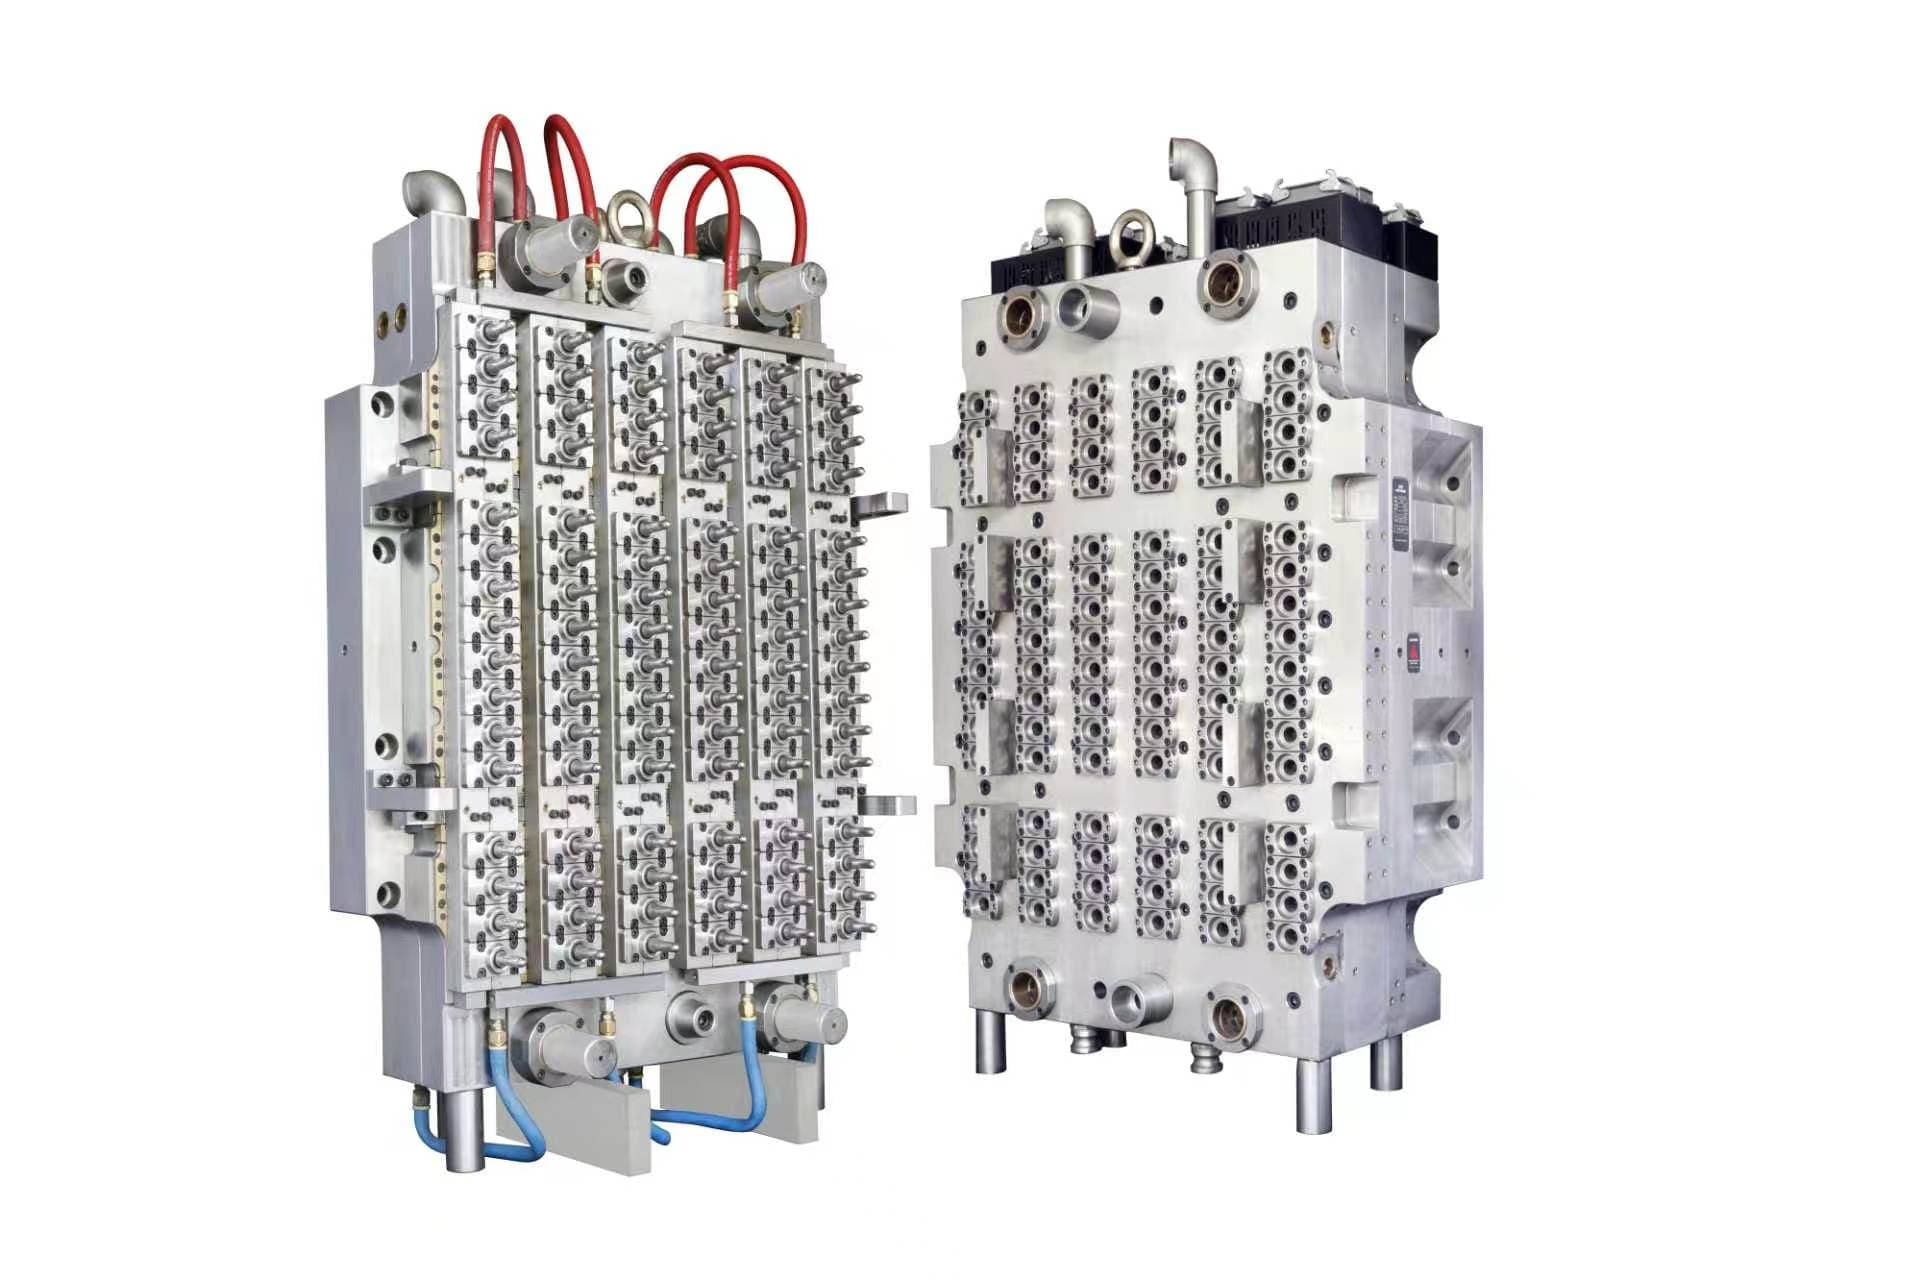
PET 瓶胚瓶口不是一个只影响外观的尺寸。它连接瓶胚模具、吹瓶后的瓶子、瓶盖模具、旋盖机、检漏设备和灌装工艺。若在模具制造前没有把瓶口规格与配套瓶盖确认清楚,问题往往会在试模、旋盖或产线调试阶段才显现,修改成本也会显著增加。
阅读指南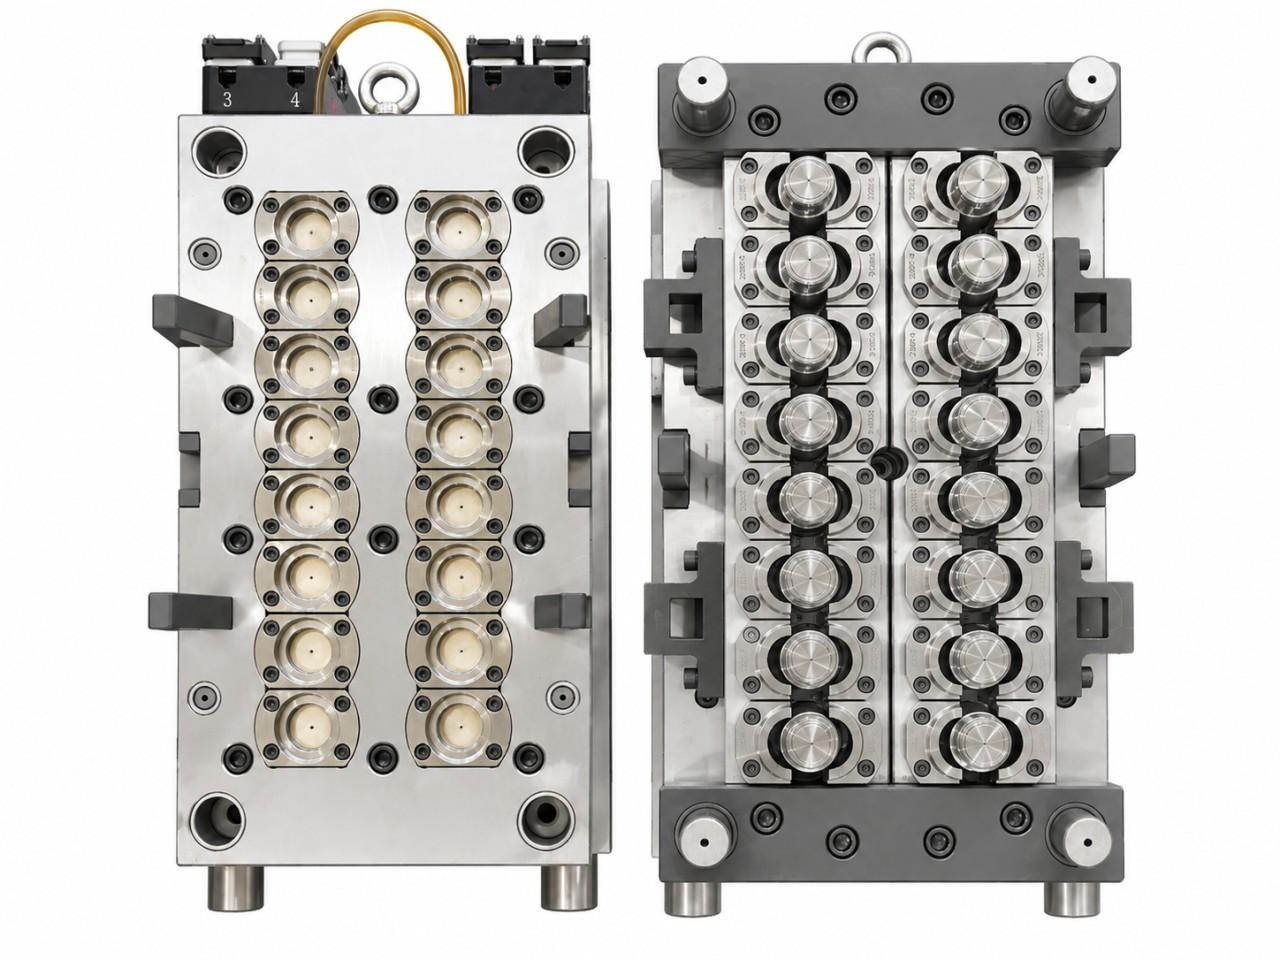
瓶盖模具的腔数选择同时关系到产能、设备、维护和投资风险。96 腔并不一定优于 24 腔或 48 腔;若注塑机、热流道、冷却、公用工程或维护能力无法支撑,高腔数的理论产能并不会转化为稳定的合格品产能。
阅读指南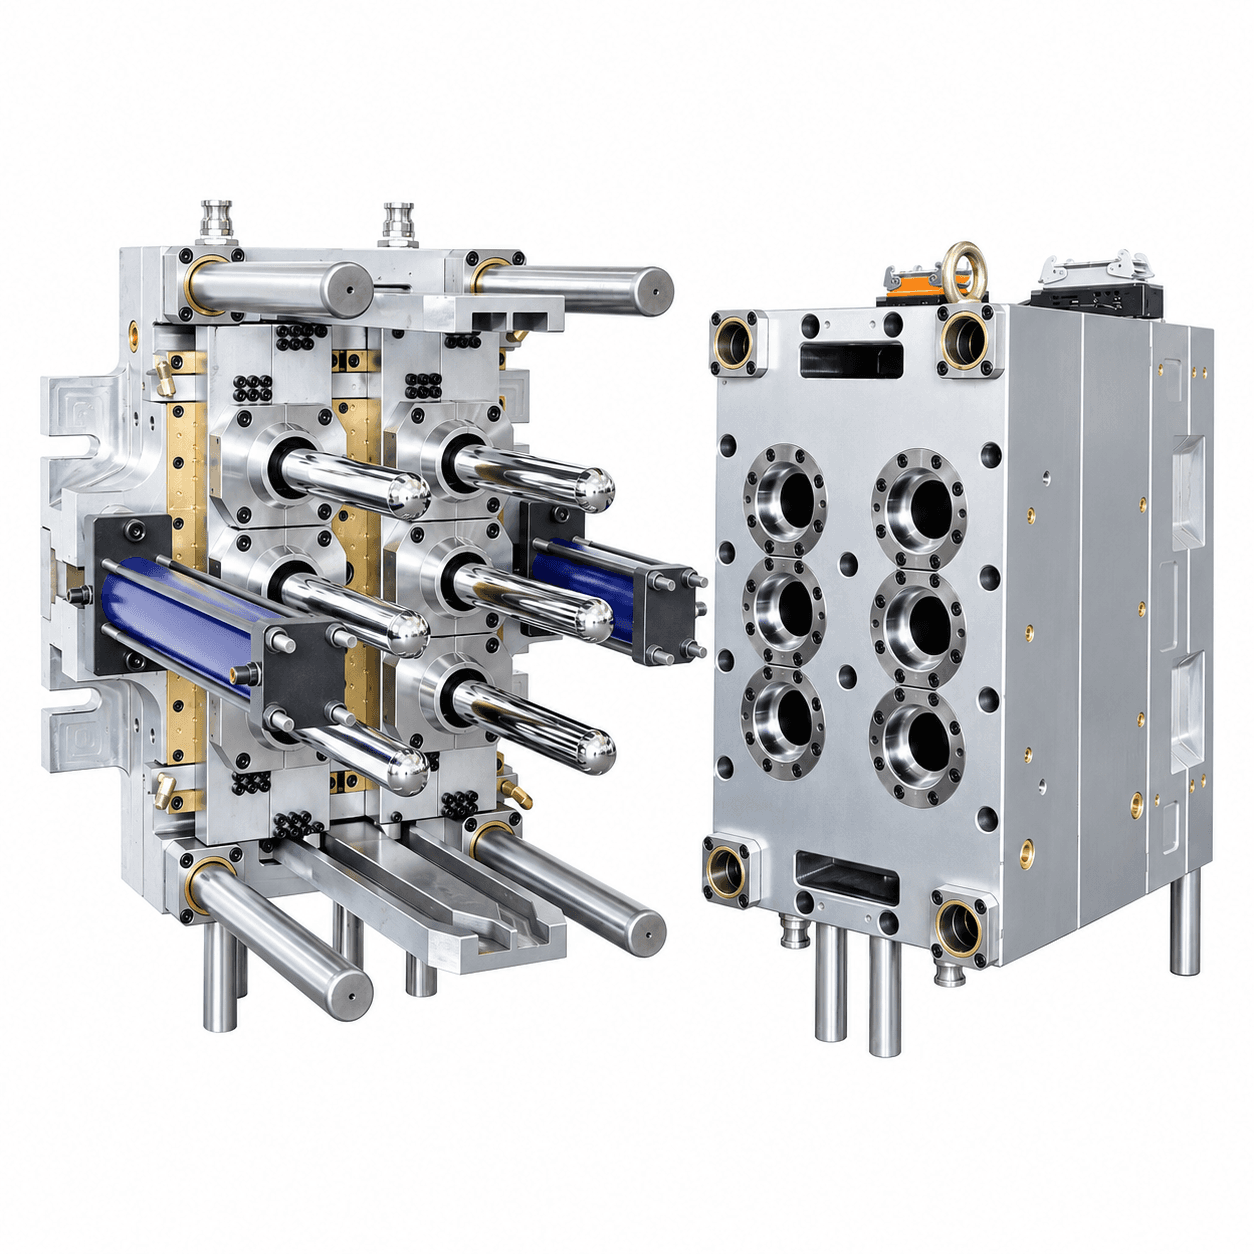
PCO 1881 和 PCO 1810 经常被归为 28mm PET 饮料瓶口。这个简称适合初步沟通,但不足以用于释放瓶胚或瓶盖模具。两种瓶口可能需要不同的瓶子、瓶盖、旋盖机和验证条件。
阅读指南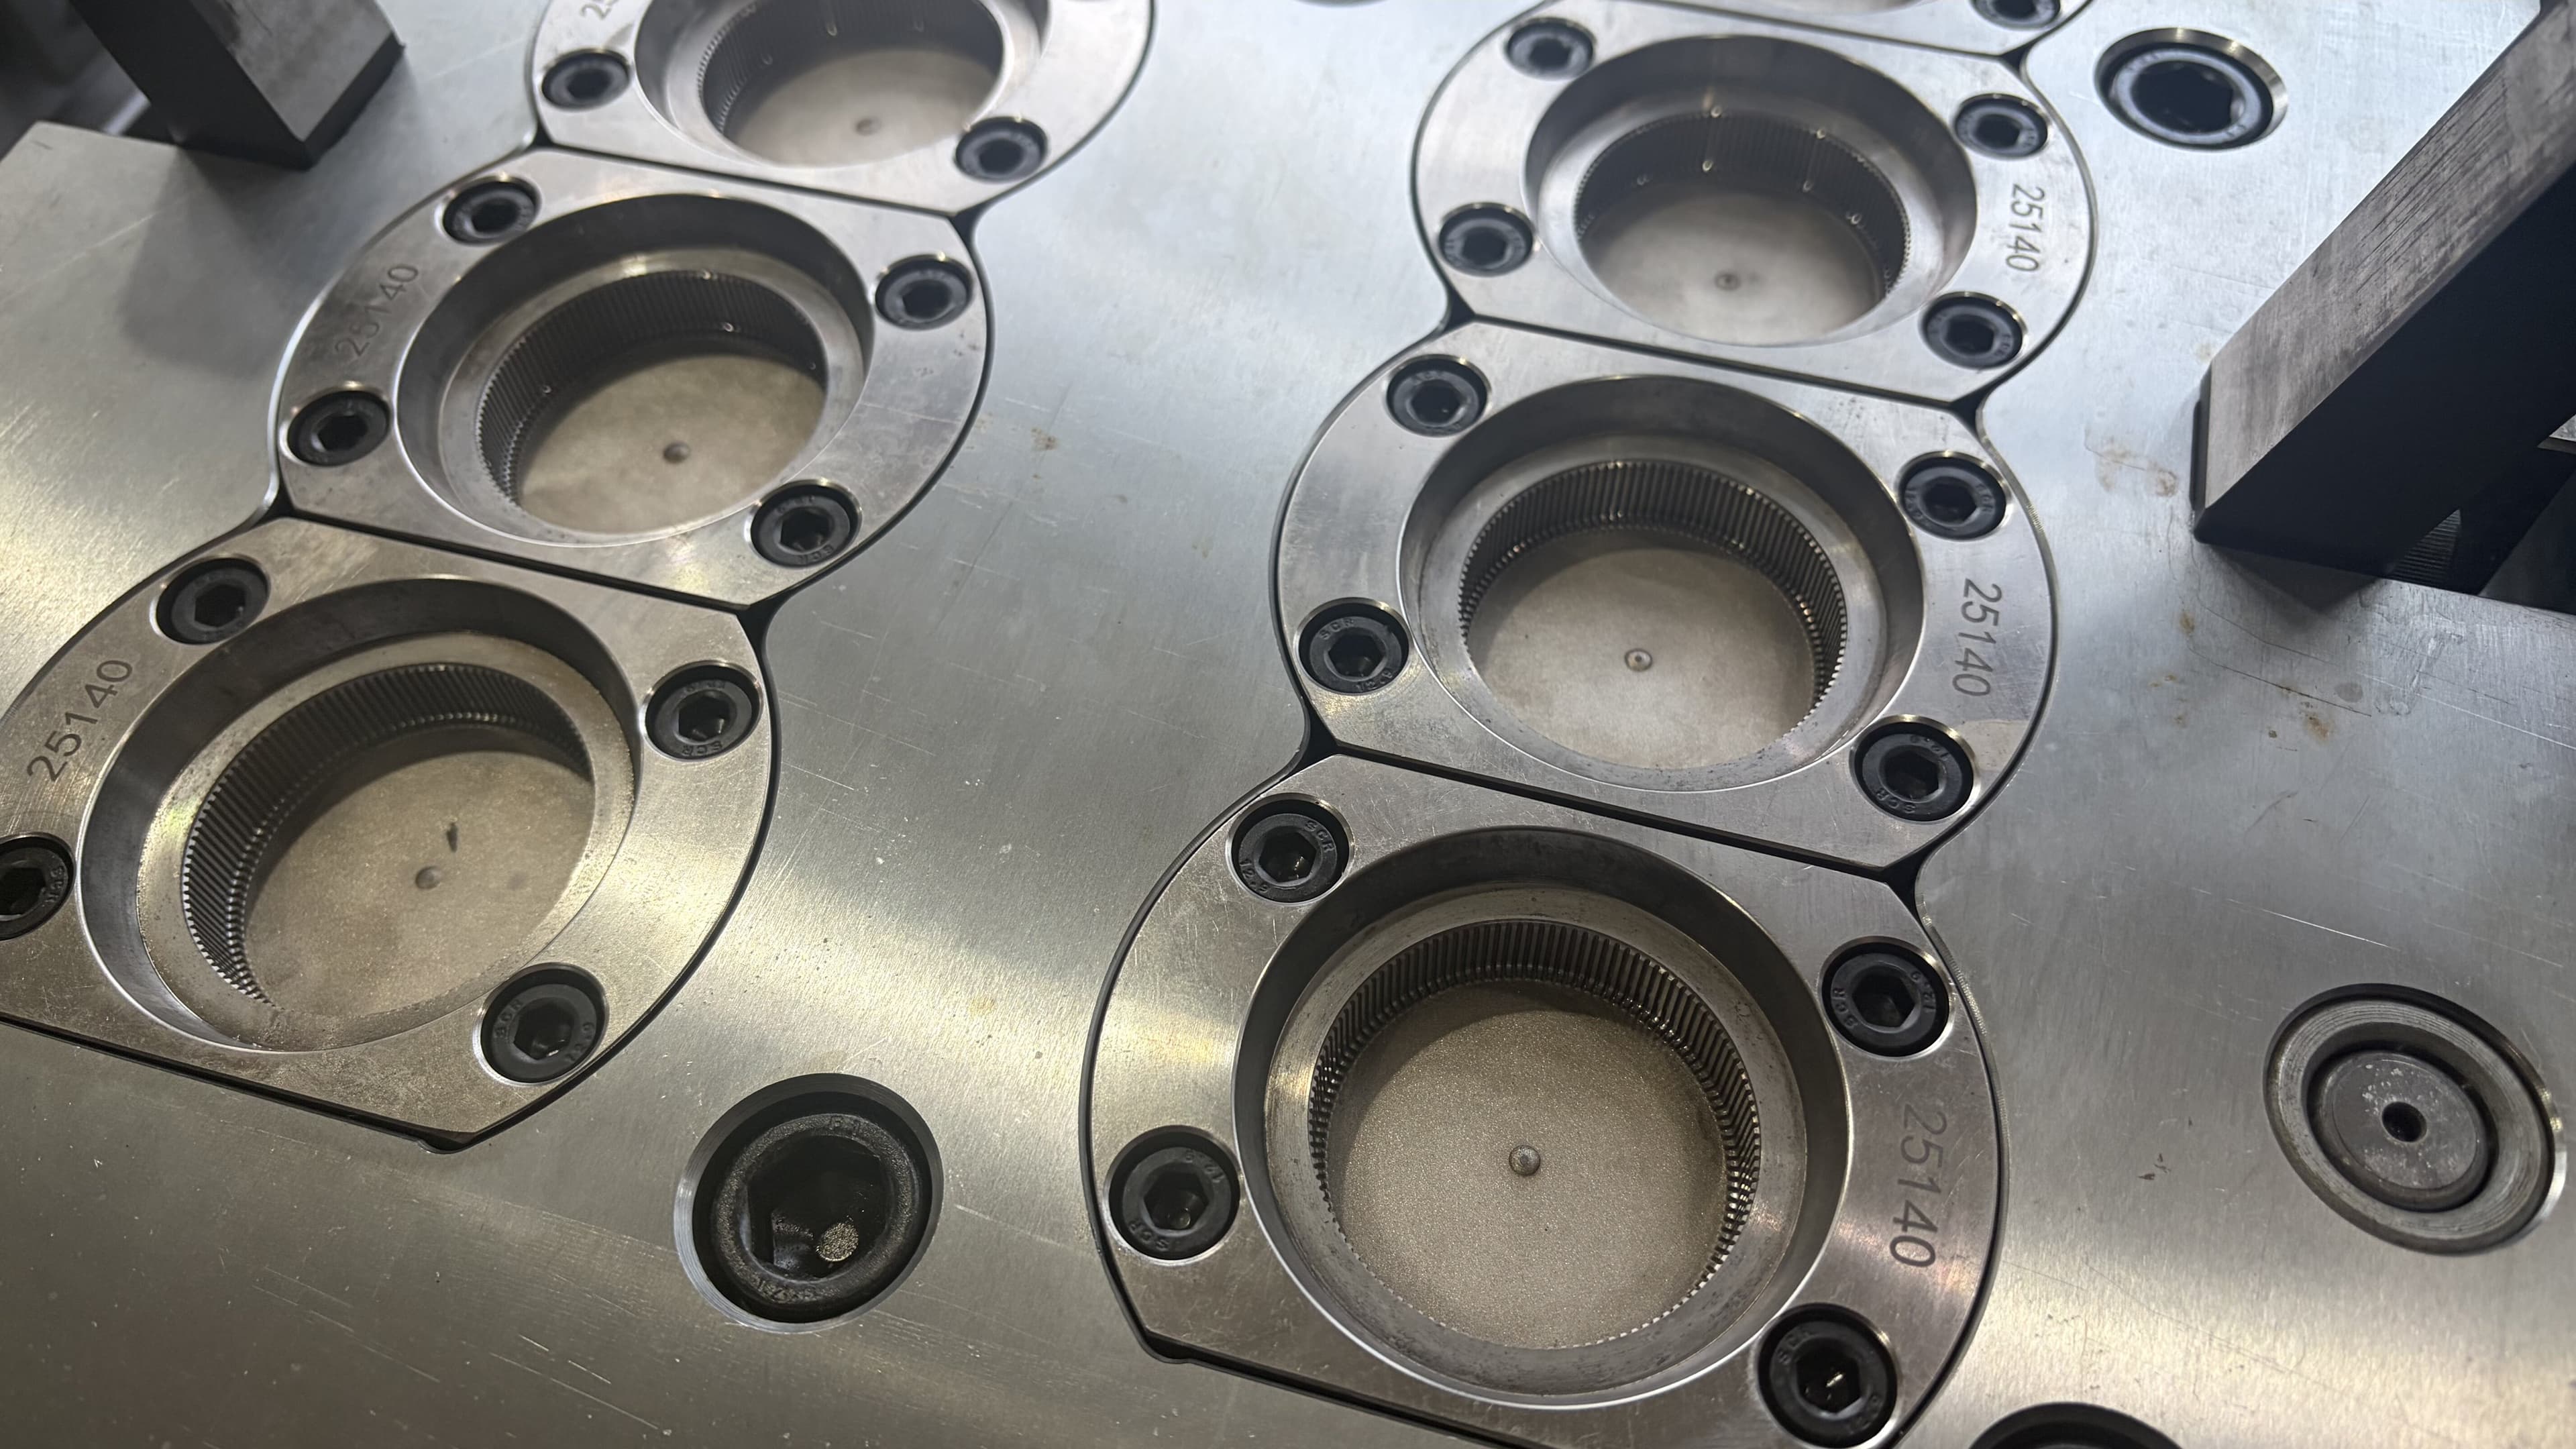
高腔瓶盖模具中的热流道是生产系统的一部分,影响熔体平衡、浇口质量、启动、换色、维护、控制器接口和停机风险。正确选择取决于瓶盖、树脂、腔位布局和服务能力,而不只是品牌名称。
阅读指南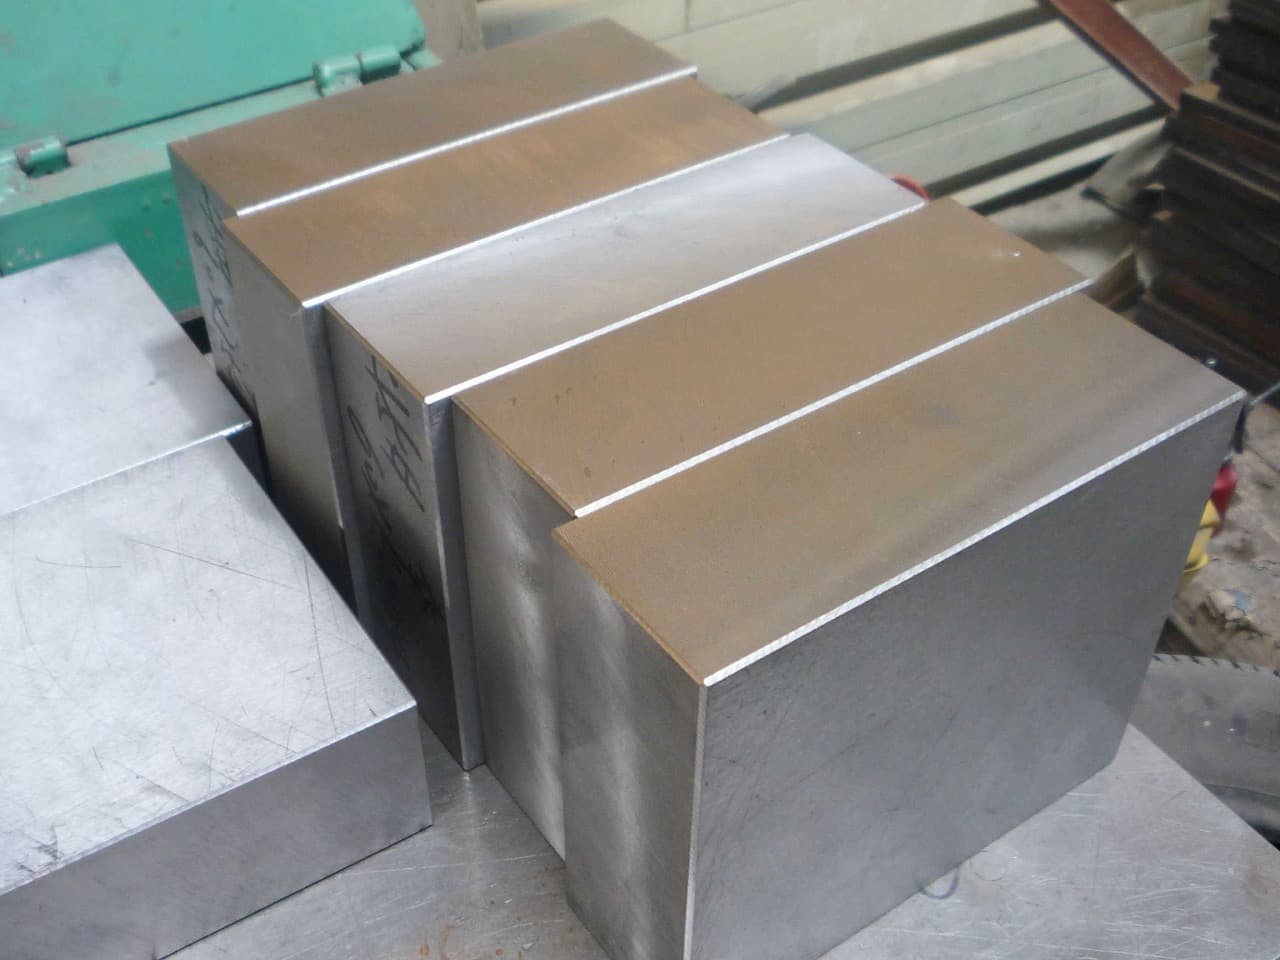
注塑模具钢材选型不是“选最贵牌号”的竞赛。正确选择取决于该钢材用于哪个模具零件、加工何种树脂、是否有腐蚀介质、产品的表面要求、冷却设计、预期生产工况、热处理方式以及后续维护计划。
阅读指南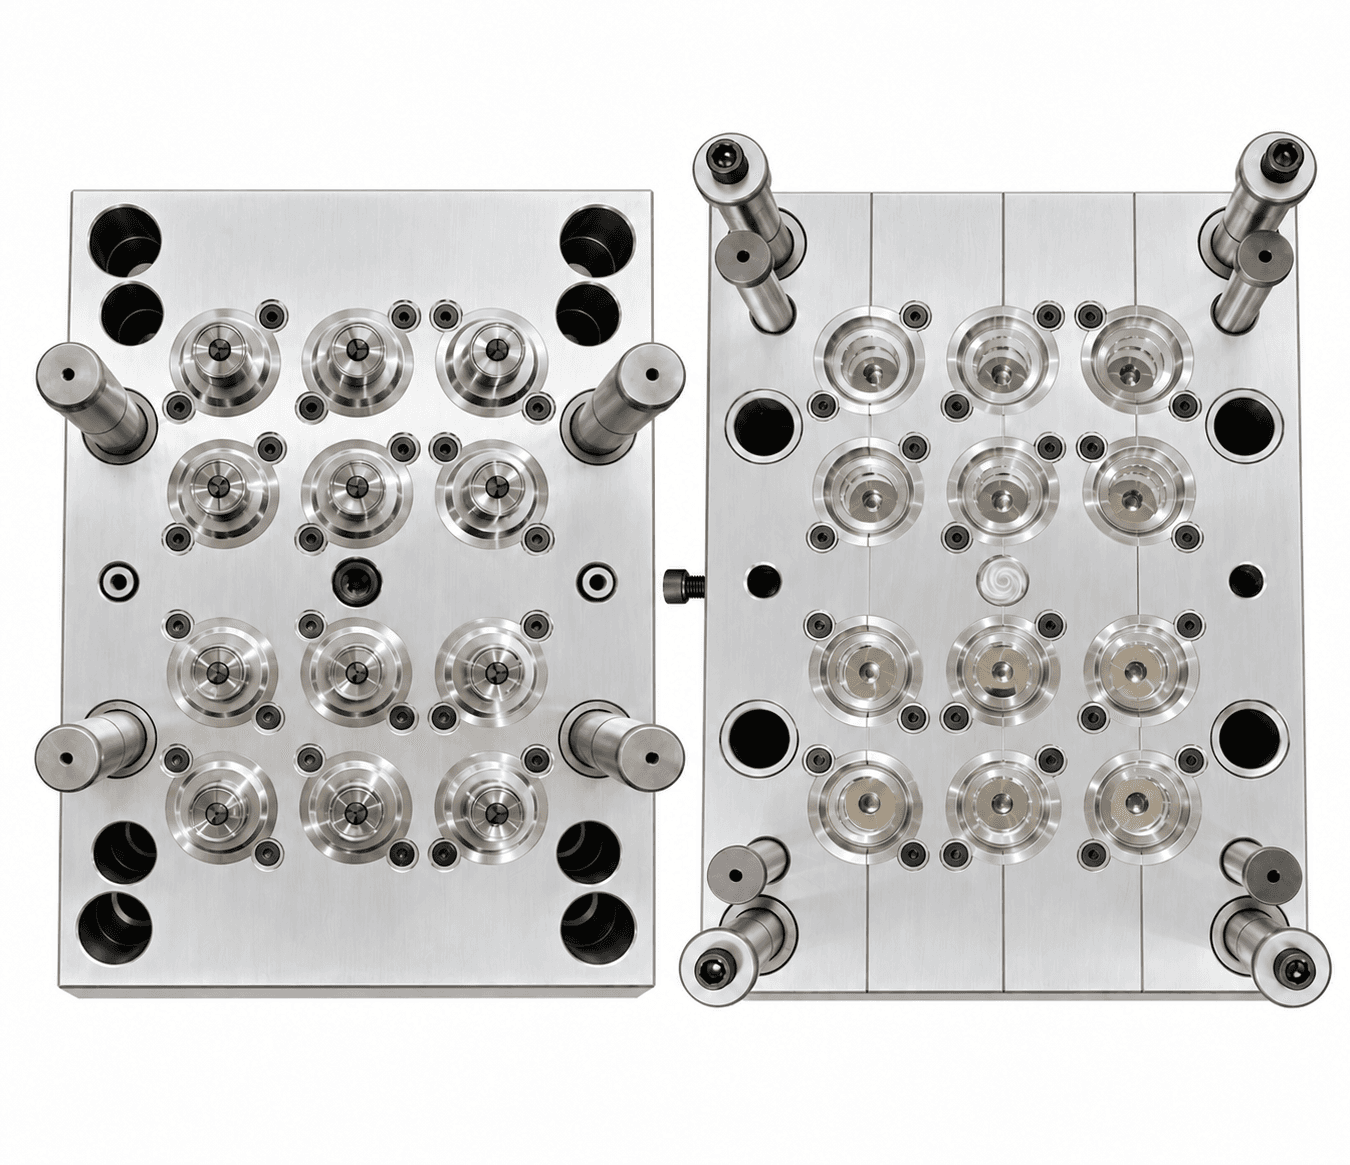
塑料瓶盖和封口件既保护产品,也把包装与灌装线连接起来,并影响最终用户的使用体验。选择合适的封口件应从实际应用与瓶口接口开始,再延伸到模具设计、树脂、旋盖设备、质量检查和后段处理。
阅读指南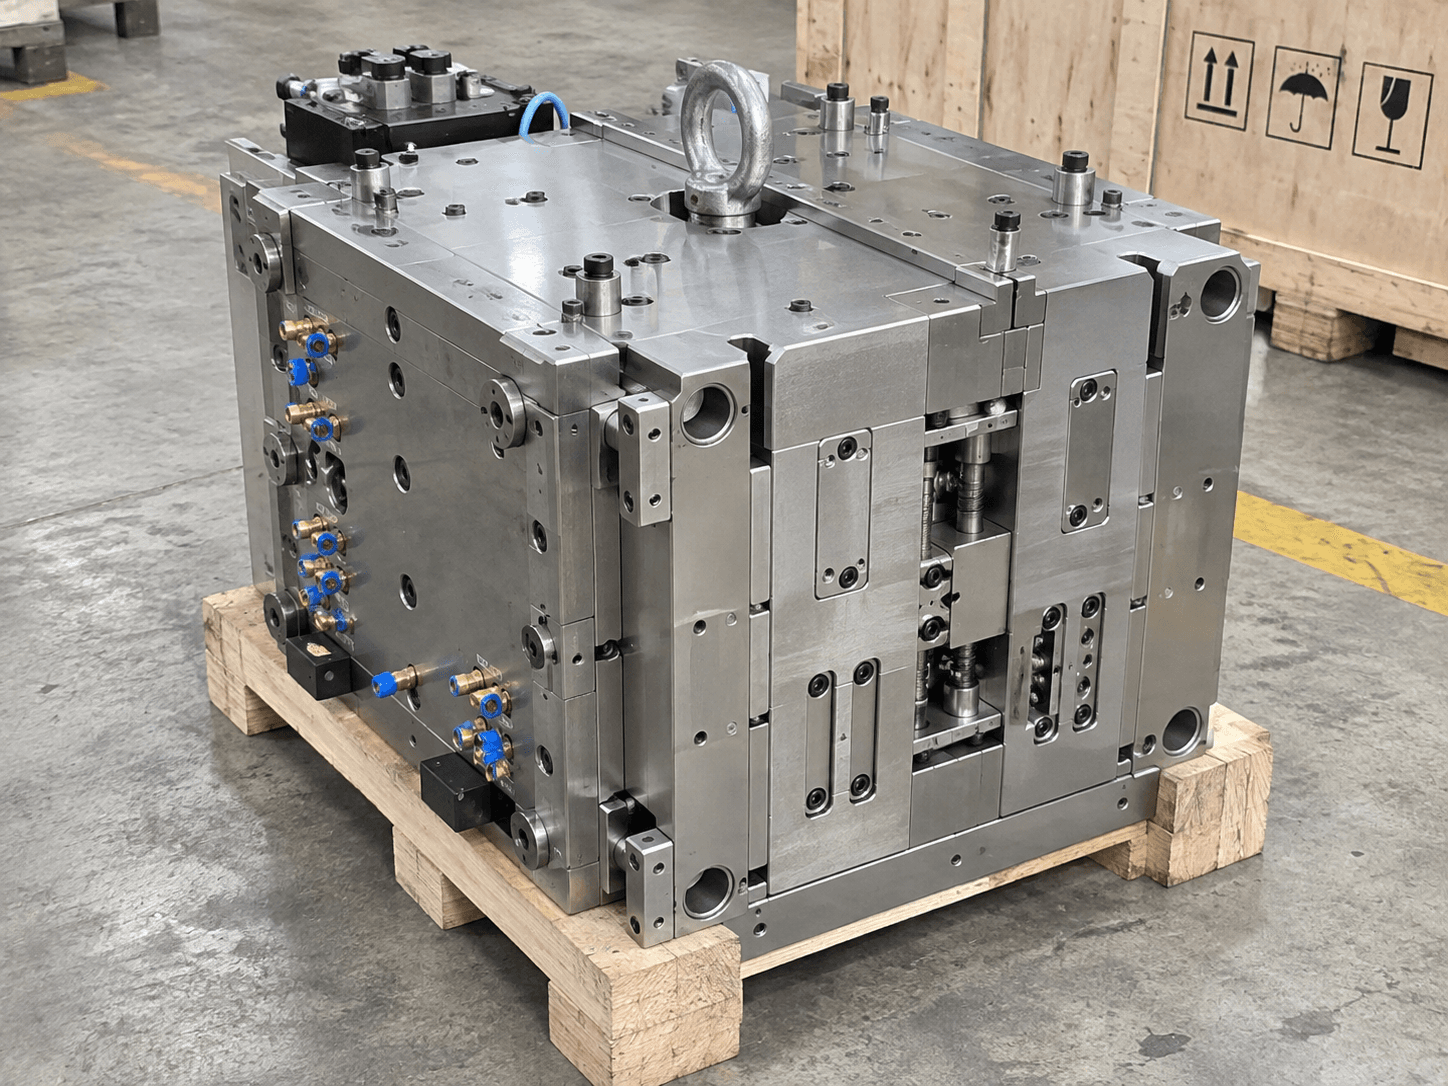
即使产品看似相同,两份包装模具报价也可能有很大差异。差异通常不只是“哪家贵、哪家便宜”,而是工程设计、钢材、热流道、试模、量具、备件、出口包装、安装准备和交付文件是否被包含在报价范围内。
阅读指南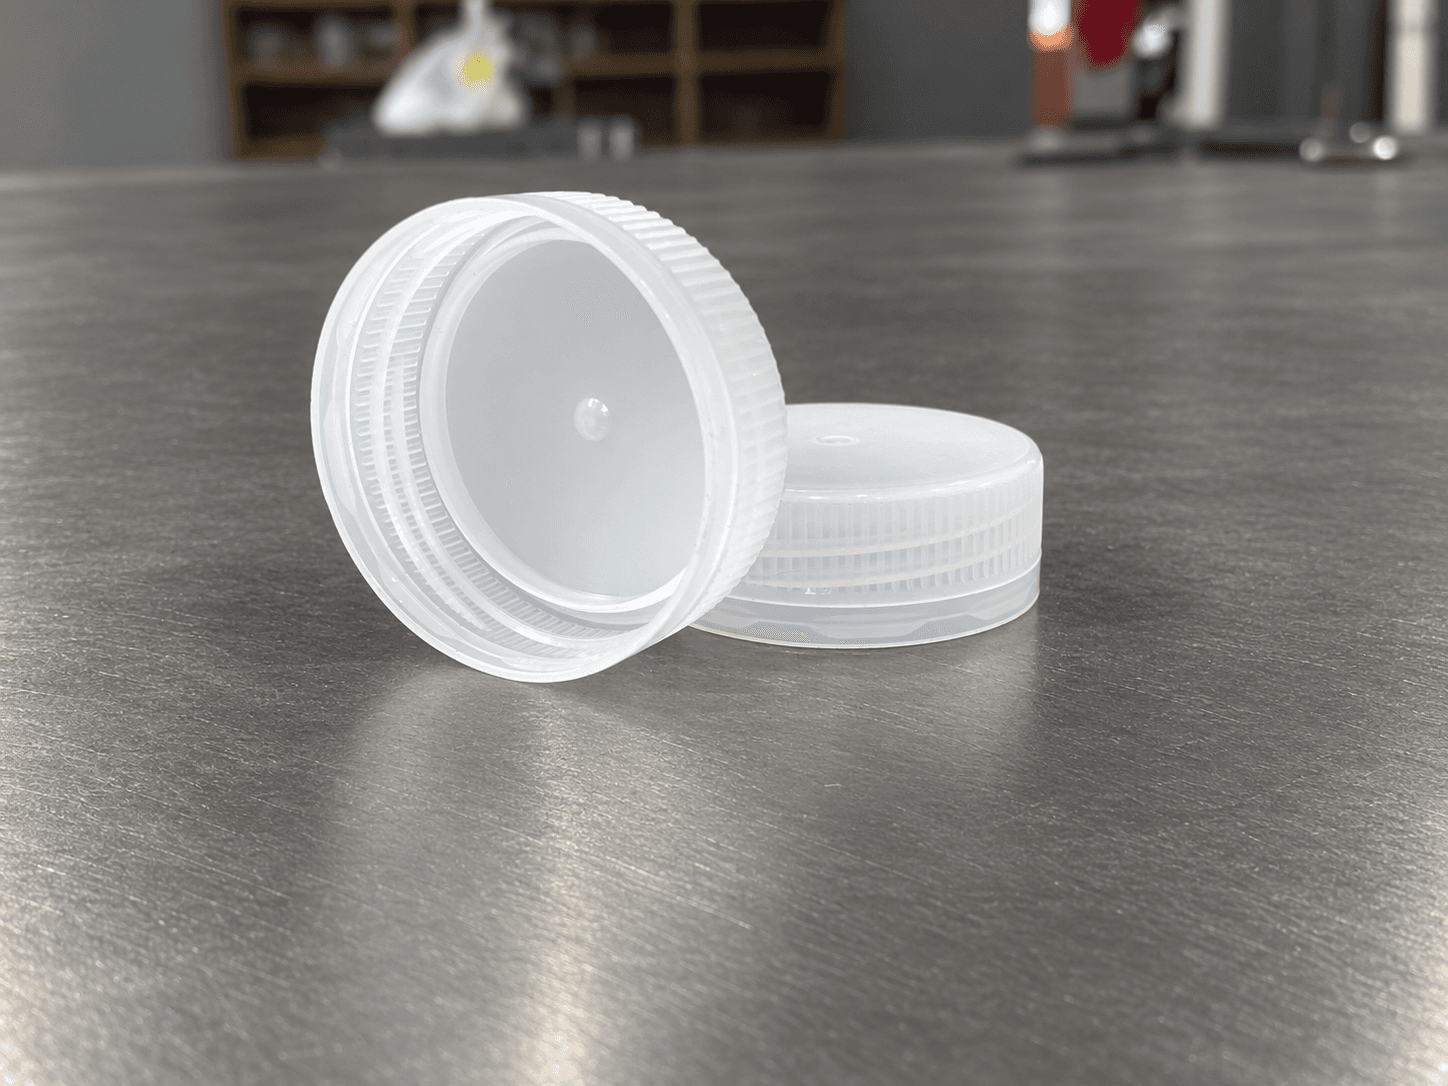
瓶口虽小,却连接 PET 瓶胚模具、吹瓶模具、瓶盖模具、旋盖机、灌装机、检测设备和消费者的开启体验。瓶胚可能吹瓶正常,却无法与预定瓶盖稳定配合;瓶盖也可能在真实产线上出现渗漏、防盗环异常或扭矩不稳定。硬化零件加工后再改瓶口或螺纹,已不是简单改图。
阅读指南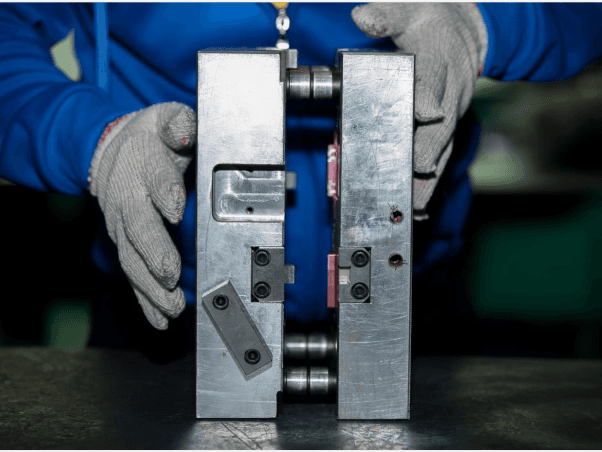
一次成功试模并不代表模具项目结束。包装模具必须能在出货后、反复清洁后和正常停机期间保持可维护性。多腔瓶盖、瓶胚和容器模具中,一个密封圈、加热圈、传感器、弹簧或镶件就可能影响整线产出。
阅读指南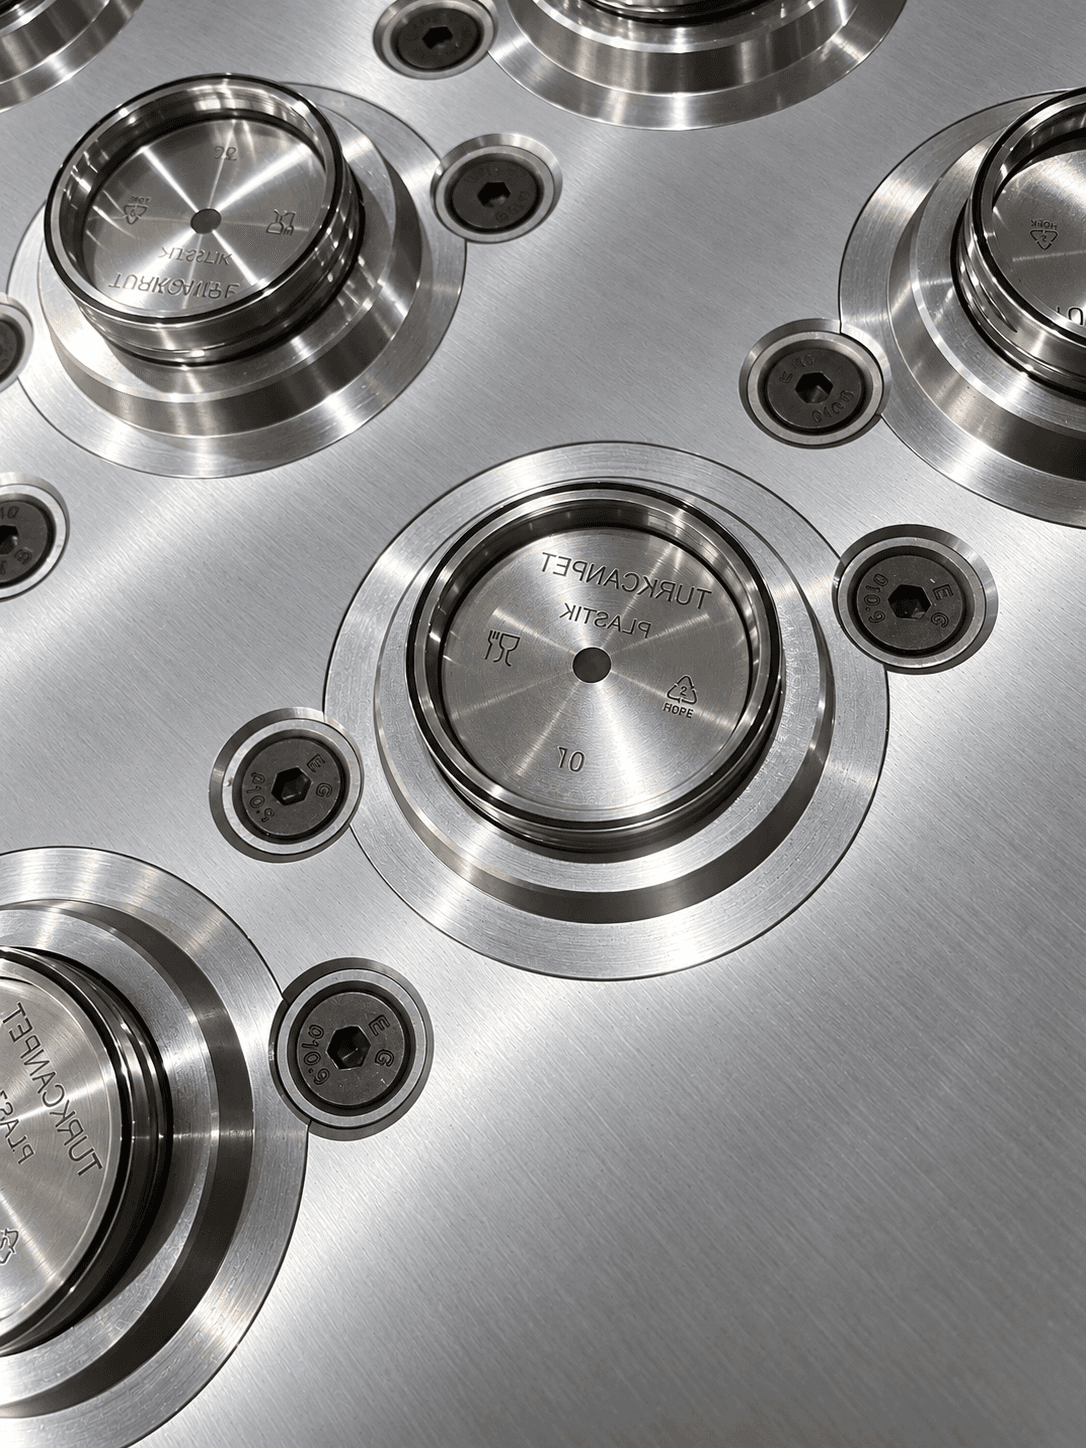
对于瓶盖模具来说,热流道不是可选配件,需要在型腔布局完成后才能选择。它是熔体输送系统的一部分,影响填充平衡、浇口外观、颜色变化、启动程序以及保持所有型腔一致运行所需的工作。这对于高产量的水、饮料、系绳和翻盖瓶盖来说最为重要,从长远来看,腔与腔之间的微小差异可能会成为生产问题。
阅读指南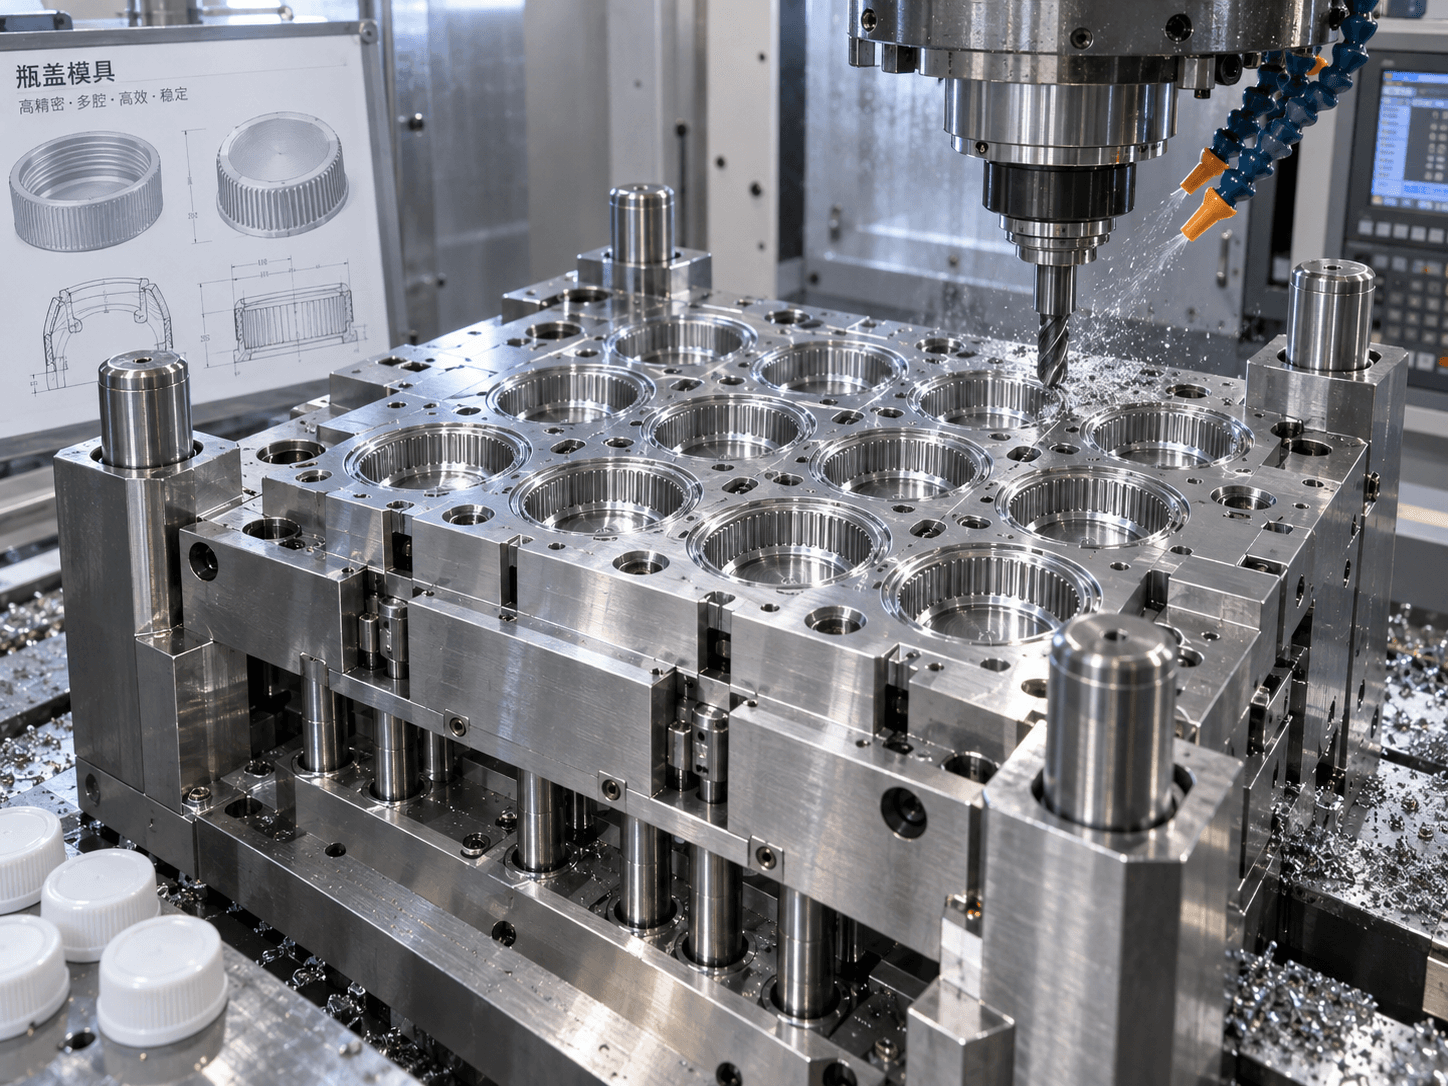
钢材选择是注塑模具报价中最重要的决定之一,但它常常被简化为简短的一行,例如“S136 型腔/型芯,P20 模架”。该生产线仅在连接到零件、树脂、预期生产条件、完成要求和维护计划时才有用。较高等级的材料并不能自动解决所有成型问题,而廉价的材料也并非自动不合适。目标是选择与实际风险相匹配的材料特性。
阅读指南
出口模具在出厂时尚未完全准备好进行生产。当接收地点可以安全地安装它、连接所需的公用设施、重现商定的操作条件并通过记录的移交制造可接受的零件时,它就准备好了。对于包装模具,这种转变可能涉及注射机、热流道控制器、冷却器、压缩空气、机器人、材料处理和下游瓶盖、瓶子或容器检查。
阅读指南
选择 PET 瓶坯模具不仅仅是在 48、72 或 96 个腔之间进行选择。这是一个生产系统的决定。正确的工具必须在特定的注塑机上以稳定的周期制造出经过批准的预成型件几何形状,并具有可重复的重量和颈部尺寸。如果忽略其中一个条件,则较低的初始模具价格可能会因预制件被拒绝、周期缓慢、维护困难或可避免的机器不匹配而变得昂贵。
阅读指南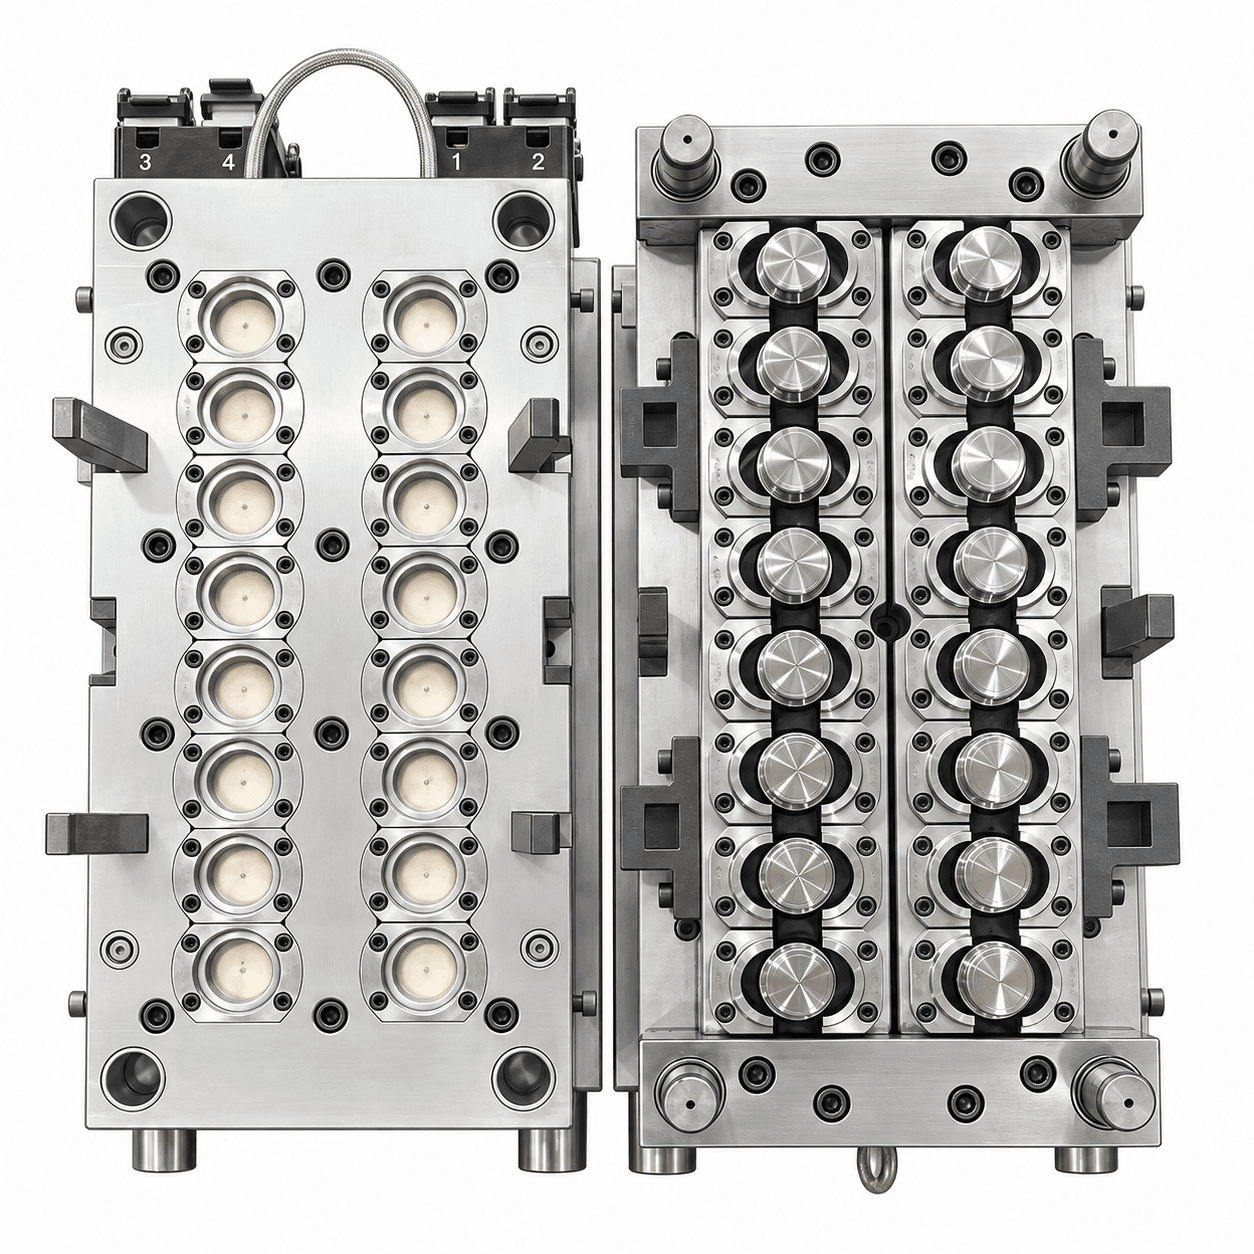
系绳封口正在改变包装买家向模具供应商提出的问题。可见的区别——打开后仍附着在瓶子上的瓶盖——可能看起来很简单。在实践中,它会影响瓶盖的几何形状、铰链性能、颈口兼容性、防盗带、弹出概念、自动化、检查和装运前所需的试验。
阅读指南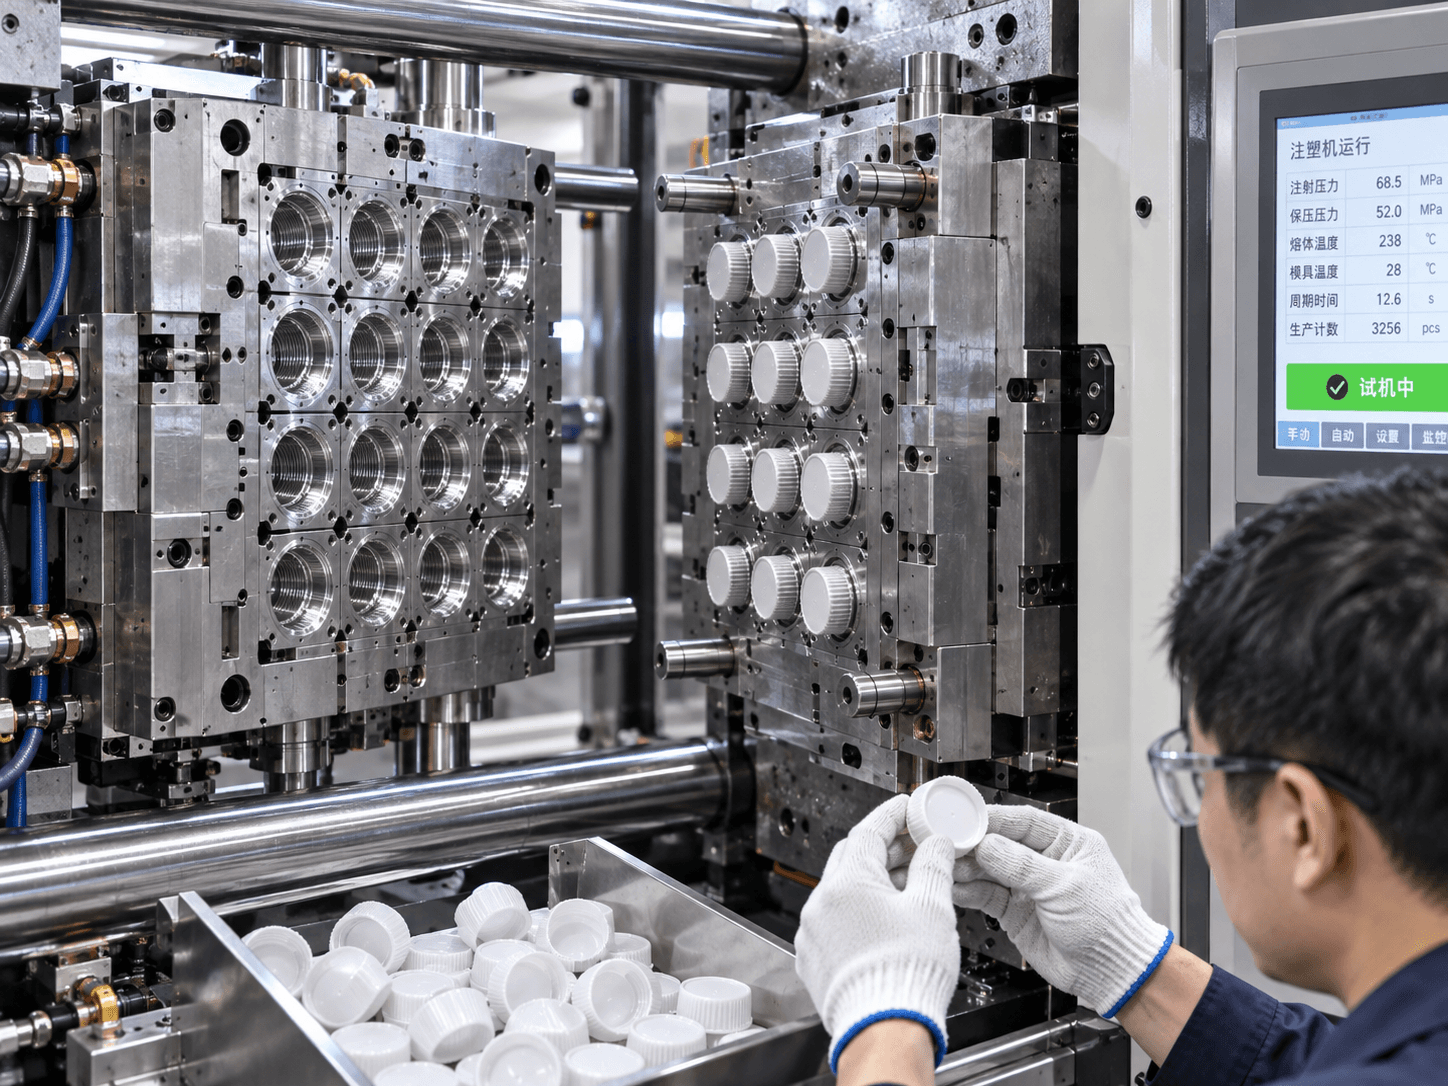
对于油漆桶、食品容器、化学品包装、家庭储存和农产品,桶模具是较大包装系统的一部分。成品桶必须堆放、运输、密封、贴标签并能承受其预期的处理条件。因此,除了外观之外,还需要对模具进行评估:零件几何形状、树脂、盖子和手柄接口、冷却、顶出、自动化、试验证据、维护访问和出口移交都会影响实际生产成本。
阅读指南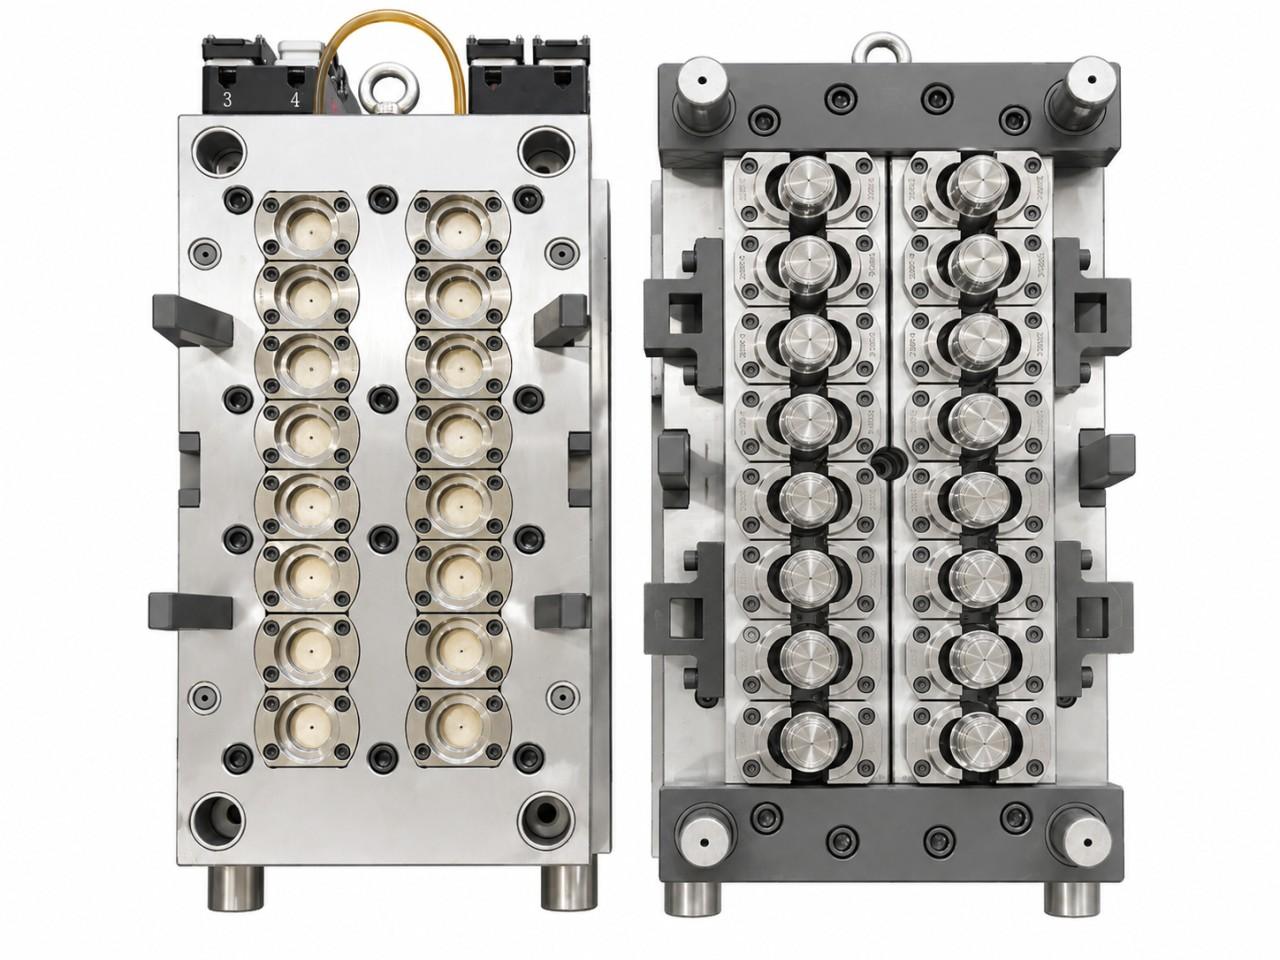
一个小封盖控制着密封、产品保护和客户感知。对于水盖、饮料盖、翻盖盖和食用油盖,最佳的模具决策从功能要求开始,而不仅仅是外观。
阅读指南
桶和桶模具项目结合了产品设计、盖子安装、手柄细节、堆叠强度、装饰和生产线自动化。本指南解释了在工具开始之前应做出的决定。
阅读指南