
塑料瓶盖模具 · 10 分钟阅读
上线日期: 2026年9月30日
塑料瓶盖模具周期时间与冷却:买家评估指南
比较瓶盖模具方案时,最短报价周期常被当成决定因素,但真正有价值的问题是:该周期能否在实际瓶盖、树脂、腔数、注塑机和冷却系统下稳定重复。
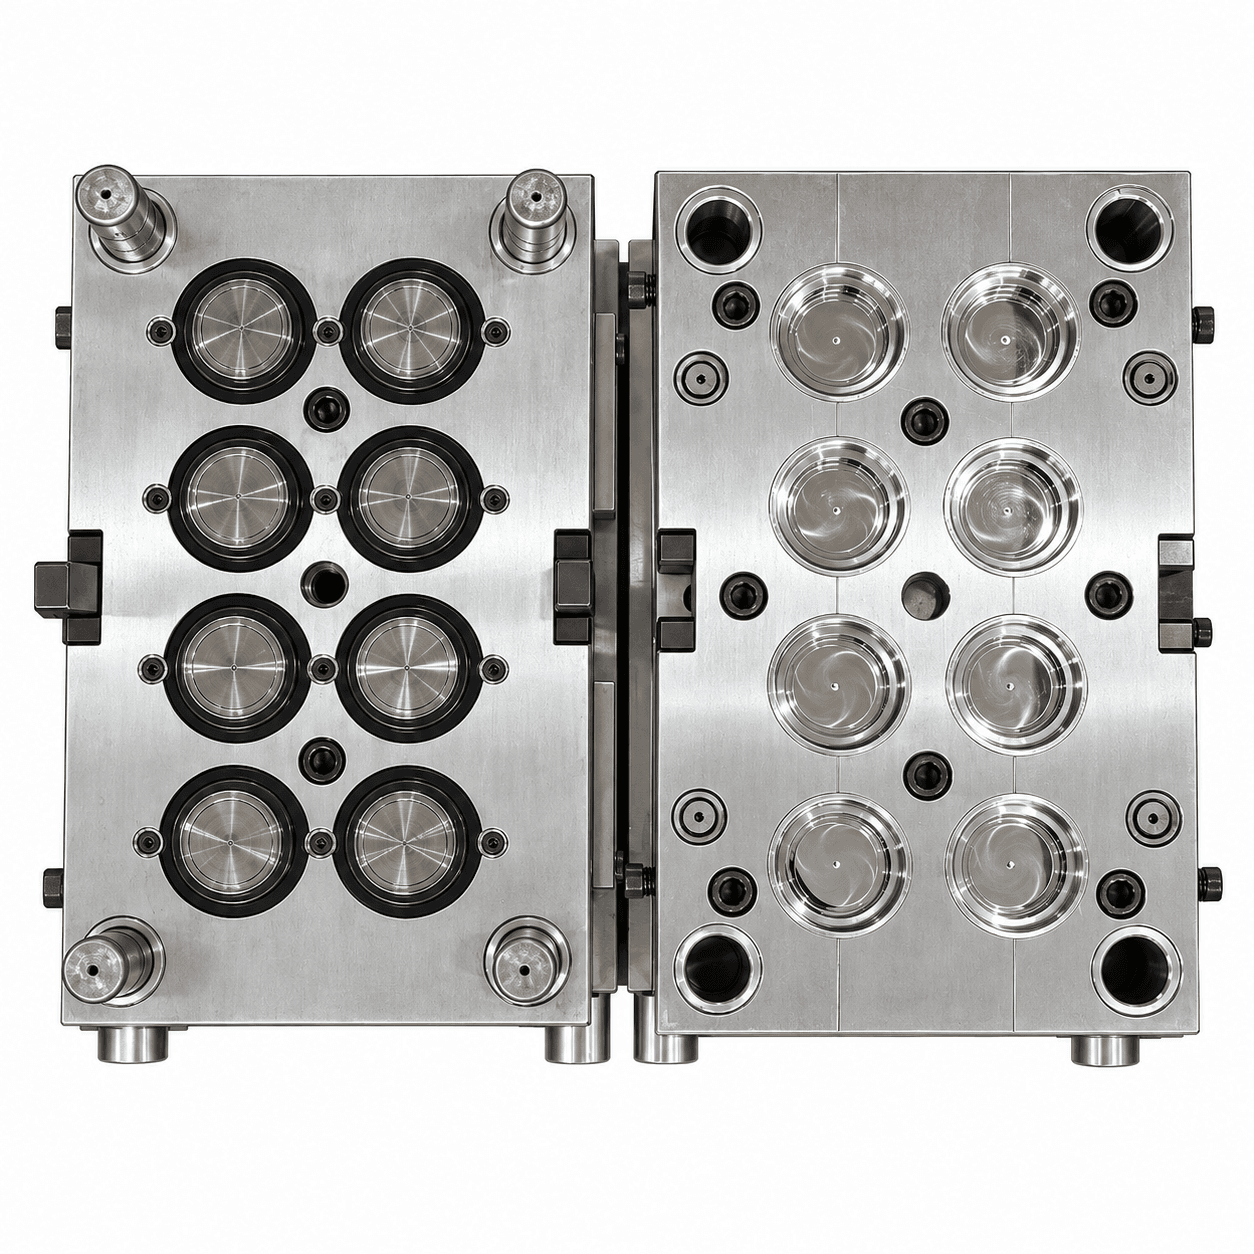
周期时间是系统结果
周期包含注射、保压、塑化、冷却、开模、脱螺纹或强脱、顶出、取件和合模,不只是冷却时间。薄壁水盖、连体盖和翻盖的结构与顶出要求不同,不能用通用“高速周期”作为生产依据。
| 评估项目 | 买家应确认的问题 |
|---|---|
| 瓶盖设计与重量 | 基于哪个版本、壁厚、螺纹和防盗环? |
| 树脂 | 考虑了哪种 PP/HDPE 及颜色? |
| 腔数 | 如何保证充填、冷却和顶出? |
| 注塑机 | 射胶量、锁模、模板与接口是否匹配? |
| 冷却公用工程 | 试模假定的水温、流量和水质是什么? |
冷却如何影响质量和产出
冷却使瓶盖在顶出时不发生不可接受的变形、螺纹损伤或表面缺陷。多腔模具中,稳定一致通常比一次短试模中减少零点几秒更有价值。
水路是规格的一部分
要求标注水路、连接尺寸、可提供的水路图及试模公用工程条件。结垢、水质、流量不足或水温不均会改变到厂后的结果,也会增加维护难度。
顶出应匹配盖型
有些盖适合强脱,有些需要脱螺纹。应一起审核螺纹、防盗环、密封面、脱模和顶出方式;能顶出的盖若螺纹受损,也不支持可靠周期。
热流道同样重要
温控、熔体平衡和浇口状态决定工艺窗口。试模中检查不同型腔的浇口、短射、飞边、重量和外观。
诚实比较产能方案
产能通常由腔数、周期、运行时间和效率计算。要求供应商说明公式及未包含的开机废品、换色、保养、取件和停机。比较稳定的合格产出,而不是腔数乘以乐观周期。
工厂试模与到厂准备
试模前约定图纸、树脂、机器、稳定观察周期、型腔样品、冷却及顶出记录、已知问题。出货前确认电压、控制器、水接头、液压/气动接口、吊装、备件和冷水机能力。到厂若周期不同,应系统比较树脂、机器、水、工艺和自动化,不要立即归因于模具。
常见问题
供应商能保证周期时间吗?
可提出目标并记录工厂观察值,但现场结果取决于实际树脂、机器、公用工程、工艺和操作。
更低水温一定更快吗?
不一定。冷却必须均匀并适合树脂和盖型,极端水温可能带来质量或稳定性问题。
更高腔数一定产量更好吗?
不一定;它同时提高对机器、熔体平衡、冷却、维护和取件的要求。
与模具工程师沟通
申请瓶盖模具周期评审:请发送瓶盖图纸、树脂、目标腔数、注塑机及冷却条件。
获取报价 →