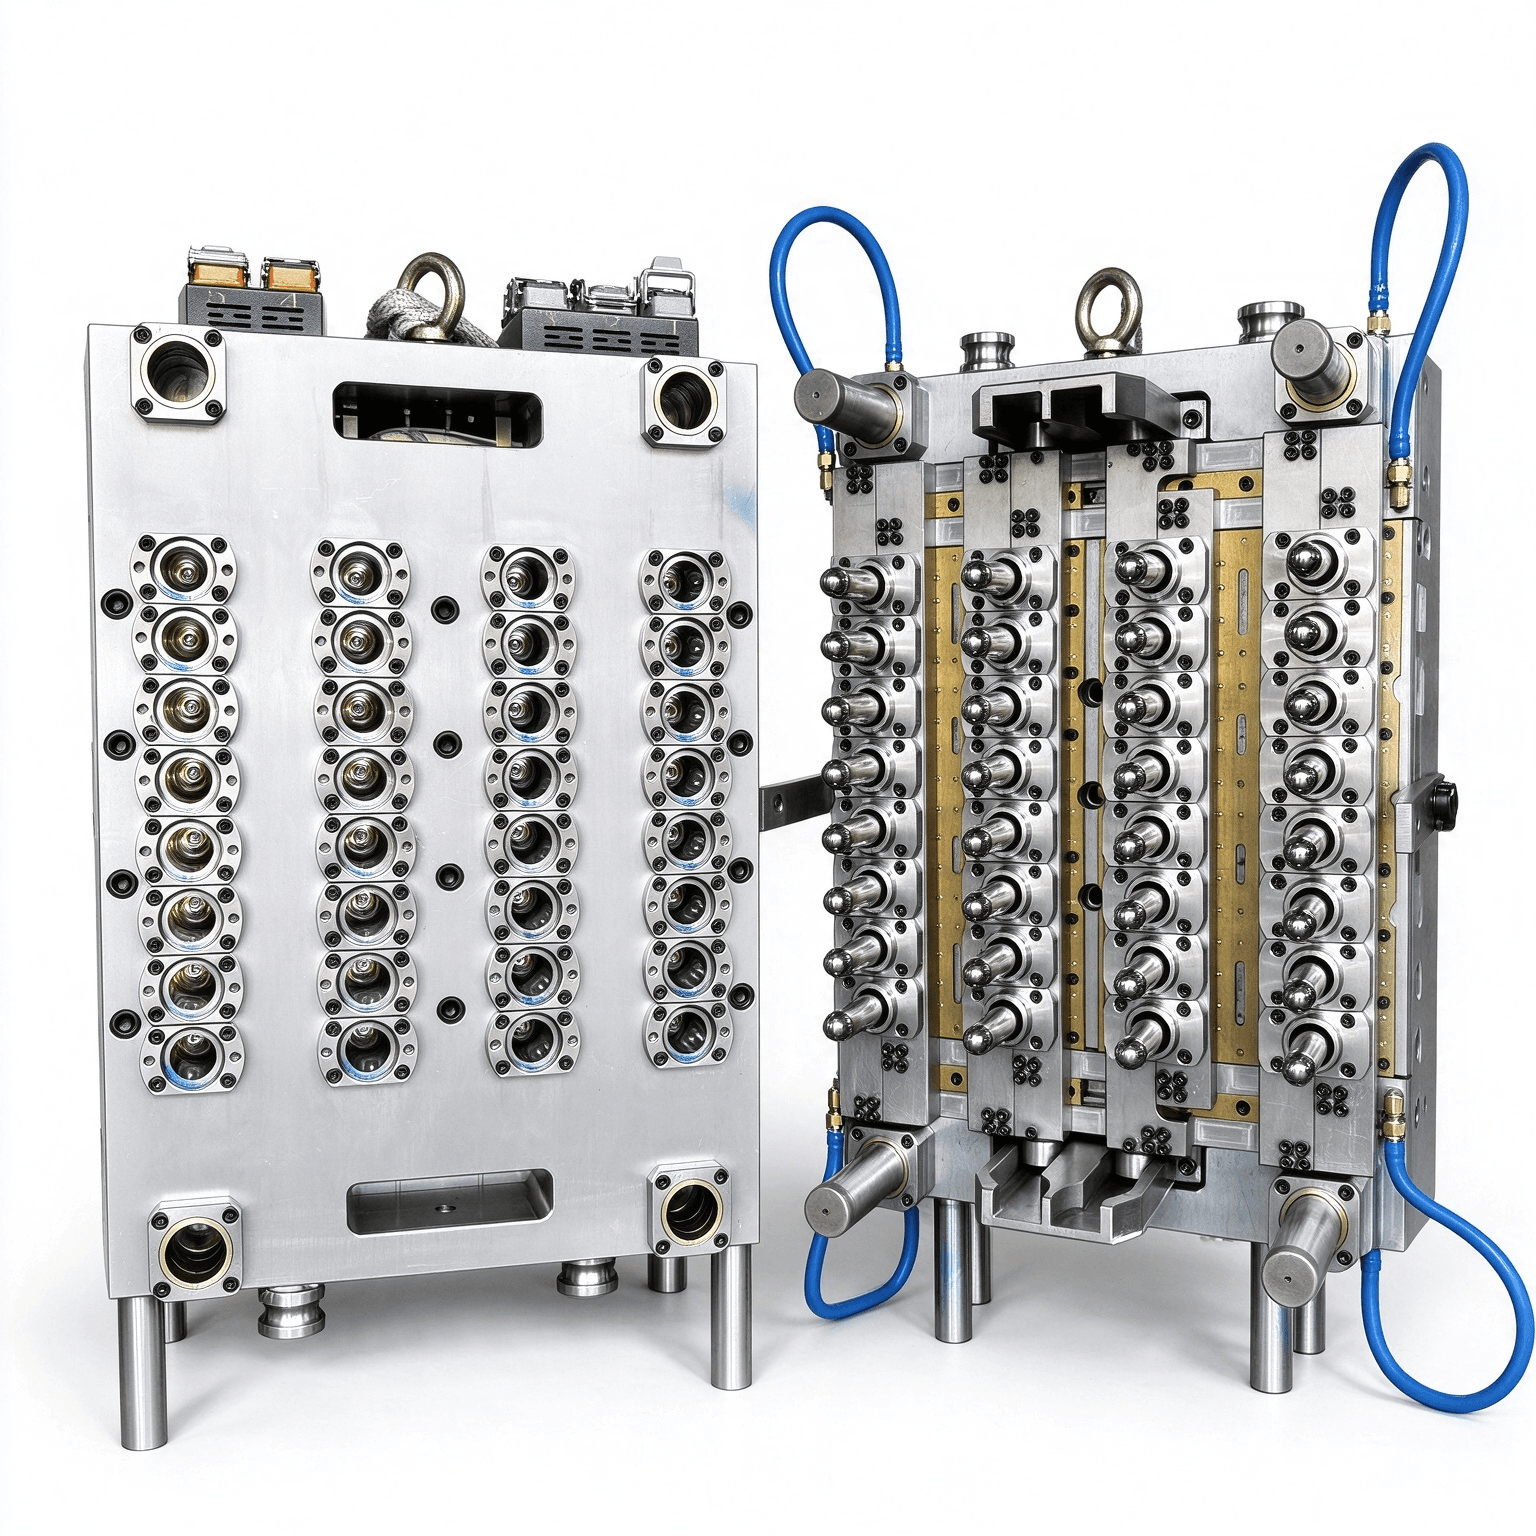
Линия разъёма и облой PET-преформ: руководство по проверке для покупателя
Определите приемку линии разъёма и облоя PET-формы по чертежам, образцам из гнезд и доказательствам FAT.
Читать руководство
Определите приемку линии разъёма и облоя PET-формы по чертежам, образцам из гнезд и доказательствам FAT.
Читать руководство
Согласуйте цели по распределению стенки, проверку образцов, условия переноса на выдув и доказательства приемки формы для преформ PET.
Читать руководство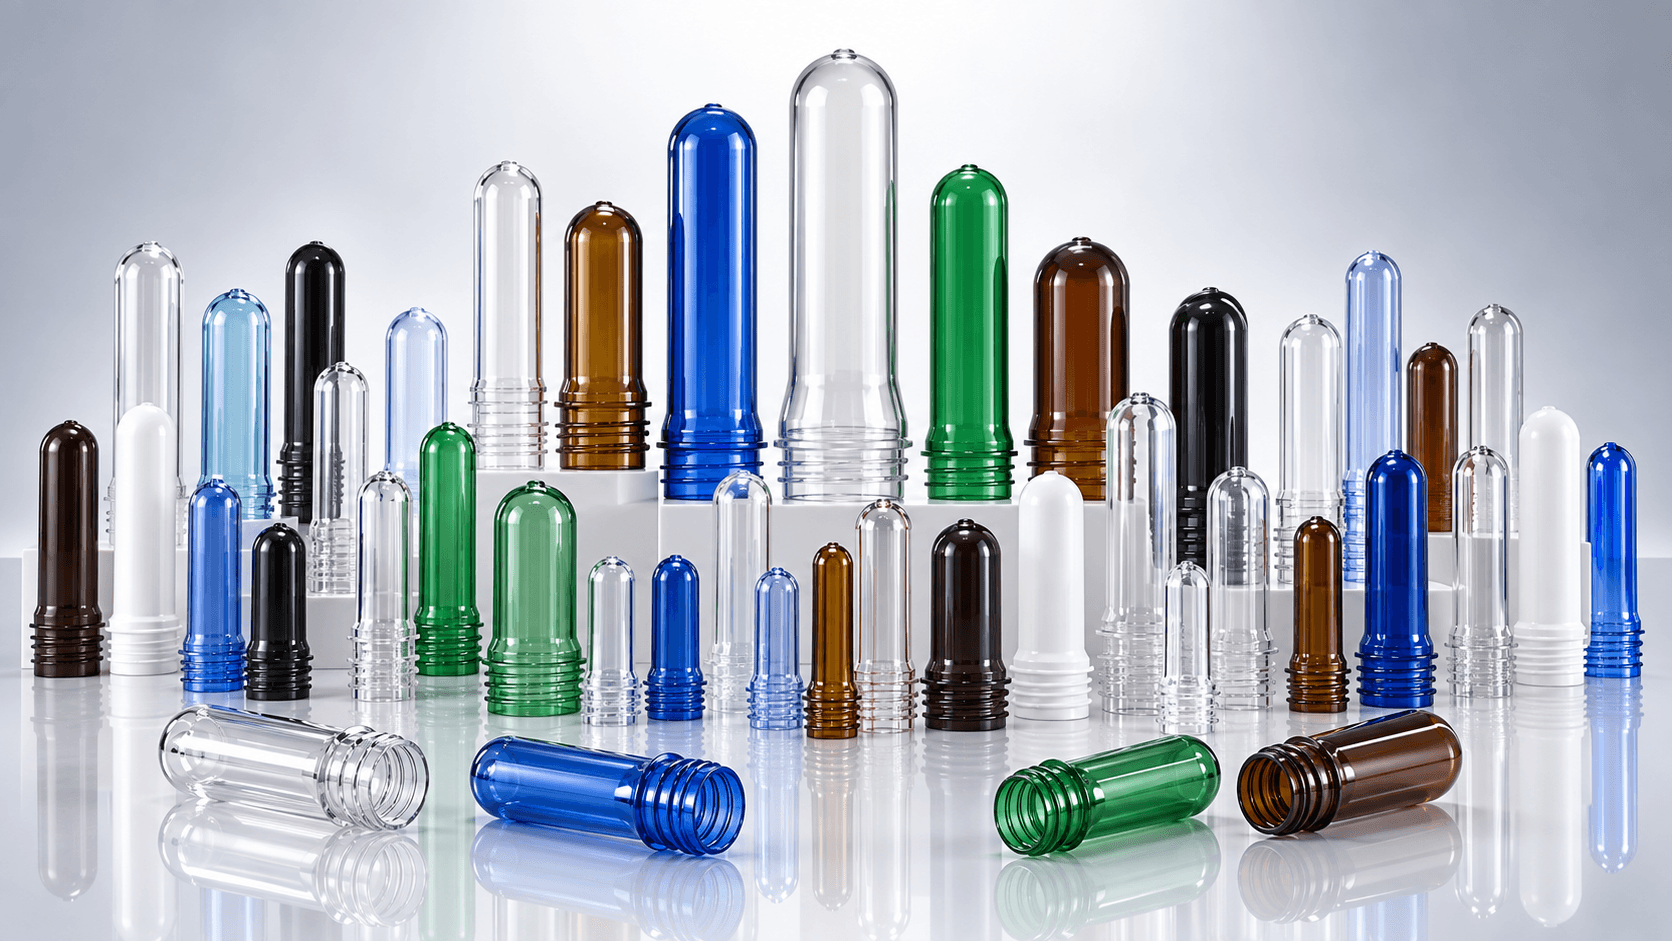
Как согласовать сушку PET, контроль влажности, испытания и передачу данных по форме для преформ.
Читать руководство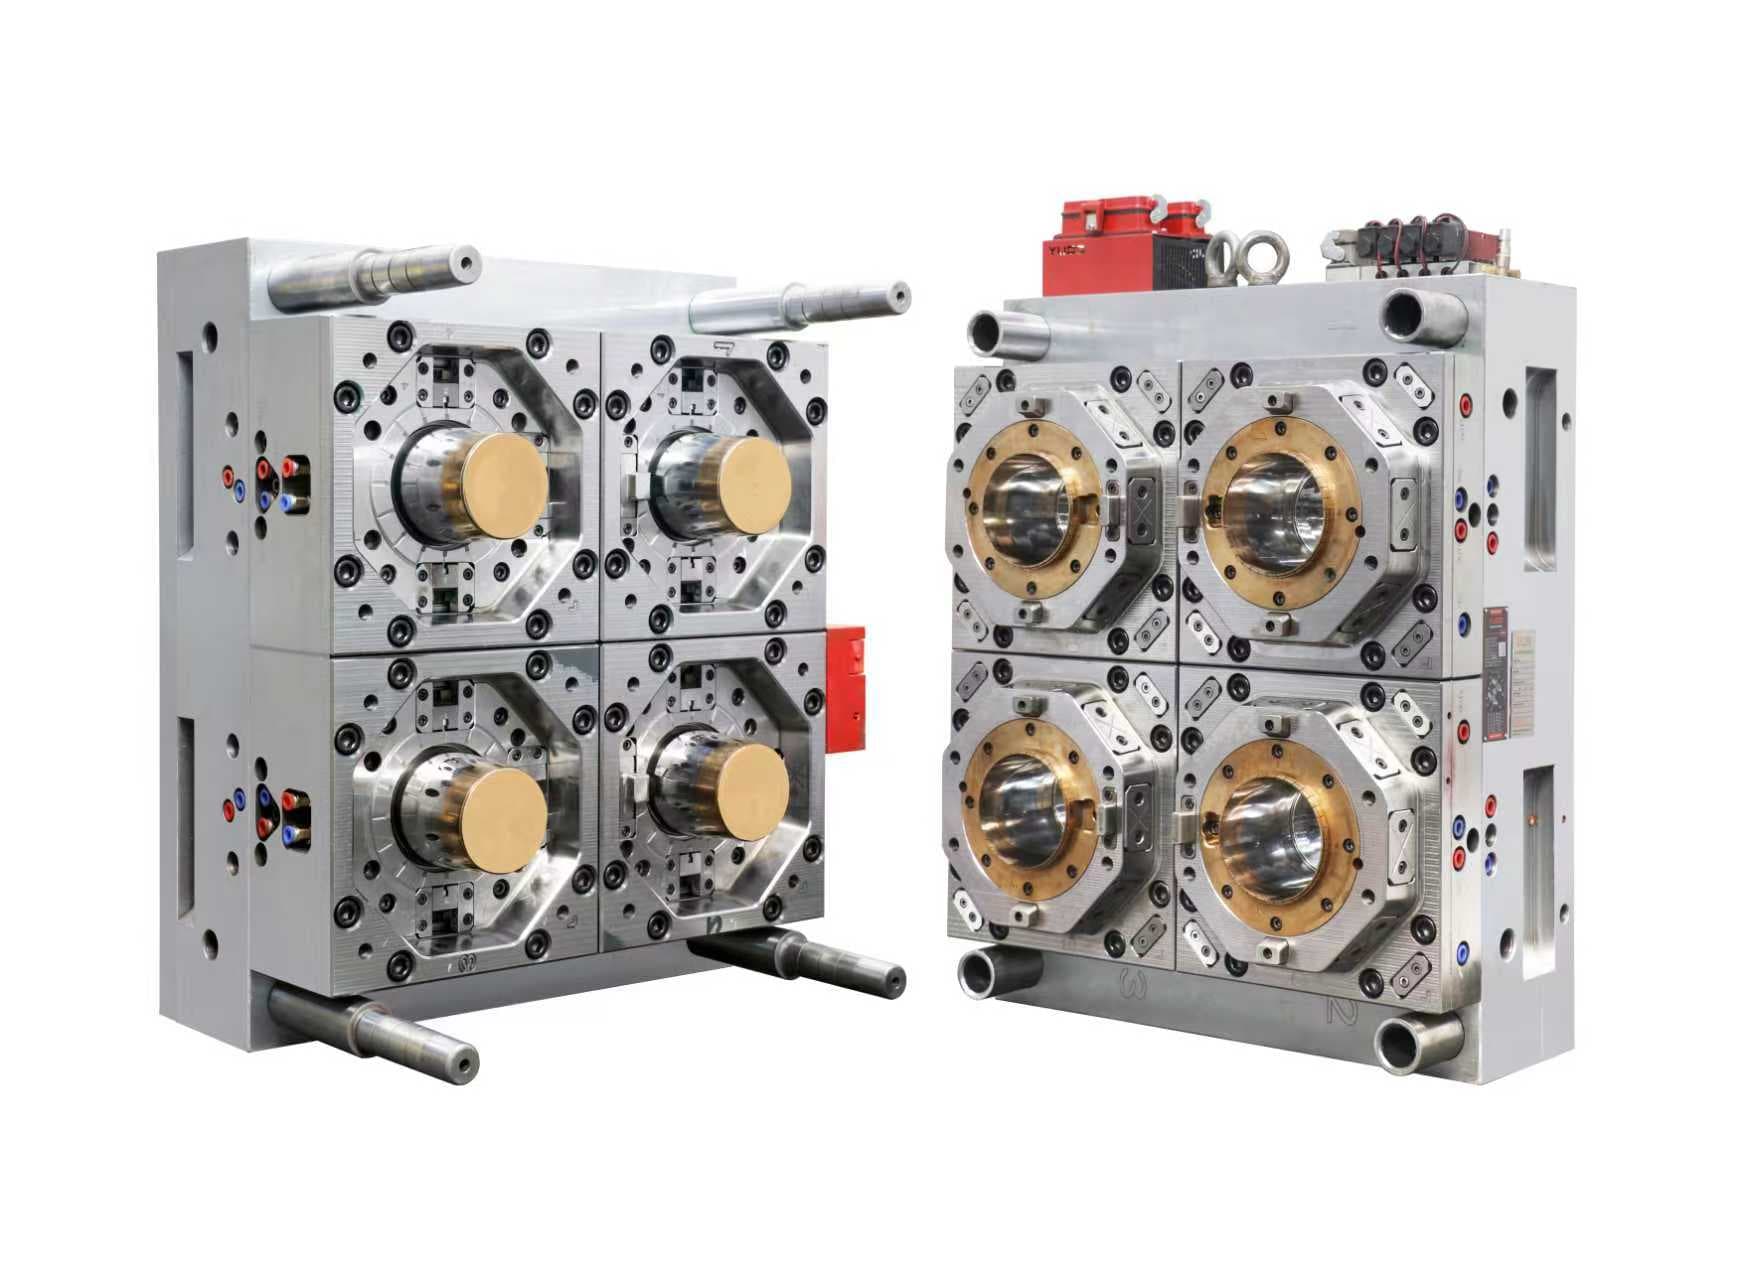
Определите риск ацетальдегида, условия испытаний, отбор по гнездам и доказательства передачи до приемки формы для PET-преформ.
Читать руководство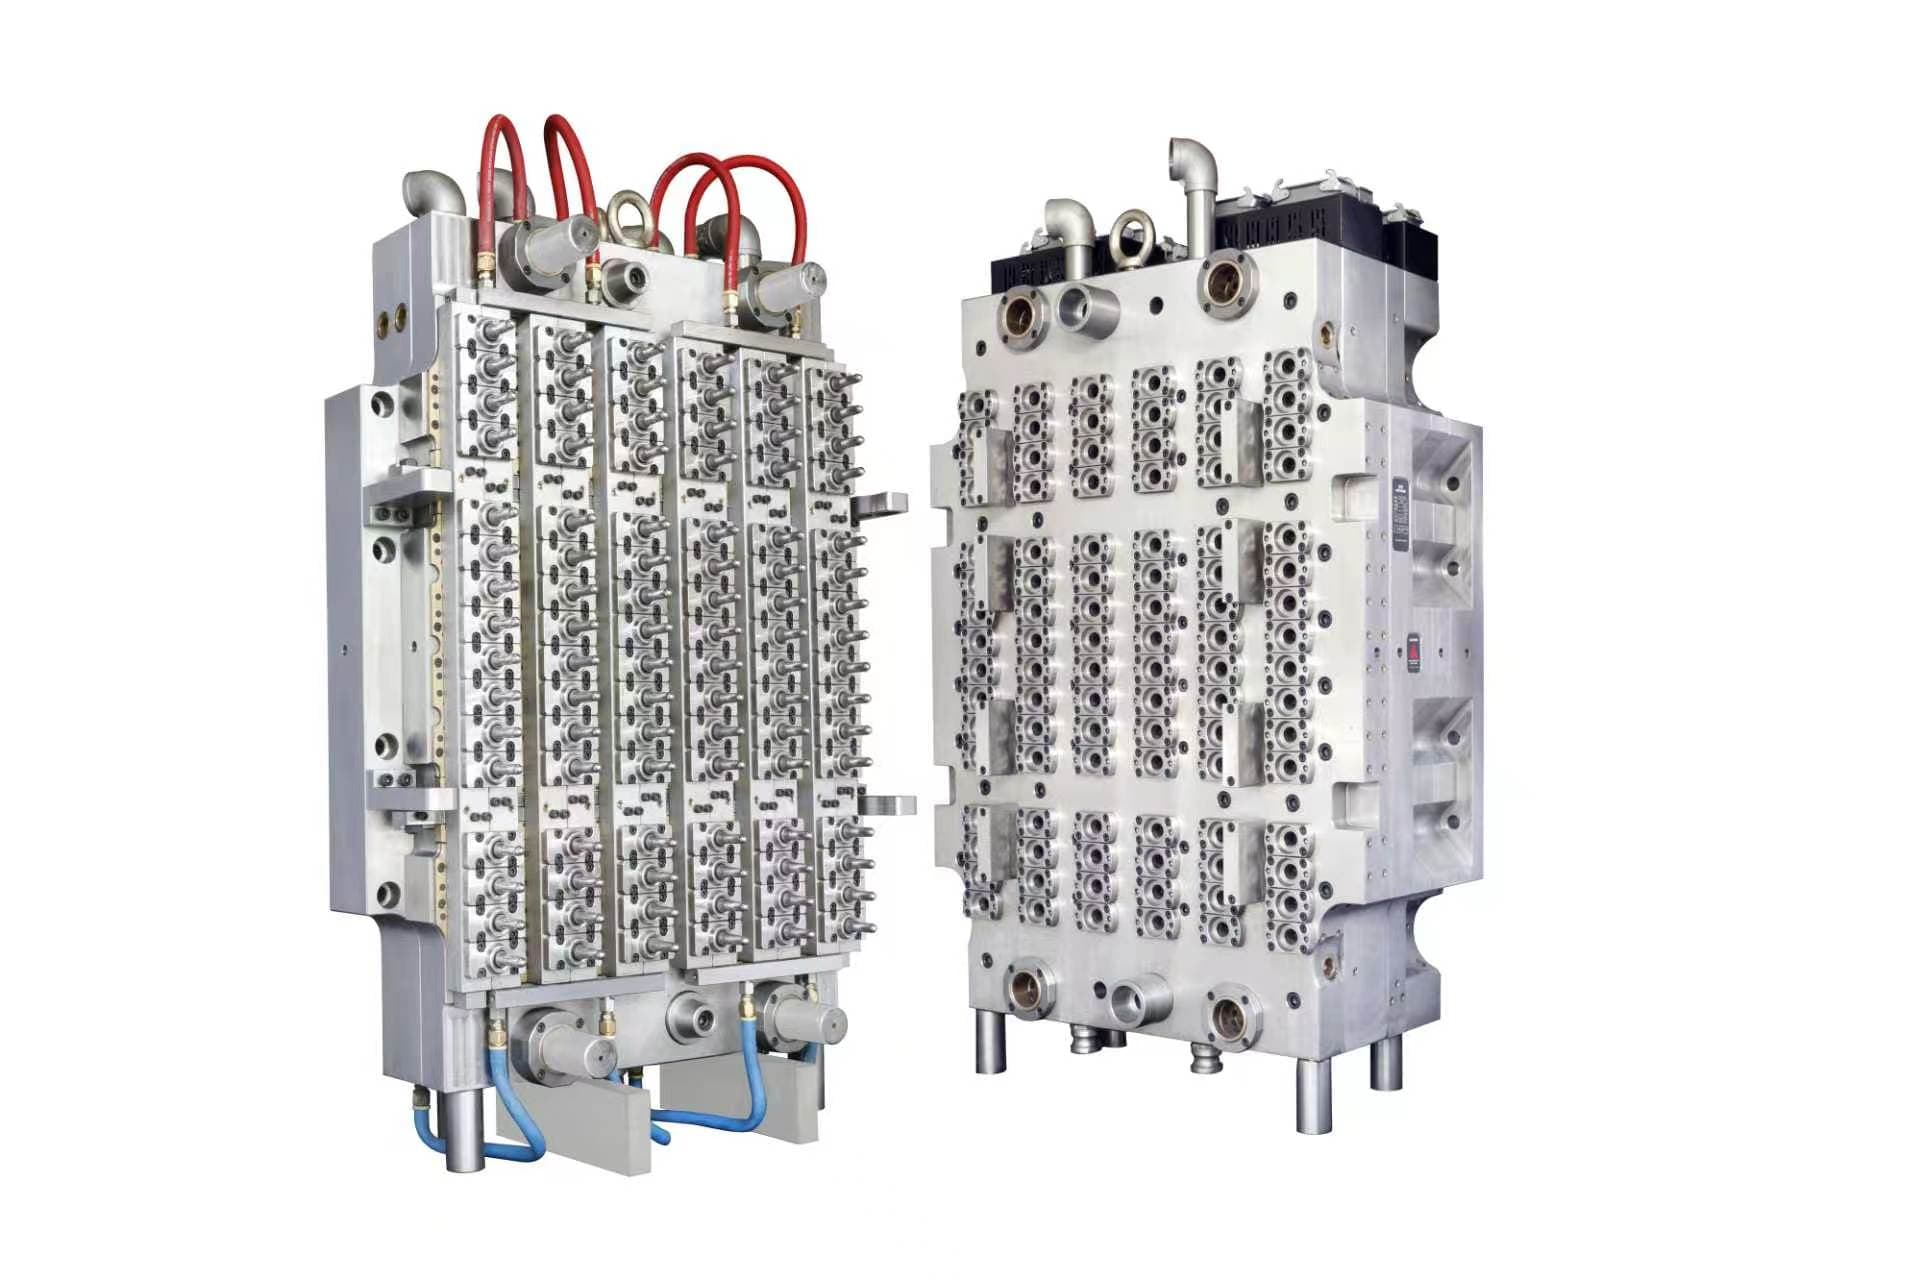
Определите границы вторичного PET, прослеживаемость материала, отбор по гнездам и заводские доказательства до приемки формы для преформ.
Читать руководство
Определите стратегию литника, приемку линий спая, отбор по гнездам и доказательства испытаний до приемки формы для вёдер.
Читать руководство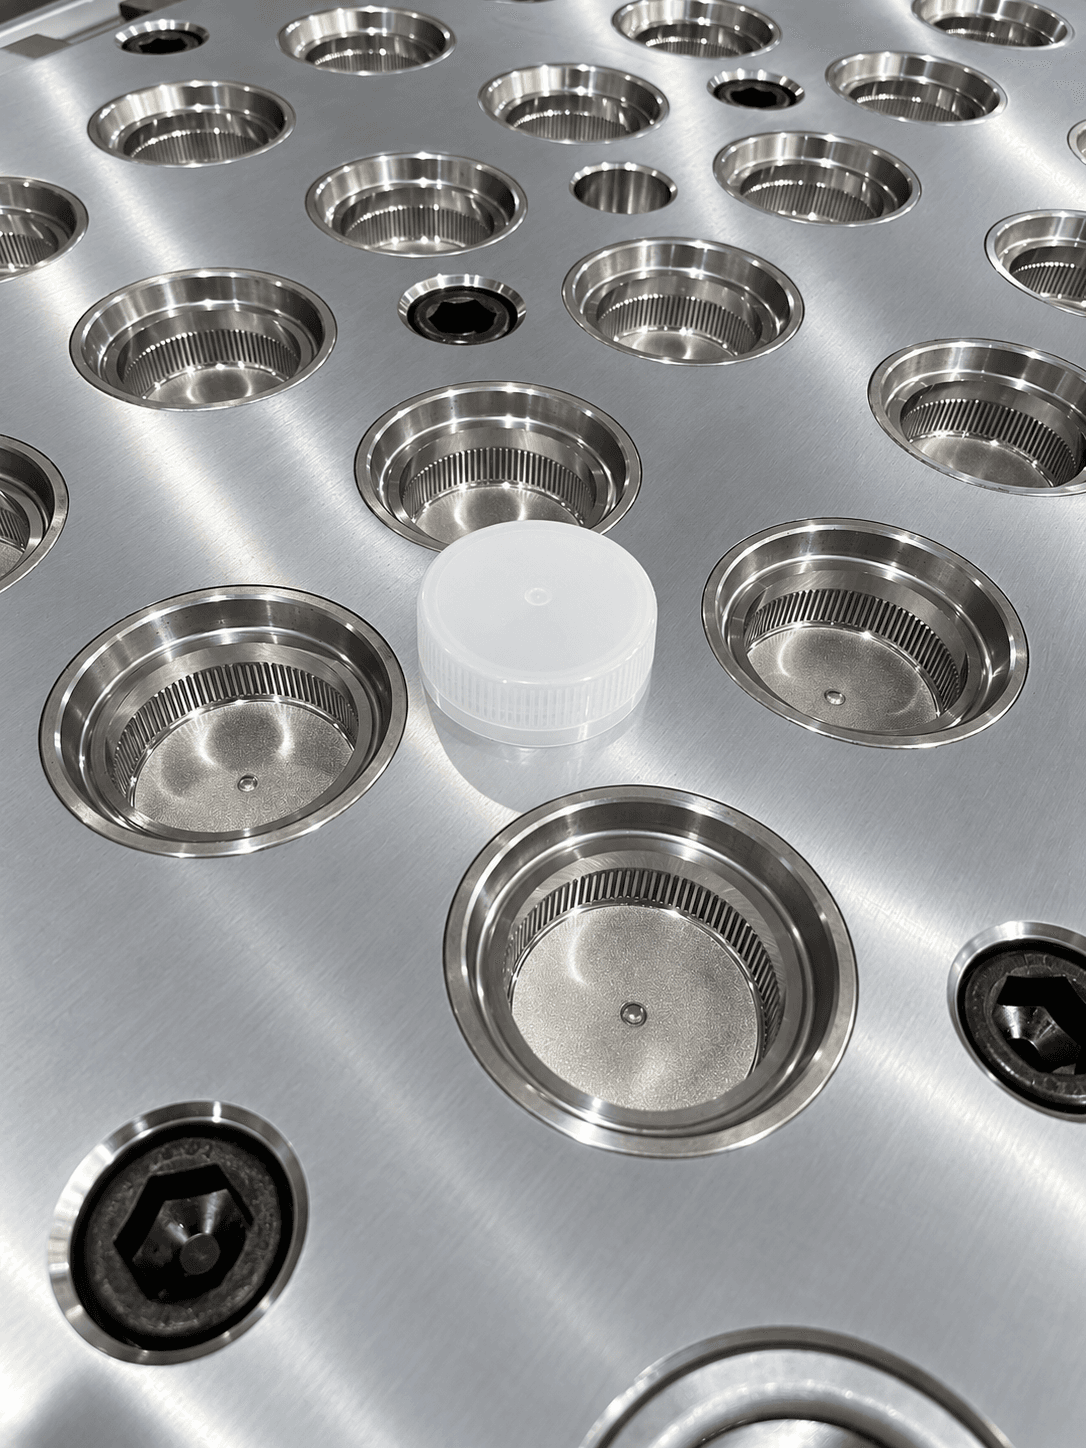
Определите вентиляцию формы для крышек, контроль пригаров, прослеживаемость гнезд и доказательства корректирующих действий до приемки оснастки.
Читать руководство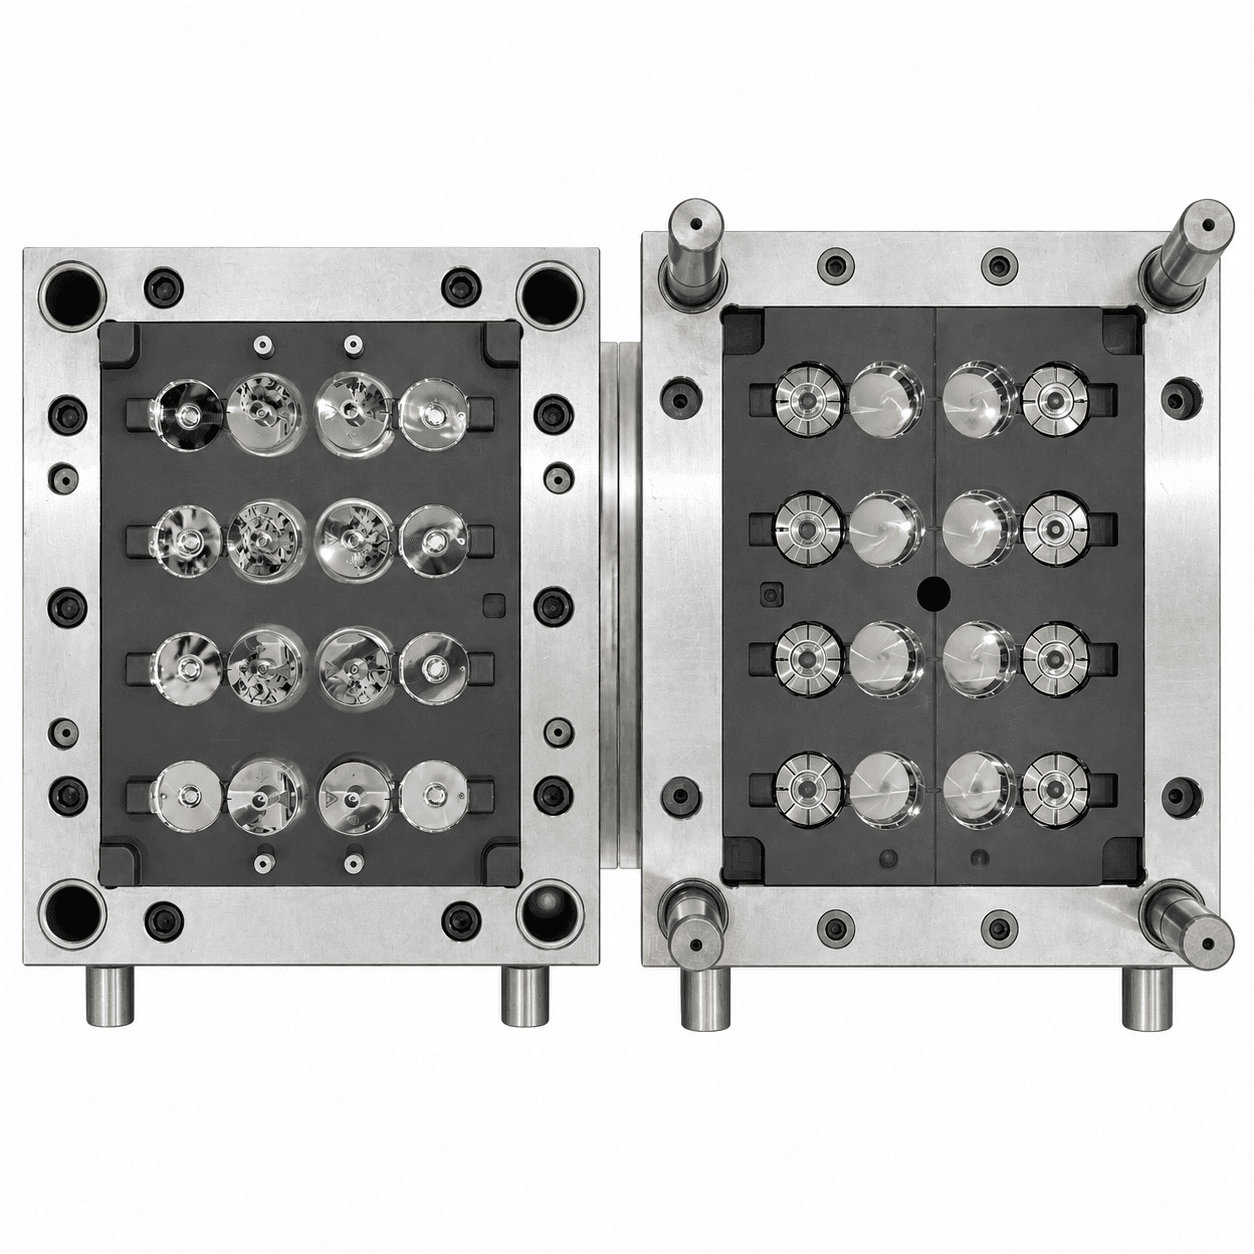
Определите ответственность, границы продувки, проверки по гнёздам и доказательства перезапуска до утверждения производства крышек.
Читать руководство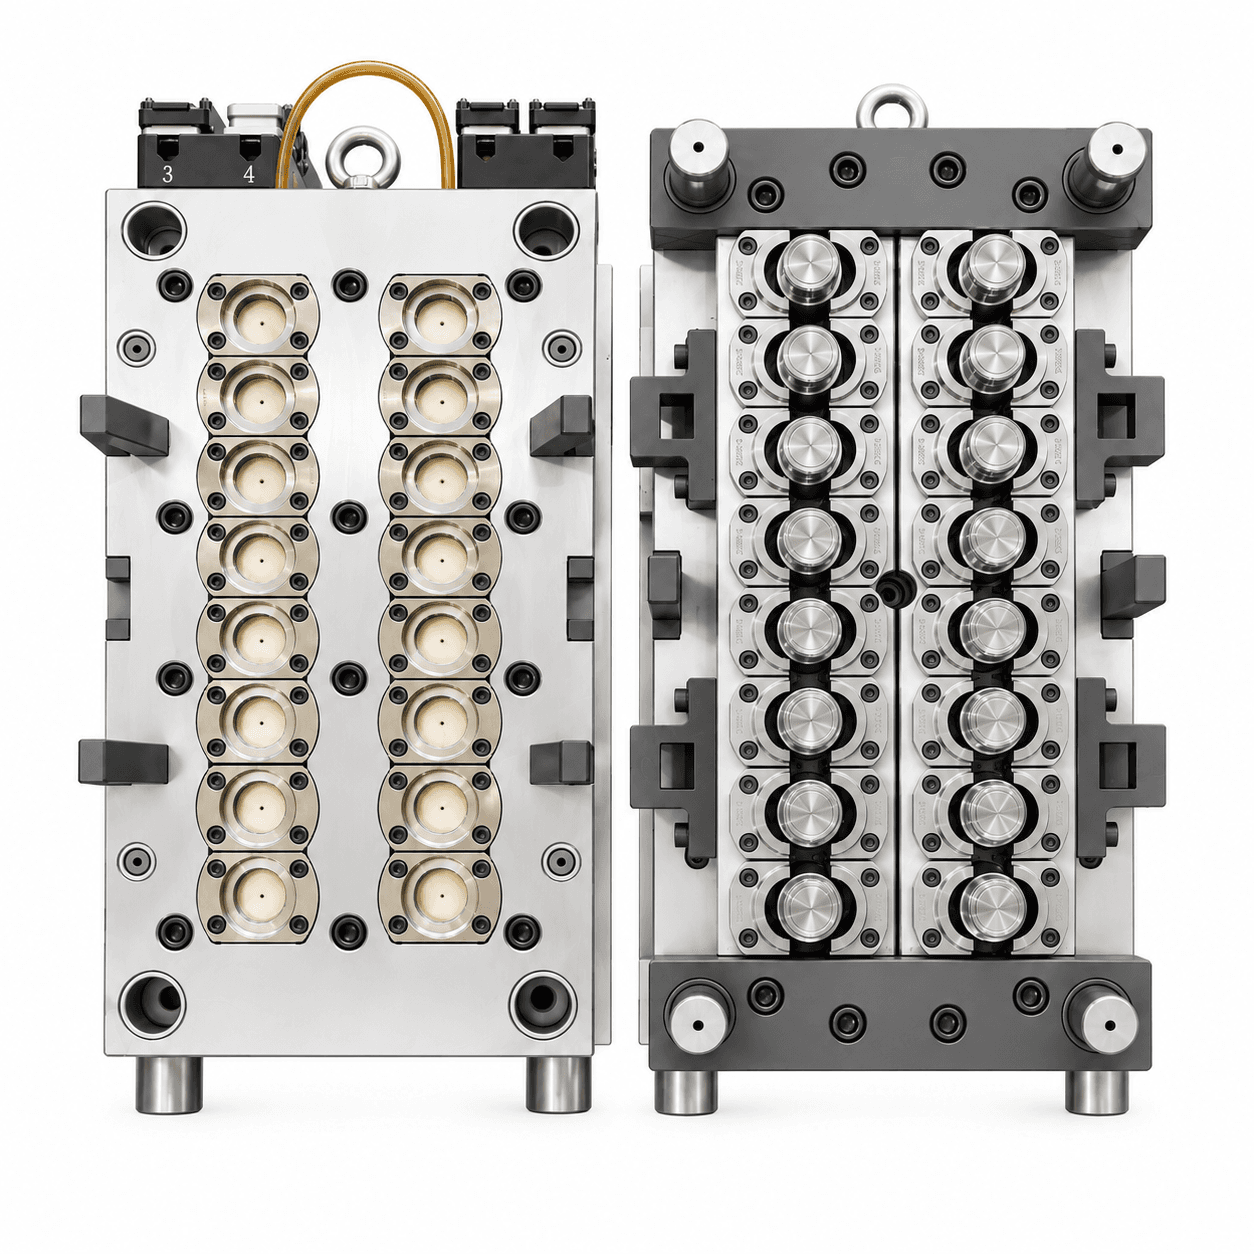
Согласуйте чертежи крышки и горловины, условия укупорки, доказательства удержания момента и границы проверки герметичности до приёмки формы.
Читать руководство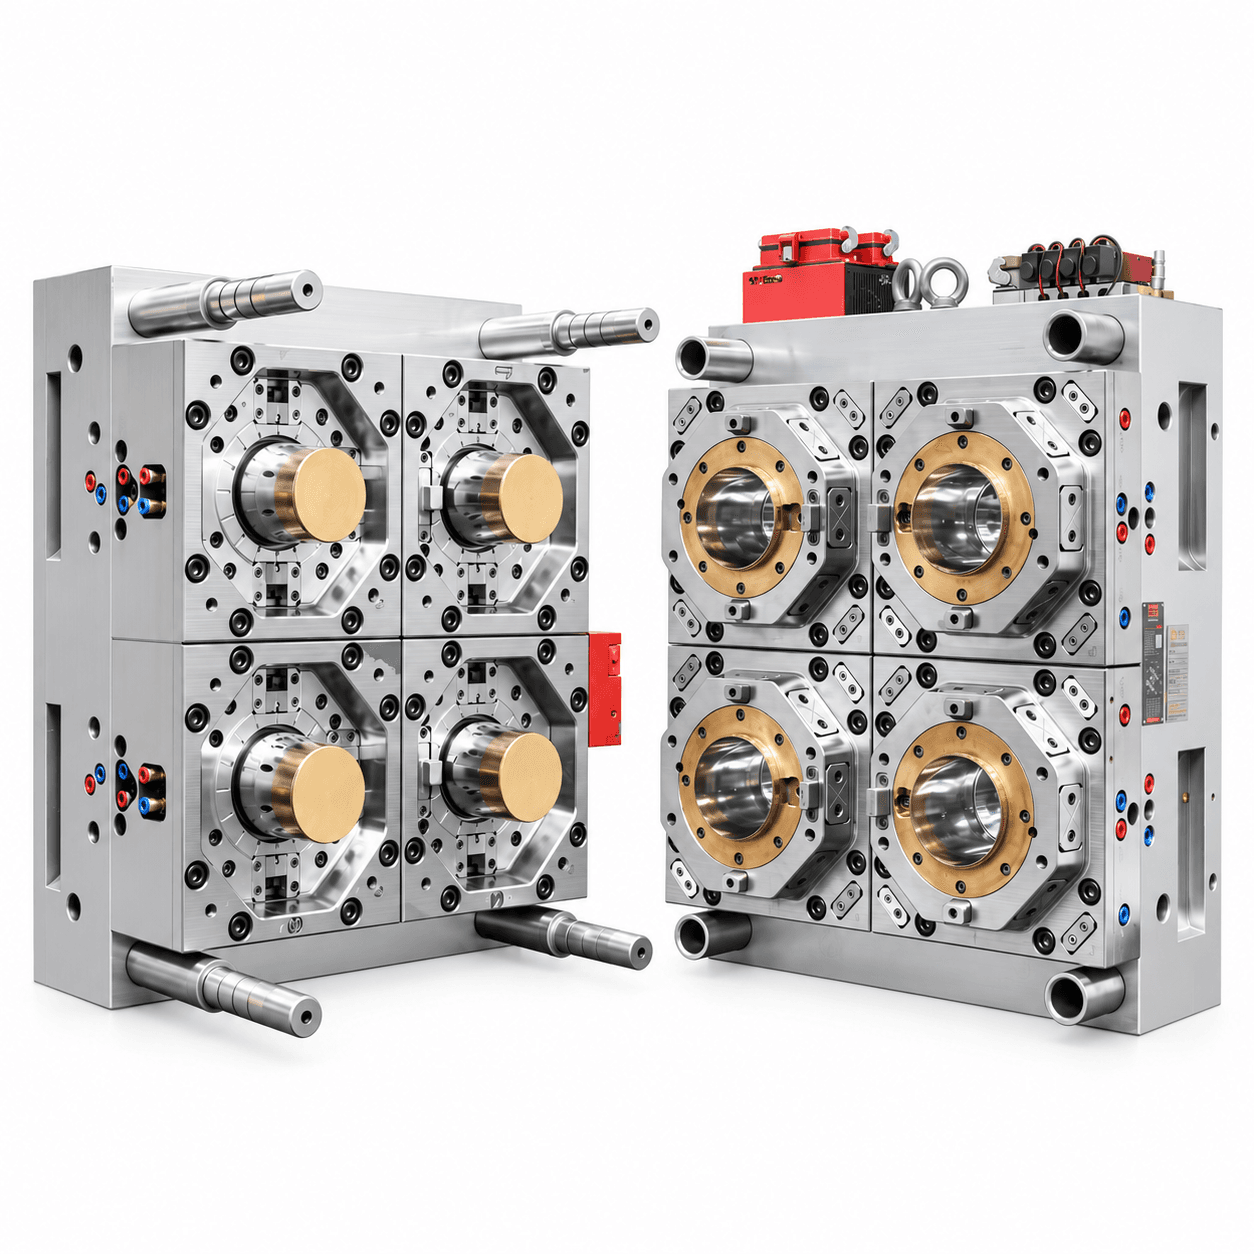
Как согласовать карту толщины стенки, контроль геометрии, условия измерения и выборку по гнёздам при заводской приёмке формы для ведра.
Читать руководство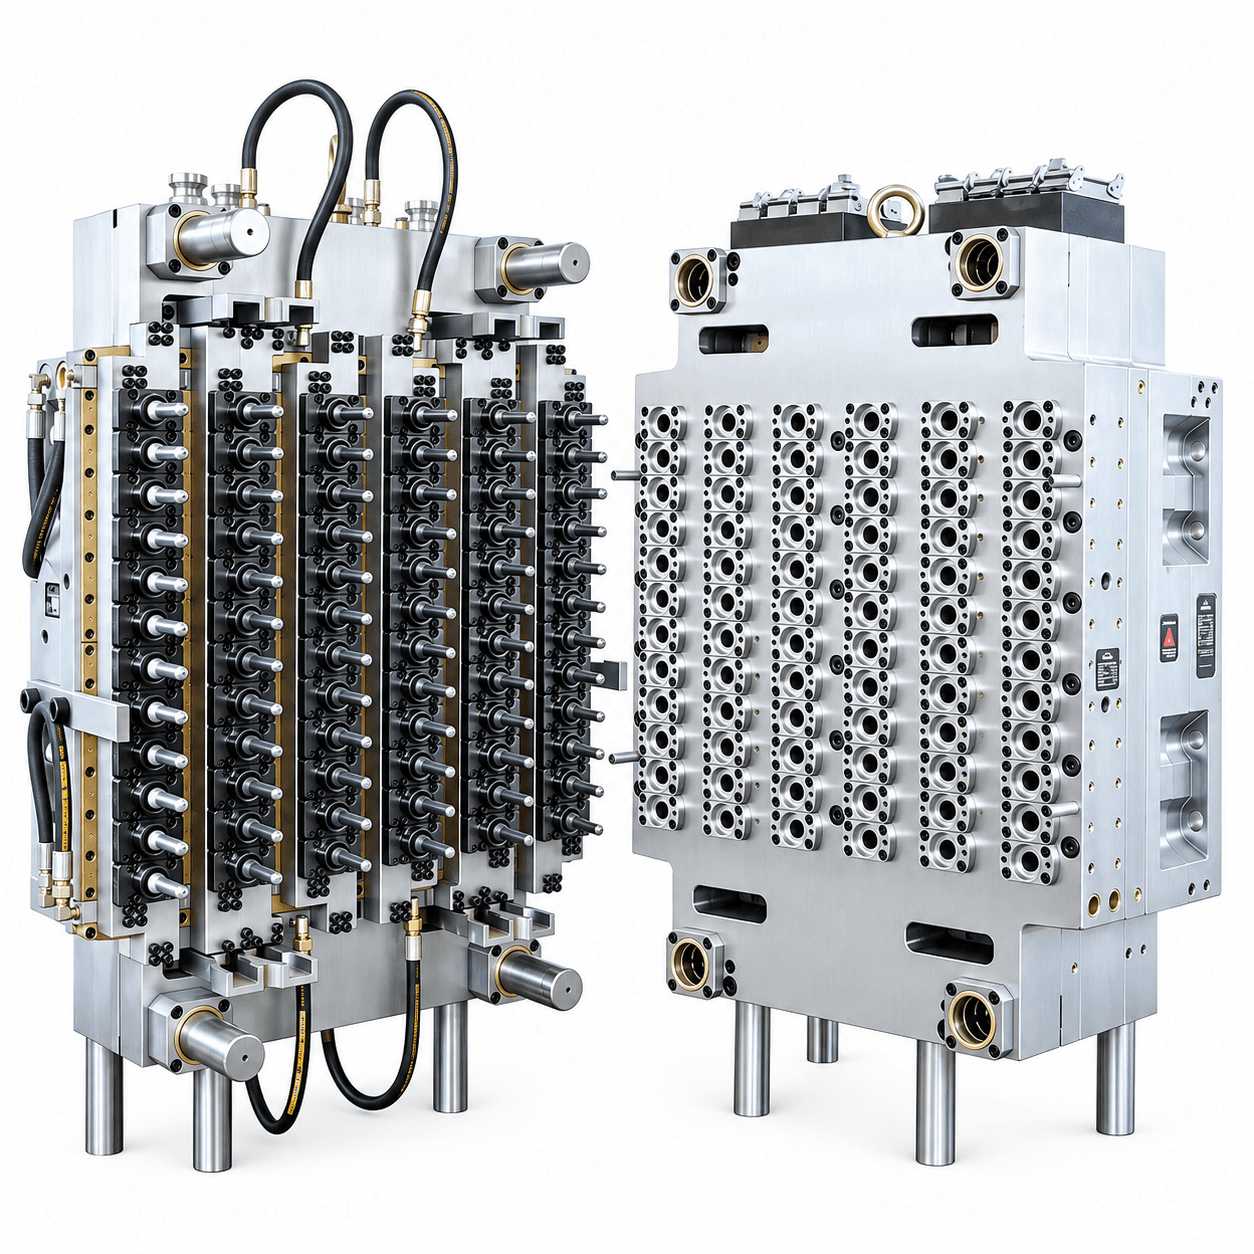
Определите детали, интерфейсы, доказательства FAT и запуск на площадке до приёмки переделки формы для PET-преформ.
Читать руководство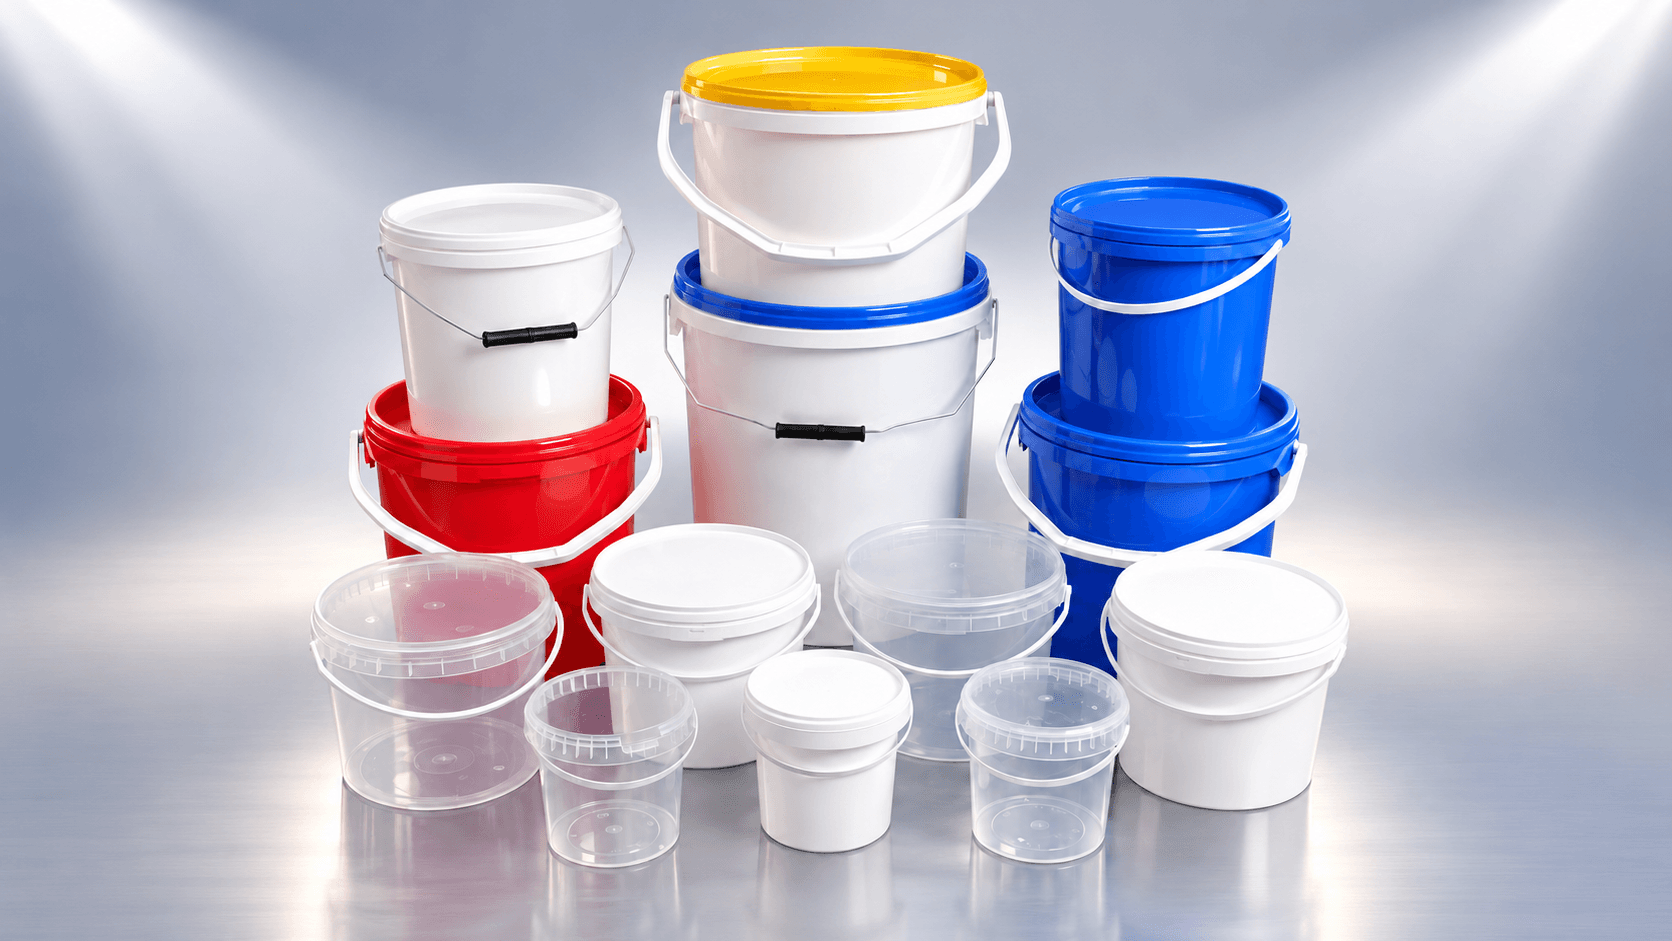
Ручка на пустом ведре сразу после извлечения из формы может выглядеть безупречно, но оторваться после заполнения или повторного переноса. Ручка, две точки крепления и стенка ведра образуют единую силовую цепь. Наличие ручки на чертеже в коммерческом предложении не доказывает грузоподъёмность. До утверждения конструкции покупателю нужно определить собранную упаковку, фактическую нагрузку и метод испытания.
Читать руководство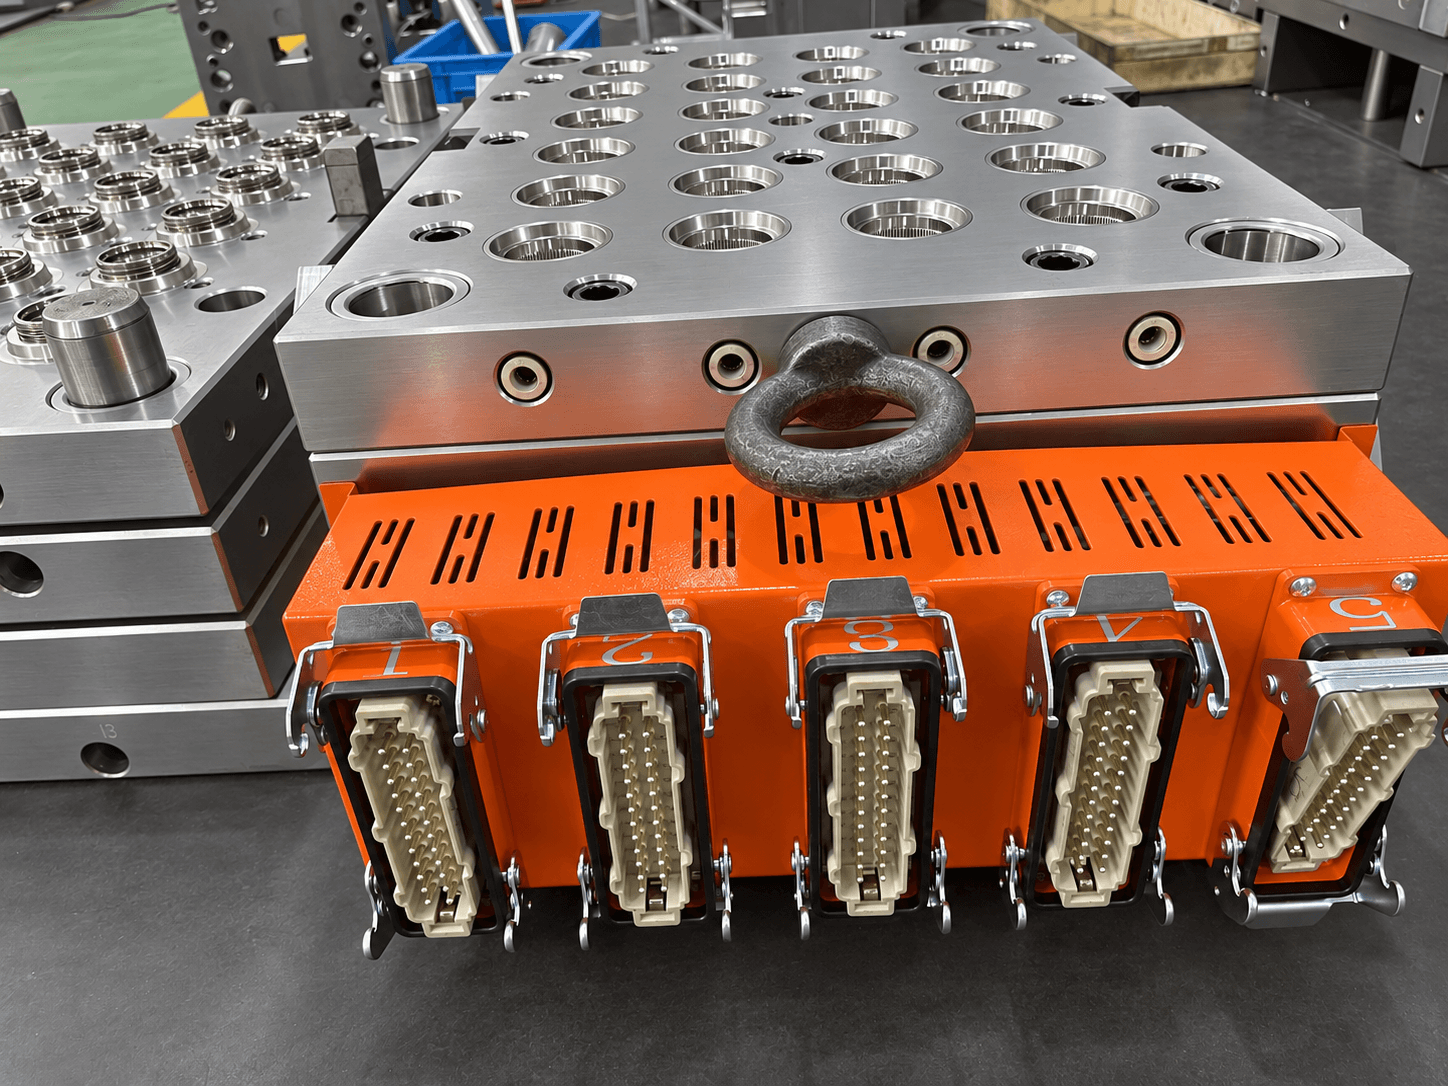
Пресс-форма может пройти короткое опробование у поставщика, а на заводе заказчика работать иначе из-за другой системы охлаждения. В проектах PET-преформ, крышек и ведер тепловая стабильность и работа контуров влияют на размеры, съем и повторяемость цикла. Фраза в коммерческом предложении «подключить воду» не определяет главный инженерный интерфейс.
Читать руководство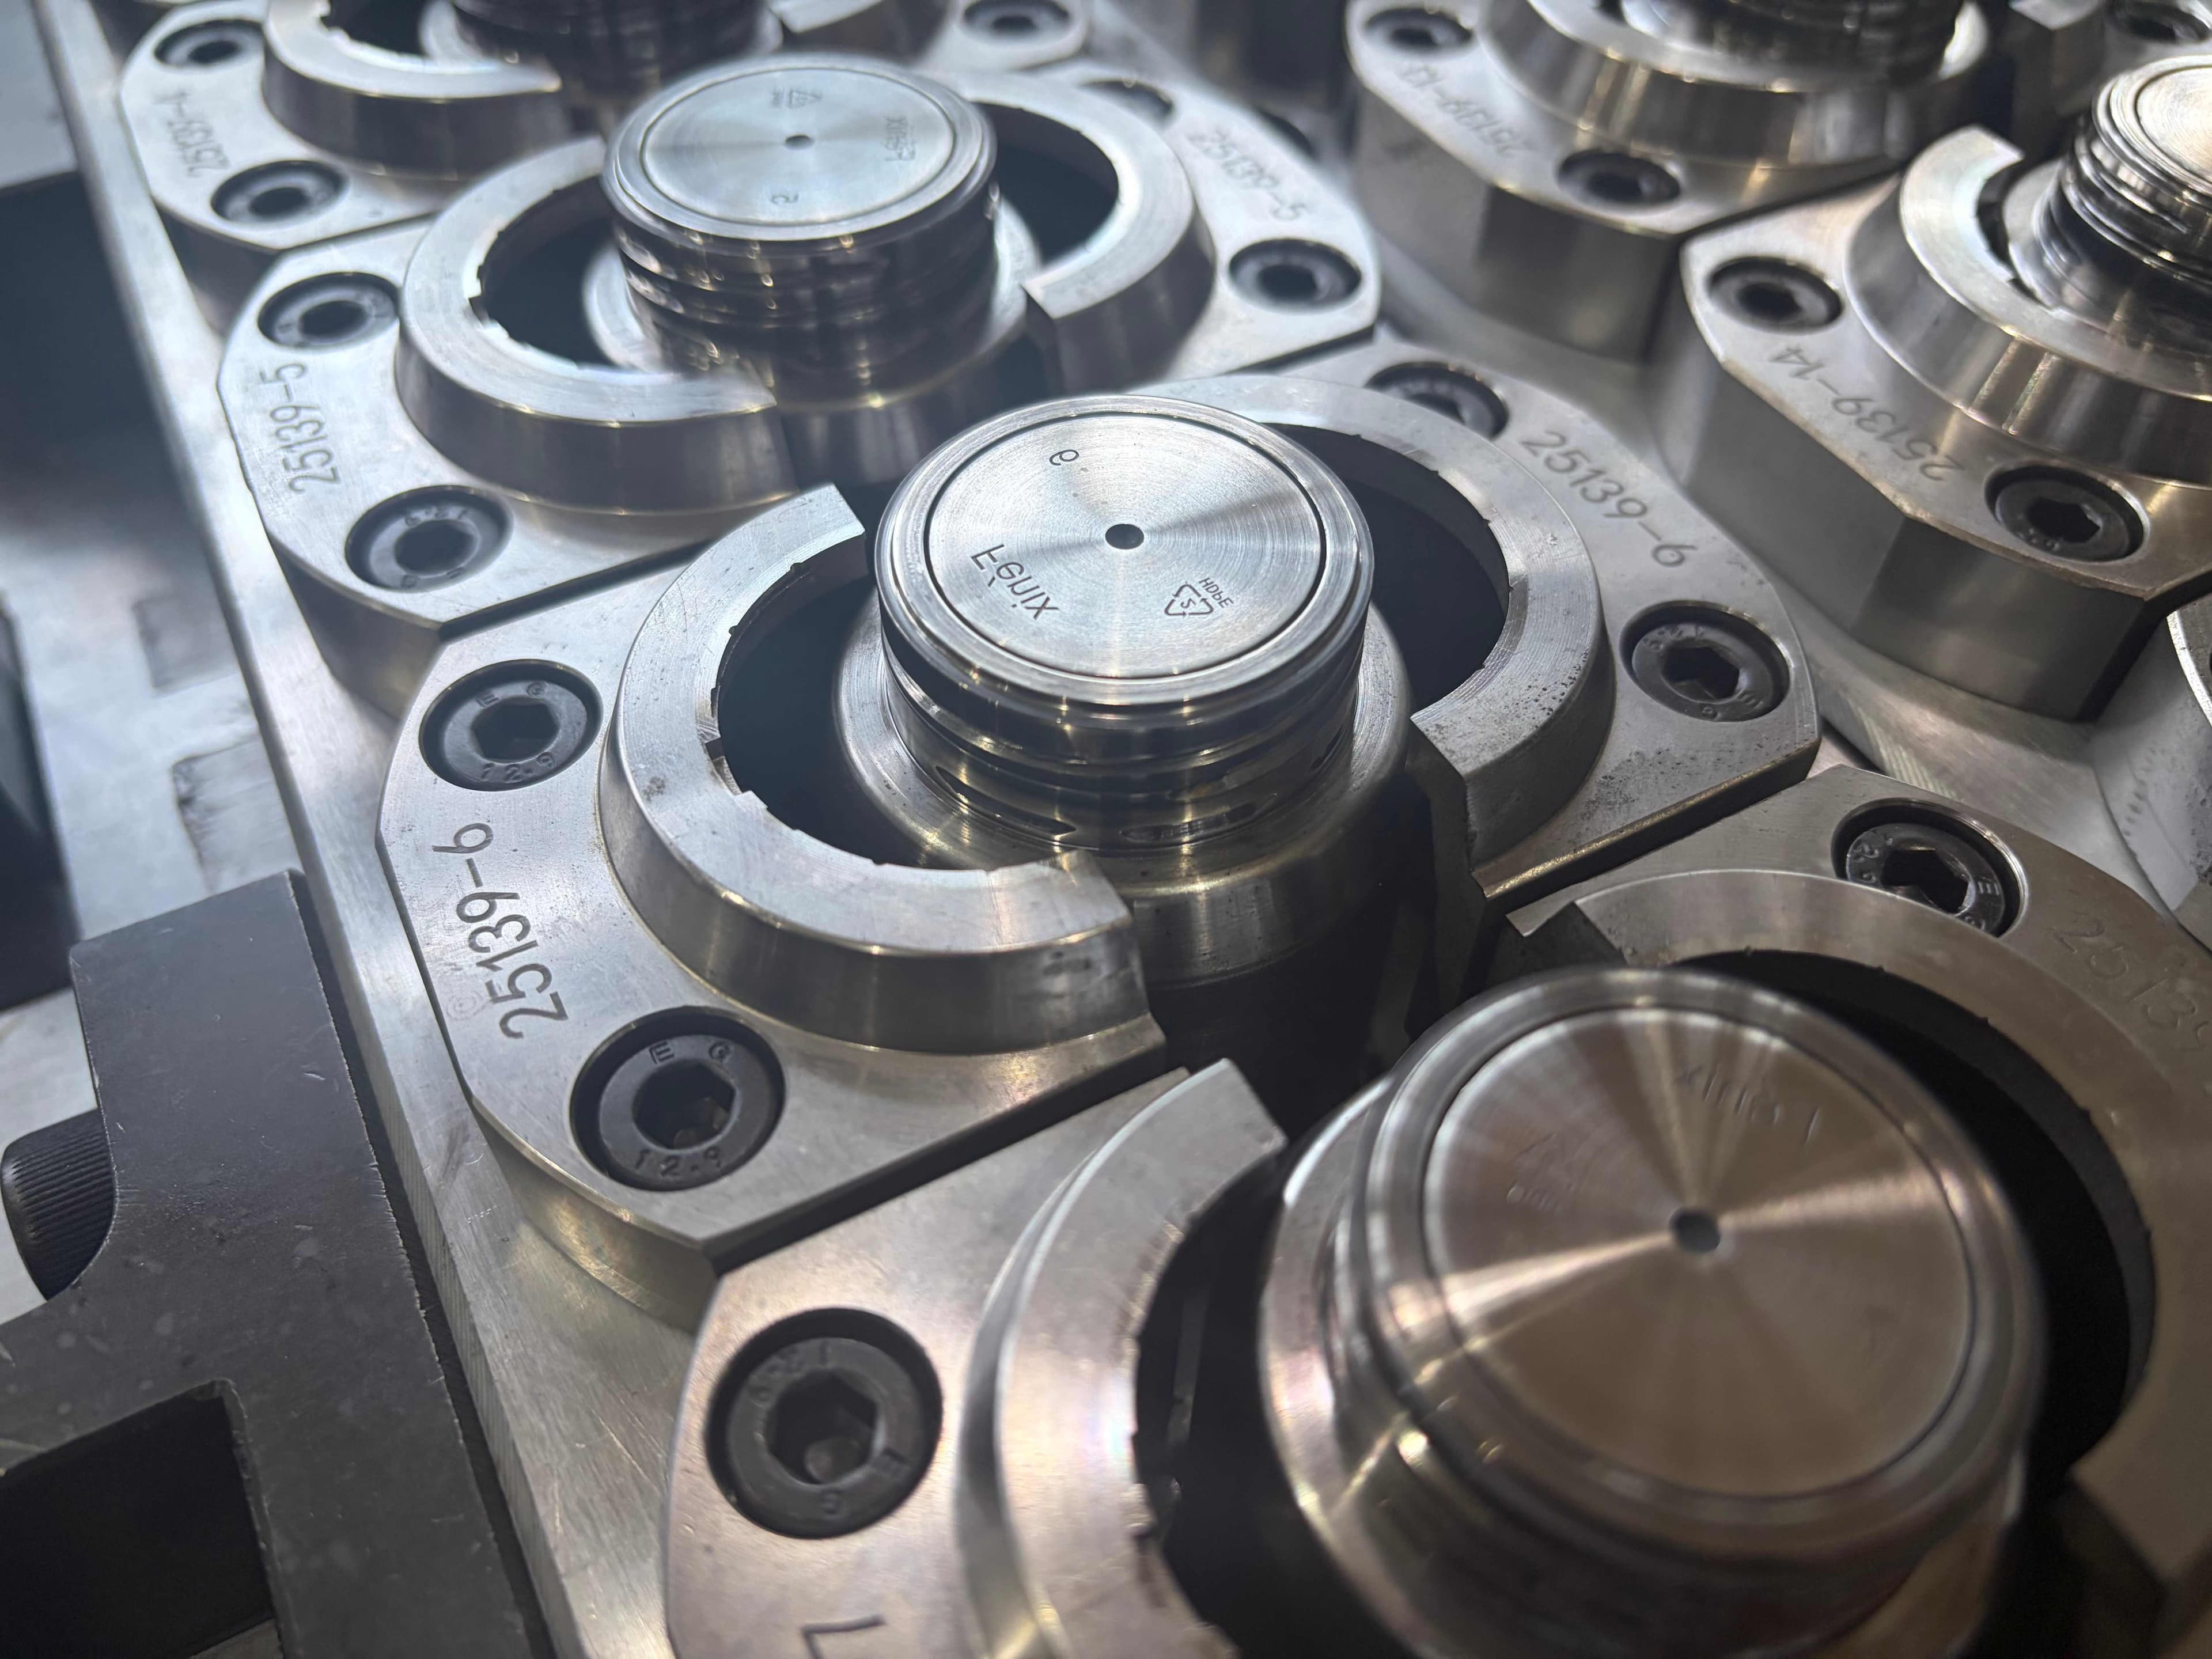
Покупатели крышечных форм обычно сравнивают число гнезд, цикл и горячеканальную систему раньше, чем обсуждают извлечение каждой крышки. Между тем съем способен оставить потертости, деформировать резьбу, повредить контроль вскрытия или нарушить ориентацию перед транспортировкой. Короткая проба с красивыми образцами не доказывает устойчивый съем из всех гнезд в серийном режиме.
Читать руководство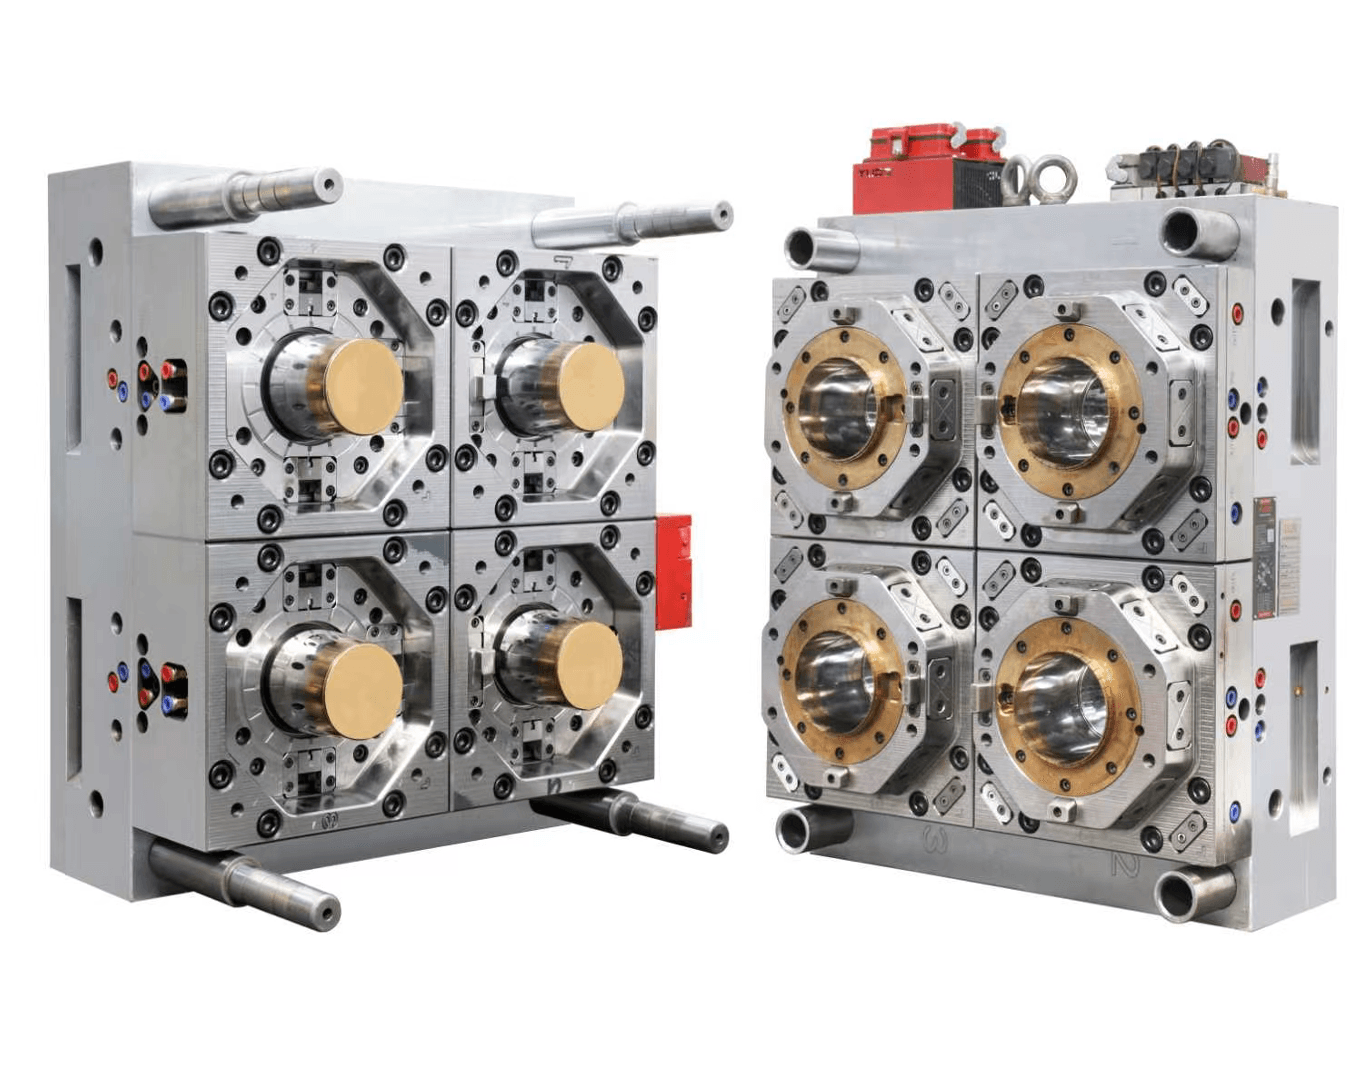
Ведро может выглядеть безупречно у термопластавтомата, но не выдержать обращения в логистике. Крышка может закрываться с чрезмерным усилием, венчик — терять герметичность после наполнения, а штабель заполненных ведер — наклоняться. Это свойства упаковочной системы в целом: на результат влияют пресс-формы ведра и крышки, полимер, линия розлива и условия перемещения.
Читать руководство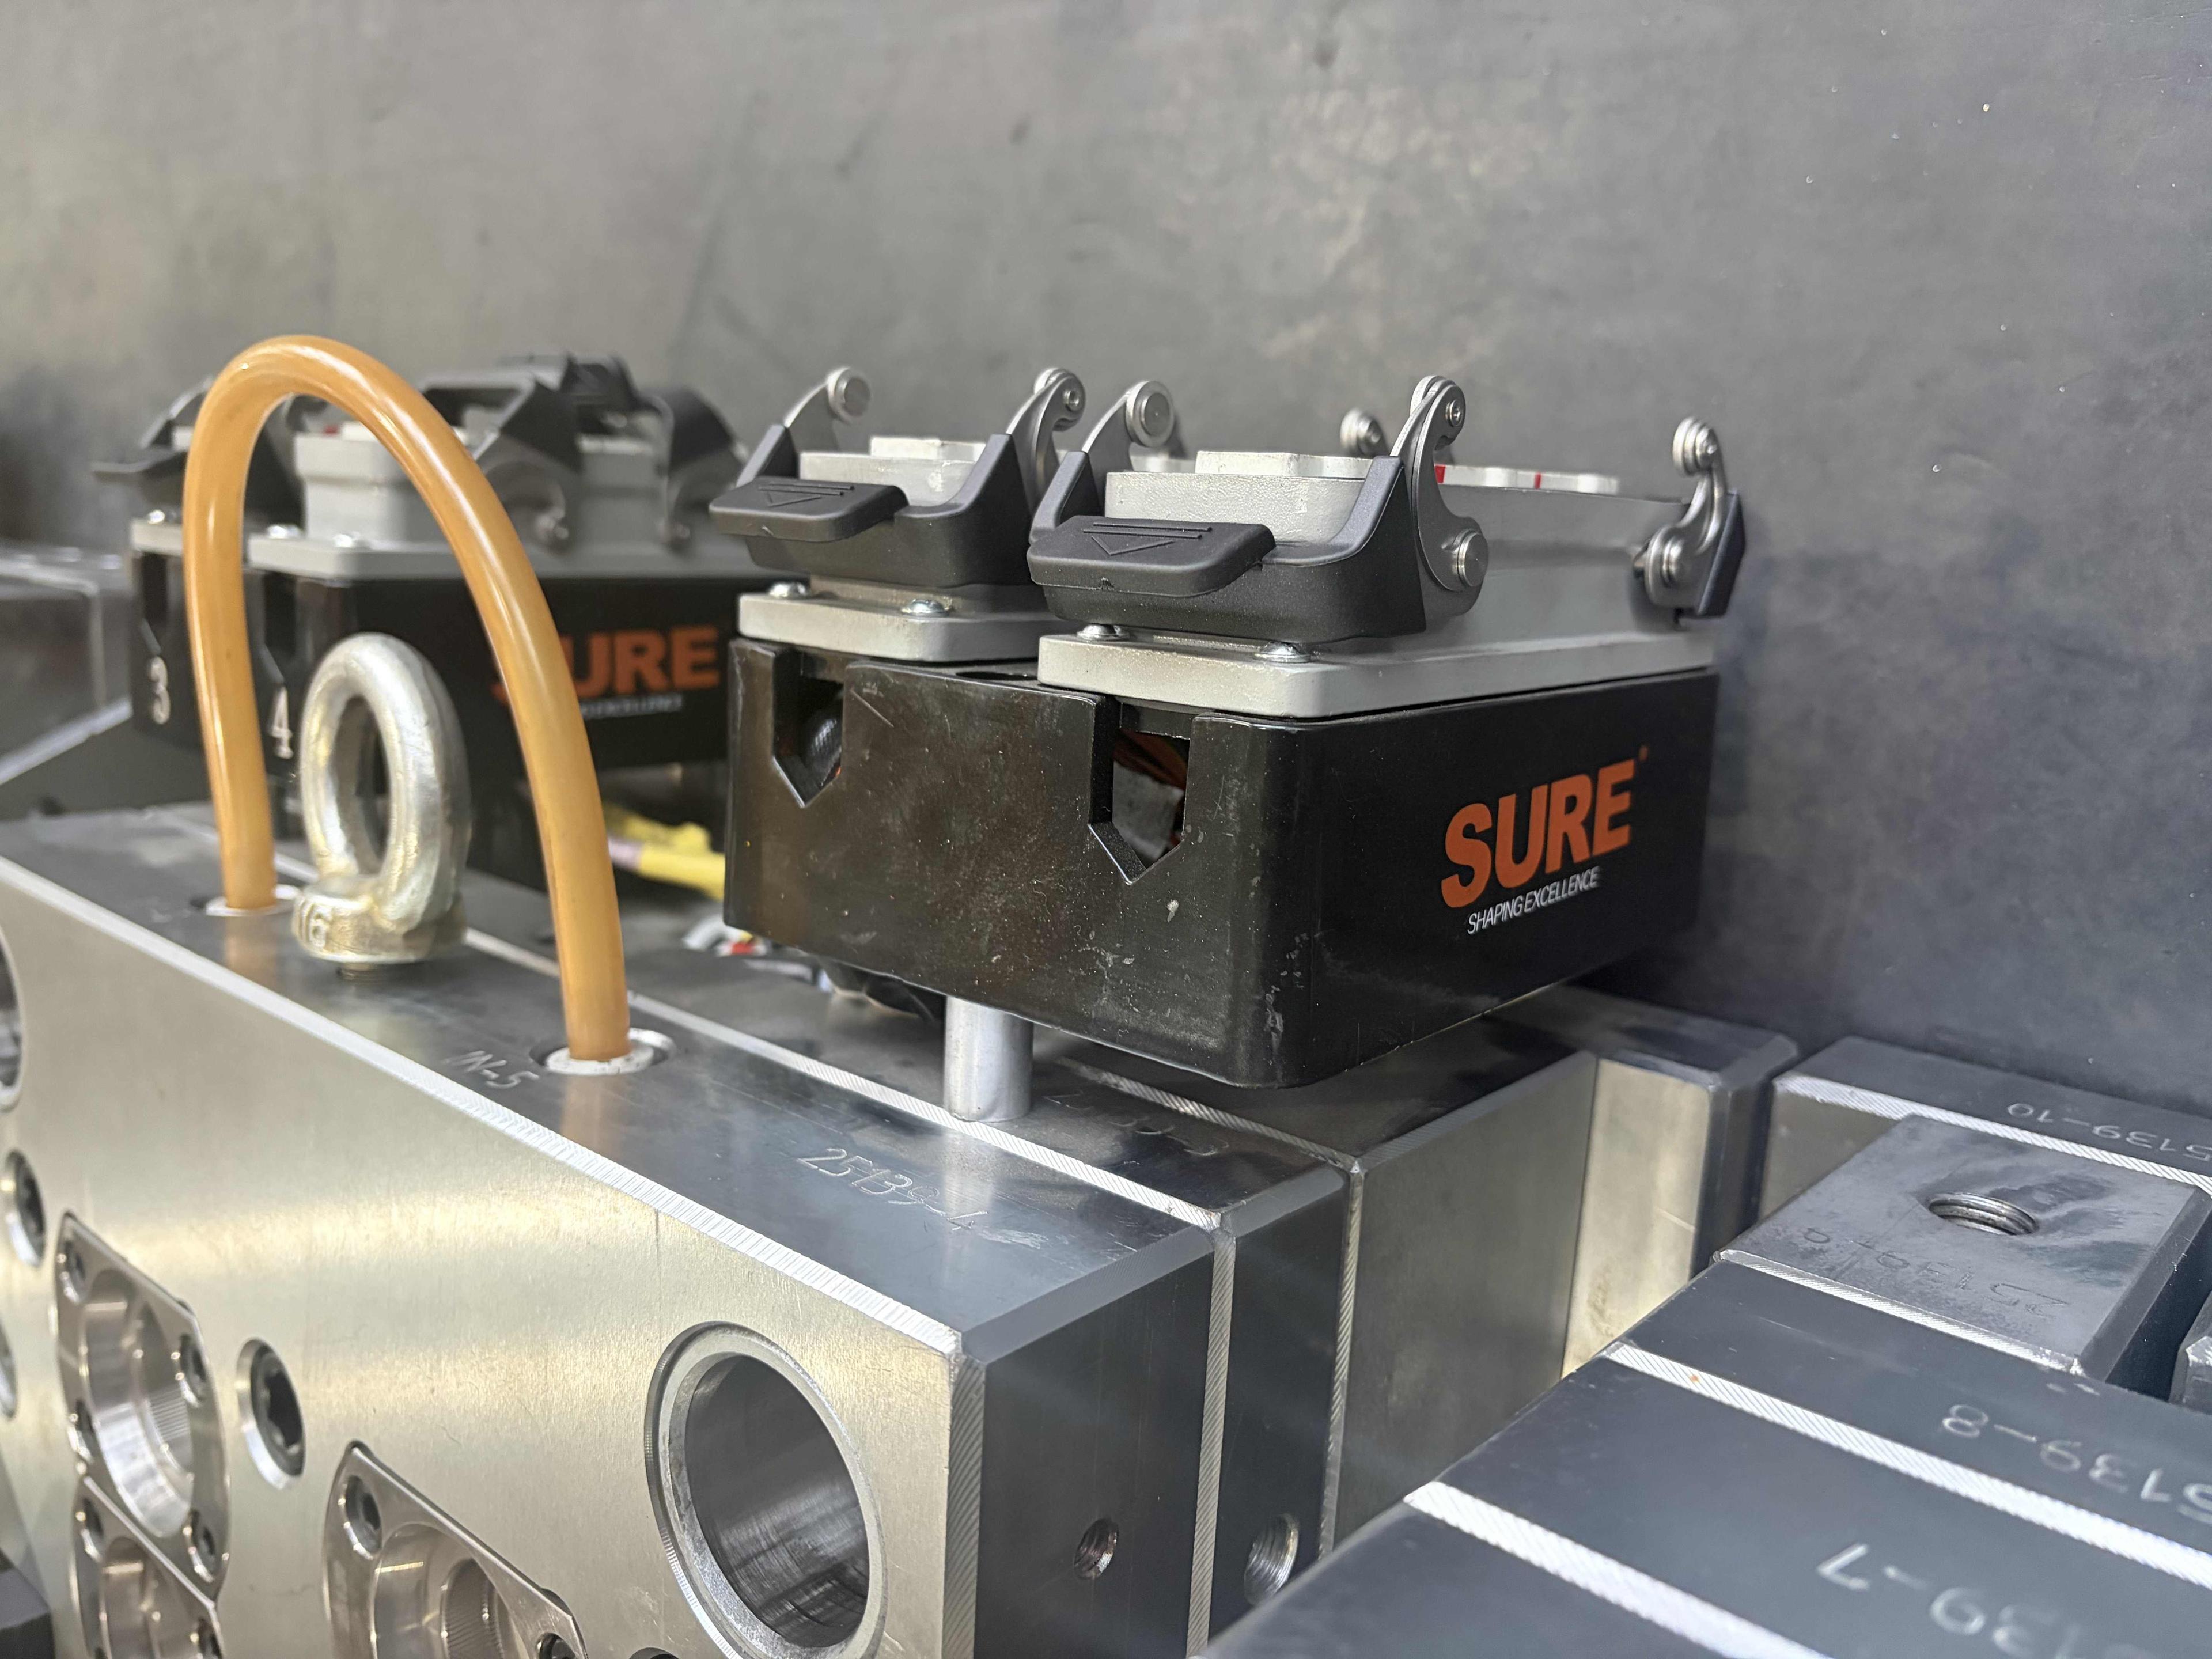
Контрольное кольцо — не декоративная деталь. Оно должно оставаться соединённым при обычном обращении, отделяться при предусмотренном первом открывании и работать с горловиной бутылки и укупорочной операцией. Поэтому проект формы крышки нужно рассматривать как систему упаковки до начала изготовления, а не как отдельный чертёж крышки.
Читать руководство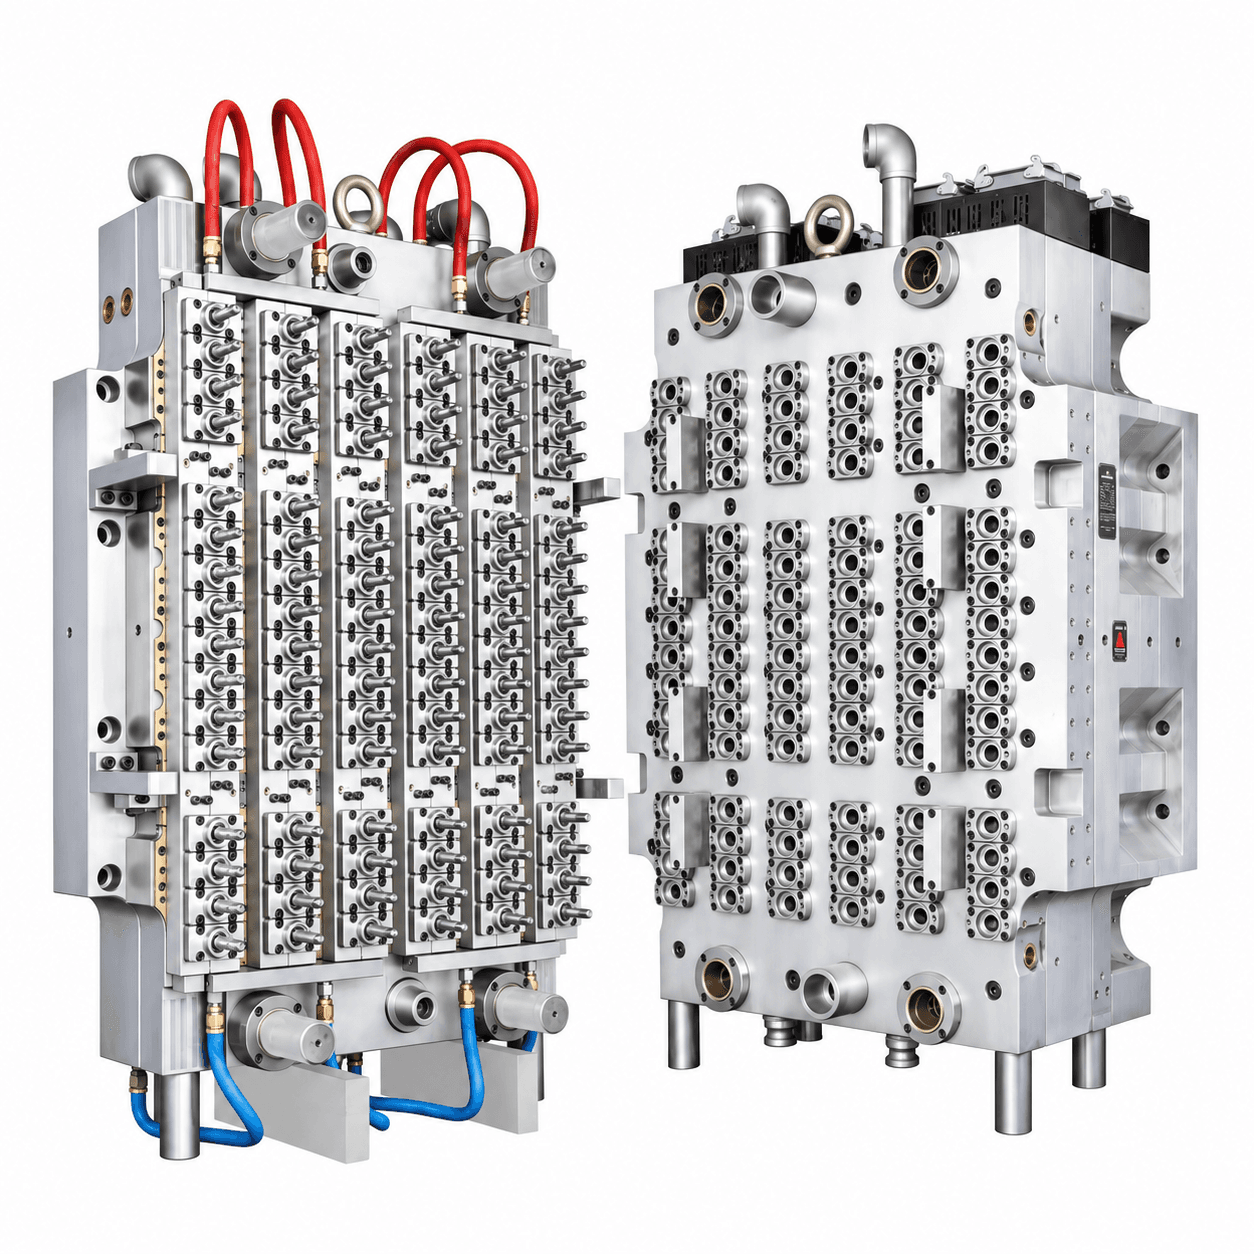
Состояние литника и отвод воздуха легко считать внутренними деталями высокопроизводительной PET-пресс-формы. На практике они влияют на стабильность заполнения, внешний вид литниковой зоны, качество горловины, извлечение и количество корректировок процесса, нужных для стабильного выпуска. Покупателю не нужно предписывать метод изготовления поставщика. Но необходимо определить ревизию изделия, смолу, приоритеты приёмки и доказательства, требуемые при заводском испытании.
Читать руководство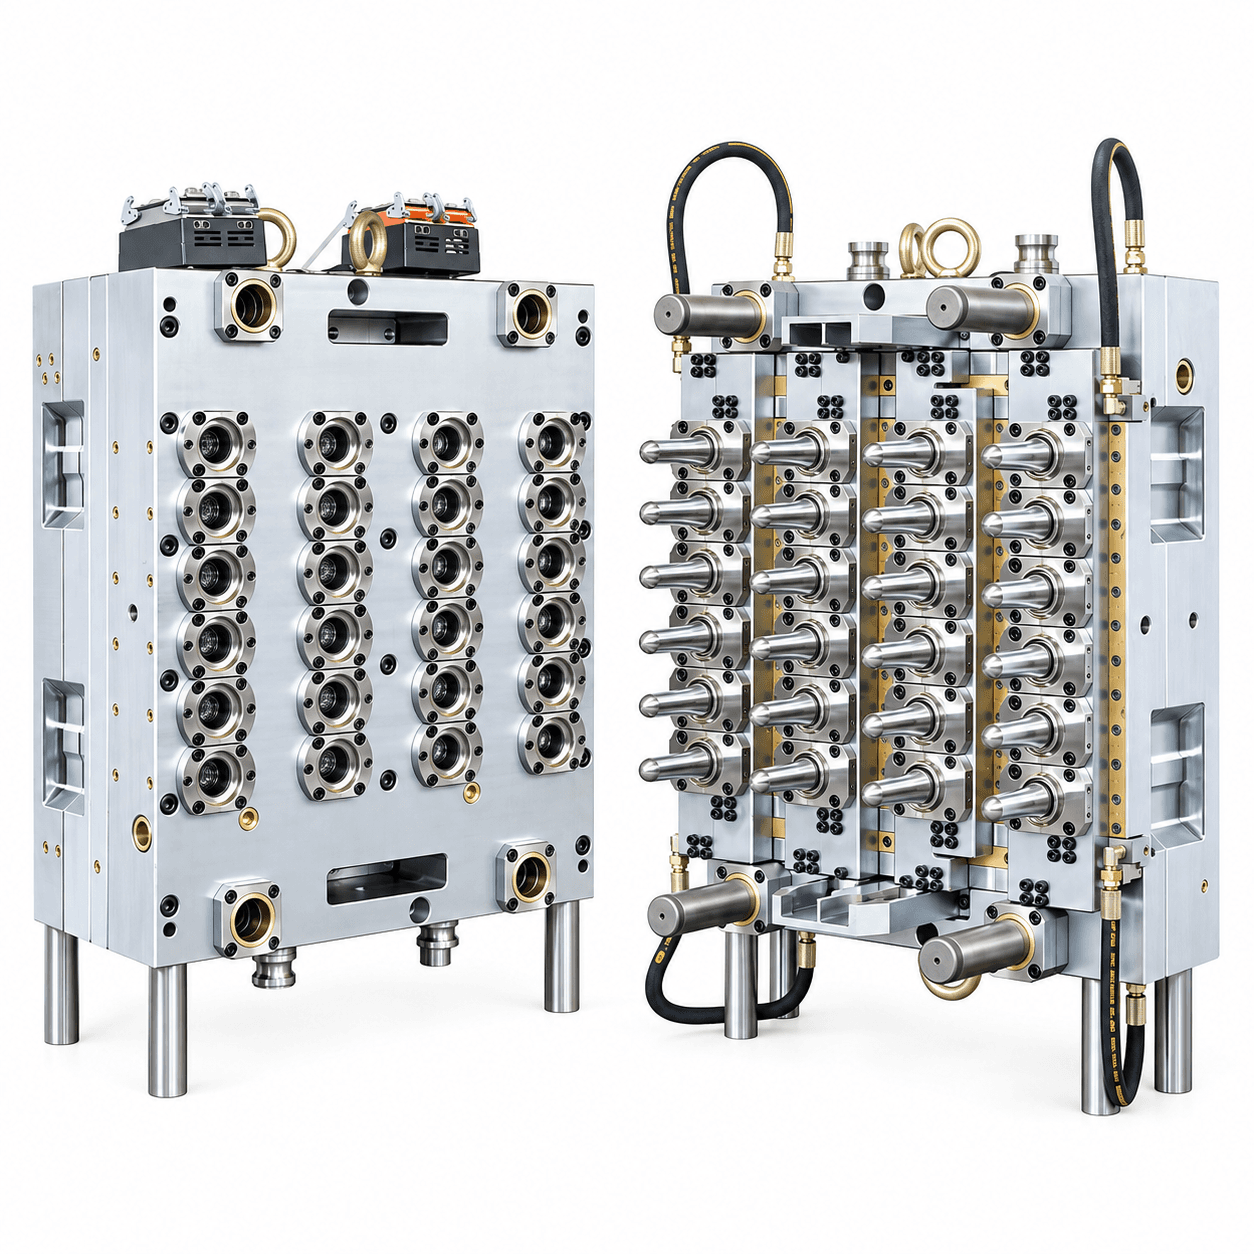
Многогнездная PET-пресс-форма может давать внешне хорошие преформы, но иметь различия между гнездами. Для покупателя это должна быть документированная часть заводской приемки, а не оценка нескольких удачных деталей.
Читать руководство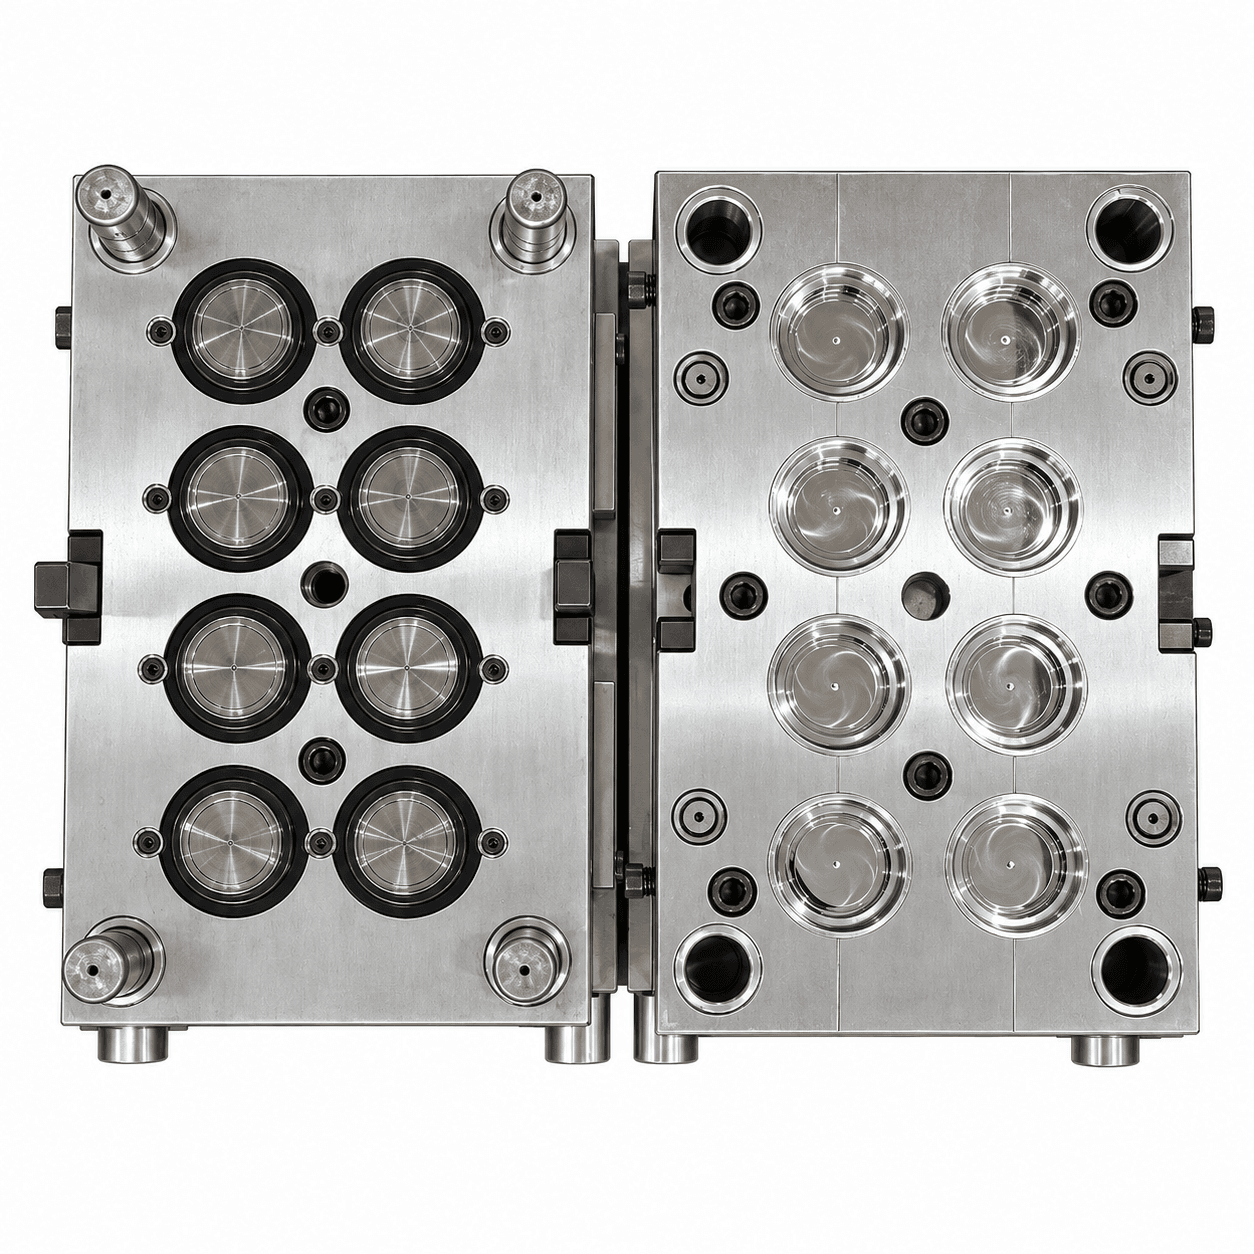
Самый короткий заявленный цикл не должен быть единственным критерием. Важно, можно ли повторять его с реальной крышкой, смолой, числом гнезд, машиной и системой охлаждения.
Читать руководство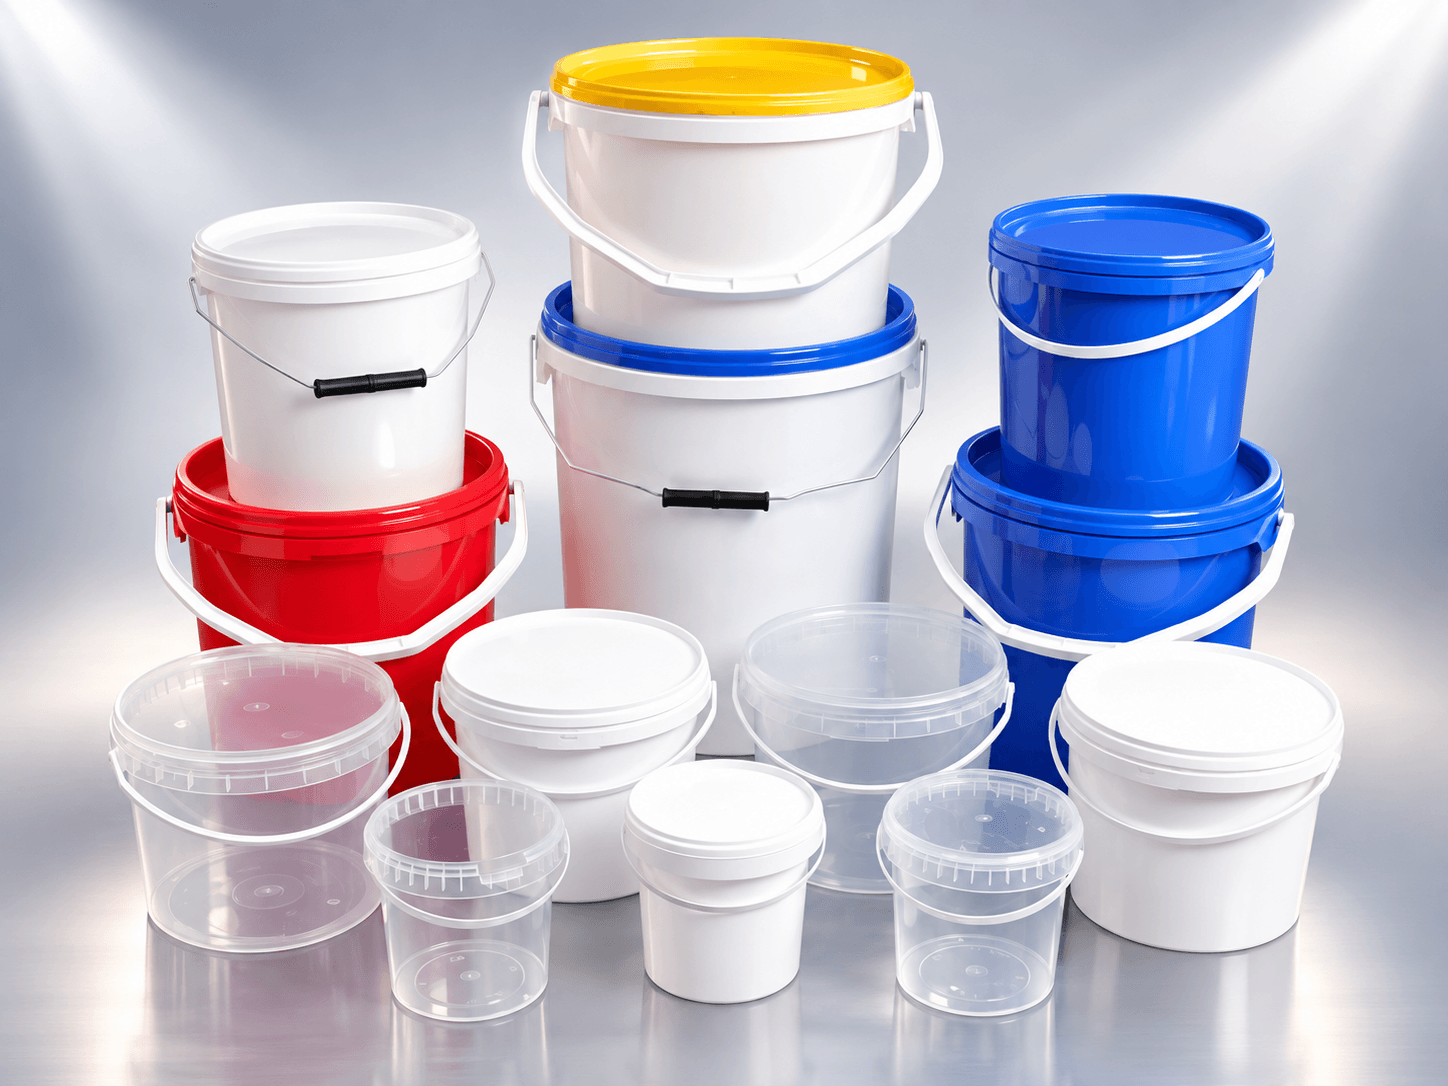
IML может исключить отдельную операцию этикетирования, но это не решение только о этикетке. Форма, этикетка, робот, статика, машина, охлаждение, съем и контроль должны работать как одна ячейка.
Читать руководство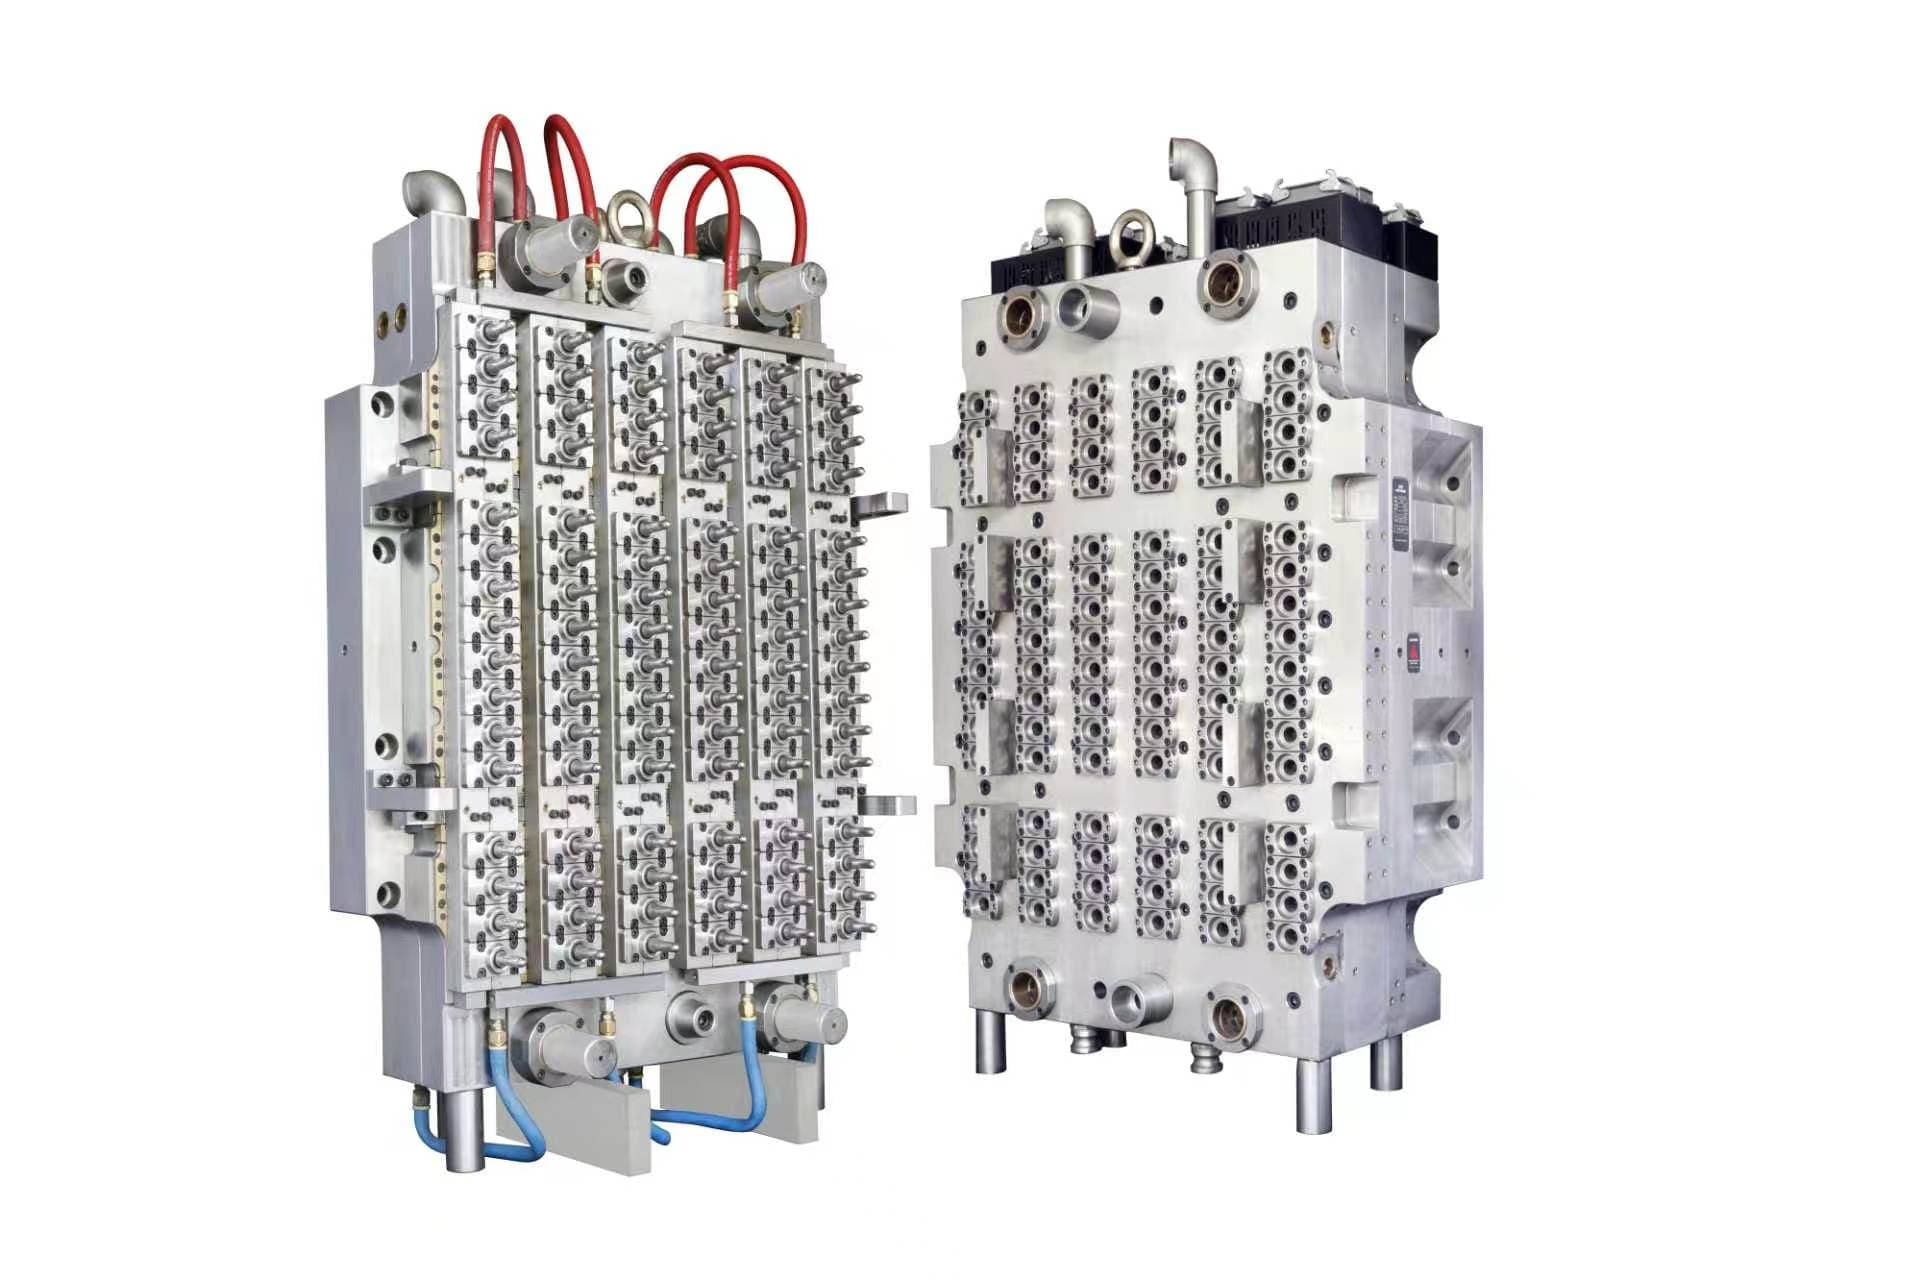
Выбор горловины PET-преформы — не косметическое решение. Горловина связывает форму преформы, конструкцию бутылки, форму крышки, каппер, проверку герметичности и процесс розлива. Несоответствие может остаться незамеченным до изготовления формы или запуска линии, когда исправление становится медленным и дорогим.
Читать руководство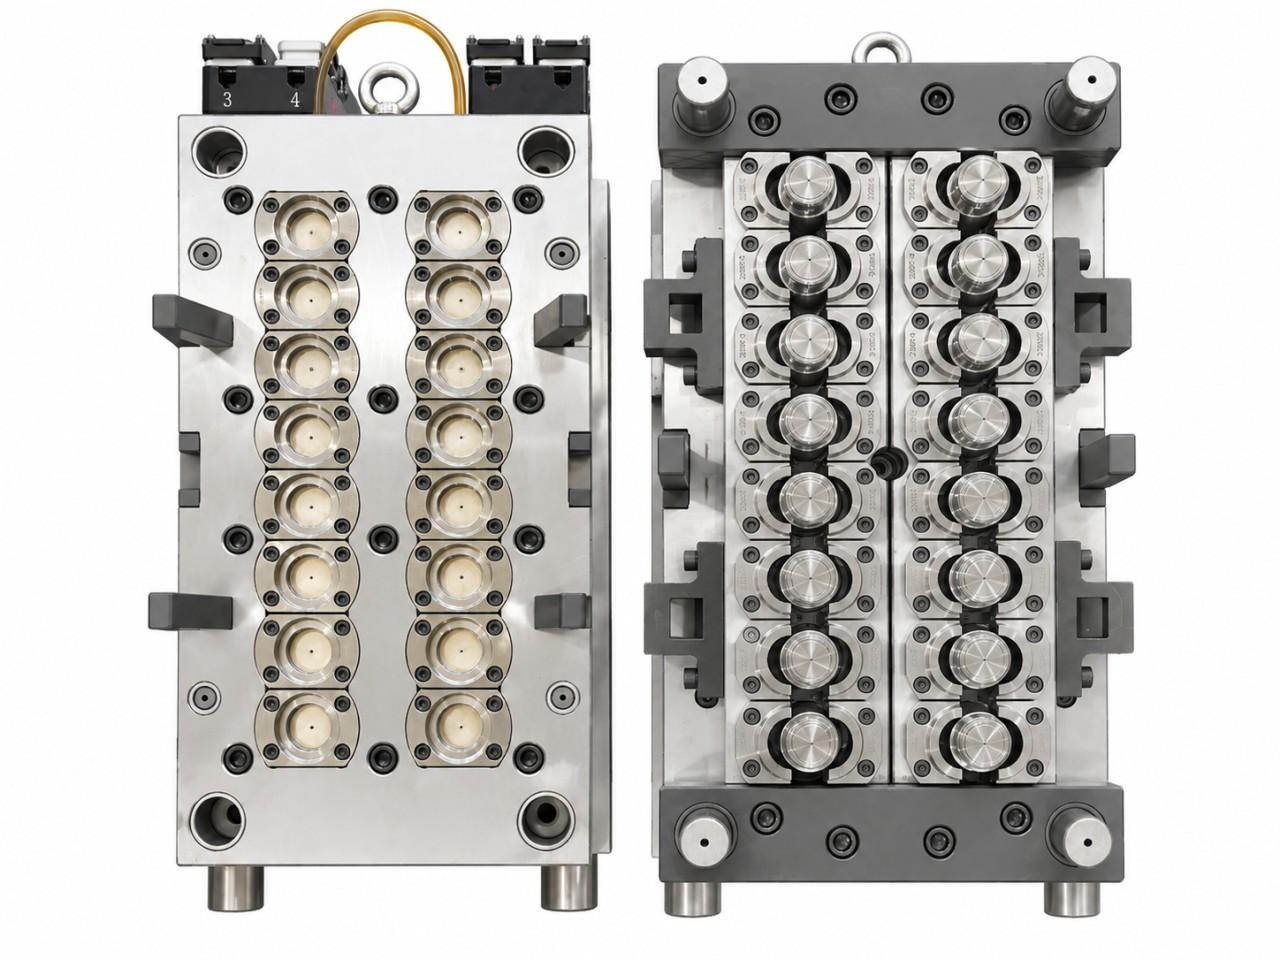
Выбор числа гнёзд формы для бутылочных крышек — это решение по мощности, машине и рискам. Форма на 96 гнёзд не обязательно экономичнее формы на 24 или 48 гнёзд, если литьевая машина, горячий канал, система охлаждения, ресурсы обслуживания или профиль спроса не могут её поддерживать.
Читать руководство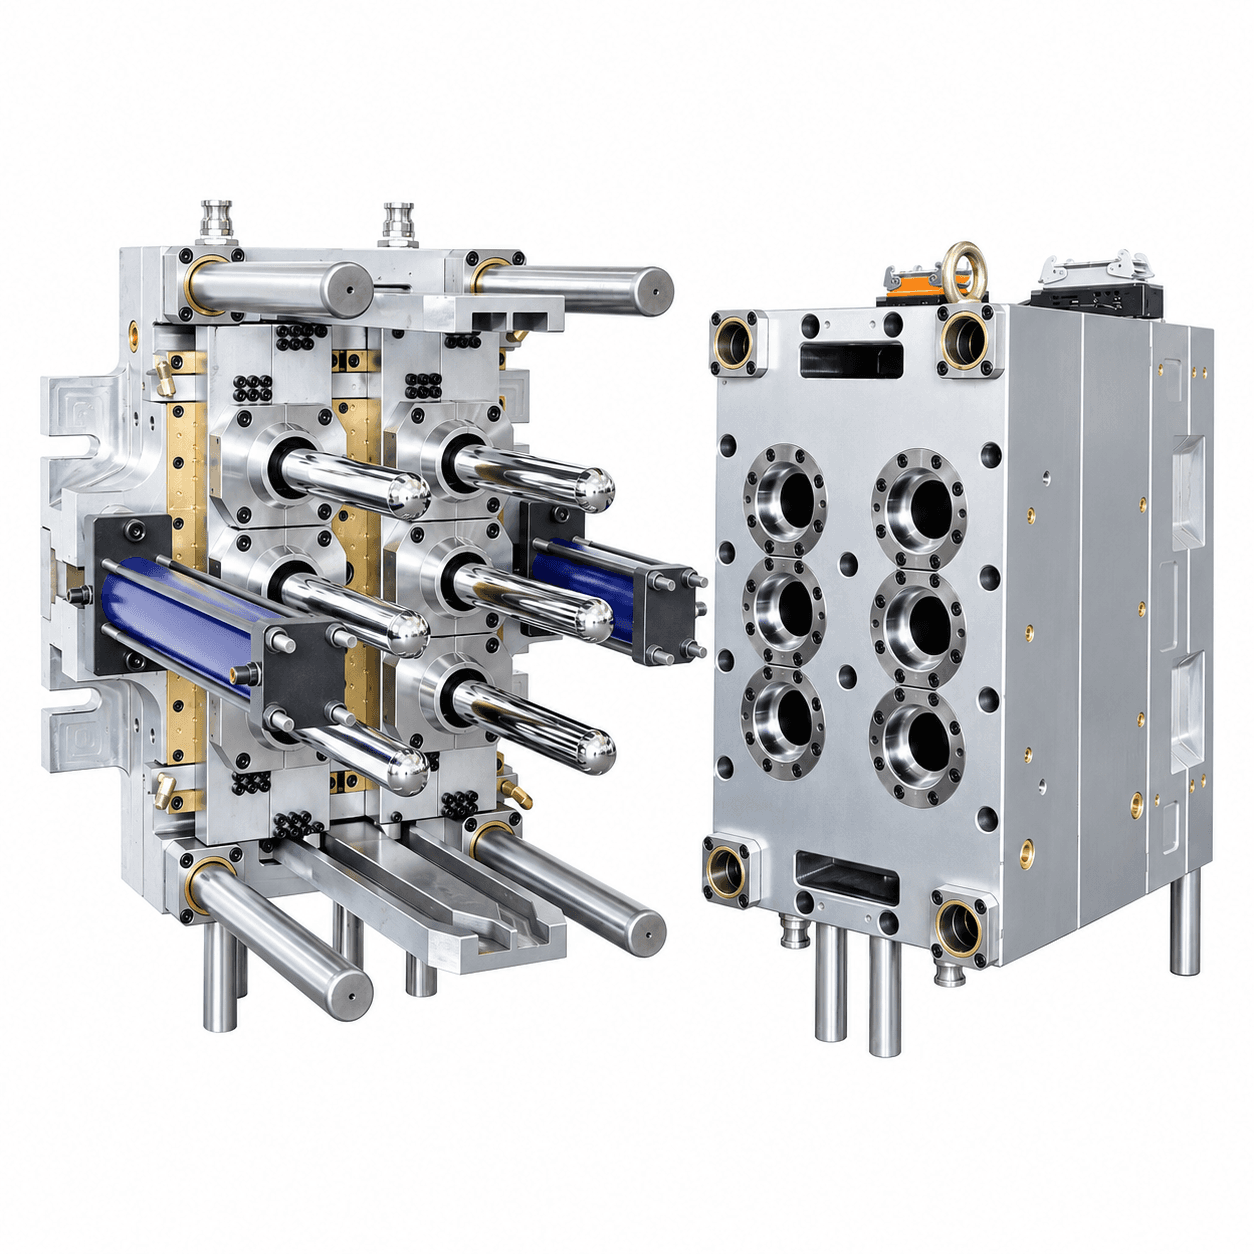
PCO 1881 и PCO 1810 часто объединяют как 28-миллиметровые горловины для PET-напитков. Такое упрощение подходит для первого разговора, но его недостаточно для выпуска оснастки преформы или крышки. Эти семейства горловин могут требовать разных допущений для бутылки, крышки, укупорочной машины и валидации.
Читать руководство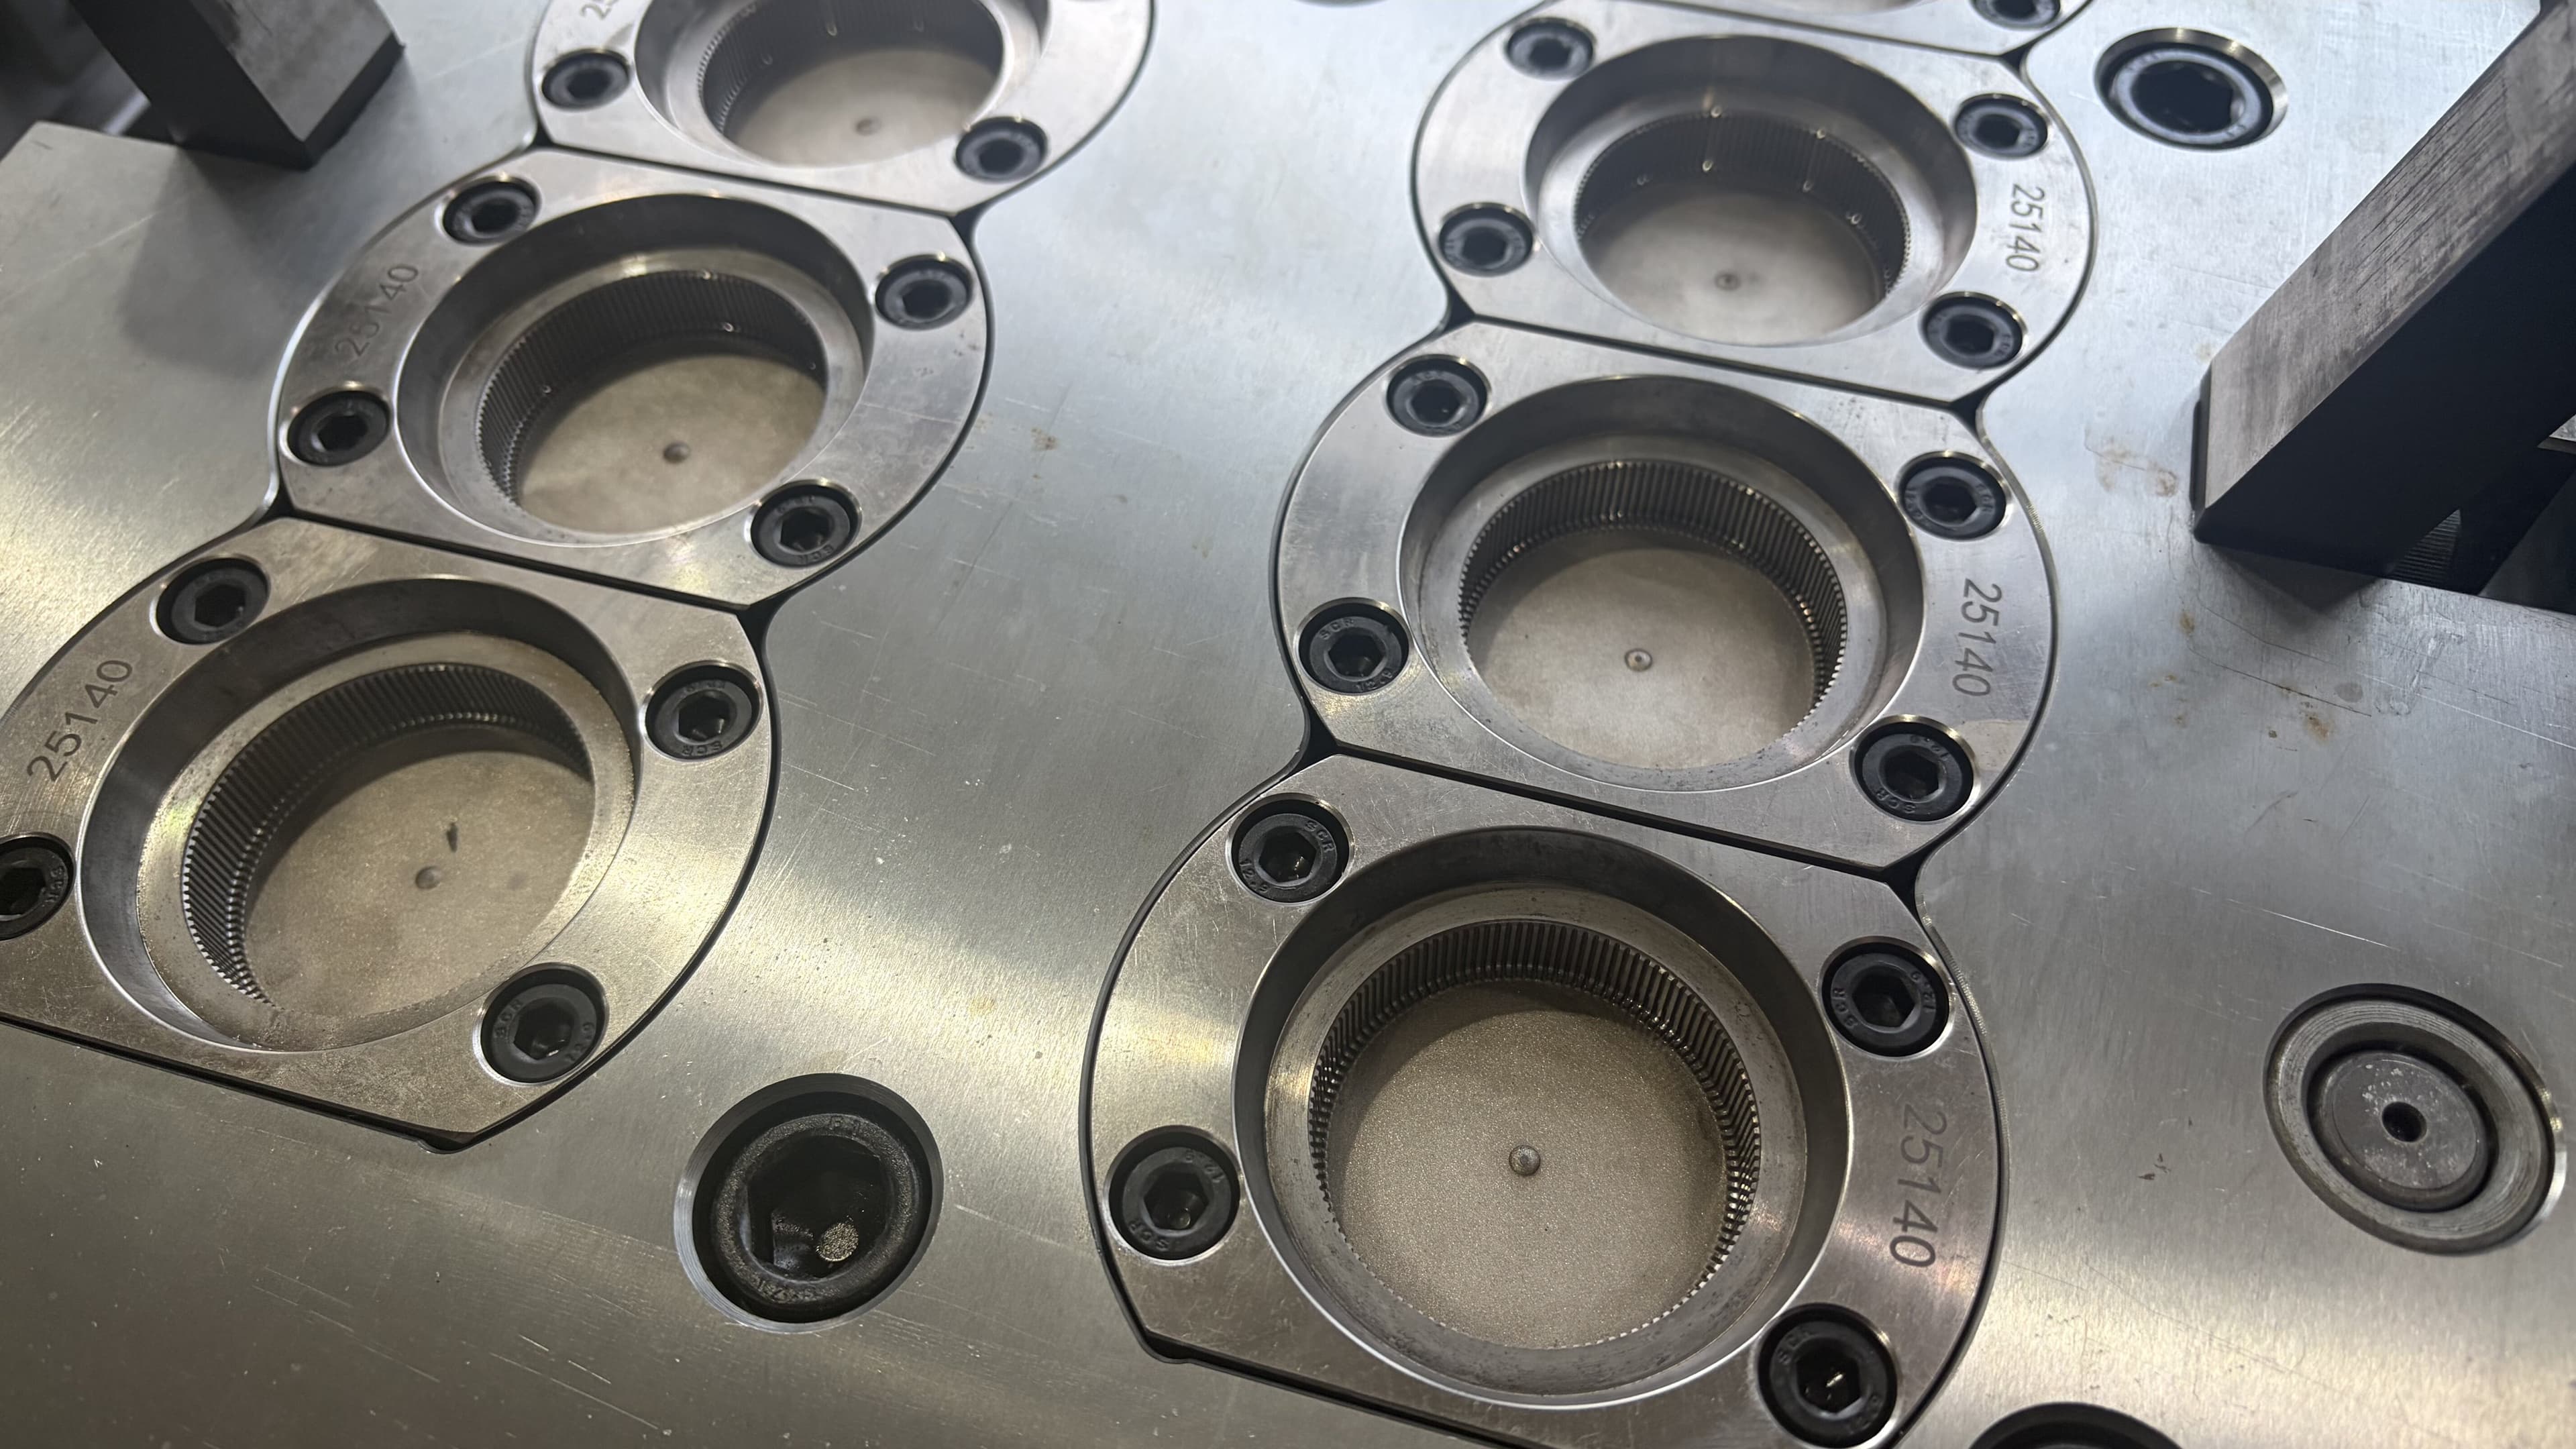
Для многогнёздной формы крышек горячий канал является частью производственной системы, а не взаимозаменяемым аксессуаром. Он влияет на баланс расплава, состояние литника, запуск, смену цвета, обслуживание, совместимость контроллера и риск простоя. Лучший выбор зависит от крышки, смолы, расположения гнёзд и локальной поддержки, а не только от названия марки.
Читать руководство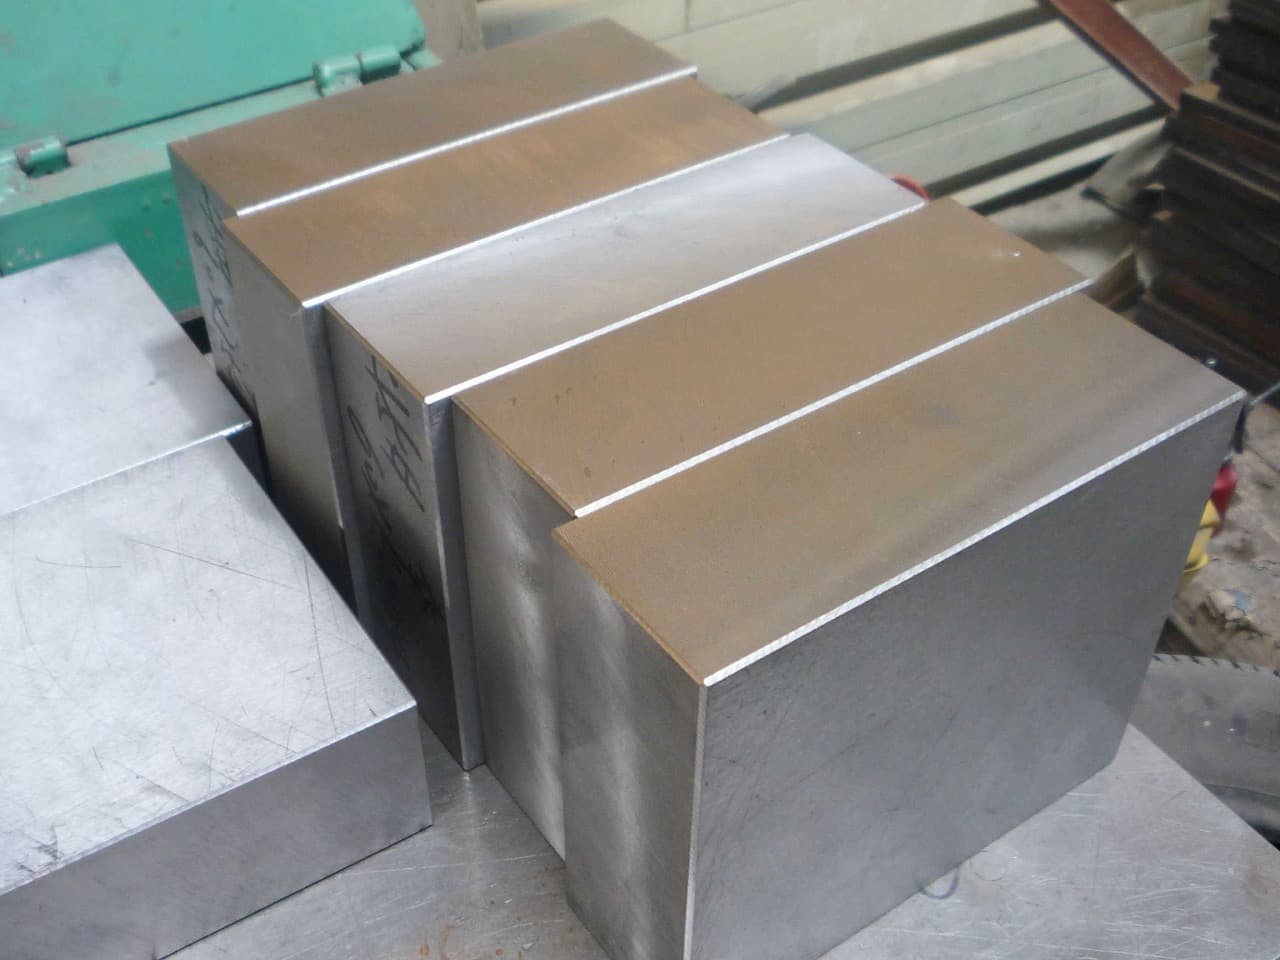
Выбор стали для литьевой формы — не соревнование за самый дорогой материал. Верный выбор зависит от конкретной детали формы, смолы, риска коррозии, требуемой поверхности изделия, схемы охлаждения, ожидаемого режима производства, термообработки и плана обслуживания.
Читать руководство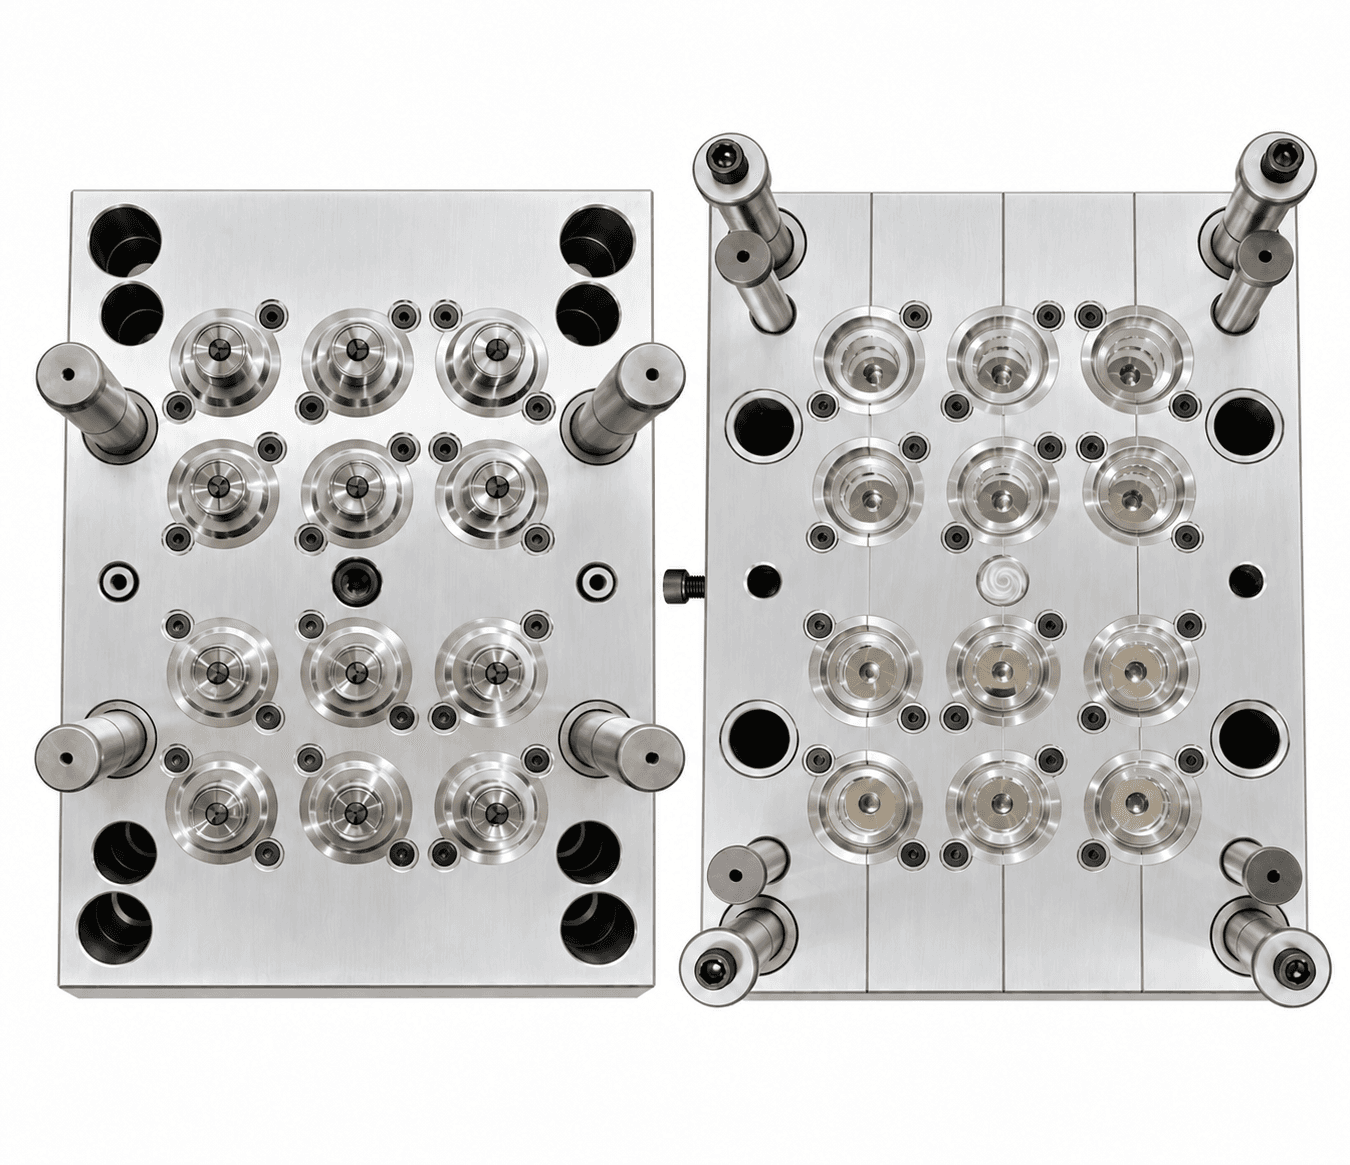
Пластиковые крышки и укупорочные средства защищают продукт, связывают упаковку с линией розлива и формируют пользовательский опыт. Выбор правильного решения начинается с применения и интерфейса горловины бутылки, а затем включает конструкцию формы, смолу, укупорочное оборудование, контроль качества и последующую обработку.
Читать руководство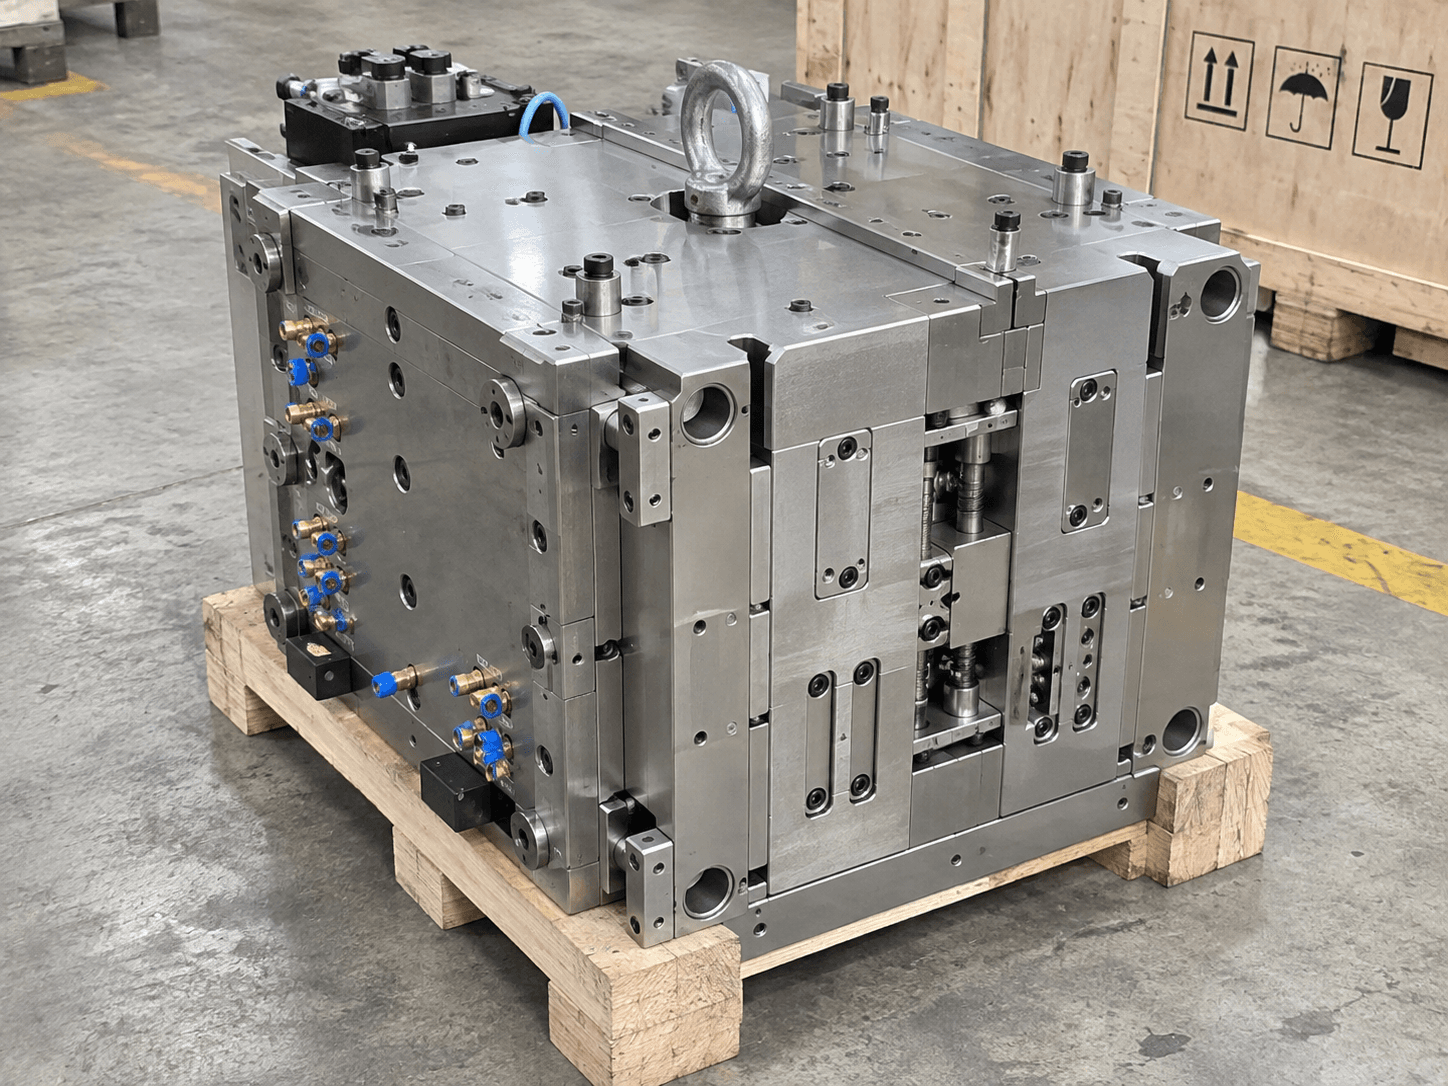
Разница цен в двух предложениях на упаковочную пресс-форму обычно связана не только со стоимостью поставщика. В объем могут входить или не входить проектирование, стали, горячий канал, испытание, калибры, запасные части, экспортная упаковка, подготовка монтажа и документы. До заказа переведите каждое предложение в прозрачный технический и коммерческий объем.
Читать руководство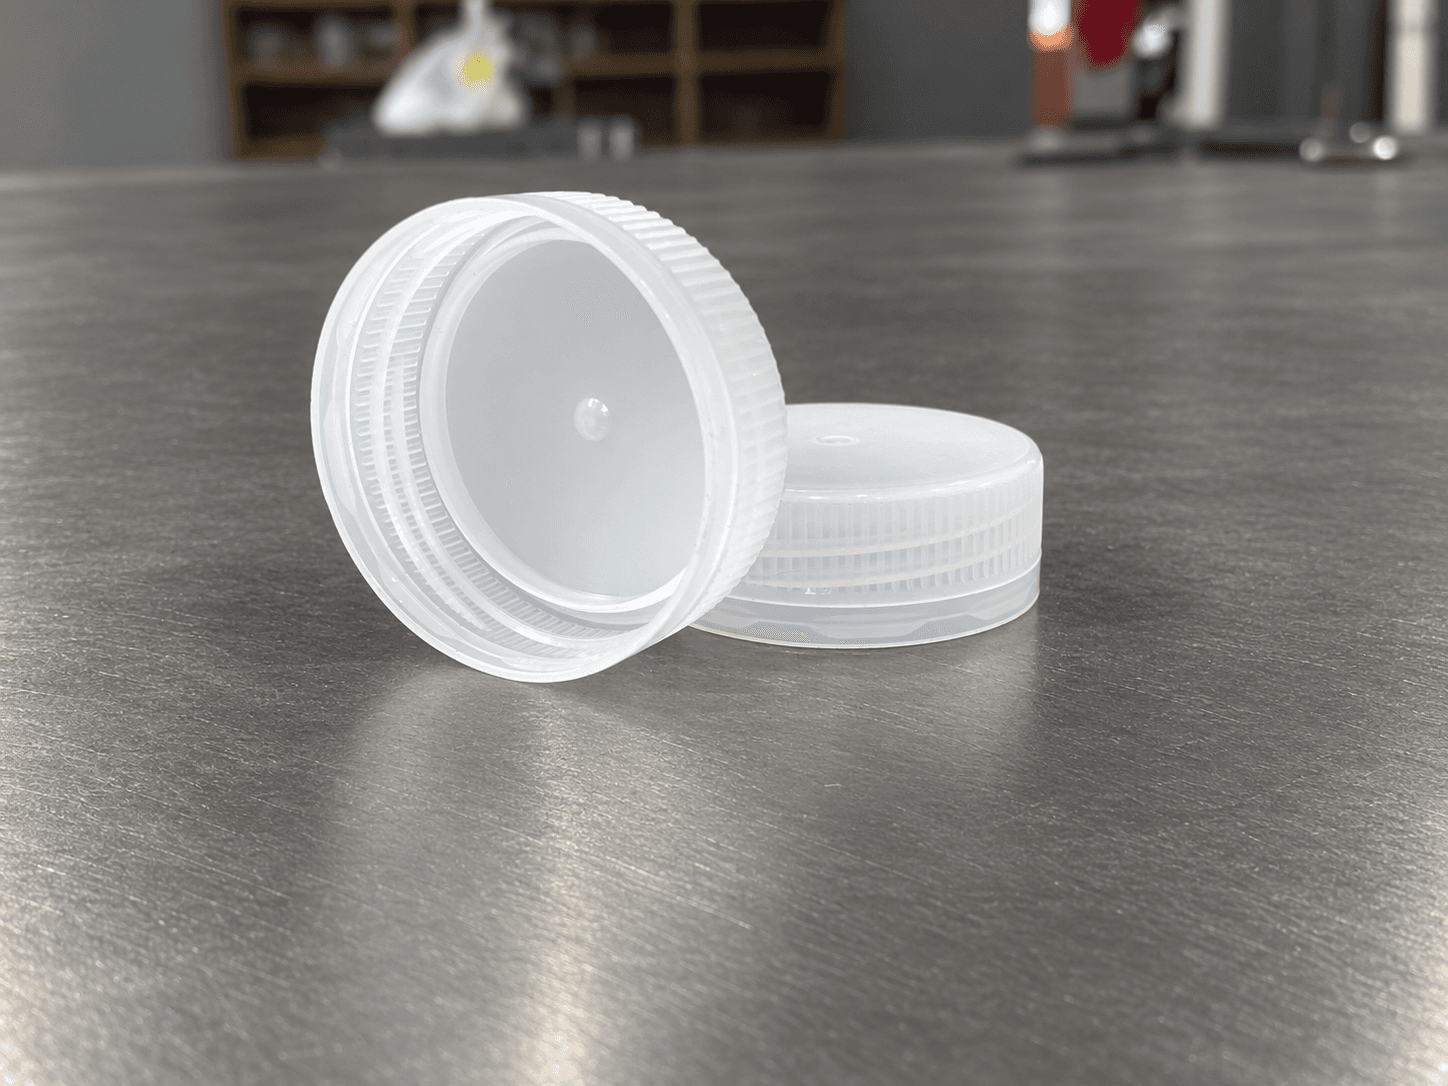
Горловина связывает форму PET-преформ, выдувную форму, форму крышки, укупорочную машину, линию розлива и контроль. Малое несоответствие может вызвать течь, нестабильный момент или проблемы с контрольным кольцом после обработки закаленных деталей.
Читать руководство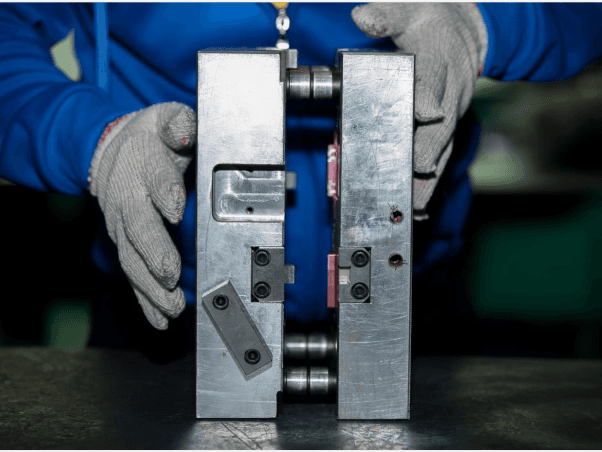
Успешное испытание — не конец проекта. Многогнездная форма крышек, преформ или контейнеров должна обслуживаться после отгрузки, очистки и остановок; одно уплотнение, нагреватель, датчик, пружина или вставка может повлиять на выпуск.
Читать руководство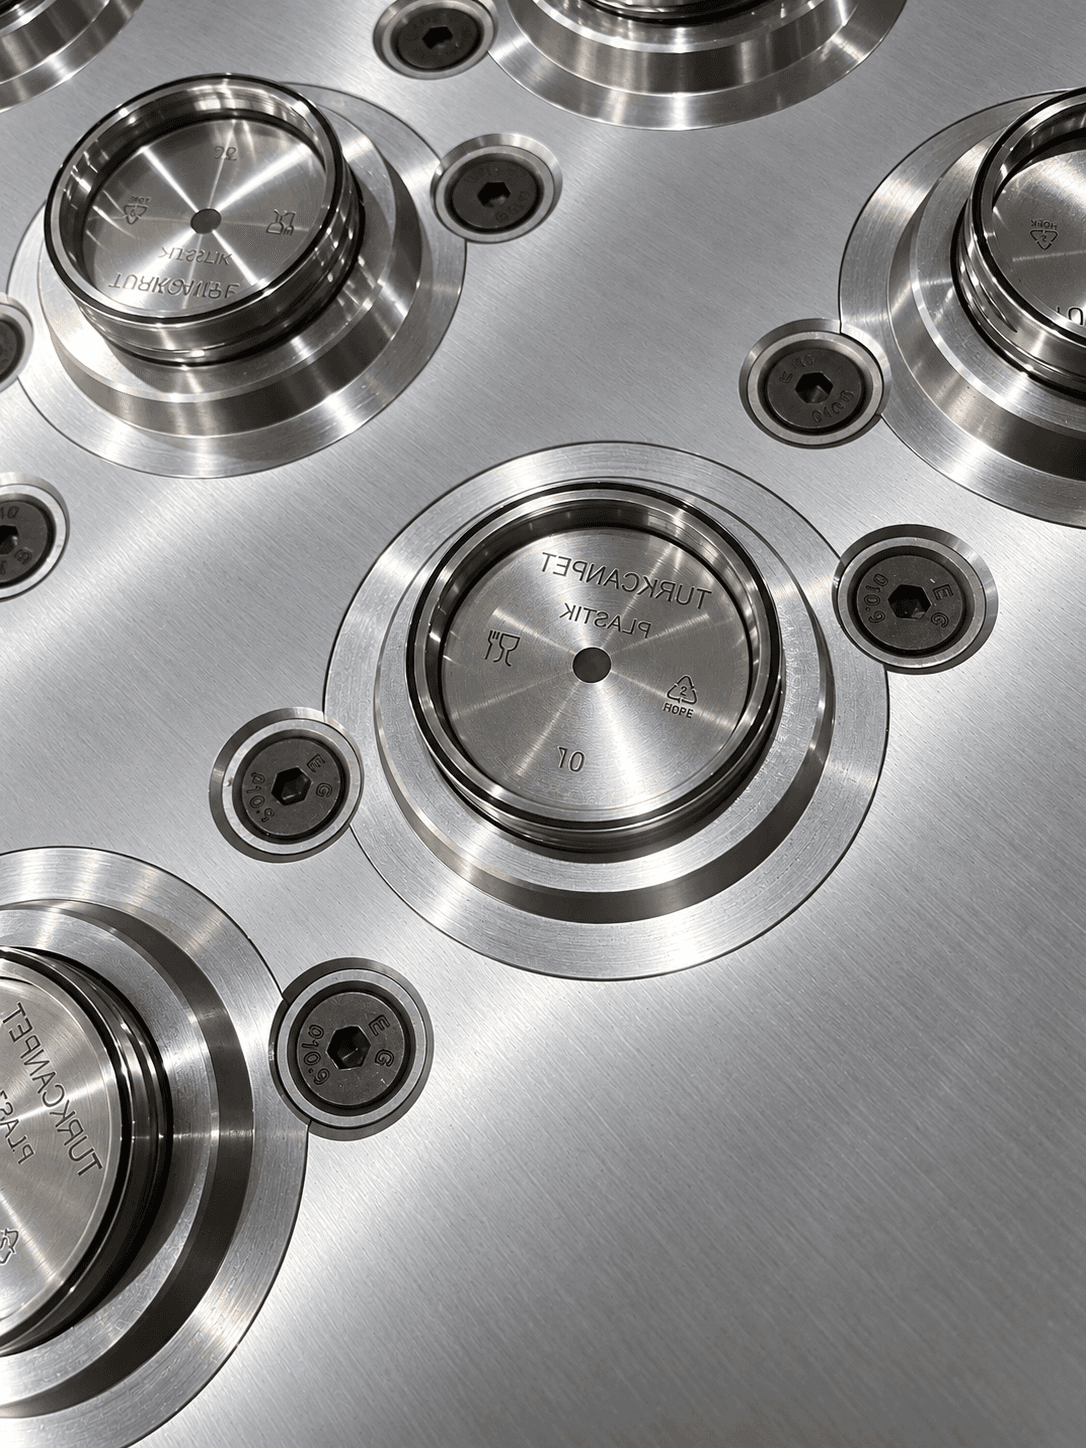
Для формы для крышки горячеканальный канал не является дополнительным аксессуаром, который можно выбрать после завершения компоновки полости. Это часть системы подачи расплава, которая влияет на баланс заполнения, внешний вид литника, изменение цвета, процедуру запуска и работу, необходимую для поддержания стабильной работы всех полостей. Это особенно важно для высокопроизводительных укупорочных средств для воды, напитков, привязных и откидных крышек, где небольшие различия между полостями могут стать производственной проблемой в долгосрочной перспективе.
Читать руководство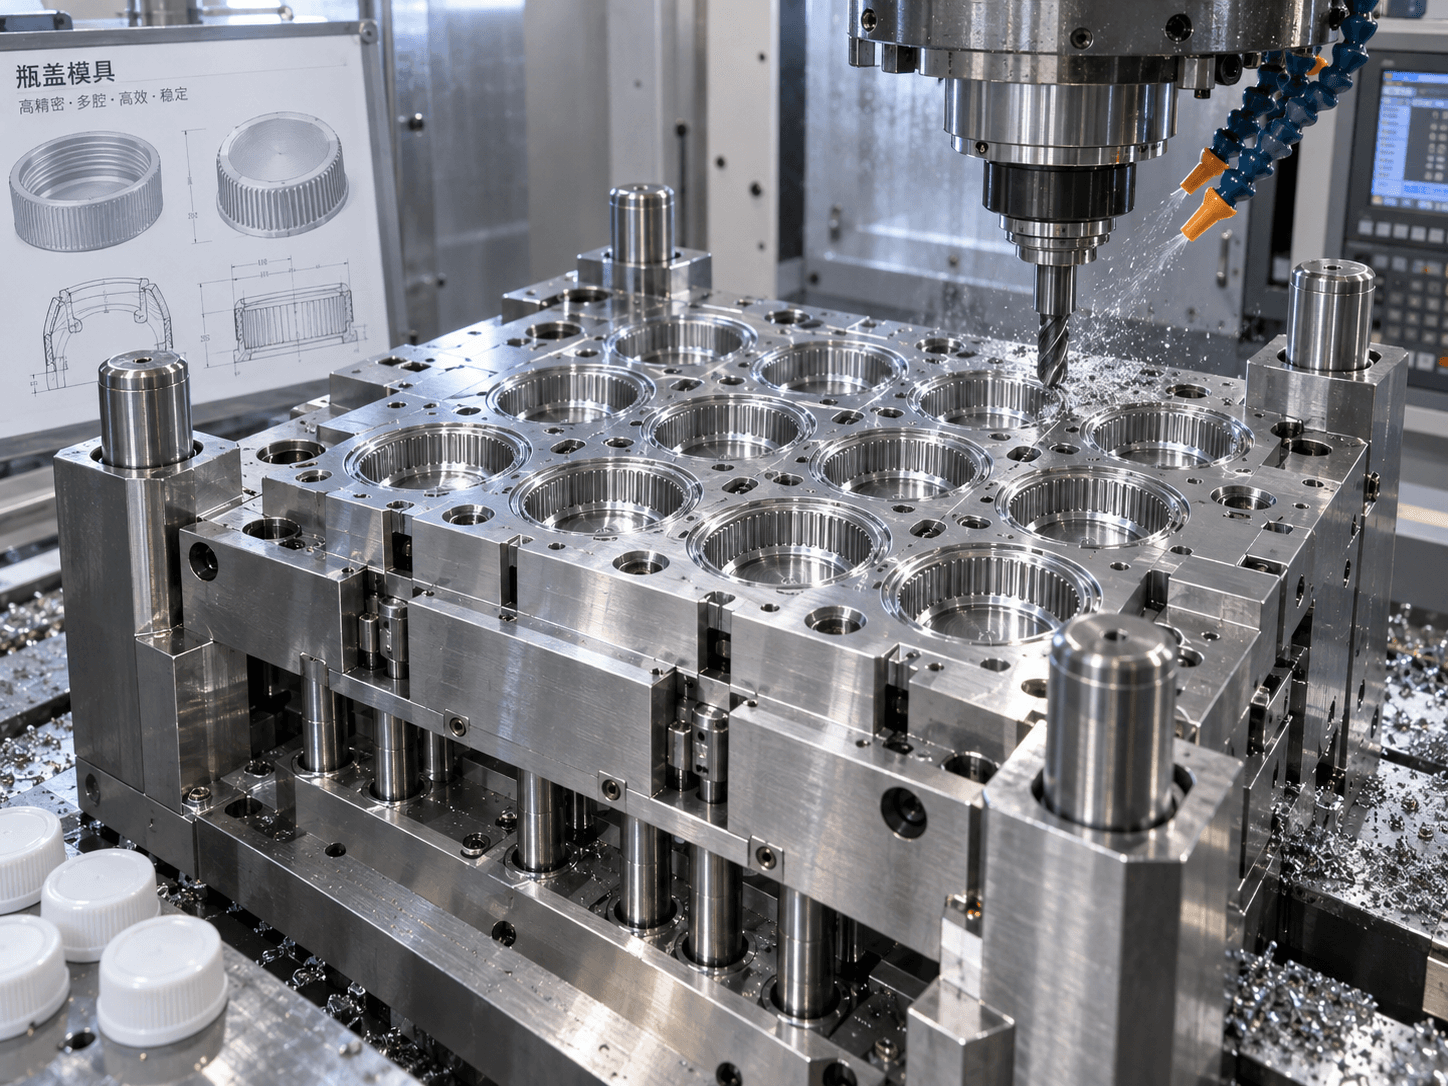
Выбор стали является одним из наиболее важных решений при составлении предложения по литьевой форме, но его часто сводят к короткой строке, такой как «полость/сердечник S136, основание формы P20». Эта линия полезна только тогда, когда она связана с деталью, смолой, ожидаемыми условиями производства, требованиями к отделке и планом технического обслуживания. Материал более высокого качества не решает автоматически все проблемы, связанные с формованием, а недорогой материал не является автоматически непригодным. Цель состоит в том, чтобы выбрать свойства материала, соответствующие реальному риску.
Читать руководство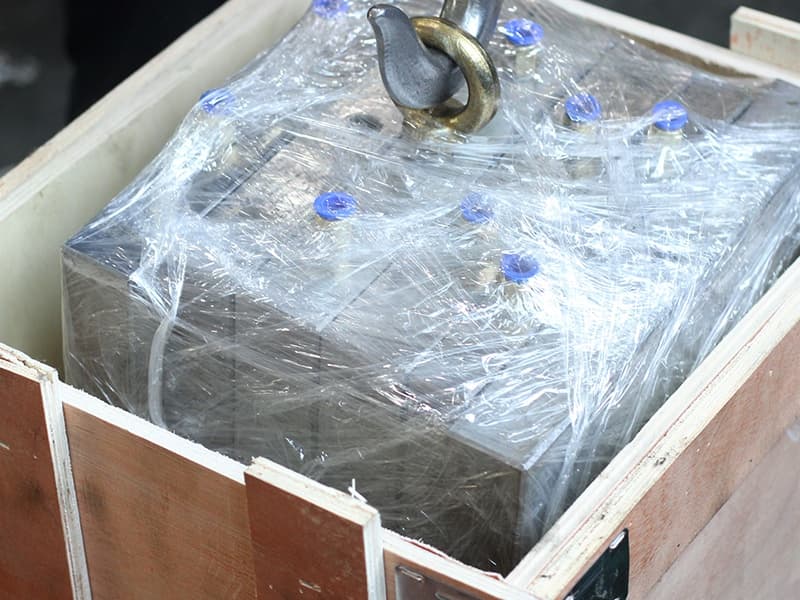
Экспортная форма не полностью готова к производству, когда она покидает завод. Он готов, когда принимающая площадка может его безопасно установить, подключить необходимые инженерные коммуникации, воспроизвести согласованное рабочее состояние и изготовить приемлемые детали с документированной передачей. Для упаковочных форм этот переход может включать в себя литьевую машину, контроллер горячеканальных систем, охладитель, сжатый воздух, робот, погрузочно-разгрузочные работы и последующие проверки крышек, бутылок или контейнеров.
Читать руководство
– **Слаг URL-адреса:** `как выбрать-преформу-ПЭТ`
Читать руководство
– **Слаг URL-адреса:** `tethered-cap-mold-vs-standard-cap-mold`
Читать руководство
– **Слаг URL-адреса:** `plastic-bucket-mould-rfq-factory-acceptance-checklist`
Читать руководство
Небольшая крышка контролирует герметичность, защиту продукта и восприятие покупателями. Для крышек для воды, крышек для напитков, крышек с откидной крышкой и крышек для пищевого масла лучшее решение по пресс-формам начинается с функциональных требований, а не только с внешнего вида.
Читать руководство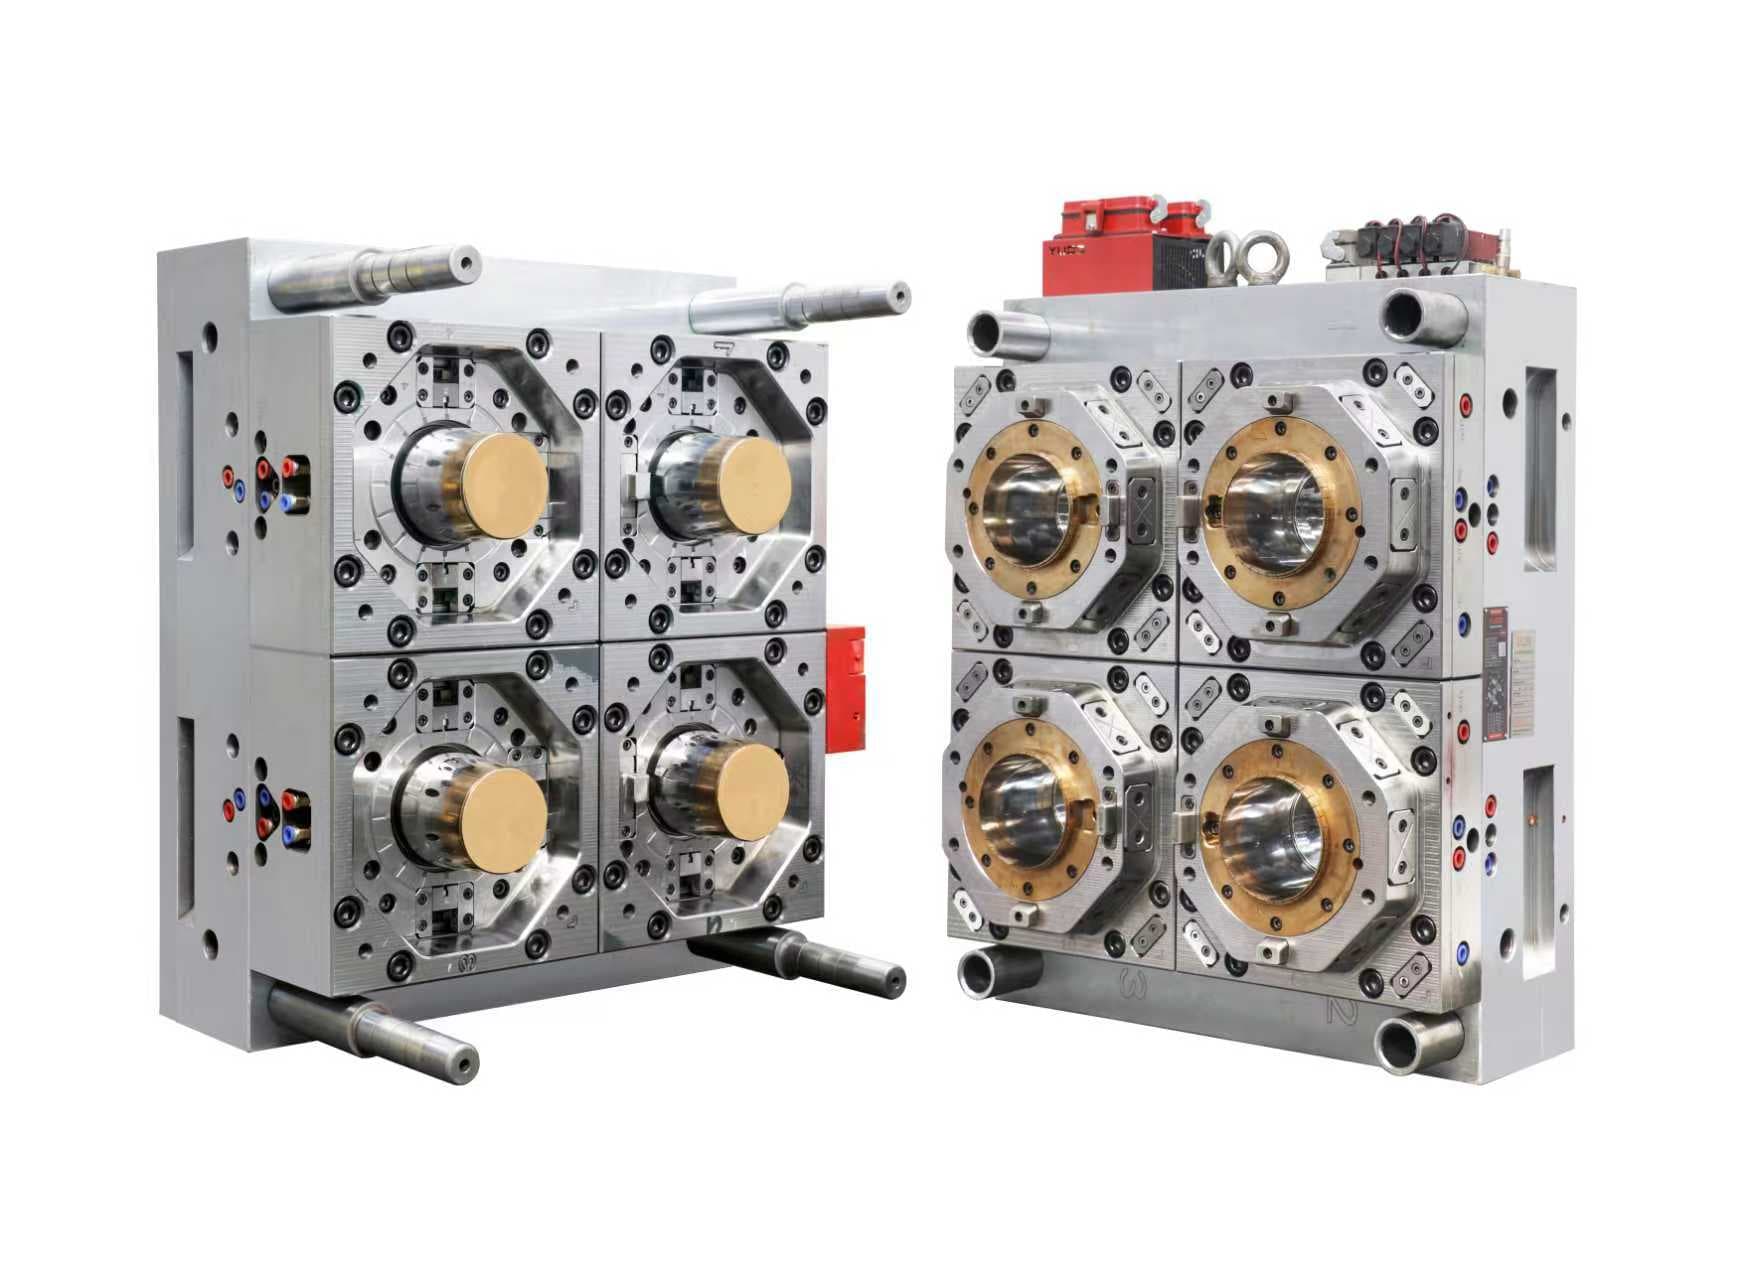
Проекты форм для ведер и ведер сочетают в себе дизайн продукта, посадку крышки, детали ручек, прочность штабелирования, декорирование и автоматизацию линии. В этом руководстве объясняются решения, которые следует принять перед началом работы с инструментами.
Читать руководство