
قوالب بريفورم PET · 12 دقائق قراءة
تاريخ النشر: 27 سبتمبر 2026
كيفية اختيار قالب تشكيل PET: عدد التجاويف، وتشطيب الرقبة، والتبريد، والتحقق من الصحة
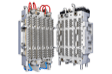
إن اختيار قالب التشكيل PET ليس مجرد اختيار بين 48 أو 72 أو 96 تجاويف. إنه قرار نظام الإنتاج. يجب أن تقوم الأداة الصحيحة بعمل هندسة التشكيل المعتمدة، على آلة حقن معينة، في دورة مستقرة، مع أبعاد قابلة للتكرار للوزن والرقبة. إذا تم تجاهل أحد هذه الشروط، فقد يصبح السعر الأولي المنخفض للأدوات مكلفًا من خلال التشكيلات المرفوضة، أو الدورات البطيئة، أو صعوبة الصيانة، أو عدم تطابق الماكينة الذي يمكن تجنبه.
- **عنوان SEO:** كيفية اختيار قالب تشكيل PET: عدد التجاويف، وتشطيب الرقبة، والتبريد
- **الوصف التعريفي:** تعرف على كيفية تحديد قالب التشكيل PET لبرنامج الزجاجة الخاص بك. قارن عدد التجاويف، وتشطيب العنق، والعداء الساخن، والتبريد، وملاءمة الماكينة، والتجارب، وفحوصات الشحن.
- **رابط URL:** `how-to-choose-pet-preform-mould`
- **الكلمة الرئيسية:** قالب التشكيل PET
- **الكلمات الرئيسية الثانوية:** اختيار قالب التشكيل PET، عدد تجاويف قالب التشكيل PET، قالب تشطيب عنق PET، قالب التشكيل PET 72 تجويف، قالب التشكيل PET 96 تجويف
- **القصد من البحث:** التحقيق التجاري / قرار الشراء
إن اختيار قالب التشكيل PET ليس مجرد اختيار بين 48 أو 72 أو 96 تجاويف. إنه قرار نظام الإنتاج. يجب أن تقوم الأداة الصحيحة بعمل هندسة التشكيل المعتمدة، على آلة حقن معينة، في دورة مستقرة، مع أبعاد قابلة للتكرار للوزن والرقبة. إذا تم تجاهل أحد هذه الشروط، فقد يصبح السعر الأولي المنخفض للأدوات مكلفًا من خلال التشكيلات المرفوضة، أو الدورات البطيئة، أو صعوبة الصيانة، أو عدم تطابق الماكينة الذي يمكن تجنبه.
بالنسبة لمشاريع المشروبات وزيوت الطعام ومنتجات الألبان والتعبئة المنزلية، فإننا نبدأ عادةً بالزجاجة النهائية وتطبيق التعبئة، ثم نعود إلى التشكيل. تشرح هذه المقالة البيانات التي يجب على المشتري إعدادها، والأسئلة الفنية التي يجب على مورد القوالب الإجابة عليها، والسجلات التي تستحق المراجعة أثناء اختبار المصنع وفحص الشحنة.
ابدأ بتطبيق الزجاجة والتعبئة
الزجاجة هي المتطلبات الوظيفية؛ قالب التشكيل هو طريق التصنيع. قبل مناقشة عدد التجويف، حدد ما يلي:
هذه المعلومات تغير المحادثة الهندسية. على سبيل المثال، يمكن أن تتطلب القوالب المائية خفيفة الوزن والتشكيلات الأثقل ذات الفم العريض أو الحشو الساخن ظروف حقن مختلفة حتى عندما يكون عدد تجاويفها متشابهًا. وبالمثل، لا يمكن التعامل مع لمسة نهائية للرقبة على أنها تفاصيل مرئية. يجب أن يتناسب خيطها وأرضية الختم وحلقة الدعم مع الإغلاق المعتمد وعملية السد الخاصة بالعميل.
- حجم الزجاجة وشكلها وأداء التحميل العلوي المستهدف؛
- رسم تشطيب العنق، وملف الخيط، وحلقة الدعم، ومتطلبات إثبات التلاعب؛
- المحتوى المقصود وظروف التعبئة، مثل الماء الراكد أو المشروبات الغازية أو منتج التعبئة الساخنة أو زيت الطعام؛
- درجة PET، ومتطلبات المحتوى المعاد تدويره إن أمكن، ولون التشكيل ووزن التشكيل المستهدف؛
- مواصفات الغطاء والإغلاق، بما في ذلك الشركة المصنعة للغطاء المطابق حيث تم تحديد واحد بالفعل؛
- الطلب السنوي المتوقع وتحولات الإنتاج والخردة المقبولة عند بدء التشغيل؛
- تصنيع آلة الحقن، قوة المشبك، حجم الطلقة، مسافة شريط الربط، أبعاد الصوانى، الفوهة، معدات التبريد وإزالة الرطوبة المتوفرة.
حساب مفيد للقدرة - بدون دقة زائفة
معادلة التخطيط واضحة:
التشكيل الجيد في الساعة = التجاويف × 3600 ÷ وقت الدورة الفعلي بالثواني × العائد
الكلمة المهمة هي الفعلية. لا ينبغي للمورد أن يعد بالإنتاج من عدد التجويف وحده. يعتمد وقت الدورة على وزن التشكيل، وحالة الذوبان، واسترداد الماكينة، وتبريد القالب، وتوازن العداء الساخن، والإخراج، والظروف المحيطة، وهدف الاستقرار. يشمل العائد أيضًا بدء التشغيل والتحويل والخسارة الصغيرة الطبيعية في الخط الحقيقي.
استخدم هذا الحساب لمقارنة الخيارات، وليس لتقديم مطالبة بمخرجات مضمونة قبل التجارب. يمكن أن يكون النظام ذو 96 تجويفًا هو الحل الصحيح لخط مشروبات كبير الحجم، ولكن فقط إذا كانت وحدة الحقن وسعة مياه التبريد وخطة معالجة المواد والصيانة قادرة على دعم ذلك. يمكن للأداة ذات التجويف المنخفض التي تعمل بشكل متوقع أن تنتج نتيجة عمل أفضل من الأداة كبيرة الحجم التي يصعب موازنتها أو صيانتها.
اختر عدد التجاويف حسب الطلب وقدرة الماكينة
عندما يكون عدد التجويف المنخفض معقولاً
يمكن أن تناسب أعداد التجاويف المنخفضة المنتجين الإقليميين أو عمليات إطلاق الزجاجات الجديدة أو عمليات SKU المتعددة أو المشاريع التي يكون فيها غلاف الماكينة محدودًا. إنها تقلل من الاستثمار الأولي ويمكن أن تجعل إدارة التغييرات أو الصيانة أسهل. فهي ليست بطبيعتها "أقل جودة"؛ والسؤال هو ما إذا كانوا يحققون الناتج المطلوب بهامش تشغيل واقعي.
عندما يكون هناك 72 أو 96 تجاويف منطقية
بالنسبة لبرامج المياه والمشروبات الناضجة ذات الحجم الكبير، تعد القوالب ذات 72 و96 تجويفًا من المناقشات الشائعة حول المصادر لأنها يمكن أن تخفض تكلفة القالب لكل تشكيل عند دعمها بخط كامل. قبل اختيار أي منهما، تحقق من إجمالي وزن الطلقة، ونطاق تشغيل وحدة الحقن، وارتفاع القالب، وخلوص اللوح وقضيب الربط، وحساب قوة المشبك، وسعة وحدة التحكم في العداء الساخن، وتدفق المبرد، وواجهة الروبوت أو الإخراج.
في مرحلة عرض الأسعار، اطلب من المورد ذكر أساس التوصية: وزن التشكيل المعتمد، ودرجة PET، والدورة المستهدفة، ومفهوم العداء، ونموذج الماكينة أو نافذة الماكينة المفترضة، وافتراضات المنفعة. تعد الإجابة الشفافة أكثر فائدة من تسمية عامة "عالية السرعة".
تشطيب الرقبة: أهم واجهة للتحكم
يربط اختيار تشطيب الرقبة بين التشكيل والغطاء ورأس الغطاء وتجربة المستخدم النهائي. يجب أن ينتج القالب شكل الخيط المحدد وأسطح الختم بشكل متسق من التجويف إلى التجويف. يمكن أن تظهر مشكلة صغيرة في الأبعاد لاحقًا مثل اختلاف عزم الدوران، أو التسرب، أو تداخل الغطاء، أو سوء نطاق العبث.
قم بتزويد المورد برسم الرقبة المتحكم فيه، وعينة غطاء مطابقة كلما أمكن ذلك. تأكد من الأبعاد المهمة وكيف سيتم قياسها. بالنسبة لبرنامج جديد، من المفيد الاتفاق على مراجعة الرسم وطريقة القياس ونطاق القبول قبل قطع الفولاذ - وليس بعد وصول عينة تجريبية.
أسئلة يجب طرحها حول حشوات الرقبة
- ما هي المعالجة الفولاذية والسطحية المقترحة لإدخالات القلب والتجويف والرقبة؟
- كيف يتم الاحتفاظ بإدخالات الخيط ومحاذاتها واستبدالها؟
- ما هو مسار التبريد الذي يخدم منطقة الرقبة وكيف يتم تحديد تدفق الدائرة؟
- كيف سيتم أخذ عينات من أبعاد الرقبة من التجويف إلى التجويف أثناء التجربة؟
- هل يتم تضمين فحص ملاءمة الغطاء أو عزم الدوران عندما يكون الغطاء المعتمد متاحًا؟
لا توجد درجة فولاذية عالمية مناسبة لكل برنامج PET. تعتمد المواصفات الصحيحة على حجم الإنتاج المتوقع ودرجة PET ومتطلبات التلميع ومخاطر التآكل وممارسة الصيانة والتصميم المعتمد من المورد. اطلب مواصفات المواد وسجل الصلابة أو المعالجة الحرارية حيث يكون ذلك جزءًا من النطاق المتفق عليه.
العداء الساخن والبوابة والتبريد: تقييم مسار الذوبان الكامل
تستخدم قوالب التشكيل متعددة التجاويف عادةً نظام العداء الساخن لأنه يدعم التعبئة المتوازنة ويتجنب نفايات العداء البارد. ومع ذلك، فإن عبارة "العداء الساخن المتضمن" ليست مواصفات فنية. يجب على المشترين توضيح عدد الفوهات، وترتيب البوابة، والتحكم في منطقة درجة الحرارة، ومعايير الأسلاك والموصلات، وطريقة السخان الاحتياطي/المزدوجة الحرارية، وإجراءات بدء التشغيل، والوصول للصيانة.
يجب مراعاة منطقة البوابة مع تطبيق الزجاجة. يمكن أن يؤثر مظهر البوابة، وأثرها، والبلورة، والإجهاد على النفخ في اتجاه مجرى النهر وأداء الزجاجة. سوف يناقش المورد ذو المصداقية النموذج المعتمد بدلاً من الوعد بنتيجة عالمية.
تصميم التبريد لا يقل أهمية. تحتاج أدوات التشكيل PET إلى إزالة الحرارة بشكل متكرر حول القلب والتجويف والرقبة. في تجربة المصنع، يجب تسجيل درجة حرارة مياه التبريد وظروف التدفق. إذا كان المشتري سيستخدم مبردات مختلفة أو مياه ذات نوعية رديئة بعد التثبيت، فيجب الكشف عن ذلك مبكرًا. يجب أن يشمل الإعداد للتركيب الترشيح، ومعالجة المياه عند الضرورة، ووصلات المدخل/المخرج، وقدرة التحكم في درجة الحرارة، وخطة لفحص التسربات قبل الإنتاج.
ما الذي يجب أن تطلبه في عرض أسعار مفيد تقنيًا
من الأسهل مقارنة عرض الأسعار عندما يتضمن نفس مدخلات القرار. طلب:
- مراجعة الرسم التشكيلي والوزن والرقبة؛
- عدد التجويف والتخطيط؛
- الفولاذ المقترح ومعالجة المكونات الحيوية؛
- نطاق العداء الساخن ووحدة التحكم؛
- مفهوم دائرة التبريد وافتراضات المنفعة؛
- بيانات الآلة المطلوبة ومغلف القالب؛
- شروط التجربة المتوقعة بدلاً من "ضمان مدة الدورة" غير المشروط؛
- تضمين قطع الغيار والأدوات ووثائق الصيانة؛
- كمية العينة التجريبية وطريقة الفحص ونطاق تعبئة الشحنة؛
- الجدول الزمني للمشروع مع الموافقة على الرسم والتصنيع وتجربة T0/T1 والقبول النهائي ومراحل الشحن.
يساعد هذا التنسيق فرق المشتريات على مقارنة إجمالي الإنتاج المناسب، وليس سعر الوحدة فقط. كما أنه يكشف عن النطاق المفقود في وقت مبكر: غالبًا ما تتم مناقشة توافق وحدة التحكم أو قطع الغيار أو العينات الملائمة للغطاء أو تعبئة التصدير بعد فوات الأوان عندما يشير أمر الشراء فقط إلى "قالب التشكيل PET".
اختبار المصنع: ما الذي يجب أن يحدث قبل الشحن
يجب أن يُظهر اختبار المصنع أن القالب يمكن أن يعمل بشكل متكرر في ظل الظروف المتفق عليها. لا يكفي الحصول على صورة تشكيلية واحدة جذابة. يمكن أن تشمل المناقشة العملية لقبول المصنع ما يلي:
- تأكيد تحديد القالب وعدد التجاويف والرسم المعتمد؛
- فتح القالب وإغلاقه وإخراجه وحركة السلامة؛
- فحص ضغط دائرة التبريد أو التسرب والتوصيلات المميزة؛
- التدفئة الساخنة، والتحكم في درجة الحرارة وفحص توازن البوابة؛
- دورات أوتوماتيكية مستمرة لمدة متفق عليها؛
- وزن العينة، والمظهر البصري، وقياسات مختارة لنهاية العنق؛
- تحديد التجويف ومقارنة العينات التمثيلية؛
- فحص ملاءمة الغطاء أو عزم الدوران أو التسرب عندما يقدم العميل الإغلاق المطابق؛
- صور أو فيديو للإعداد التجريبي الكامل، وليس فقط لقطات مقربة للعينات.
وينبغي الاتفاق على قيم القبول للمشروع الفعلي. تجنب نسخ التسامح الأبعاد من زجاجة غير ذات صلة. تحدد متطلبات العميل وخصائص الراتنج والرسم المتحكم فيه ما يجب فحصه. إذا كانت هناك حاجة إلى تغيير بعد T0، فقم بتسجيل السبب والإجراء التصحيحي ونتيجة إعادة المحاكمة كتابيًا.
فحص الشحنة وإعداد التثبيت
قبل التعبئة، قم بفحص الأداة كأصل إنتاج. التأكد من حماية منافذ المياه والموصلات الكهربائية ونقاط الرفع وألواح القالب؛ يتم سرد قطع الغيار والأدوات؛ معالجة منع الصدأ والتدعيم الداخلي مناسبان لطريق الشحن؛ ويتم وضع علامة على الصندوق برقم القالب والوزن الإجمالي والأبعاد وتعليمات المناولة. اطلب حزمة التسليم الرقمية: الرسومات النهائية عند الاتفاق عليها، وسجلات المعالجة الفولاذية/الحرارية إذا كانت متضمنة، ودليل التشغيل الساخن، ومعلومات الأسلاك، ومخطط دائرة المياه، ومعلمات التجربة، وتقرير الفحص، وقائمة قطع الغيار، وتوصيات الصيانة. تعمل هذه السجلات على تسريع عملية إعداد التثبيت في المصنع المتلقي وتقليل الاعتماد على شخص اتصال واحد.
أخطاء الشراء الشائعة التي يجب تجنبها
الاختيار من عدد التجويف وحده
الأداة الأكبر لا تعتبر استثمارًا أفضل تلقائيًا. قم بمطابقة التجاويف مع الطلب الذي تم التحقق منه والقدرة القابلة للاستخدام لآلة الحقن.
التعامل مع زمن الدورة كرقم كتالوج
وقت الدورة هو نتيجة للنظام. اطلب الشروط وأدلة الاختبار، وليس ادعاء معزولا.
تجميد نهاية الرقبة بدون واجهة الغطاء
استخدم رسمًا متحكمًا وتطابق بيانات الحد الأقصى. وهذا يقلل من التغييرات المتأخرة حول أدلة الختم وعزم الدوران والتلاعب.
الموافقة على الشحن من الصور فقط
قم بمراجعة أدلة التجربة ونتائج الفحص ووظائف النقل وفحوصات التبريد والمستندات والتعبئة - وليس فقط العينات النهائية.
الأسئلة الشائعة
ما هو عدد التجاويف التي يجب أن يحتوي عليها قالب التشكيل PET؟
اختر عدد التجويف من خلال العمل بشكل عكسي من التشكيلات الجيدة المطلوبة لكل ساعة، ووقت الدورة الواقعي والإنتاج، ثم تأكد من أن آلة الحقن، والعداء الساخن، ونظام التبريد، والإخراج يمكن أن يدعموا الأداة. قد يناسب 72 أو 96 تجويفًا الخطوط ذات الحجم الكبير، ولكن لا يوجد رقم صحيح بدون بيانات البرنامج الفعلية.
ما هي المعلومات التي يحتاجها مورد القوالب للحصول على عرض أسعار التشكيل PET؟
أرسل رسم التشكيل أو الزجاجة، وتشطيب العنق، والوزن المستهدف، ودرجة PET، والمخرج المتوقع، ومواصفات الماكينة، ومعلومات الغطاء، وظروف المنفعة، والاختبارات المطلوبة. إذا كانت الزجاجة مملوءة بالحرارة أو مكربنة أو مستخدمة لزيت الطعام، فقم بتضمين تفاصيل التطبيق تلك.
هل من الضروري تجربة قالب التشكيل PET قبل الشحن؟
نعم. تمثل التجربة فرصة للتحقق من الحركة والتبريد وتشغيل العداء الساخن واتساق العينة والقياسات المتفق عليها في ظل الظروف المسجلة. ويجب أن تكون جزءًا من خطة الموافقة، وليست صورة اختيارية.
لماذا يجب على المشتري تقديم عينة الغطاء؟
تساعد عينة الغطاء أو رسم الإغلاق المتحكم فيه على التحقق من صحة واجهة الرقبة قبل القبول النهائي. وهو يدعم مناقشات ملاءمة الغطاء وعزم الدوران والختم ويقلل من خطر اكتشاف عدم التطابق بعد التثبيت.
تحدث مع مهندس القوالب
هل تخطط لبرنامج التشكيل PET؟ أرسل متطلباتك — رسم التشكيل أو الزجاجة، وتشطيب العنق، والوزن المستهدف، والإنتاج السنوي، وبيانات آلة الحقن. يمكن لـ SHUNYOU مراجعة جدوى القالب ونطاق التجربة وإعداد التثبيت قبل عرض الأسعار.
احصل على عرض سعر ←